
 EN



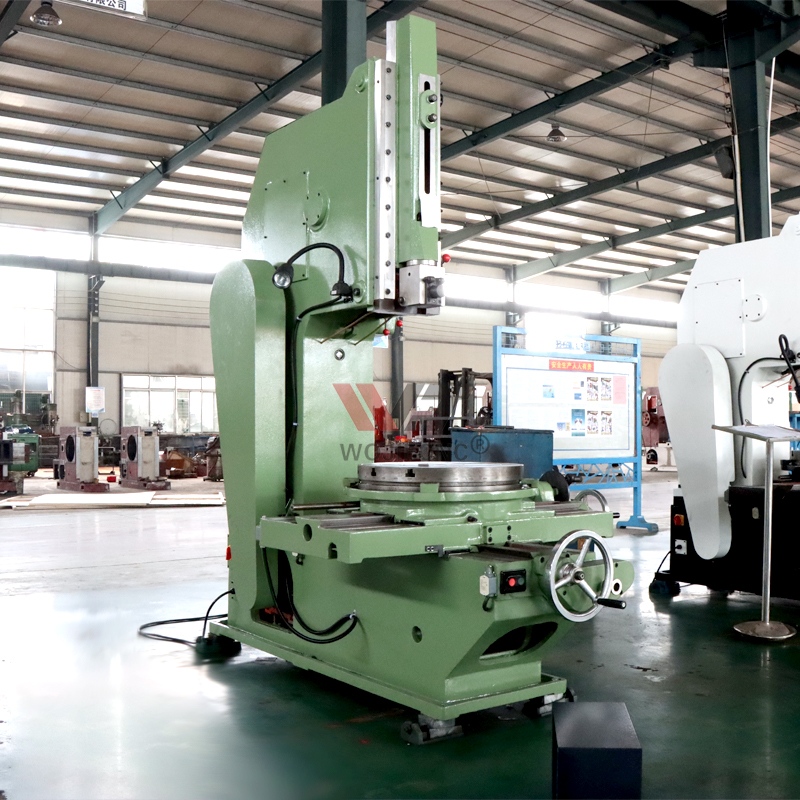
En skårgningsmaskin är ett specialiserat vertikalt skärande verktyg som främst är utformat för att skapa nyckelskåror, skåror och interna urgröpningar i metallarbetsstycken med exceptionell precision och upprepbarhet. När man jämför en skårgningsmaskin med traditionell formnings- eller broachningsutrustning beror valet på din produktionsvolym, precisionkrav, arbetsstyckets geometri samt kostnadsöverväganden. Att förstå hur varje verktyg presterar för specifika uppgifter är avgörande för att optimera dina maskinbearbetningsoperationer och uppnå bästa möjliga resultat för dina tillverkningsmål.
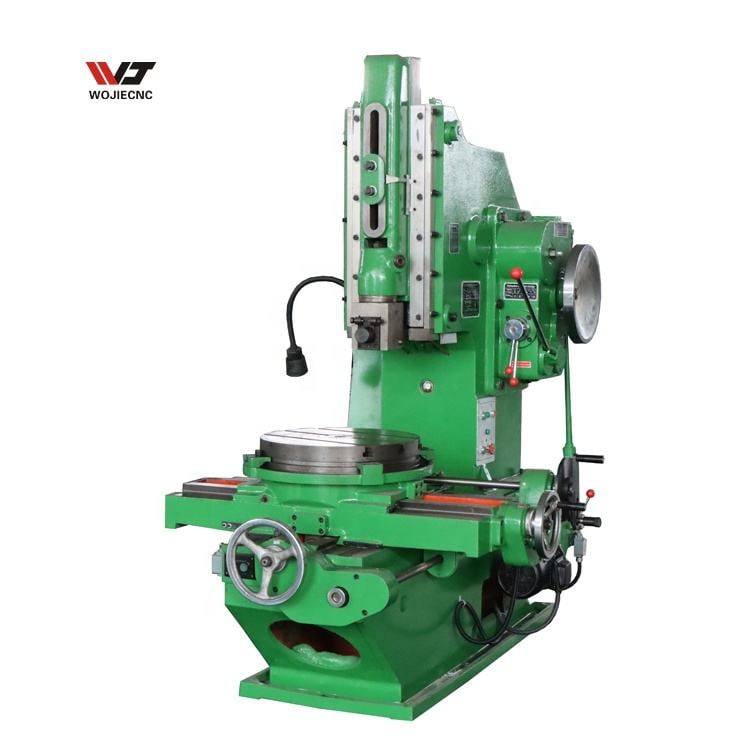
Slitsningsmaskinen har blivit allt mer populär inom modern tillverkning eftersom den kombinerar hastighet, noggrannhet och konsekvens i en enda operation. Till skillnad från traditionella formnings- eller broachningsmetoder erbjuder en slitsningsmaskin tydliga fördelar för högvolymsproduktion där precision och effektivitet är avgörande. Den här omfattande jämförelsen undersöker hur varje verktygstyp presterar i olika maskinbearbetningsscenarier och hjälper dig att välja rätt lösning för din anläggning.
Kernskillnader mellan slitsningsmaskin och formningsutrustning
Drivprincip och rörelse
En skärningsmaskin använder en vertikal reciprokerande rörelse med ett enkelpunkts-skärverktyg, vilket gör att skärgreppet rör sig upp och ner medan arbetsstycket förblir stillastående eller rör sig stegvis. Formningsmaskiner fungerar efter ett liknande reciprokerande princip men har vanligtvis en horisontell slaglängd, vilket gör dem lämpliga för ytbehandling av yttre ytor och kantbeskärning. Den avgörande skillnaden är att en skärningsmaskin fokuserar på inre hålrumsskapande, medan en formningsmaskin är särskilt lämplig för yttre profilbearbetning. Båda verktygen använder manuella eller halvautomatiska fördelningsmekanismer, men skärningsmaskinens vertikala orientering ger bättre kontroll vid framställning av djupa, smala nyckelspringor.
Precision och ytfinish
Vid fräsning av inre spår och nyckelspår ger en spårfresmaskin konsekvent strängare toleranser än konventionell formfräsutrustning, eftersom verktygsvägen är rent vertikal och arbetsstycket är styvt fastspänt i en specialbyggd fästutrustning. En spårfresmaskin kan uppnå ytytor så fina som 0,4 mikrometer i produktionsmiljöer, vilket är avgörande för nyckelspårsapplikationer där axelinterferens och justering beror på precision. Formfräsar är däremot begränsade av sin horisontella slaggeometri och verktygsvibrationer, och ger typiskt ytytor mellan 0,8 och 1,6 mikrometer för jämförbara snitt.
Jämförelse mellan spårfresmaskin och broachbearbetning
Skärhastighet och verktygslivslängd
Broachmaskiner arbetar genom att tvinga ett flertandsfräsverktyg genom arbetsstycket i en enda kontinuerlig rörelse, där material avlägsnas stegvis med varje tand. En slottmaskin använder ett envärdverktyg som gör flera gånger för att uppnå önskad djup, vilket innebär långsammare skärhastigheter men betydligt lägre verktygskostnader per operation. Broaching är särskilt effektivt för högvolymsproduktion av identiska spår eftersom hela snittet utförs i en enda gång, vilket drastiskt minskar cykeltiden. Dock gör slottmaskinens lägre kostnad per verktygsbyte och enklare verktygsgeometri den ekonomiskt fördelaktig för medelvolymstillverkning, prototyptillverkning och anpassade arbetsstycken där investeringen i broachverktyg inte kan motiveras.
Flexibilitet för arbetsstycke och installationsid
En broachmaskin kräver specialtillverkade broachverktyg som är anpassade specifikt för varje spårprofils, djup och breddkombination, vilket gör verktygstillverkningen till en betydande faktor för ledtid och kostnad. En slottmaskin kan skära nästan alla spårgemometrier med utbytbara enkel-punktsverktyg, vilket möjliggör snabb omställning mellan olika kunduppdrag och konstruktioner. För verkstäder och kontraktstillverkare erbjuder en slottmaskin enorm flexibilitet eftersom samma maskin kan hantera nyckelspår i axlar med diametrar från 10 millimeter till 200 millimeter utan att verktygen behöver omkonstrueras. Broaching är endast kostnadseffektivt vid tillverkning av tusentals identiska delar, vilket motiverar den betydande första investeringen i verktyg.
Praktiska användningsområden och uppgiftslämplighet
Storproduktion
I scenarier med hög volym där tusentals identiska nyckelfästen krävs, överträffar broach-utrustning en slottmaskin eftersom den flertandade skärningsverkan slutför hela spåret på sekunder per del. När den anpassade broach-verktyget är tillverkat och provat sjunker kostnaden per enhet kraftigt, vilket gör broaching till det mest ekonomiska valet för bilar, pumpskåp och standardiserade industriella axlar. En slottmaskin blir mindre konkurrenskraftig i dessa applikationer eftersom dess långsammare skärningstid per del leder till betydande arbetskostnader vid stora produktionspartier. För produktionspartier mellan 100 och 1 000 stycken visar sig dock ofta en slottmaskin mer kostnadseffektiv, eftersom verktygens ledtid och kostnad är minimala.
Anpassat arbete och prototyper
När kunder kräver anpassade nyckelfåruprofiler, icke-standard spårbredder eller enskilda prototypkomponenter är en skärmaskin det bättre valet eftersom den eliminerar dyra fördröjningar i verktygstillverkning. En skärmaskin kan tillverka en precisionsnyckelfårur inom timmar efter att kundens ritningar mottagits, medan broachbearbetning skulle kräva veckor av verktygsdesign och tillverkning. Verkstäder och verktygs- och stansverkstäder förlitar sig kraftigt på skärmaskiner av detta skäl, eftersom utrustningen ger snabb genomloppstid och maximal flexibilitet. Formningsmaskiner saknar däremot precisionen och upprepeligheten som krävs för krävande nyckelfårutillämpningar, vilket gör dem olämpliga för arbete med kritiska toleranser.
Komplexa interna geometrier
A skarvmaskin hanterar komplexa interna geometrier, såsom T-spår, svansfjädrar och flera nyckelspår i ett enda arbetsstycke mer effektivt än broachning, eftersom verktyget med en skärande punkt kan navigera genom intrikata profiler med exakt fördelkontroll. Broachverktyg är per definition begränsade till linjära geometrier och kan inte lätt anpassas för vinklade funktioner eller icke-parallella spårarrangemang. En formningsmaskin kan inte nå djupa interna hålrum, vilket gör den helt olämplig för denna typ av arbete. För precisionskomponenter inom luft- och rymdfarten, medicintekniska delar och specialiserad industriell utrustning som kräver intrikata interna funktioner ger en spårmaskin den nödvändiga geometriska flexibiliteten och noggrannheten.
Vanliga frågor
Vad gör en spårmaskin mer kostnadseffektiv än broachning för små produktionsvolymer?
En skivningsmaskin kräver endast enkla, billiga verktyg med en skärtopp som kan köpas färdiga eller snabbt och ekonomiskt slipas efter beställning. Broachbearbetning kräver specialanpassade verktyg med flera tänder, vilka är dyrbara att utforma, tillverka och validera, med ledtider på flera veckor. För serietillverkning av mindre än 500 delar är verktygskostnadsefektiviteten för en skivningsmaskin långt större än dess långsammare cykeltid per del. När antalet identiska delar överstiger 2 000 blir investeringen i broachverktyg motiverad, och den enskilda genomgången ger överlägsen total effektivitet.
Kan en skivningsmaskin ersätta formningsutrustning i modern tillverkning?
En skivningsmaskin och en formningsmaskin har olika primära funktioner; en skivningsmaskin är specialiserad på interna vertikala spår och nyckelspår, medan formningsmaskiner fokuserar på yttre ytor och horisontella profiler. I modern tillverkning har formningsmaskiner i stort sett ersatts av CNC-fräsar och planerare för yttre arbete, men en skivningsmaskin förblir den föredragna lösningen för inre nyckelspårskärning eftersom specialiserade maskiner ger bättre precision än flerfunktionella utrustningar. För anläggningar med befintliga formningsmaskiner utgör en skivningsmaskin en målgrupperad uppgradering som förbättrar noggrannhet och konsekvens specifikt för nyckelspår- och spåroperationer.
Vilka precisionsnoggrannheter kan en skivningsmaskin uppnå jämfört med broachning?
En skårgningsmaskin uppnår vanligtvis toleranser på ±0,05 till ±0,10 millimeter för standardnyckelskåror, vilket motsvarar eller överträffar borrningens precision under normala produktionsförhållanden. Båda verktygen kan leverera dessa toleranser konsekvent när de underhålls korrekt och används av skickliga tekniker. Den praktiska fördelen med en skårgningsmaskin är att toleransprestandan förblir konsekvent över olika delkonstruktioner, eftersom verktygsvägen är mekaniskt identisk för varje slag, medan borrningens prestanda i hög grad beror på anpassad verktygskonstruktion och noggrannhet.

