
 EN



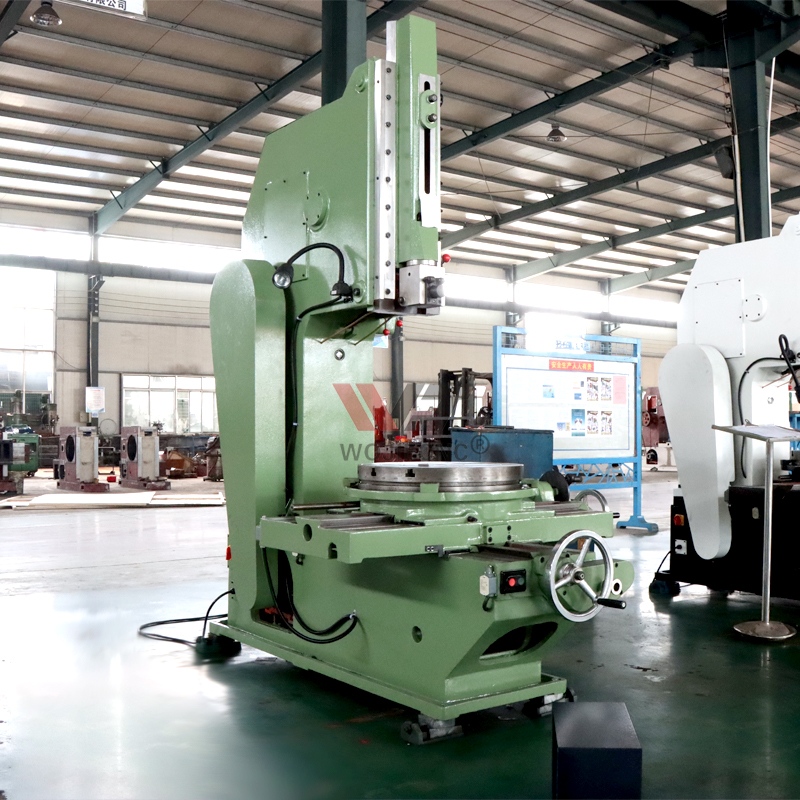
اسلاٹنگ مشین ایک ماہر عمودی کٹنگ آلہ ہے جو بنیادی طور پر دھاتی کام کے ٹکڑوں میں کی وےز، اسلاٹس اور اندرونی نالیوں کو غیر معمولی درستگی اور دہرائی جانے والی صحت کے ساتھ بنانے کے لیے تیار کی گئی ہے۔ اسلاٹنگ مشین کا روایتی شیپنگ یا برُوچنگ کے آلات سے موازنہ کرتے وقت، فیصلہ آپ کے پیداواری حجم، درستگی کی ضروریات، کام کے ٹکڑے کی شکل اور لاگت کے جائزے پر منحصر ہوتا ہے۔ ہر آلے کے مخصوص کاموں کے لیے کارکردگی کو سمجھنا آپ کی مشیننگ کی کارروائیوں کو بہتر بنانے اور اپنے صنعتی مقاصد کے لیے بہترین نتائج حاصل کرنے کے لیے انتہائی ضروری ہے۔
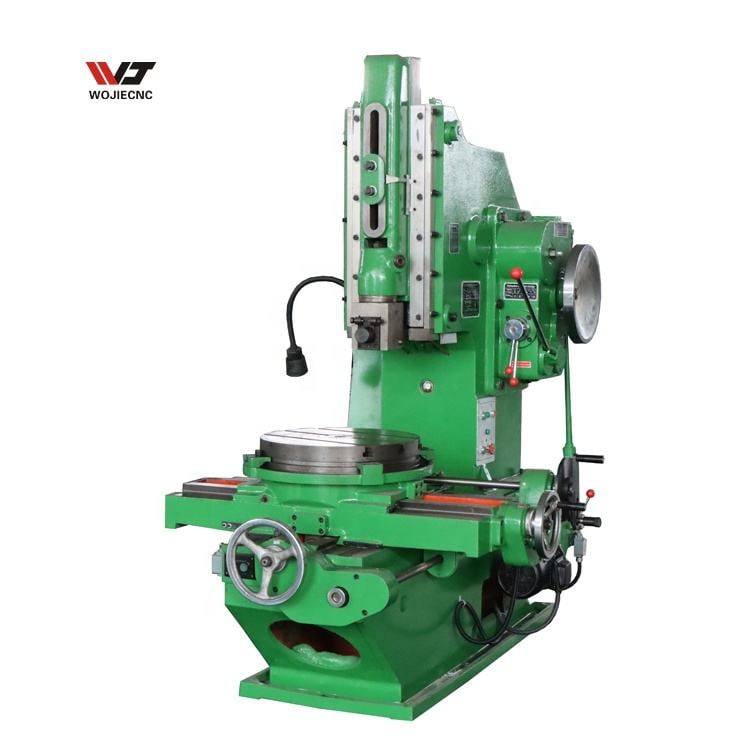
سلیٹنگ مشین جدید صنعت کاری میں تیزی سے مقبول ہو رہی ہے کیونکہ یہ ایک ہی آپریشن میں رفتار، درستگی اور مستقل مزاجی کو جوڑتی ہے۔ روایتی شیپنگ یا براؤچنگ کے طریقوں کے برعکس، سلیٹنگ مشین ان اُچھی پیداوار والے کاموں کے لیے واضح فوائد پیش کرتی ہے جہاں درستگی اور کارکردگی سب سے زیادہ اہم ہوتی ہے۔ یہ جامع موازنہ ہر قسم کے آلے کے مختلف مشیننگ کے مندرجات میں کارکردگی کا جائزہ لیتا ہے، تاکہ آپ اپنی سہولت کے لیے درست حل منتخب کر سکیں۔
سلیٹنگ مشین اور شیپنگ سامان کے بنیادی فرق
کام کا اصول اور حرکت
ایک سلاٹنگ مشین ایک عمودی ری سی پروکیٹنگ موشن کا استعمال کرتی ہے جس میں ایک سنگل پوائنٹ کٹنگ ٹول ہوتا ہے، جس کی وجہ سے کٹنگ ایج اوپر اور نیچے حرکت کرتی ہے جبکہ ورک پیس ساکن رہتا ہے یا تدریجی طور پر حرکت کرتا ہے۔ شیپنگ مشینیں اسی ری سی پروکیٹنگ اصول پر کام کرتی ہیں لیکن عام طور پر اُن میں افقی سٹروک ہوتا ہے، جو انہیں بیرونی سطح کی آخری تکمیل اور کناروں کو کاٹنے کے کاموں کے لیے مناسب بناتا ہے۔ اہم فرق یہ ہے کہ ایک سلاٹنگ مشین اندرونی خالی جگہوں کو بنانے پر توجہ دیتی ہے، جبکہ شیپر بیرونی شکلوں کے کام میں ماہر ہوتا ہے۔ دونوں آلات دستی یا نیم خودکار فیڈ مکینزم کا استعمال کرتے ہیں، لیکن سلاٹنگ مشین کا عمودی رخ گہری اور تنگ کی وےز کے لیے بہتر کنٹرول فراہم کرتا ہے۔
درستگی اور سطح کی آخری تکمیل
انٹرنل سلاٹس اور کی وےز کاٹنے کے دوران، سلاٹنگ مشین عام شیپنگ آلات کے مقابلے میں مستقل طور پر ٹائٹر ٹالرنس فراہم کرتی ہے، کیونکہ اس کا ٹول پاتھ بالکل عمودی ہوتا ہے اور کام کا ٹکڑا ایک مخصوص فکسچر میں مضبوطی سے جکڑا ہوتا ہے۔ ایک سلاٹنگ مشین پیداواری ماحول میں ۰٫۴ مائیکرو میٹر تک بہترین سطحی ختم کرنے کی صلاحیت رکھتی ہے، جو ان کی وےز کے استعمال کے لیے نہایت اہم ہے جہاں شافٹ کا انٹرفیرنس اور ایلائنمنٹ درستگی پر منحصر ہوتا ہے۔ دوسری طرف، شیپنگ مشینوں کی کارکردگی ان کی افقی سٹروک جیومیٹری اور ٹول کی وائبریشن کی خصوصیات کی وجہ سے محدود ہوتی ہے، جس کی وجہ سے اسی قسم کے کٹس کے لیے عام طور پر سطحی ختم ۰٫۸ سے ۱٫۶ مائیکرو میٹر کے درمیان ہوتا ہے۔
سلاٹنگ مشین اور براؤچنگ آپریشنز کا موازنہ
کٹنگ سپیڈ اور ٹول کی عمر
بروچنگ مشینیں ایک متعدد دندان والے کٹنگ ٹول کو کام کے ٹکڑے میں ایک لگاتار حرکت کے ذریعے دھکیل کر کام کرتی ہیں، جس سے ہر دندان کے ساتھ مواد تدریجی طور پر نکالا جاتا ہے۔ ایک سلاٹنگ مشین ایک سنگل پوائنٹ ٹول استعمال کرتی ہے جو مطلوبہ گہرائی حاصل کرنے کے لیے متعدد بار گزرتی ہے، جس کا مطلب ہے کم کٹنگ رفتار لیکن فی آپریشن ٹول کی لاگت کا کافی کم ہونا۔ بروچنگ ایک ہی قسم کے سلاٹس کی زیادہ مقدار میں پیداوار میں بہترین کارکردگی دکھاتی ہے کیونکہ پورا کٹ ایک ہی پاس میں مکمل ہو جاتا ہے، جس سے سائیکل ٹائم نمایاں طور پر کم ہو جاتا ہے۔ تاہم، سلاٹنگ مشین کی ٹول تبدیلی کی کم لاگت اور سادہ ٹول جیومیٹری اسے درمیانی مقدار کی پیداوار، نمونہ سازی اور ان کسٹم کام کے ٹکڑوں کے لیے معیشت کا باعث بنتی ہے جہاں بروچنگ ٹول کی سرمایہ کاری کا جواز نہیں بن سکتا۔
کام کے ٹکڑے کی لچک اور سیٹ اپ کا وقت
بروچنگ مشین کے لیے ہر سلاٹ کے پروفائل، گہرائی اور چوڑائی کے مطابق خاص طور پر تیار کردہ بروچنگ ٹولز کی ضرورت ہوتی ہے، جس کی وجہ سے ٹول کی تیاری میں وقت اور اخراجات دونوں زیادہ آتے ہیں۔ اس کے برعکس، سلاٹنگ مشین ایک ہی مشین پر مختلف ایکل پوائنٹ ٹولز کے استعمال سے تقریباً کسی بھی سلاٹ کی جیومیٹری کو کاٹ سکتی ہے، جس سے مختلف صارفین کے کاموں اور ڈیزائنز کے درمیان تیزی سے ٹول تبدیل کیا جا سکتا ہے۔ کام کی دکانوں اور قراردادی تیار کرنے والی کمپنیوں کے لیے سلاٹنگ مشین بہت زیادہ لچک فراہم کرتی ہے، کیونکہ ایک ہی مشین 10 ملی میٹر سے 200 ملی میٹر تک قطر کے شافٹس میں کی وےز کو بغیر ٹول کی دوبارہ ڈیزائننگ کے تیار کر سکتی ہے۔ بروچنگ صرف اس صورت میں لاگت موثر ہوتی ہے جب ہزاروں یکساں پارٹس تیار کیے جا رہے ہوں تاکہ بڑی ابتدائی ٹولنگ کی سرمایہ کاری کو جائز ٹھہرایا جا سکے۔
عملی استعمال کے مندرجہ ذیل مندرجات اور کام کی مناسب نوعیت
بڑے پیمانے پر تیاری کے دوران
اُن اعلیٰ حجم کے مندرجات میں جہاں ہزاروں یکساں کی وے درکار ہوتی ہیں، بروچنگ آلات اسلاٹنگ مشین سے بہتر ہوتے ہیں، کیونکہ متعدد دانتوں والی کٹنگ عمل پورے اسلاٹ کو فی پارٹ صرف چند سیکنڈز میں مکمل کر دیتا ہے۔ ایک بار جب خصوصی بروچنگ آلہ تیار کر لیا جائے اور اس کا امتحان کر لیا جائے تو فی یونٹ لاگت نمایاں طور پر کم ہو جاتی ہے، جس کی وجہ سے آٹوموٹو اجزاء، پمپ ہاؤسنگز اور معیاری صنعتی شافٹس کے لیے بروچنگ سب سے معاشی انتخاب بن جاتی ہے۔ اسلاٹنگ مشین اِن درجات میں کم مقابلہ پذیر ہو جاتی ہے کیونکہ اس کا ہر پارٹ کے لیے سستا کٹنگ وقت بڑے پیداواری بیچز میں قابلِ ذکر محنت کی لاگت جمع کر لیتا ہے۔ تاہم، 100 سے 1,000 ٹکڑوں کے درمیان پیداواری دورانیوں کے لیے، اسلاٹنگ مشین اکثر زیادہ معاشی ثابت ہوتی ہے، کیونکہ اوزار کے لیے وقت اور اخراجات بہت کم ہوتے ہیں۔
خصوصی اور نمونہ کام
جب صارفین کو مخصوص کی وے پروفائلز، غیر معیاری سلوٹ چوڑائیاں، یا ایک بار کے لیے نمونہ اجزاء درکار ہوں تو سلوٹنگ مشین بہترین انتخاب ہوتی ہے، کیونکہ یہ مہنگی ٹول تیاری کی تاخیر کو ختم کر دیتی ہے۔ ایک سلوٹنگ مشین صارف کے ڈرائنگز موصول ہونے کے چند گھنٹوں کے اندر ہی درستگی کے ساتھ کی وے تیار کر سکتی ہے، جبکہ براؤچنگ کے لیے ٹول کی ڈیزائننگ اور تیاری میں ہفتہ وار کا وقت لگتا ہے۔ اسی وجہ سے جاب شاپس اور ٹول اینڈ ڈائی فیکلٹیز سلوٹنگ مشینوں پر بہت زیادہ انحصار کرتی ہیں، کیونکہ یہ آلات تیز رفتار انجام اور زیادہ سے زیادہ لچک فراہم کرتے ہیں۔ دوسری طرف، شیپنگ مشینیں طلب کردہ کی وے کے استعمال کے لیے ضروری درستگی اور بار بار کی درست تکرار کی صلاحیت سے محروم ہوتی ہیں، جس کی وجہ سے وہ اہم ٹالرنس والے کاموں کے لیے مناسب نہیں ہوتیں۔
پیچیدہ داخلی ہندسیات
A سلوٹنگ مشین سلوٹنگ مشین ایک واحد ورک پیس میں ٹی-سلاٹس، ڈوو ٹیل سلاٹس، اور متعدد کی وےز جیسی پیچیدہ اندرونی ہندسیات کو بروچنگ کی نسبت زیادہ مؤثر طریقے سے سنبھالتی ہے، کیونکہ سنگل پوائنٹ آلہ درست فیڈ کنٹرول کے ساتھ پیچیدہ شکلوں کو نیویگیٹ کر سکتا ہے۔ بروچنگ کے آلات اصل میں لکیری ہندسیات تک محدود ہوتے ہیں اور زاویہ دار خصوصیات یا غیر متوازی سلاٹ ترتیب کو آسانی سے قبول نہیں کر سکتے۔ ایک شیپنگ مشین گہری اندرونی کیویٹیز تک رسائی حاصل نہیں کر سکتی، اس لیے یہ کام کی اس قسم کے لیے بالکل مناسب نہیں ہے۔ درستگی کی ضرورت والے ایئروروسپیس اجزاء، طبی آلات کے حصے، اور پیچیدہ اندرونی خصوصیات کی ضرورت رکھنے والے خاص صنعتی سامان کے لیے، سلوٹنگ مشین ضروری ہندسی لچک اور درستگی فراہم کرتی ہے۔
عام سوالات
چھوٹے پیداواری حجم کے لیے سلوٹنگ مشین بروچنگ کی نسبت زیادہ لاگت موثر کیوں ہوتی ہے؟
ایک سلاٹنگ مشین کو صرف سادہ، سستی سنگل پوائنٹ کٹنگ ٹولز کی ضرورت ہوتی ہے جو آف دی شیلف خریدے جا سکتے ہیں یا جلدی اور سستے میں کسٹم گرائونڈ کیے جا سکتے ہیں۔ بروچنگ کے لیے ماہر درجہ کے متعدد دانتوں والے ٹولز کی ضرورت ہوتی ہے جن کی ڈیزائننگ، تیاری اور تصدیق کرنا مہنگا ہوتا ہے، اور ان کی تیاری میں کئی ہفتے لگ سکتے ہیں۔ 500 پارٹس سے کم پیداواری رنز کے لیے، سلاٹنگ مشین کے ٹولنگ لاگت کا فائدہ اس کے ہر پارٹ کے سستے سائیکل ٹائم کو بہت زیادہ ترجیح دیتا ہے۔ جب آپ 2,000 یکساں پارٹس سے آگے نکل جاتے ہیں، تو بروچنگ ٹولنگ کی سرمایہ کاری مناسب ہو جاتی ہے، اور سنگل پاس کٹنگ عمل بہتر مجموعی کارکردگی فراہم کرتا ہے۔
کیا ایک سلاٹنگ مشین جدید تیاری میں شیپنگ سامان کی جگہ لے سکتی ہے؟
ایک سلاٹنگ مشین اور شیپنگ مشین مختلف بنیادی کاموں کے لیے استعمال ہوتی ہیں؛ ایک سلاٹنگ مشین اندر کی عمودی سلاٹس اور کی وےز کے لیے مخصوص ہوتی ہے، جب کہ شیپرز بیرونی سطحوں اور افقی پروفائلز پر کام کرتی ہیں۔ جدید تیاری کے عمل میں بیرونی کاموں کے لیے شیپرز کو زیادہ تر سی این سی مِلز اور پلینرز سے تبدیل کر دیا گیا ہے، لیکن اندر کی کی وے کاٹنے کے لیے سلاٹنگ مشین اب بھی ترجیحی حل ہے کیونکہ مخصوص مشینیں کثیر مقصدی آلات کے مقابلے میں بہتر درستگی فراہم کرتی ہیں۔ ان اداروں کے لیے جن کے پاس پہلے سے شیپنگ مشینیں موجود ہیں، سلاٹنگ مشین ایک ہدف یافتہ اپ گریڈ کی نمائندگی کرتی ہے جو خاص طور پر کی وےز اور سلاٹس کے کاموں کی درستگی اور مستقلی کو بہتر بناتی ہے۔
سلاٹنگ مشین کتنی درستگی کی حدیں حاصل کر سکتی ہے، بروچنگ کے مقابلے میں؟
ایک سلوٹنگ مشین عام طور پر معیاری کی وے کاٹنے کے لیے ±0.05 سے ±0.10 ملی میٹر کی ٹالرنس حاصل کرتی ہے، جو عام تیاری کی حالتوں میں بروچنگ کی درستگی کے برابر یا اس سے زیادہ ہوتی ہے۔ دونوں آلات ان ٹالرنس کو مستقل طور پر فراہم کر سکتے ہیں جب ان کی مناسب دیکھ بھال کی جائے اور ماہر فنی عملہ ان کا استعمال کرے۔ سلوٹنگ مشین کا عملی فائدہ یہ ہے کہ مختلف پارٹ ڈیزائنز کے لیے بھی ٹالرنس کی کارکردگی مستقل رہتی ہے، کیونکہ ہر سٹروک کے لیے ٹول کا راستہ مکینیکلی یکساں ہوتا ہے، جبکہ بروچنگ کی کارکردگی خاص طور پر کسٹم ٹول کے ڈیزائن اور درستگی پر بہت زیادہ منحصر ہوتی ہے۔

