
 EN



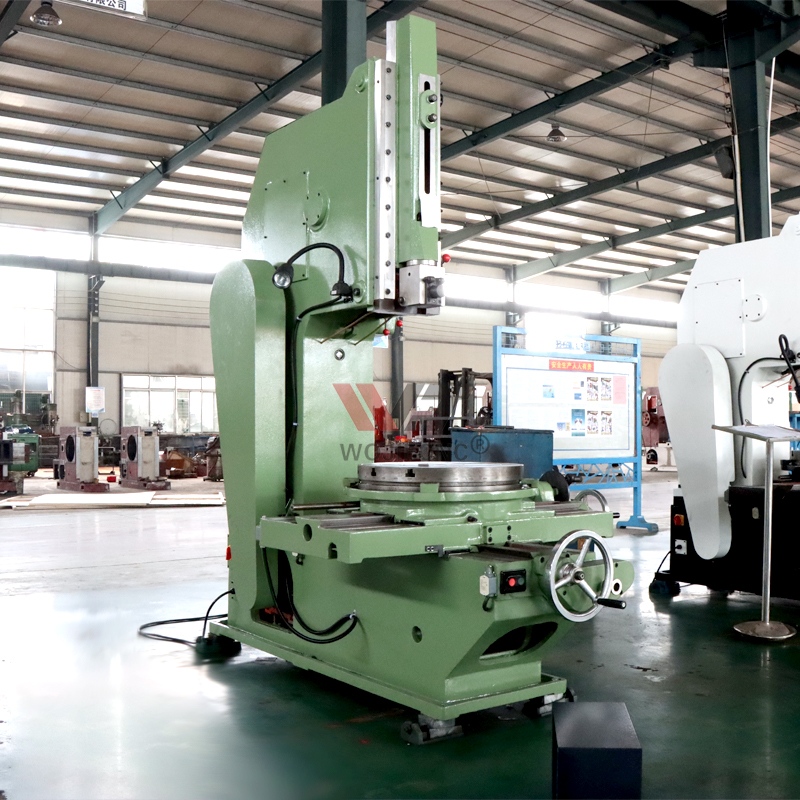
Bir kanal açma makinesi, ana olarak metal iş parçalarında anahtar yuvaları, kanallar ve iç oluklar oluşturmak üzere tasarlanmış, özel bir dikey kesme aracıdır; bu işlemi olağanüstü hassasiyet ve tekrarlanabilirlikle gerçekleştirir. Bir kanal açma makinesini geleneksel tornalama veya broşlama ekipmanları ile karşılaştırmak durumunda, seçim üretim hacminizi, hassasiyet gereksinimlerinizi, iş parçası geometrisini ve maliyet faktörlerini dikkate alarak yapılır. Her bir aracın belirli görevler için nasıl performans gösterdiğini anlamak, imalat işlemlerinizi optimize etmek ve üretiminizle ilgili hedeflerinize en iyi sonuçları sağlamak için hayati öneme sahiptir.
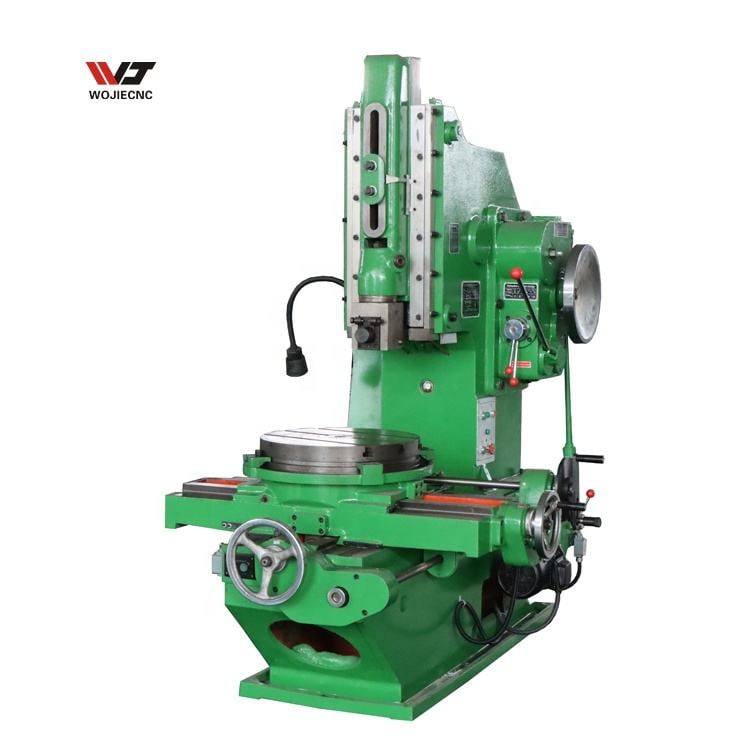
Kesme makinesi, hızı, doğruluğu ve tutarlılığı tek bir işlemde birleştirmesi nedeniyle modern üretimde giderek daha popüler hâle gelmiştir. Geleneksel şekillendirme veya broşlama yöntemlerinin aksine, kesme makinesi, özellikle hassasiyet ve verimlilik en çok önemli olduğu yüksek hacimli üretim süreçleri için belirgin avantajlar sunar. Bu kapsamlı karşılaştırma, her bir takım türünün farklı imalat senaryolarında nasıl performans gösterdiğini inceleyerek tesisiniz için doğru çözümü seçmenize yardımcı olur.
Kesme Makinesi ile Şekillendirme Ekipmanları Arasındaki Temel Farklar
Çalışma Prensibi ve Hareket
Bir kanal açma tezgâhı, tek noktalı kesici bir takım ile dikey öteleme hareketi kullanır; bu sayede kesici kenar yukarı-aşağı hareket ederken iş parçası sabit kalır ya da kademeli olarak hareket eder. Şekillendirme tezgâhları benzer öteleme ilkesine dayanır ancak genellikle yatay strok özelliğine sahiptir ve dış yüzey tamamlama ile kenar kesme işlemlerine uygundur. Temel fark, bir kanal açma tezgâhının iç boşluk oluşturmaya odaklanması, bir şaperin ise dış profiller üzerinde çalışmayı üst düzeyde gerçekleştirmesidir. Her iki tezgâh da manuel veya yarı otomatik besleme mekanizmalarını kullanır; ancak kanal açma tezgâhının dikey yerleşimi, derin ve dar anahtar yolları için üstün kontrol sağlar.
Kesinlik ve Yüzey Cilası
İç yuvalar ve anahtar kanalları kesilirken, bir yuva freze tezgâhı, takım yolunun tamamen dikey olması ve iş parçasının özel bir aparat içinde sertçe sabitlenmesi nedeniyle geleneksel şekillendirme ekipmanlarına kıyasla daha sıkı toleranslar sağlar. Bir yuva freze tezgâhı, üretim ortamlarında 0.4 mikrometrelik yüzey pürüzlülüğüne kadar ulaşabilir; bu da mil geçme ve hizalama gibi hassas anahtar kanal uygulamaları için kritik öneme sahiptir. Buna karşılık şekillendirme tezgâhları, yatay strok geometrileri ve takım titreşim özellikleri nedeniyle sınırlıdır ve benzer kesimlerde genellikle 0.8 ile 1.6 mikrometre arası yüzey pürüzlülüğü üretir.
Yuva Freze Tezgâhı ile Kılavuzlama İşlemlerinin Karşılaştırılması
Kesme Hızı ve Takım Ömrü
Broşlama makineleri, çok dişli bir kesme takımı ile iş parçası üzerinden tek bir sürekli hareketle geçerek, her dişte kademeli olarak malzeme kaldırarak çalışır. Bir slotlama makinesi ise istenen derinliği elde etmek için çoklu geçiş yapan tek uçlu bir takımdan yararlanır; bu da daha yavaş kesme hızları anlamına gelir ancak işlem başına takımların maliyetini önemli ölçüde düşürür. Broşlama, aynı boyuttaki kanalların yüksek hacimli üretiminde üstün performans gösterir çünkü tüm kesme işlemi tek bir geçişte tamamlanır ve böylece çevrim süresi büyük ölçüde kısalır. Ancak slotlama makinelerinin takım değişimi maliyetlerinin düşük olması ve takımlarının geometrisinin basit olması, broşlama takımlarına yapılan yatırımın haklı çıkarılamayacağı orta hacimli üretimler, prototipleme ve özel iş parçaları için ekonomik bir çözüm sunar.
İş Parçası Esnekliği ve Kurulum Süresi
Bir broşlama makinesi, her bir yuva profili, derinliği ve genişliği kombinasyonu için özel olarak üretilen broşlama takımları gerektirir; bu nedenle takım imalatı, önemli bir teslimat süresi ve maliyet faktörüdür. Bir kanal açma makinesi ise değiştirilebilir tek noktalı takımlar kullanarak neredeyse her türlü yuva geometrisini kesebilir; böylece farklı müşteri işleri ve tasarımları arasında hızlı geçiş sağlanır. İşletme atölyeleri ve sözleşme üreticileri için bir kanal açma makinesi büyük esneklik sağlar çünkü aynı makine, takım yeniden tasarımı gerekmeden çapı 10 milimetreden 200 milimetreye kadar değişen millerde anahtar yuvalarını işleyebilir. Broşlama yalnızca, büyük başlangıç yatırımını haklı çıkaran binlerce özdeş parça üretildiğinde maliyet açısından avantajlıdır.
Pratik Uygulama Senaryoları ve Görev Uygunluğu
Yüksek hacimli üretim partileri
Binlerce özdeş anahtar yuvası gerektiren yüksek hacimli senaryolarda, broşlama ekipmanı, çok dişli kesme hareketi sayesinde parça başına saniyeler içinde tam yuvayı tamamlayabilmesi nedeniyle bir kanal freze tezgâhını geride bırakır. Özel broşlama takımı üretildikten ve doğrulandıktan sonra birim maliyet önemli ölçüde düşer; bu da broşlamayı otomotiv parçaları, pompa muhafazaları ve standart endüstriyel miller için en ekonomik seçeneğe dönüştürür. Kanal freze tezgâhı, bu uygulamalarda daha az rekabetçi hale gelir çünkü daha yavaş parça başı kesme süresi büyük üretim partileri üzerinde önemli ölçüde işçilik maliyetlerine yol açar. Ancak 100 ile 1.000 parça arasında üretim miktarlarında, takımlama teslim süresi ve maliyetinin çok düşük olması nedeniyle genellikle kanal freze tezgâhı daha maliyet etkili olur.
Özel ve Prototip Çalışmalar
Müşteriler özel anahtar yuvası profilleri, standart olmayan yuva genişlikleri veya tek seferlik prototip bileşenler gerektirdiğinde, pahalı takım imalat gecikmelerini ortadan kaldıran bir yuvalama makinesi üstün bir seçenektir. Bir yuvalama makinesi, müşteri çizimleri alındıktan sonra saatler içinde hassas bir anahtar yuvası üretebilir; buna karşılık, broşlama işlemi takım tasarımı ve imalatı için haftalar süren bir süreç gerektirir. Bu nedenle iş atölyeleri ve takım-kalıp tesisleri, hızlı teslimat ve maksimum esneklik sağlayan bu ekipmana büyük ölçüde güvenmektedir. Şekillendirme makineleri ise talepkâr anahtar yuvası uygulamaları için gerekli hassasiyeti ve tekrarlanabilirliği sağlayamaz; bu yüzden kritik toleranslı işler için uygun değildir.
Karmaşık iç geometriler
Bir yerleştirme makinesi tek noktalı kesici, hassas ilerleme kontrolüyle karmaşık profilleri dolaşabildiği için T-oluklar, kuşkuyruğu oluklar ve tek bir iş parçasında çoklu anahtar yuvaları gibi karmaşık iç geometrileri broşlama işleminden daha etkili şekilde işler. Broşlama takımları doğası gereği yalnızca doğrusal geometrilere sınırlıdır ve açılı özellikler veya paralel olmayan oluk düzenlemelerini kolayca karşılayamaz. Bir şekillendirme makinesi derin iç boşluklara ulaşamaz; bu nedenle bu tür işler için tamamen uygunsuzdur. Hassas havacılık bileşenleri, tıbbi cihaz parçaları ve karmaşık iç özellikler gerektiren özel endüstriyel ekipmanlar için bir oluk frezeleme makinesi gerekli geometrik esnekliği ve doğruluğu sağlar.
SSS
Bir oluk frezeleme makinesini küçük üretim hacimleri için broşlamadan daha maliyet etkin kılan nedir?
Bir kanal açma makinesi, mağazadan satın alınabilen veya hızlı ve uygun maliyetle özel olarak taşlanabilen basit, ucuz tek noktalı kesme takımları gerektirir. Broşlama işlemi ise tasarım, imalat ve doğrulama açısından pahalı olan özel çok dişli takımlar gerektirir; bu takımların teslim süresi birkaç hafta olabilir. 500 adetten az parça üretiminde, bir kanal açma makinesinin takım maliyeti avantajı, parçabaşı daha yavaş çevrim süresini çok fazla aştığından, broşlamaya göre belirgin bir üstünlük sağlar. Aynı parçadan 2.000’den fazla adet üretildiğinde broşlama takımı yatırımı haklı çıkar ve tek geçişli kesme eylemi üstün genel verimlilik sağlar.
Bir kanal açma makinesi, modern imalatta şekillendirme ekipmanlarının yerini alabilir mi?
Bir kanal açma makinesi ve bir şekillendirme makinesi farklı temel işlevleri yerine getirir; bir kanal açma makinesi iç dikey kanallar ve anahtar yuvaları üzerine odaklanırken, şekillendirme makineleri dış yüzeyler ve yatay profiller üzerinde çalışır. Modern imalat, dış işlemler için şekillendirme makinelerini büyük ölçüde CNC freze tezgâhları ve planya makineleriyle değiştirmiştir; ancak özel olarak tasarlanmış bu makineler, çok amaçlı ekipmanlardan daha yüksek hassasiyet sağladığı için anahtar yuvası kesimi gibi iç işlemler için hâlâ kanal açma makineleri tercih edilir. Mevcut şekillendirme makinelerine sahip tesisler için bir kanal açma makinesi, özellikle anahtar yuvası ve kanal işlemleri açısından doğruluk ve tutarlılığı artıran hedefe yönelik bir yükseltme seçeneğidir.
Bir kanal açma makinesi, broşlama işlemine kıyasla hangi hassasiyet toleranslarına ulaşabilir?
Bir kanal freze tezgâhı, standart anahtar yuvası kesimleri için genellikle ±0,05 ila ±0,10 milimetrelik toleranslar sağlar ve bu değerler, normal üretim koşullarında çekme işlemiyle elde edilen doğruluğu eşler ya da aşar. Her iki takım da, uygun şekilde bakımı yapıldığında ve yetkin teknisyenler tarafından işletildiğinde bu toleransları tutarlı bir şekilde sağlayabilir. Kanal freze tezgâhının pratik avantajı, takım yolunun her vuruşta mekanik olarak aynı olması nedeniyle tolerans performansının farklı parça tasarımları boyunca tutarlı kalmasıdır; buna karşılık çekme işlemi performansı, özel takım tasarımı ve doğruluğuna büyük ölçüde bağlıdır.

