
 EN



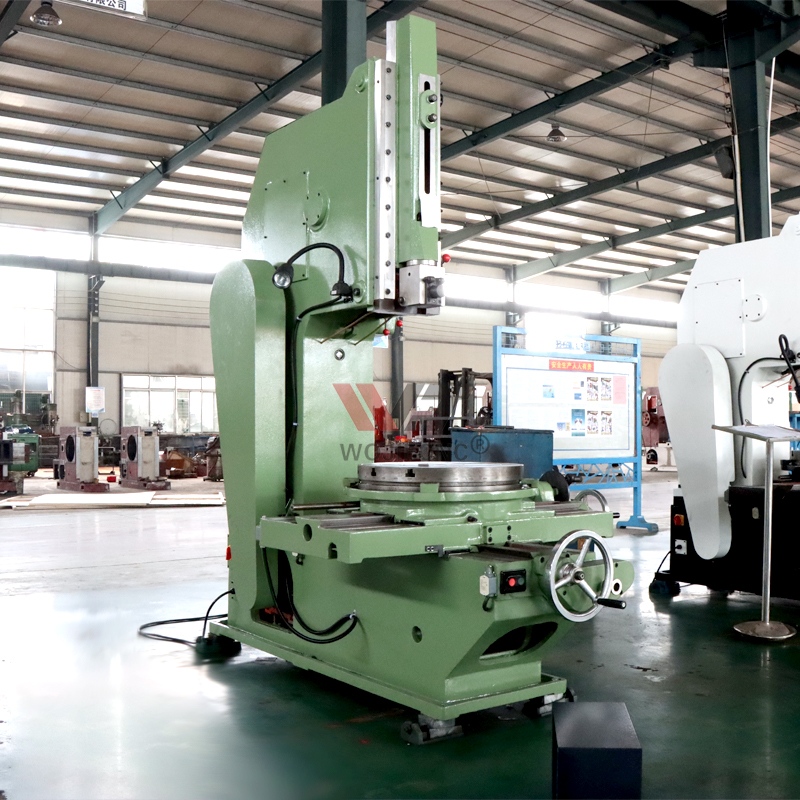
เครื่องเจียรร่องคือเครื่องมือตัดแนวตั้งแบบพิเศษที่ออกแบบมาโดยหลักเพื่อสร้างร่องใส่กุญแจ ร่อง และร่องภายในบนชิ้นงานโลหะด้วยความแม่นยำและความสม่ำเสมอสูงมาก เมื่อเปรียบเทียบเครื่องเจียรร่องกับเครื่องไสหรือเครื่องบรองค์แบบดั้งเดิม ทางเลือกจะขึ้นอยู่กับปริมาณการผลิต ความต้องการด้านความแม่นยำ รูปทรงเรขาคณิตของชิ้นงาน และปัจจัยด้านต้นทุน การเข้าใจว่าแต่ละเครื่องมือทำงานได้ดีเพียงใดสำหรับงานเฉพาะนั้นจึงสำคัญยิ่งต่อการปรับปรุงกระบวนการกลึงให้มีประสิทธิภาพสูงสุด และบรรลุผลลัพธ์ที่ดีที่สุดตามเป้าหมายการผลิตของคุณ
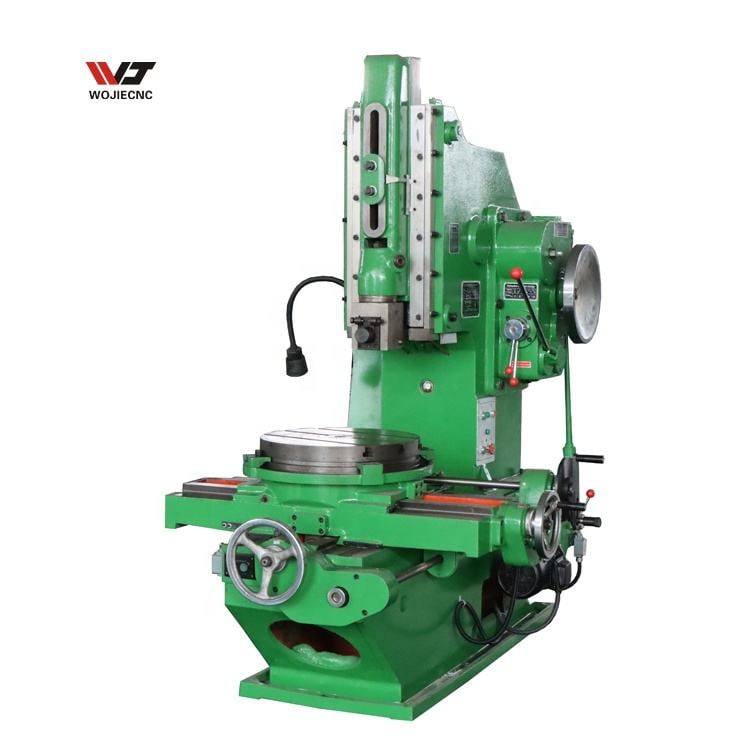
เครื่องเจียรร่องได้รับความนิยมเพิ่มขึ้นเรื่อย ๆ ในการผลิตสมัยใหม่ เนื่องจากสามารถรวมความเร็ว ความแม่นยำ และความสม่ำเสมอไว้ในกระบวนการทำงานเดียว ต่างจากวิธีการกัดรูปแบบดั้งเดิมหรือวิธีการบรองช์ ซึ่งเครื่องเจียรร่องให้ข้อได้เปรียบที่ชัดเจนสำหรับการผลิตจำนวนมากที่ต้องการทั้งความแม่นยำและประสิทธิภาพสูงสุด การเปรียบเทียบอย่างละเอียดนี้จะวิเคราะห์ประสิทธิภาพของแต่ละประเภทเครื่องมือภายใต้สถานการณ์การกลึงที่แตกต่างกัน เพื่อช่วยให้คุณเลือกโซลูชันที่เหมาะสมที่สุดสำหรับโรงงานของคุณ
ความแตกต่างหลักระหว่างเครื่องเจียรร่องกับเครื่องกัดรูปแบบ
หลักการปฏิบัติงานและการเคลื่อนไหว
เครื่องกลึงแบบสลอตติ้งใช้การเคลื่อนที่แบบขึ้นลงในแนวดิ่งด้วยเครื่องมือตัดแบบจุดเดียว ซึ่งทำให้คมตัดสามารถเคลื่อนที่ขึ้นและลงได้ ในขณะที่ชิ้นงานยังคงอยู่กับที่หรือเคลื่อนที่แบบค่อยเป็นค่อยไป เครื่องกลึงแบบเชปปิ้งทำงานตามหลักการแบบขึ้นลงเช่นกัน แต่มักมีการเคลื่อนที่แบบไสในแนวราบ จึงเหมาะสำหรับงานตกแต่งผิวภายนอกและตัดขอบ ข้อแตกต่างที่สำคัญคือ เครื่องกลึงแบบสลอตติ้งเน้นการสร้างโพรงภายใน ขณะที่เครื่องกลึงแบบเชปปิ้งเหมาะกับงานขึ้นรูปภายนอกเป็นพิเศษ ทั้งสองเครื่องมือนี้ใช้ระบบป้อนแบบควบคุมด้วยมือหรือกึ่งอัตโนมัติ แต่การวางแนวในแนวดิ่งของเครื่องกลึงแบบสลอตติ้งช่วยให้ควบคุมการตัดร่องลึกและแคบได้แม่นยำยิ่งขึ้น
ความแม่นยำและคุณภาพผิว
เมื่อตัดร่องภายในและร่องกุญแจ เครื่องเจียรร่อง (slotting machine) จะให้ความแม่นยำสูงกว่าเครื่องไสแบบทั่วไปอย่างสม่ำเสมอ เนื่องจากเส้นทางการเคลื่อนของมีดเป็นแนวตั้งล้วน และชิ้นงานถูกยึดแน่นในอุปกรณ์จับยึดเฉพาะทาง ทั้งนี้ เครื่องเจียรร่องสามารถให้ผิวเรียบได้ละเอียดสูงสุดถึง 0.4 ไมโครเมตรในสภาพแวดล้อมการผลิตจริง ซึ่งมีความสำคัญยิ่งต่อการใช้งานร่องกุญแจที่ความพอดีระหว่างเพลาและตำแหน่งการจัดแนวขึ้นอยู่กับความแม่นยำสูง ในทางกลับกัน เครื่องไส (shaping machines) มีข้อจำกัดจากเรขาคณิตของการเคลื่อนตัวแบบแนวนอนและการสั่นสะเทือนของมีด จึงมักให้ผิวเรียบในช่วง 0.8 ถึง 1.6 ไมโครเมตรสำหรับการตัดที่เทียบเคียงกัน
เปรียบเทียบเครื่องเจียรร่องกับกระบวนการบโรชชิง (broaching)
ความเร็วในการตัดและอายุการใช้งานของมีด
เครื่องบราวชิงทำงานโดยการดันเครื่องมือตัดที่มีฟันหลายซี่ผ่านชิ้นงานในจังหวะเดียวอย่างต่อเนื่อง โดยแต่ละฟันจะตัดวัสดุออกไปทีละส่วน ขณะที่เครื่องสลอตติงใช้เครื่องมือแบบจุดเดียวซึ่งต้องเคลื่อนที่ผ่านชิ้นงานหลายครั้งเพื่อให้ได้ความลึกตามที่ต้องการ ทำให้ความเร็วในการตัดช้ากว่า แต่ต้นทุนของเครื่องมือต่อการปฏิบัติการหนึ่งครั้งต่ำกว่ามาก กระบวนการบราวชิงเหมาะอย่างยิ่งสำหรับการผลิตร่องจำนวนมากในชิ้นงานที่เหมือนกัน เนื่องจากสามารถตัดเสร็จสมบูรณ์ได้ภายในจังหวะเดียว จึงลดเวลาไซเคิลลงอย่างมาก อย่างไรก็ตาม เครื่องสลอตติงมีต้นทุนการเปลี่ยนเครื่องมือต่ำกว่า และรูปทรงของเครื่องมือง่ายกว่า ทำให้คุ้มค่าสำหรับการผลิตในปริมาณปานกลาง การพัฒนาต้นแบบ และชิ้นงานเฉพาะทางที่ไม่คุ้มทุนในการลงทุนเครื่องมือบราวชิง
ความยืดหยุ่นของชิ้นงานและระยะเวลาการตั้งค่า
เครื่องไส่แบบบรอช (broaching machine) ต้องใช้เครื่องมือไส่แบบบรอชที่ผลิตขึ้นเฉพาะสำหรับรูปทรง ความลึก และความกว้างของร่องแต่ละแบบ ทำให้การผลิตเครื่องมือเป็นปัจจัยสำคัญที่ส่งผลต่อระยะเวลาในการจัดเตรียมและค่าใช้จ่ายอย่างมาก ขณะที่เครื่องไส่แบบสลอตติ้ง (slotting machine) สามารถตัดร่องได้เกือบทุกรูปทรงโดยใช้เครื่องมือปลายเดี่ยวที่เปลี่ยนได้ จึงรองรับการเปลี่ยนงานระหว่างงานของลูกค้าหรือแบบแปลนต่าง ๆ ได้อย่างรวดเร็ว สำหรับโรงงานรับจ้างผลิต (job shops) และผู้ผลิตแบบสัญญา (contract manufacturers) เครื่องไส่แบบสลอตติ้งมอบความยืดหยุ่นสูงมาก เพราะเครื่องเดียวกันสามารถผลิตร่องใส่กุญแจ (keyways) บนเพลาที่มีเส้นผ่านศูนย์กลางตั้งแต่ 10 มิลลิเมตร ถึง 200 มิลลิเมตร โดยไม่จำเป็นต้องออกแบบเครื่องมือใหม่ การไส่แบบบรอชจึงคุ้มค่าทางเศรษฐกิจก็ต่อเมื่อผลิตชิ้นส่วนที่เหมือนกันจำนวนหลายพันชิ้น ซึ่งจะคุ้มกับการลงทุนครั้งใหญ่ในเครื่องมือ
สถานการณ์การประยุกต์ใช้งานจริงและความเหมาะสมของภารกิจ
การผลิตจำนวนมาก
ในสถานการณ์ที่ต้องผลิตจำนวนมาก ซึ่งต้องการร่องกุญแจแบบเหมือนกันหลายพันชิ้น อุปกรณ์ไส่ร่อง (broaching equipment) จะเหนือกว่าเครื่องไส่ร่องแบบแนวตั้ง (slotting machine) เนื่องจากการตัดด้วยฟันตัดหลายฟันสามารถสร้างร่องทั้งหมดเสร็จสิ้นได้ภายในไม่กี่วินาทีต่อชิ้นงาน เมื่อเครื่องมือไส่ร่องแบบเฉพาะ (custom broaching tool) ถูกผลิตและทดสอบจนใช้งานได้จริงแล้ว ต้นทุนต่อหน่วยจะลดลงอย่างมาก ทำให้การไส่ร่องเป็นทางเลือกที่คุ้มค่าที่สุดสำหรับชิ้นส่วนยานยนต์ ตัวเรือนปั๊ม และเพลาอุตสาหกรรมมาตรฐาน ในขณะที่เครื่องไส่ร่องแบบแนวตั้งจะสูญเสียข้อได้เปรียบในการใช้งานเหล่านี้ เนื่องจากเวลาการตัดต่อชิ้นงานที่ช้ากว่า ส่งผลให้ต้นทุนแรงงานสะสมสูงขึ้นอย่างมากเมื่อผลิตเป็นจำนวนมาก อย่างไรก็ตาม สำหรับการผลิตในปริมาณระหว่าง ๑๐๐ ถึง ๑,๐๐๐ ชิ้น เครื่องไส่ร่องแบบแนวตั้งมักให้ผลด้านต้นทุนที่ดีกว่า เนื่องจากใช้เวลาและค่าใช้จ่ายในการเตรียมเครื่องมือต่ำมาก
งานออกแบบเฉพาะและงานต้นแบบ
เมื่อลูกค้าต้องการรูปแบบร่องกุญแจที่ปรับแต่งพิเศษ ความกว้างของร่องที่ไม่เป็นไปตามมาตรฐาน หรือชิ้นส่วนต้นแบบแบบครั้งเดียว จักรกลเจียรร่อง (slotting machine) จึงเป็นทางเลือกที่เหนือกว่า เนื่องจากช่วยหลีกเลี่ยงความล่าช้าอันเกิดจากการผลิตเครื่องมือพิเศษซึ่งมีค่าใช้จ่ายสูง จักรกลเจียรร่องสามารถผลิตร่องกุญแจที่มีความแม่นยำได้ภายในไม่กี่ชั่วโมงหลังจากได้รับแบบแปลนจากลูกค้า ในขณะที่วิธีการบรอง (broaching) จะต้องใช้เวลาหลายสัปดาห์สำหรับการออกแบบและผลิตเครื่องมือ ด้วยเหตุนี้ โรงงานรับจ้างทำชิ้นงาน (job shops) และโรงงานผลิตแม่พิมพ์และเครื่องมือ (tool-and-die facilities) จึงพึ่งพาจักรกลเจียรร่องอย่างมาก เพราะอุปกรณ์ชนิดนี้ให้ระยะเวลาการส่งมอบที่รวดเร็วและมีความยืดหยุ่นสูงสุด ส่วนจักรกลไชปิ้ง (shaping machines) นั้นขาดความแม่นยำและความสม่ำเสมอที่จำเป็นสำหรับงานร่องกุญแจที่ต้องการความละเอียดสูง จึงไม่เหมาะสมสำหรับงานที่ต้องควบคุมความคลาดเคลื่อนอย่างเข้มงวด
เรขาคณิตภายในที่ซับซ้อน
เอ เครื่องสล็อต จัดการกับเรขาคณิตภายในที่ซับซ้อน เช่น ร่องตัวที ร่องหางนกพิราบ และร่องเกลียวหลายชุดในชิ้นงานเดียวกันได้อย่างมีประสิทธิภาพมากกว่าการใช้เครื่องบราวชิง เนื่องจากเครื่องมือแบบจุดเดี่ยวสามารถเคลื่อนที่ตามรูปทรงที่ซับซ้อนได้อย่างแม่นยำด้วยการควบคุมอัตราการป้อนที่ละเอียดอ่อน ในทางกลับกัน เครื่องมือสำหรับบราวชิงมีข้อจำกัดโดยธรรมชาติให้ใช้กับเรขาคณิตเชิงเส้นเท่านั้น และไม่สามารถรองรับลักษณะเชิงมุมหรือการจัดเรียงร่องที่ไม่ขนานกันได้อย่างง่ายดาย ส่วนเครื่องเชปปิ้งไม่สามารถเข้าถึงโพรงภายในที่ลึกได้เลย จึงไม่เหมาะสมอย่างสิ้นเชิงสำหรับงานประเภทนี้ สำหรับชิ้นส่วนอากาศยานที่ต้องการความแม่นยำสูง ชิ้นส่วนอุปกรณ์ทางการแพทย์ และอุปกรณ์อุตสาหกรรมเฉพาะทางที่ต้องการคุณลักษณะภายในที่ซับซ้อน เครื่องสลอตติ้งจึงให้ความยืดหยุ่นด้านเรขาคณิตและความแม่นยำที่จำเป็น
คำถามที่พบบ่อย
เหตุใดเครื่องสลอตติ้งจึงมีต้นทุนต่ำกว่าเครื่องบราวชิงสำหรับปริมาณการผลิตที่น้อย
เครื่องกลึงแบบสลอตติ้งใช้เฉพาะเครื่องมือตัดแบบจุดเดียวที่เรียบง่ายและราคาไม่แพง ซึ่งสามารถซื้อได้ทันทีจากร้านค้าทั่วไป หรือสั่งเจียร์ขึ้นรูปพิเศษได้อย่างรวดเร็วและประหยัดต้นทุน ในทางตรงข้าม การกลึงแบบโบรชชิ่งจำเป็นต้องใช้เครื่องมือตัดแบบหลายฟันที่ออกแบบและผลิตเฉพาะ ซึ่งมีต้นทุนสูงมากทั้งในด้านการออกแบบ การผลิต และการตรวจสอบความถูกต้อง โดยใช้เวลาในการจัดหาหลายสัปดาห์ สำหรับงานผลิตจำนวนไม่เกิน ๕๐๐ ชิ้น ข้อได้เปรียบด้านต้นทุนของเครื่องมือสำหรับเครื่องกลึงแบบสลอตติ้งจะเหนือกว่าอย่างมากเมื่อเทียบกับเวลาในการผลิตแต่ละชิ้นที่ช้ากว่า อย่างไรก็ตาม เมื่อปริมาณงานผลิตเกิน ๒,๐๐๐ ชิ้นที่เหมือนกัน การลงทุนในเครื่องมือสำหรับการกลึงแบบโบรชชิ่งจะคุ้มค่า และการตัดแบบผ่านครั้งเดียวจะให้ประสิทธิภาพโดยรวมที่เหนือกว่า
เครื่องกลึงแบบสลอตติ้งสามารถแทนที่อุปกรณ์ไชยปั๊มได้หรือไม่ในกระบวนการผลิตสมัยใหม่
เครื่องเจียรร่องและเครื่องกัดรูปทรงมีหน้าที่หลักต่างกัน; เครื่องเจียรร่องเน้นการตัดร่องแนวตั้งและร่องใส่ส่วนยื่นภายใน ขณะที่เครื่องกัดรูปทรงมุ่งเน้นพื้นผิวด้านนอกและรูปทรงแนวนอน การผลิตสมัยใหม่ได้แทนที่เครื่องกัดรูปทรงด้วยเครื่องกัดแบบซีเอ็นซีและเครื่องไสสำหรับงานด้านนอกเป็นส่วนใหญ่ แต่เครื่องเจียรร่องยังคงเป็นทางเลือกอันดับหนึ่งสำหรับการตัดร่องใส่ส่วนยื่นภายใน เนื่องจากเครื่องเฉพาะทางให้ความแม่นยำสูงกว่าเครื่องอเนกประสงค์ สำหรับโรงงานที่มีเครื่องกัดรูปทรงอยู่แล้ว การลงทุนในเครื่องเจียรร่องถือเป็นการปรับปรุงเชิงเป้าหมายที่ช่วยยกระดับความแม่นยำและความสม่ำเสมอโดยเฉพาะในการตัดร่องใส่ส่วนยื่นและร่องต่าง ๆ
เครื่องเจียรร่องสามารถบรรลุความคลาดเคลื่อนเชิงความแม่นยำได้เท่าใด เมื่อเปรียบเทียบกับวิธีการบโรชชิง
เครื่องตัดร่องโดยทั่วไปสามารถบรรลุความคลาดเคลื่อนได้ในช่วง ±0.05 ถึง ±0.10 มิลลิเมตร สำหรับการตัดร่องแบบมาตรฐาน ซึ่งเทียบเคียงหรือเหนือกว่าความแม่นยำของการไสแบบบรอชภายใต้สภาวะการผลิตปกติ เครื่องมือทั้งสองชนิดสามารถให้ความคลาดเคลื่อนในระดับนี้อย่างสม่ำเสมอเมื่อมีการบำรุงรักษาอย่างเหมาะสมและปฏิบัติงานโดยช่างผู้มีทักษะ ข้อได้เปรียบเชิงปฏิบัติของเครื่องตัดร่องคือ ความสามารถในการรักษาความคลาดเคลื่อนให้คงที่ไม่เปลี่ยนแปลง แม้กับการออกแบบชิ้นส่วนที่แตกต่างกัน เนื่องจากเส้นทางการเคลื่อนที่ของเครื่องมือมีลักษณะเหมือนกันทุกครั้งในแต่ละจังหวะ ในขณะที่ประสิทธิภาพของการไสแบบบรอชขึ้นอยู่กับการออกแบบเครื่องมือเฉพาะและการทำเครื่องมือให้มีความแม่นยำเป็นหลัก

