
 EN



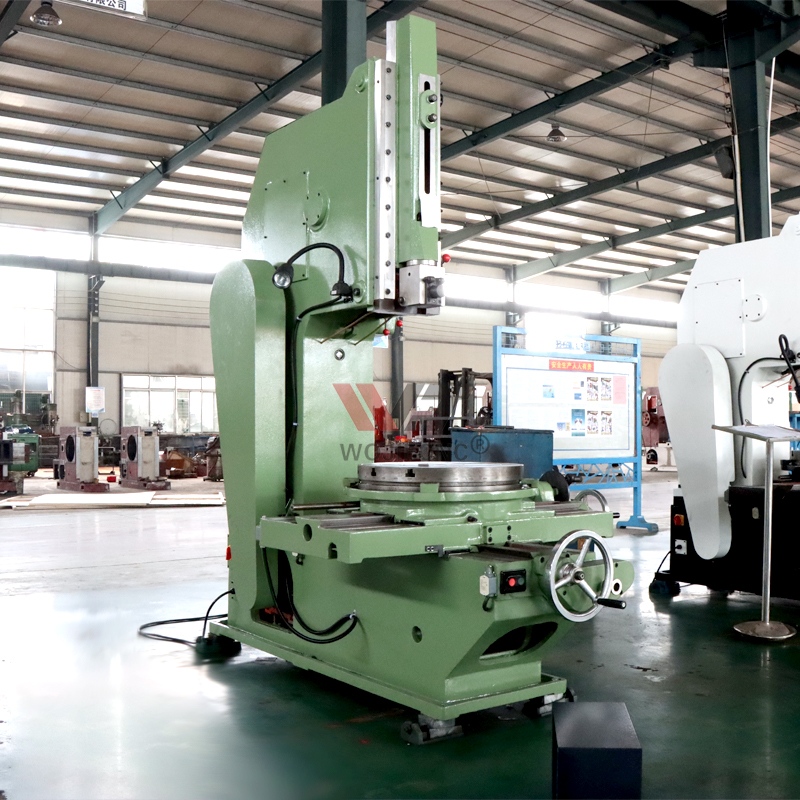
Стругальний верстат — це спеціалізований вертикальний інструмент для різання, призначений переважно для створення шпонкових пазів, пазів та внутрішніх канавок у металевих заготовках із винятковою точністю й повторюваністю. Порівнюючи стругальний верстат із традиційними строгальними або протяжними верстатами, вибір залежить від обсягу виробництва, вимог до точності, геометрії заготовки та економічних міркувань. Розуміння того, як кожен інструмент виконує певні завдання, є ключовим для оптимізації процесів механічної обробки й досягнення найкращих результатів у вашому виробництві.
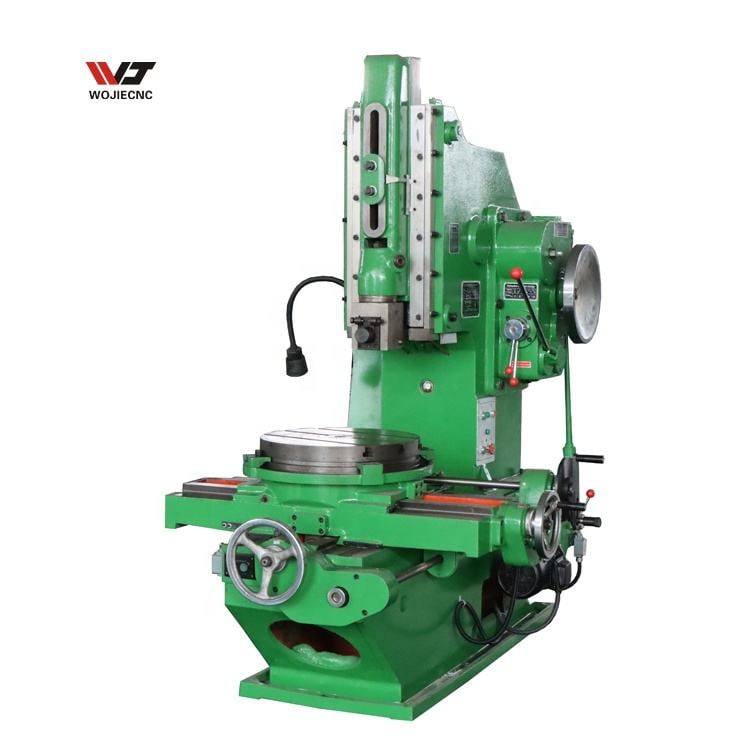
Станок для прорізування пазів стає все популярнішим у сучасному виробництві, оскільки поєднує швидкість, точність і стабільність у єдиній операції. На відміну від традиційних методів фрезерування або протягування, станок для прорізування пазів має чіткі переваги при серійному виробництві, де найважливішими є точність і ефективність. Це детальне порівняння розглядає, як кожен тип інструменту працює в різних оброблювальних сценаріях, щоб допомогти вам обрати правильне рішення для вашого підприємства.
Основні відмінності між станком для прорізування пазів і фрезерним обладнанням
Принцип роботи та рух
Станок для пазування використовує вертикальний зворотно-поступальний рух інструменту з однією різальною кромкою, що дозволяє різальній кромці рухатися вгору й униз, тоді як заготовка залишається нерухомою або переміщується ступінчасто. Станки для строгання працюють за подібним зворотно-поступальним принципом, але зазвичай мають горизонтальний хід, що робить їх придатними для остаточної обробки зовнішніх поверхонь і різання кромок. Основна відмінність полягає в тому, що станок для пазування спеціалізується на створенні внутрішніх порожнин, тоді як строгальний станок краще підходить для обробки зовнішніх профілів. Обидва інструменти використовують ручні або напівавтоматичні механізми подачі, але вертикальна орієнтація станка для пазування забезпечує кращий контроль при нарізанні глибоких і вузьких шпонкових пазів.
Точність та якість поверхні
Під час нарізання внутрішніх пазів і шпонкових канавок пазовий верстат постійно забезпечує вужчі допуски, ніж звичайні фрезерувальні верстати, оскільки траєкторія руху інструменту є строго вертикальною, а заготовка жорстко закріплена в спеціальному пристосуванні. Пазовий верстат може досягати шорсткості поверхні до 0,4 мікрометра у виробничих умовах — це критично важливо для застосувань шпонкових канавок, де натяг на валу та його вирівнювання залежать від точності. У свою чергу, фрезерувальні верстати обмежені горизонтальною геометрією ходу та характеристиками вібрації інструменту й зазвичай забезпечують шорсткість поверхні в діапазоні від 0,8 до 1,6 мікрометра при порівняльних операціях.
Порівняння пазового верстата з протяжними операціями
Швидкість різання та термін служби інструменту
Станки для протягування працюють шляхом примусового просування багатозубого різального інструменту крізь заготовку за один безперервний рух, поступово знімаючи матеріал кожним зубом. Станок для строгання використовує одноточковий інструмент, який виконує кілька проходів для досягнення потрібної глибини, що означає повільніші швидкості різання, але значно нижчу вартість інструменту на операцію. Протягування чудово підходить для високосерійного виробництва однакових пазів, оскільки весь розріз здійснюється за один прохід, що різко скорочує цикл виготовлення. Однак нижча вартість заміни інструменту та простіша геометрія інструменту на станку для строгання роблять його економічним варіантом для серійного виробництва середнього обсягу, створення прототипів та виготовлення нестандартних заготовок, де інвестиції в інструмент для протягування є недоцільними.
Гнучкість щодо заготовок та час на підготовку
Для верстату для протягування потрібні спеціалізовані протяжні інструменти, виготовлені окремо для кожної комбінації профілю паза, його глибини та ширини, тому виготовлення інструментів є значним чинником строків поставки й витрат. Верстат для пазування може нарізати практично будь-яку геометрію паза за допомогою змінних одноперих різців, що забезпечує швидку заміну інструментів між різними замовленнями й конструкціями клієнтів. Для дрібносерійних виробників та компаній, що надають послуги з виробництва за замовленням, верстат для пазування пропонує надзвичайну гнучкість: той самий верстат обробляє шпонкові пази в валках діаметром від 10 до 200 міліметрів без необхідності перепроектування інструментів. Протягування є економічно вигідним лише при виробництві тисяч однакових деталей, що виправдовує значні первинні інвестиції в оснастку.
Практичні сценарії застосування та відповідність завданням
Виробництво великих обсягів
У сценаріях з високим обсягом виробництва, де потрібно виготовити тисячі однакових шпонкових пазів, протяжні верстати перевершують стрічкові верстати, оскільки багатозуба різальна дія завершує формування всього паза за кілька секунд на деталь. Після виготовлення й випробування спеціального інструменту для протягування вартість однієї деталі значно знижується, що робить протягування найекономічнішим варіантом для автокомпонентів, корпусів насосів та стандартизованих промислових валів. Стрічковий верстат стає менш конкурентоспроможним у цих застосуваннях через повільний час обробки кожної деталі, що при великих партіях призводить до суттєвого зростання трудових витрат. Однак для партій обсягом від 100 до 1 000 штук стрічковий верстат часто виявляється економічнішим, оскільки термін виготовлення інструменту та його вартість мінімальні.
Індивідуальні замовлення та прототипування
Коли клієнтам потрібні індивідуальні профілі шпонкових пазів, нестандартні ширини пазів або унікальні прототипні компоненти, верстат для пазування є кращим варіантом, оскільки він усуває затримки, пов’язані з дорогим виготовленням інструментів. Верстат для пазування може виготовити точний шпонковий паз протягом кількох годин після отримання креслень замовника, тоді як протягування вимагає тижнів на проектування й виробництво інструменту. Майстерні та цехи з виготовлення інструментів і штампів активно використовують верстати для пазування саме з цієї причини — обладнання забезпечує швидке виконання замовлень і максимальну гнучкість. Верстати для фрезерування, натомість, не мають необхідної точності й повторюваності для вимогливих застосувань шпонкових пазів і тому непридатні для робіт із критичними допусками.
Складної внутрішньої геометрії
А прорізний верстат ефективніше обробляє складні внутрішні геометрії, такі як Т-подібні пази, ластівчині хвостики та кілька шпонкових пазів у єдиній заготовці, порівняно з протягуванням, оскільки інструмент із однією різальною кромкою може проходити складні профілі з точним керуванням подачею. Інструменти для протягування за своєю природою обмежені лінійними геометріями й не можуть легко відтворювати кутові елементи чи непаралельне розташування пазів. Стрижневий верстат не може досягти глибоких внутрішніх порожнин, тому він зовсім непридатний для такого класу робіт. Для прецизійних аерокосмічних компонентів, деталей медичного обладнання та спеціалізованого промислового устаткування, що вимагають складних внутрішніх елементів, стрижневий верстат забезпечує необхідну геометричну гнучкість і точність.
Питання та відповіді
Що робить стрижневий верстат більш економічним, ніж протягування, для малих обсягів виробництва?
Для роботи фрезерного верстата потрібні лише прості й недорогі різці з однією різальною кромкою, які можна купити в готовому вигляді або швидко й недорого заточити під замовлення. Для протягування потрібні спеціалізовані багатозубі інструменти, проектування, виготовлення та перевірка яких є дорогими, а терміни їх поставки — кілька тижнів. Для партій обробки менше ніж 500 деталей вигода у вартості інструментів для фрезерного верстата значно переважає його повільніший час циклу на одну деталь. Коли кількість однакових деталей перевищує 2000 одиниць, інвестиції в інструменти для протягування стають виправданими, а одноциклове різання забезпечує вищу загальну ефективність.
Чи може фрезерний верстат замінити обробне обладнання у сучасному виробництві?
Станок для пазування та станок для фрезерування виконують різні основні функції: станок для пазування спеціалізується на внутрішніх вертикальних пазах і шпонкових канавках, тоді як станки для фрезерування зосереджені на зовнішніх поверхнях і горизонтальних профілях. У сучасному виробництві станки для фрезерування в основному замінили ЧПК-фрезерні верстати та площини для зовнішніх операцій, але станок для пазування залишається переважним рішенням для нарізання внутрішніх шпонкових канавок, оскільки спеціалізовані верстати забезпечують вищу точність порівняно з багатофункціональним обладнанням. Для підприємств із наявними станками для фрезерування станок для пазування є цільовим оновленням, що покращує точність і стабільність саме для операцій з нарізання шпонкових канавок і пазів.
Які допуски точності може забезпечити станок для пазування порівняно з протягуванням?
Станок для пазування зазвичай забезпечує точність у межах ±0,05–±0,10 мм для стандартних пазів, що відповідає або перевершує точність протягування за звичайних умов виробництва. Обидва інструменти здатні стабільно забезпечувати таку точність за умови належного обслуговування та кваліфікованої експлуатації. Практична перевага станка для пазування полягає в тому, що його точнісні характеристики залишаються незмінними для різних конструкцій деталей, оскільки траєкторія руху інструменту механічно однакова для кожного ходу, тоді як точнісні характеристики при протягуванні суттєво залежать від індивідуального проектування інструменту та його точності.

