
 EN



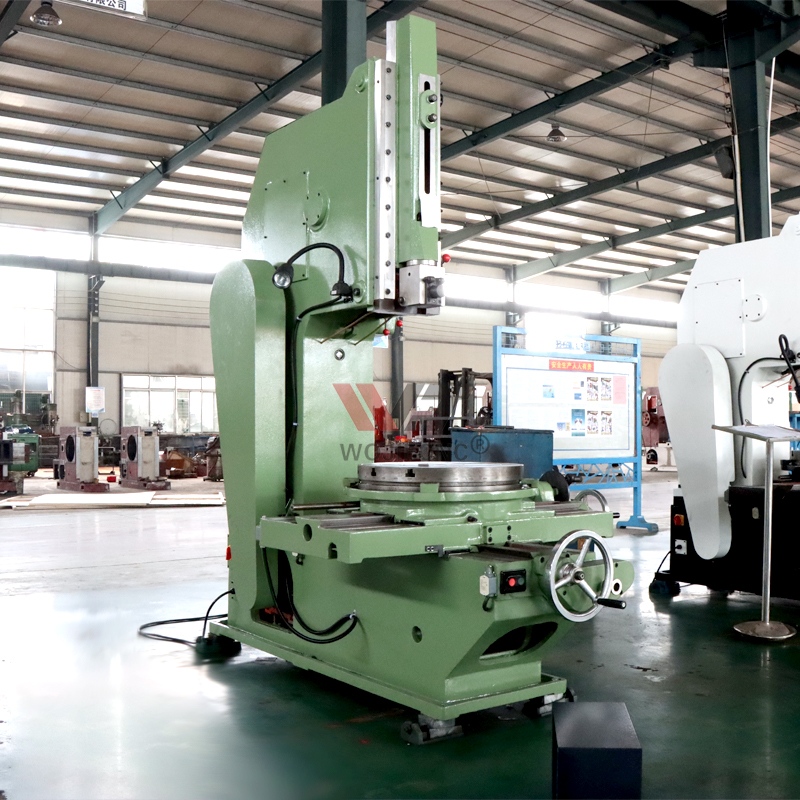
ماشین شیارزن ابزاری تخصصی برای برش عمودی است که عمدتاً برای ایجاد شیارهای کلیدی، شیارها و شیارهای داخلی در قطعات فلزی با دقت و تکرارپذیری بسیار بالا طراحی شده است. هنگام مقایسه ماشین شیارزن با تجهیزات سنتی تراشکاری یا بروچزنی، انتخاب به حجم تولید، نیازهای دقت، هندسه قطعه کار و ملاحظات هزینه بستگی دارد. درک عملکرد هر ابزار برای وظایف خاص، برای بهینهسازی عملیات ماشینکاری و دستیابی به بهترین نتایج در اهداف تولیدی شما ضروری است.
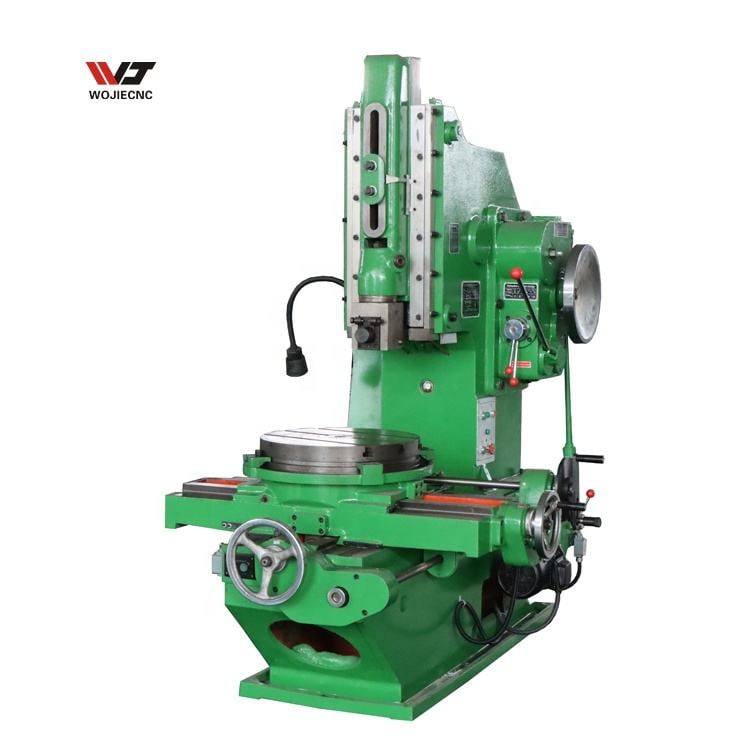
دستگاه شیارزنی بهدلیل ترکیب سرعت، دقت و یکنواختی در یک عملیات واحد، روزبهروز محبوبتر از پیش در تولیدات مدرن شده است. برخلاف روشهای سنتی تراشکاری یا بروچینگ، دستگاه شیارزنی مزایای مشخصی برای تولید انبوه فراهم میکند که در آن دقت و بازدهی اهمیت اصلی را دارند. این مقایسه جامع، عملکرد هر نوع ابزار را در سناریوهای مختلف ماشینکاری بررسی میکند و به شما کمک میکند تا راهحل مناسب را برای تأسیسات خود انتخاب نمایید.
تفاوتهای اصلی بین دستگاه شیارزنی و تجهیزات تراشکاری
اصل کار و حرکت
دستگاه شیارزنی از حرکت رفتوبرگشتی عمودی با ابزار برش تکنقطهای استفاده میکند که در آن لبهٔ برشی بهصورت عمودی بالا و پایین حرکت میکند، درحالیکه قطعهٔ کار ساکن میماند یا بهصورت افزایشی جابهجا میشود. دستگاههای شیارزنی افقی نیز بر اساس اصل رفتوبرگشتی مشابهی کار میکنند، اما معمولاً ضربهٔ افقی دارند و بنابراین برای پرداخت سطوح خارجی و برش لبهها مناسباند. تفاوت اصلی این است که دستگاه شیارزنی عمودی بر ایجاد حفرههای داخلی تمرکز دارد، درحالیکه دستگاه شیارزنی افقی در پردازش نمای خارجی قطعات برجستهتر است. هر دو ابزار از مکانیزمهای تغذیهٔ دستی یا نیمهخودکار بهره میبرند، اما جهتگیری عمودی دستگاه شیارزنی کنترل بهتری برای ایجاد شیارهای عمیق و باریک فراهم میکند.
دقت و صافی سطح
هنگام برش شیارهای داخلی و شیارهای کلیدی، دستگاه شیارزن بهطور پایدار تلرانسهای دقیقتری نسبت به تجهیزات سنتی تراشکاری ارائه میدهد، زیرا مسیر ابزار کاملاً عمودی است و قطعه کار در یک فیکسچر اختصاصی بهصورت سفت و محکم بسته میشود. دستگاه شیارزن میتواند در محیطهای تولیدی باز finishes سطحی تا ۰٫۴ میکرومتر را بهدست آورد که برای کاربردهای شیار کلیدی که در آنها تداخل و همترازی شفتها وابسته به دقت است، حیاتی میباشد. در مقابل، دستگاههای تراشکاری بهدلیل هندسه حرکت افقی و ویژگیهای لرزش ابزار محدودیت دارند و معمولاً برای برشهای مشابه باز finishes سطحی بین ۰٫۸ تا ۱٫۶ میکرومتر تولید میکنند.
مقایسه دستگاه شیارزن با عملیات بروچینگ
سرعت برش و عمر ابزار
دستگاههای بروچینگ با وارد کردن یک ابزار برش چند دندانه به درون قطعه کار در یک حرکت پیوسته و تکباره، مواد را بهصورت تدریجی و با هر دندانه برداشته میکنند. دستگاه اسلاتینگ از یک ابزار تکنقطهای استفاده میکند که برای رسیدن به عمق مورد نظر چندین بار عبور میکند؛ این امر سرعت برش را کاهش میدهد، اما هزینه ابزار را در هر عملیات بهطور قابلتوجهی پایین میآورد. بروچینگ در تولید انبوه شیارهای یکسان برجستگی دارد، زیرا کل برش در یک عبور انجام میشود و زمان چرخه را بهطور چشمگیری کاهش میدهد. با این حال، هزینه پایینتر تعویض ابزار و هندسه سادهتر ابزار در دستگاه اسلاتینگ، آن را برای تولید با حجم متوسط، ساخت نمونههای اولیه و قطعات سفارشی که سرمایهگذاری روی ابزار بروچینگ توجیهپذیر نیست، مقرونبهصرفه میسازد.
انعطافپذیری قطعه کار و زمان راهاندازی
دستگاه بروچینگ نیازمند ابزارهای بروچینگ سفارشی است که بهطور خاص برای هر ترکیبی از پروفیل شیار، عمق و عرض ساخته میشوند؛ بنابراین ساخت ابزار عامل اصلی در زمان تحویل طولانی و هزینهٔ بالا محسوب میشود. دستگاه اسلاتینگ میتواند تقریباً هر هندسهای از شیار را با استفاده از ابزارهای تکنقطهای قابل تعویض برش دهد و این امکان را فراهم میکند که بهسرعت بین سفارشها و طرحهای مختلف مشتریان جابهجا شد. برای کارگاههای تولیدی و تولیدکنندگان قراردادی، دستگاه اسلاتینگ انعطافپذیری بسیار بالایی ارائه میدهد، زیرا همان دستگاه میتواند شیارهای کلیدی را در محورها با قطری از ۱۰ میلیمتر تا ۲۰۰ میلیمتر بدون نیاز به طراحی مجدد ابزار انجام دهد. بروچینگ تنها زمانی از نظر هزینه مقرونبهصرفه است که هزاران قطعهٔ یکسان تولید میشوند و سرمایهگذاری اولیهٔ سنگین روی ابزار را توجیه میکنند.
سناریوهای کاربردی عملی و تناسب وظایف
تولید انبوه
در سناریوهای با حجم بالا که نیاز به هزاران شیار کلیدی یکسان دارند، تجهیزات بروچینگ از ماشین شیارزن برتری دارد، زیرا عملیات برش چنددندهای کل شیار را در عرض چند ثانیه برای هر قطعه تکمیل میکند. پس از ساخت و اثبات ابزار سفارشی بروچینگ، هزینه هر واحد بهطور چشمگیری کاهش مییابد و بروچینگ را مقرونبهصرفهترین گزینه برای اجزای خودرو، پوستههای پمپ و شفتهای صنعتی استاندارد میسازد. ماشین شیارزن در این کاربردها کمتر رقابتپذیر میشود، زیرا زمان برش کندتر آن برای هر قطعه در تولید انبوه، هزینههای قابلتوجهی برای نیروی کار ایجاد میکند. با این حال، برای تولیداتی با حجم بین ۱۰۰ تا ۱۰۰۰ قطعه، ماشین شیارزن اغلب از نظر هزینه مؤثرتر است، زیرا زمان تحویل و هزینه ابزار دقیق آن بسیار ناچیز است.
کارهای سفارشی و نمونهسازی
وقتی مشتریان نیاز به پروفیلهای سفارشی شیار کلید دارند، عرض شیارهای غیراستاندارد یا قطعات اولیهٔ منحصربهفرد، دستگاه شیارزن گزینهای برتر است، زیرا تأخیرهای گرانقیمت ناشی از ساخت ابزار را حذف میکند. دستگاه شیارزن میتواند در عرض چند ساعت پس از دریافت نقشههای مشتری، شیار کلید با دقت بالا تولید کند، در حالی که روش بروچینگ نیازمند هفتهها طراحی و ساخت ابزار است. کارگاههای تولیدی و واحدهای ساخت قالب و ابزار بهدلیل همین ویژگی بهطور گستردهای به دستگاههای شیارزن متکی هستند، چرا که این تجهیزات امکان تحویل سریع و انعطافپذیری بیشینه را فراهم میکنند. از سوی دیگر، دستگاههای شکلزن فاقد دقت و تکرارپذیری لازم برای کاربردهای پیچیدهٔ شیار کلید هستند و بنابراین برای کارهایی با تلورانسهای حیاتی مناسب نیستند.
هندسههای داخلی پیچیده
آمپر ماشین شکافزنی ماشینهای شیارزنی قادرند هندسههای داخلی پیچیدهای مانند شیارهای T، شیارهای دُمکبوتری و چندین شیار کلیدی را در یک قطعه کار بهصورت یکپارچه و با کارایی بیشتری نسبت به ماشینهای بروچینگ پردازش کنند، زیرا ابزار تکنقطهای میتواند با کنترل دقیق حرکت عرضی، پروفیلهای پیچیده را طیفبندی کند. ابزارهای بروچینگ ذاتاً فقط برای هندسههای خطی مناسباند و نمیتوانند بهراحتی ویژگیهای زاویهدار یا آرایشهای غیرموازی شیارها را پوشش دهند. ماشینهای شکلدهنده (شیپینگ) نیز قادر به دسترسی به حفرههای عمیق داخلی نیستند و بنابراین کاملاً برای این دسته از کارها نامناسب هستند. برای اجزای دقیق هوافضا، قطعات دستگاههای پزشکی و تجهیزات صنعتی تخصصی که نیازمند ویژگیهای داخلی پیچیدهاند، ماشینهای شیارزنی انعطافپذیری هندسی و دقت لازم را فراهم میکنند.
پرسشهای متداول
چه چیزی باعث میشود ماشینهای شیارزنی برای حجمهای کوچک تولید، مقرونبهصرفهتر از ماشینهای بروچینگ باشند؟
ماشین شیارزنی تنها به ابزارهای برش تکنقطهای ساده و ارزان نیاز دارد که میتوان آنها را بهراحتی از بازار تهیه کرد یا در زمان کوتاهی و با هزینهای مقرونبهصرفه، بهصورت سفارشی تراشید. اما برای فرآیند بروچینگ، ابزارهای چنددندهای تخصصی لازم است که طراحی، ساخت و اعتبارسنجی آنها پرهزینه بوده و زمان تحویل آنها چندین هفته طول میکشد. برای تولید کمتر از ۵۰۰ قطعه، مزیت هزینهای ابزار ماشین شیارزنی بسیار بیشتر از زمان چرخهی کندتر آن برای هر قطعه است. اما هنگامی که تعداد قطعات یکسان از ۲۰۰۰ عدد فراتر رود، سرمایهگذاری روی ابزار بروچینگ توجیهپذیر میشود و عملیات برش تکمرحلهای، بازده کلی بالاتری ایجاد میکند.
آیا ماشین شیارزنی میتواند جایگزین تجهیزات شیپوریکاری در تولید مدرن شود؟
دستگاه شیارزن و دستگاه شکلدهنده کاربردهای اصلی متفاوتی دارند؛ دستگاه شیارزن بهطور تخصصی برای ایجاد شیارهای عمودی داخلی و شیارهای کلیدی طراحی شده است، درحالیکه دستگاههای شکلدهنده روی سطوح خارجی و پروفیلهای افقی تمرکز دارند. در تولیدات مدرن، دستگاههای شکلدهنده عمدتاً توسط فرزهای CNC و صفحهتراشها برای کارهای خارجی جایگزین شدهاند، اما دستگاه شیارزن همچنان راهحل ترجیحی برای برش شیارهای کلیدی داخلی باقی مانده است، زیرا دستگاههای اختصاصی دقت بهتری نسبت به تجهیزات چندمنظوره فراهم میکنند. برای واحدهایی که قبلاً دستگاههای شکلدهنده دارند، افزودن دستگاه شیارزن بهعنوان یک ارتقاء هدفمند، دقت و یکنواختی را بهطور خاص در عملیات شیار و شیار کلیدی بهبود میبخشد.
دستگاه شیارزن چه میزان تحمل دقتی را نسبت به روش بروچینگ دستیابی میکند؟
یک دستگاه شیارزن معمولاً برای برشهای استاندارد شیار کلید، دقتی در محدودهٔ ±۰٫۰۵ تا ±۰٫۱۰ میلیمتر بهدست میآورد که این مقدار با دقت فرآیند بروچینگ در شرایط عادی تولید برابر است یا از آن فراتر میرود. هر دو ابزار در صورت نگهداری مناسب و کارکرد توسط تکنسینهای مجرب، بهطور پایدار میتوانند این دقت را تأمین کنند. مزیت عملی دستگاه شیارزن این است که عملکرد آن در رعایت دقت برای طرحهای مختلف قطعات ثابت باقی میماند، زیرا مسیر ابزار در هر ضربه از نظر مکانیکی یکسان است؛ درحالیکه عملکرد بروچینگ بهشدت وابسته به طراحی سفارشی ابزار و دقت آن است.

