
 EN



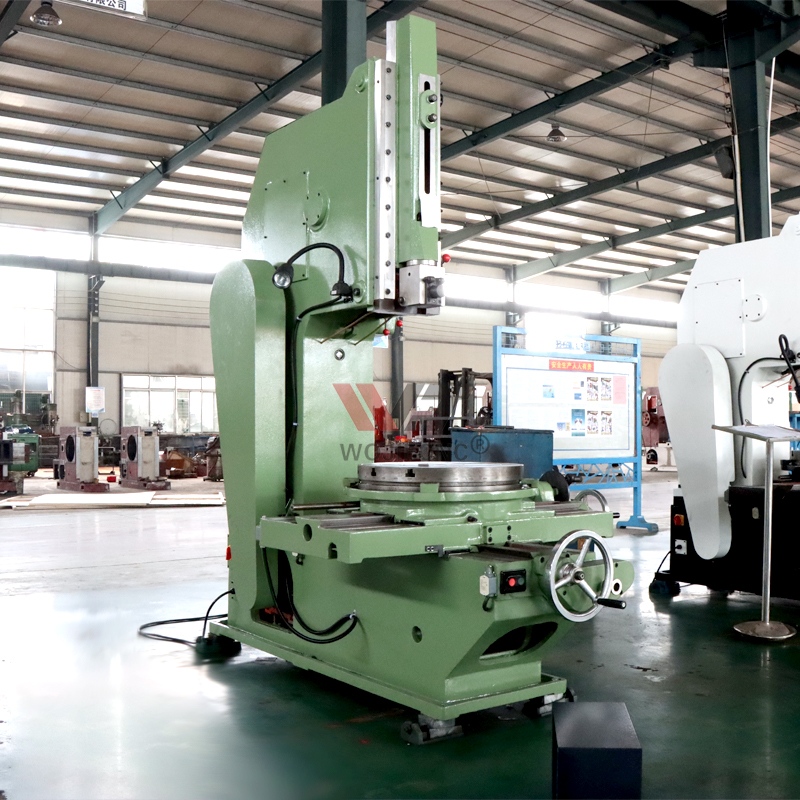
Een sleufmachine is een gespecialiseerde verticale snijmachine die voornamelijk wordt gebruikt om met uitzonderlijke precisie en herhaalbaarheid sleuven, nokken en interne groeven in metalen werkstukken te maken. Bij het vergelijken van een sleufmachine met traditionele vormfreessmachines of slijpmachines hangt de keuze af van uw productievolume, precisievereisten, werkstukgeometrie en kostenoverwegingen. Het begrijpen van de prestaties van elk gereedschap bij specifieke taken is essentieel om uw freesbewerkingen te optimaliseren en de beste resultaten te behalen voor uw productiedoelen.
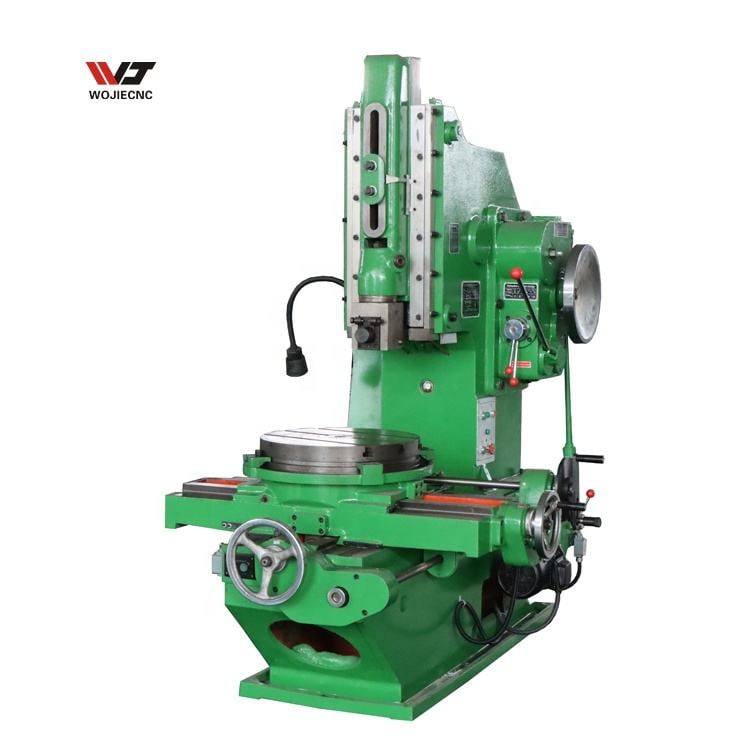
De freesmachine voor sleuven is steeds populairder geworden in moderne productie omdat deze snelheid, nauwkeurigheid en consistentie combineert in één bewerking. In tegenstelling tot traditionele vormgevings- of freesmethoden biedt een freesmachine voor sleuven duidelijke voordelen bij productielopen in grote aantallen, waarbij precisie en efficiëntie het meest tellen. Deze uitgebreide vergelijking onderzoekt hoe elk type gereedschap presteert in verschillende verspaningssituaties, zodat u de juiste oplossing kunt kiezen voor uw installatie.
Belangrijkste verschillen tussen een freesmachine voor sleuven en vormgevingsapparatuur
Werkingsprincipe en beweging
Een freesmachine met verticale heen-en-weergaande beweging gebruikt een enkel-punts snijgereedschap, waardoor de snijkant op- en neerwaarts beweegt terwijl het werkstuk stil blijft of zich trapsgewijs verplaatst. Vormfreesmachines werken volgens een vergelijkbaar heen-en-weergaand principe, maar hebben doorgaans een horizontale slag, waardoor ze geschikt zijn voor afwerking van externe oppervlakken en randbewerkingen. Het belangrijkste verschil is dat een freesmachine met verticale heen-en-weergaande beweging zich richt op het maken van interne holten, terwijl een vormfreesmachine uitblinkt bij extern profielwerk. Beide machines gebruiken handmatige of semi-automatische voedingsmechanismen, maar de verticale uitlijning van de freesmachine met verticale heen-en-weergaande beweging biedt superieure controle bij het frezen van diepe, smalle sleufgroeven.
Nauwkeurigheid en oppervlakteafwerking
Bij het frezen van interne groeven en sleutelgroeven levert een gleufmachine consistent nauwkeurigere toleranties dan conventionele freesmachines, omdat het gereedschapspad zuiver verticaal is en het werkstuk stevig is ingeklemd in een speciale opspanvorming. Een gleufmachine kan oppervlakteafwerkingen bereiken tot 0,4 micrometer in productieomgevingen, wat cruciaal is voor sleutelgroepassingen waarbij asinterferentie en uitlijning afhangen van precisie. Freesmachines daarentegen zijn beperkt door hun horizontale slaggeometrie en de trillingseigenschappen van het gereedschap, en produceren meestal oppervlakteafwerkingen tussen 0,8 en 1,6 micrometer bij vergelijkbare bewerkingen.
Vergelijking van gleufmachine met brocheerbewerkingen
Snijdsnelheid en gereedschapslevensduur
Boringsmachines werken door een meersteeksnijgereedschap met één continue beweging door het werkstuk te duwen, waarbij materiaal geleidelijk wordt verwijderd met elke steek. Een sleufmachine gebruikt een enkelsteeksgereedschap dat meerdere doorgangen maakt om de gewenste diepte te bereiken; dit betekent langzamere snijsnelheden, maar aanzienlijk lagere gereedschapskosten per bewerking. Boringsbewerking is uitermate geschikt voor productie in grote aantallen van identieke sleuven, omdat de volledige snede in één doorgang plaatsvindt, waardoor de cyclusduur sterk wordt verkort. Een sleufmachine daarentegen is economisch voordelig voor productie in matige aantallen, prototyping en op maat gemaakte werkstukken, waarbij de investering in een boringsgereedschap niet kan worden gerechtvaardigd, dankzij de lagere kosten per gereedschapswisseling en de eenvoudigere gereedschapsgeometrie.
Flexibiliteit van het werkstuk en insteltijd
Een freesmachine voor het freesbewerken van groeven vereist aangepaste freesgereedschappen die specifiek zijn vervaardigd voor elke combinatie van groefprofiel, -diepte en -breedte, waardoor de fabricage van gereedschap een belangrijke factor is voor levertijd en kosten. Een groefmachine kan vrijwel elke groefvorm bewerken met verwisselbare enkelpuntgereedschappen, wat snelle wisseling tussen verschillende klantopdrachten en ontwerpen mogelijk maakt. Voor werkplaatsen en contractfabrikanten biedt een groefmachine enorme flexibiliteit, omdat dezelfde machine sleutelgroeven in assen met diameters van 10 millimeter tot 200 millimeter kan bewerken zonder dat het gereedschap opnieuw hoeft te worden ontworpen. Frezen is alleen kosteneffectief bij de productie van duizenden identieke onderdelen, waarbij de aanzienlijke initiële investering in gereedschap wordt gerechtvaardigd.
Praktische toepassingsscenario’s en geschiktheid voor taken
Grote series productie
In scenario’s met een hoge productieomvang waarbij duizenden identieke sleutelgroeven nodig zijn, overtreft een freesmachine met trekbeitel een spleetfreessmachine, omdat de veeltandige snijactie de gehele groef in seconden per onderdeel voltooit. Zodra de op maat gemaakte trekbeitel is gefabriceerd en getest, daalt de kosten per stuk aanzienlijk, waardoor trekbeitsen de meest economische keuze is voor automotive-onderdelen, pomphuizen en gestandaardiseerde industriële assen. Een spleetfreessmachine wordt in deze toepassingen minder concurrerend, omdat de langzamere snijtijd per onderdeel bij grote productiebatchen aanzienlijke arbeidskosten oplegt. Voor productierun’s van 100 tot 1.000 stuks blijkt een spleetfreessmachine echter vaak kosteneffectiever, omdat de levertijd en kosten voor gereedschap minimaal zijn.
Op maat gemaakte en prototype-onderdelen
Wanneer klanten aangepaste sleutelgroefprofielen, niet-standaard sleufbreedtes of eenmalige prototype-onderdelen nodig hebben, is een sleufmachine de superieure keuze, omdat dit duurzame vertragingen bij het fabriceren van gereedschappen elimineert. Een sleufmachine kan binnen uren na ontvangst van de klanttekeningen een nauwkeurige sleutelgroef produceren, terwijl broaching weken zou vergen voor gereedschapsontwerp en -productie. Werkplaatsen en gereedschaps- en matrijzenfabrieken zijn om deze reden sterk afhankelijk van sleufmachines, aangezien deze machines snelle doorlooptijden en maximale flexibiliteit bieden. Vormfrezenmachines daarentegen ontbreken de precisie en reproduceerbaarheid die nodig zijn voor veeleisende sleutelgroepassingen, waardoor ze ongeschikt zijn voor werk met kritieke toleranties.
Complexe interne geometrieën
Een sleufmachine verwerkt complexe interne geometrieën, zoals T-groeven, zonnestraalgroeven en meerdere sleutelgroeven in één werkstuk effectiever dan broaching, omdat het enkelpuntgereedschap ingewikkelde profielen kan volgen met nauwkeurige voedingregeling. Broachinggereedschappen zijn van nature beperkt tot lineaire geometrieën en kunnen hoekige kenmerken of niet-parallelle groevenarrangementen moeilijk verwerken. Een schaafmachine kan diepe interne holten niet bereiken, waardoor deze geheel ongeschikt is voor dit soort bewerkingen. Voor precisie-onderdelen voor de lucht- en ruimtevaart, medische apparatuur en gespecialiseerde industriële uitrusting met ingewikkelde interne kenmerken biedt een groefmachine de benodigde geometrische flexibiliteit en nauwkeurigheid.
Veelgestelde vragen
Waarom is een groefmachine kosteneffectiever dan broaching bij kleine productiehoeveelheden?
Een sleufmachine vereist alleen eenvoudige, goedkope snijgereedschappen met één snijkant die direct leverbaar zijn of snel en betaalbaar op maat geslepen kunnen worden. Voor het brochen zijn speciale meersteeksgereedschappen nodig, die duur zijn om te ontwerpen, te fabriceren en te valideren, met levertijden van meerdere weken. Bij productierunners van minder dan 500 onderdelen is het voordeliger wat betreft gereedschapskosten om een sleufmachine te gebruiken, ondanks de langere cyclusduur per onderdeel. Zodra u meer dan 2.000 identieke onderdelen produceert, is de investering in brochgereedschap gerechtvaardigd en levert de snijactie in één doorgang een superieure algehele efficiëntie op.
Kan een sleufmachine vormgevende machines vervangen in moderne productie?
Een sleufmachine en een vormmachine hebben verschillende primaire functies; een sleufmachine is gespecialiseerd in interne verticale sleuven en nokken, terwijl vormmachines zich richten op externe oppervlakken en horizontale profielen. In de moderne productie zijn vormmachines grotendeels vervangen door CNC-freesmachines en planers voor extern bewerken, maar een sleufmachine blijft de aangewezen oplossing voor het snijden van interne nokken, omdat toegewijde machines een betere nauwkeurigheid opleveren dan multifunctionele apparatuur. Voor installaties met bestaande vormmachines vormt een sleufmachine een gerichte upgrade die de nauwkeurigheid en consistentie specifiek verbetert voor nok- en sleufbewerkingen.
Welke precisietoleranties kan een sleufmachine bereiken in vergelijking met broodsen?
Een sleufmachine bereikt doorgaans toleranties van ±0,05 tot ±0,10 millimeter voor standaardsleuven, wat overeenkomt met of zelfs beter is dan de precisie van broaching onder normale productieomstandigheden. Beide gereedschappen kunnen deze toleranties consistent leveren wanneer zij adequaat onderhouden worden en door ervaren technici bediend worden. Het praktische voordeel van een sleufmachine is dat de tolerantieprestatie consistent blijft over verschillende onderdeelontwerpen heen, omdat het gereedschapspad mechanisch identiek is bij elke slag, terwijl de prestatie van broaching sterk afhangt van het specifieke gereedschapsontwerp en diens nauwkeurigheid.

