
 EN



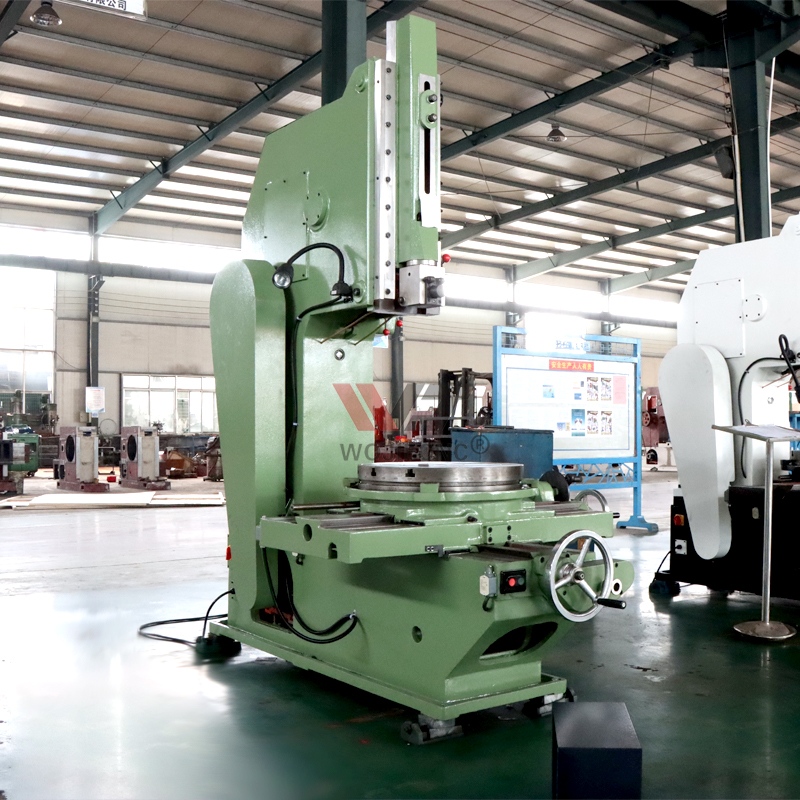
’n Gleufmasjien is ’n gespesialiseerde vertikale snygereedskap wat hoofsaaklik ontwerp is om sleutelgleue, gleue en interne groewe in metaalwerkstukke met uitstekende presisie en herhaalbaarheid te skep. Wanneer ’n gleufmasjien met tradisionele vormsny- of brokmasjiene vergelyk word, hang die keuse af van jou produksievolume, presisievereistes, werkstukgeometrie en kosteoorwegings. Dit is noodsaaklik om te verstaan hoe elke gereedskap vir spesifieke take presteer om jou versnybewerkings te optimaliseer en die beste resultate vir jou vervaardigingsdoelwitte te bereik.
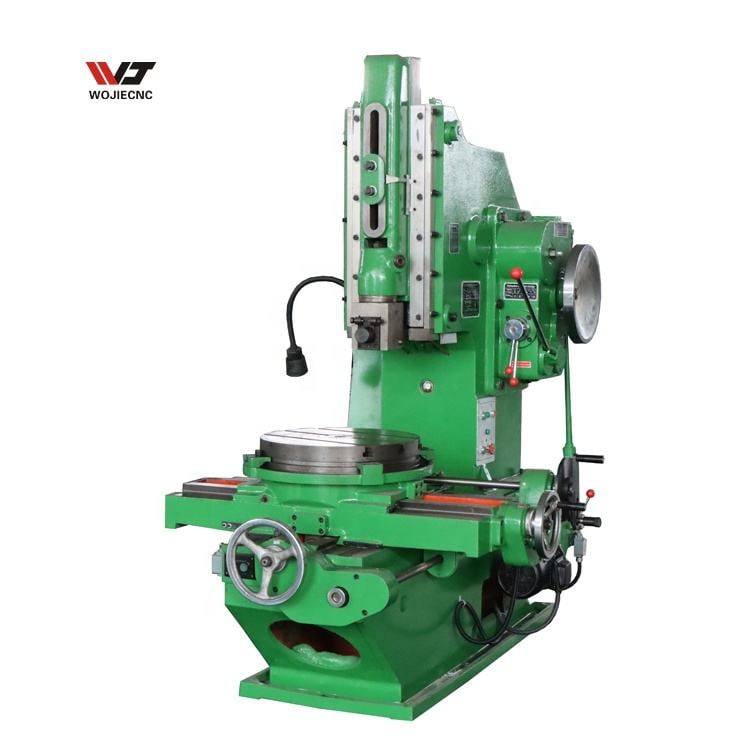
Die gleufmasjien het toenemend gewild geraak in moderne vervaardiging omdat dit spoed, akkuraatheid en konsekwentheid in een enkele bewerking kombineer. In teenstelling met tradisionele vormgewings- of broaagmetodes bied ’n gleufmasjien duidelike voordele vir hoë-volumeproduksie waar presisie en doeltreffendheid die belangrikste faktore is. Hierdie omvattende vergelyking ondersoek hoe elke tipe gereedskap in verskillende masjienbewerkingsituasies presteer en help jou om die regte oplossing vir jou fasiliteit te kies.
Kernverskille tussen ’n gleufmasjien en vormgewingsuitrusting
Werkingsbeginsel en beweging
'n Sleufmasjien maak gebruik van 'n vertikale heen-en-weer-beweging met 'n enkel-punt snygereedskap, wat toelaat dat die snyrand op en af beweeg terwyl die werkstuk stil staan of inkrementaal beweeg. Vormmasjiene werk volgens 'n soortgelyke heen-en-weer-beginsel, maar het gewoonlik 'n horisontale slag, wat dit geskik maak vir buitervlak-afwerking en rand-snywerk. Die sleutelverskil is dat 'n sleufmasjien fokus op die skepping van interne holtes, terwyl 'n vormmasjien uitstaan vir buiterprofielwerk. Beide gereedskappe gebruik handbedryfde of halfoutomatiese voer-meganismes, maar die vertikale oriëntasie van die sleufmasjien verskaf beter beheer vir diep, nou sleutelgleuwe.
Presisie en Oppervlakafwerking
Wanneer interne gleuwe en sleutelgleuwe gesny word, lewer ’n gleufmasjien konsekwent strenger toleransies as konvensionele vormmasjiene omdat die gereedskapspad suiwer vertikaal is en die werkstuk stewig in ’n spesiale vasvatting vasgeklem word. ’n Gleufmasjien kan oppervlakafwerking so fyn as 0.4 mikrometer in produksieomgewings bereik, wat krities is vir sleutelgleuf-toepassings waar as-interferensie en -uitlyning op presisie berus. Vormmasjiene word daarenteen beperk deur hul horisontale slaggeometrie en gereedskaptrillingeienskappe, en produseer gewoonlik oppervlakafwerking tussen 0.8 en 1.6 mikrometer vir vergelykbare snydings.
Vergelyking van ’n Gleufmasjien met Uitboringbewerkings
Snyysnelheid en Gereedskaplevensduur
Broachingmasjiene werk deur 'n veel-tand snygereedskap deur die werkstuk te dwing in een enkele, voortdurende beweging, waardeur materiaal progressief met elke tand verwyder word. 'n Sleufmasjien gebruik 'n eenpuntgereedskap wat verskeie deurgange maak om die gewenste diepte te bereik, wat stadiger snyspoed beteken maar aansienlik laer gereedskapskoste per operasie. Broaching is uitmuntend vir hoë-volumeproduksie van identiese gleuwe omdat die volledige snyding in een enkele deurgang plaasvind, wat die siklus tyd drasties verminder. Egter maak 'n sleufmasjien se laer koste per gereedskapwisseling en eenvoudiger gereedskapgeometrie dit ekonomies vir medium-volumeproduksie, prototipering en spesiale werkstukke waar die belegging in 'n broachinggereedskap nie regverdig kan word nie.
Werkstukveerbaarheid en opsteltyd
’n Uitkrapmasjien vereis spesiale uitkrapgereedskap wat spesifiek vir elke gleufprofiel, -diepte en -wydte gekonstrueer is, wat gereedskapvervaardiging ’n beduidende faktor vir leweringsvertragings en koste maak. ’n Gleufmasjien kan feitlik enige gleufvorm sny met verwisselbare eenpuntgereedskap, wat vinnige oorskakeling tussen verskillende kliëntopdragte en ontwerpe moontlik maak. Vir werkswinkels en kontrakvervaardigers bied ’n gleufmasjien groot veerkragtigheid omdat dieselfde masjien sleutelgleue in asse van 10 millimeter tot 200 millimeter deursnee sonder gereedskapherontwerp kan hanteer. Uitkrap is slegs koste-effektief wanneer duisende identiese onderdele vervaardig word wat die groot aanvanklike gereedskapkoste regstreeks regverdig.
Praktiese toepassingscenario’s en taakgeskiktheid
Hoë-volume produksielopies
In hoë-volume-velde wat duisende identiese sleutelgleuwe vereis, oortref broaching-toerusting ’n gleufmasjien omdat die veel-tand-snyaksie die hele gleuf binne sekondes per onderdeel voltooi. Eenmaal die spesiale broaching-gereedskap vervaardig en getoets is, daal die koste per eenheid aansienlik, wat broaching die ekonomiesste keuse vir motoronderdele, pompkaste en gestandaardiseerde nywerheidsaske maak. ’n Gleufmasjien word minder mededingend in hierdie toepassings omdat sy stadiger snytyd per onderdeel groot arbeidskoste oor groot produksiepartye opbou. Vir egter produksie-lote tussen 100 en 1 000 stukke blyk ’n gleufmasjien dikwels koste-effektiewer omdat die gereedskap-lewertermyn en -koste minimaal is.
Spesiale en prototipe-werk
Wanneer kliënte aangepaste sleutelgleufprofielvereistes het, nie-standaard gleufwydtes of eenmalige prototipekomponente benodig, is ’n gleufmasjien die uitstaande keuse omdat dit duur instrumentvervaardigingsvertragings uitskakel. ’n Gleufmasjien kan ’n presiese sleutelgleuf binne ure na ontvangs van kliënttekeninge vervaardig, terwyl broaching weke van instrumentontwerp en -vervaardiging sou vereis. Onderhouwerwinkels en gereedskap-en-malisse-fasiliteite verlaat hulself sterk op gleufmasjiene vir hierdie rede, aangesien die toerusting vinnige beurttyd en maksimum buigbaarheid bied. Vormmasjiene daarenteen ontbreek die presisie en herhaalbaarheid wat vir streng sleutelgleeftoepassings nodig is, wat dit ongeskik maak vir werk met kritieke toleransies.
Komplekse interne geometrieë
A sleufmasjien hanteer komplekse interne geometrieë soos T-groeve, duifstertgroeve en verskeie sleutelgleuwe in ’n enkele werkstuk doeltreffender as brosing omdat die enkel-punt gereedskap ingewikkelde profiele met presiese voedingbeheer kan volg. Brosinggereedskap is van nature beperk tot lineêre geometrieë en kan nie maklik hoekige kenmerke of nie-parallelle gleufskikking hanteer nie. ’n Vormmasjien kan nie diep interne holtes bereik nie, wat dit heeltemal ongeskik maak vir hierdie klas werk. Vir presisie lugvaartkomponente, mediese toesteldele en spesiale industriële toerusting wat ingewikkelde interne kenmerke vereis, verskaf ’n gleufmasjien die nodige geometriese veerkragtigheid en akkuraatheid.
VEE
Wat maak ’n gleufmasjien meer koste-effektief as brosing vir klein produksievolume?
’n Sleufmasjien vereis slegs eenvoudige, goedkoop enpunt-snygereedskap wat af die rak gekoop of vinnig en bekostigbaar volgens spesifikasie geslyp kan word. Broaching vereis gespesialiseerde veel-tand gereedskap wat duur is om te ontwerp, vervaardig en te valideer, met leweringsvertraginge van verskeie weke. Vir produksie-lote van minder as 500 dele oorweeg die gereedskapskoste-voordeel van ’n sleufmasjien verreweg sy stadiger siklus tyd per stuk. Sodra u meer as 2 000 identiese dele bereik, word die belegging in broaching-gereedskap regverdig, en lewer die een-deurgang-snyaksie ’n beter algehele doeltreffendheid.
Kan ’n sleufmasjien vormingstoerusting in moderne vervaardiging vervang?
’n Sleufmasjien en ’n vormmasjien verrig verskillende primêre funksies; ’n sleufmasjien spesialiseer in interne vertikale gleuwe en sleutelgleuwe, terwyl vormmasjiene op eksterne oppervlaktes en horisontale profiele fokus. Moderne vervaardiging het vormmasjiene grootliks vervang met CNC-snyers en vlakmasjiene vir eksterne werk, maar ’n sleufmasjien bly die verkose oplossing vir interne sleutelgleuf-snyding omdat toegewyde masjiene beter presisie lewer as veeldoelige toestelle. Vir fasiliteite met bestaande vormmasjiene verteenwoordig ’n sleufmasjien ’n doelgerigte opgradering wat akkuraatheid en konsekwentheid verhoog vir spesifieke sleutelgleuf- en gleufbewerkings.
Watter presisie-toleransies kan ’n sleufmasjien bereik in vergelyking met brosing?
’n Sleufmasjien bereik gewoonlik toleransies van ±0,05 tot ±0,10 millimeter vir standaardsleufsnitte, wat ooreenstem met of selfs die presisie van broaching onder normale vervaardigingsomstandighede oortref. Beide gereedskapstukke kan hierdie toleransies konsekwent lewer wanneer dit behoorlik onderhou word en deur vaardige tegnikusse bedryf word. Die praktiese voordeel van ’n sleufmasjien is dat die toleransieprestasie konsekwent bly oor verskillende onderdeelontwerpe heen, aangesien die gereedskapspad meganies identies is vir elke slag, terwyl broachingprestasie sterk afhang van pasgemaakte gereedskapontwerp en akkuraatheid.

