
 EN



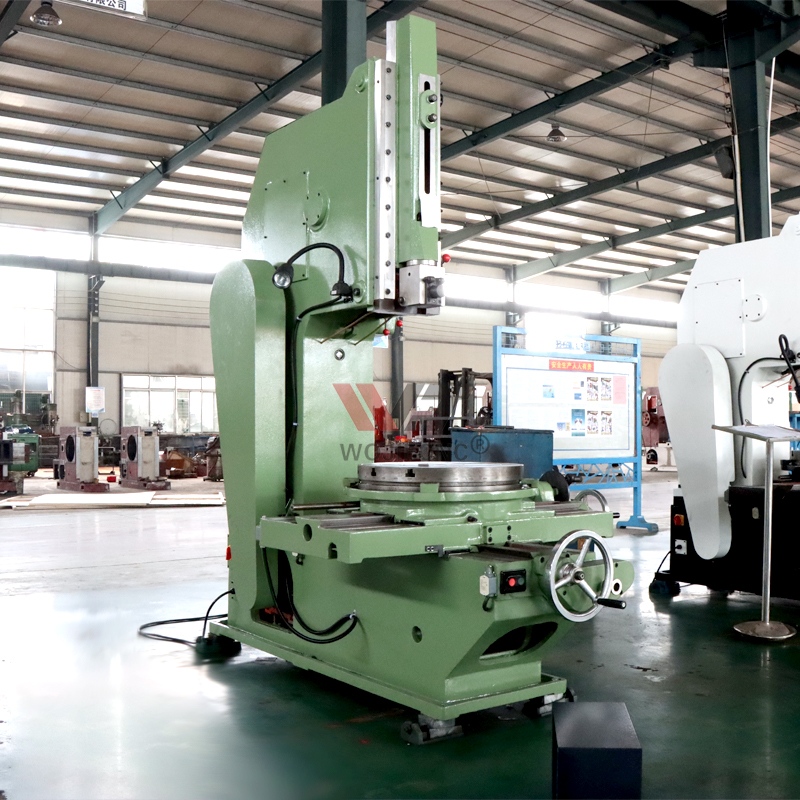
En slottmaskin er et spesialisert vertikalt skjæreverktyd som hovedsakelig brukes til å lage nøkkelriller, spalter og indre riller i metallverkstykke med eksepsjonell presisjon og gjentagelighet. Når en slottmaskin sammenlignes med tradisjonelle formgivnings- eller broasemaskiner, avhenger valget av produksjonsvolumet, presisjonskravene, verkstykkets geometri og kostnadsoverveiinger. Å forstå hvordan hvert verktøy presterer ved spesifikke oppgaver er avgjørende for å optimalisere maskinbearbeidingsoperasjonene og oppnå beste mulige resultater for produksjonsmålene.
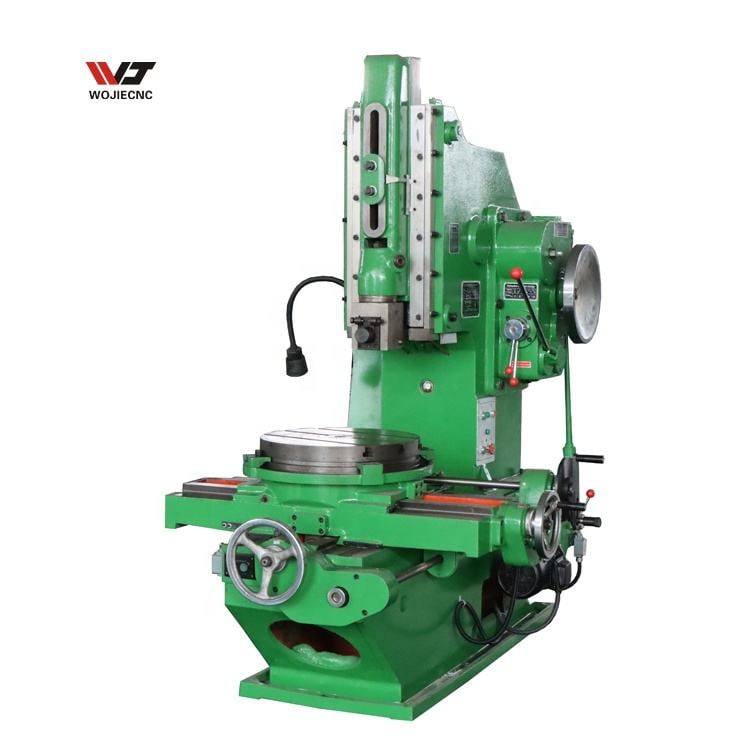
Slottmaskinen har blitt stadig mer populær i moderne produksjon fordi den kombinerer fart, nøyaktighet og konsekvens i én enkelt operasjon. I motsetning til tradisjonelle formgivnings- eller brosjeringsmetoder gir en slottmaskin klare fordeler ved produksjon i store mengder, der nøyaktighet og effektivitet er viktigst. Denne omfattende sammenligningen undersøker hvordan hver verktøytype presterer i ulike maskineringsscenarier, og hjelper deg med å velge den rette løsningen for ditt anlegg.
Sentrale forskjeller mellom slottmaskin og formgivningsutstyr
Driftsprinsipp og bevegelse
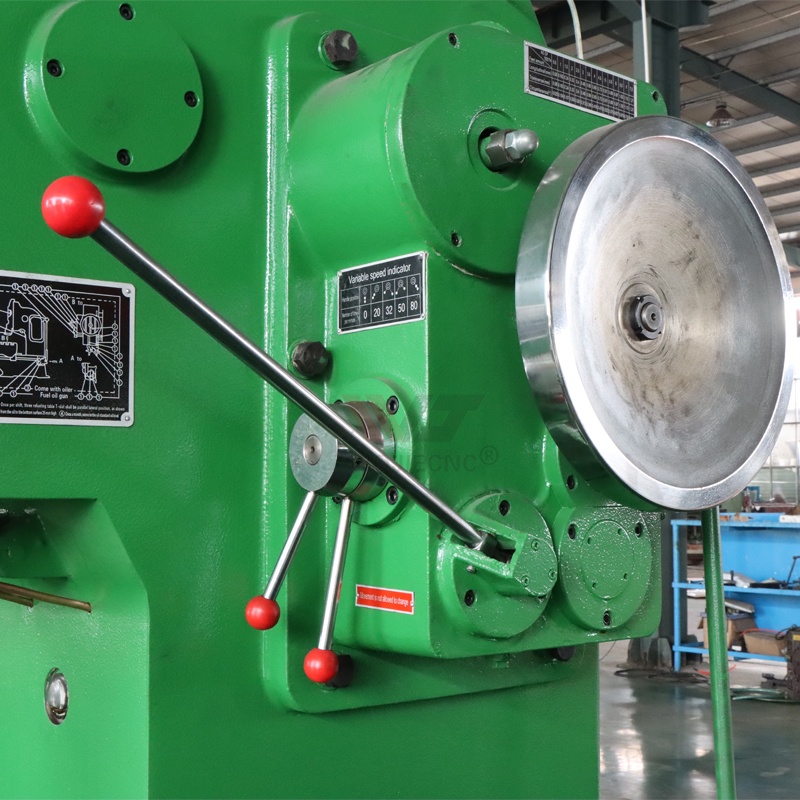
En slottmaskin bruker en vertikal svingende bevegelse med et enkeltspisset skjæreværktøy, slik at skjærekanter beveger seg opp og ned mens arbeidsstykket står stille eller beveger seg trinnvis. Formingsmaskiner virker på et lignende svingende prinsipp, men har vanligvis en horisontal stroke, noe som gjør dem egnet for ferdigbearbeiding av ytre flater og kantbeskjæring. Den viktigste forskjellen er at en slottmaskin fokuserer på fremstilling av indre hulrom, mens en formingsmaskin er best egnet for ytre profilbearbeiding. Begge verktøyene bruker manuelle eller halvautomatiske tilførselsmekanismer, men den vertikale plasseringen av slottmaskinen gir bedre kontroll ved fremstilling av dype, smale nøkkelriller.
Presisjon og overflatekvalitet
Ved skjæring av indre spalter og nøkkelkanaler gir en spaltmaskin konsekvent tettere toleranser enn konvensjonell formingsutstyr, fordi verktøybanen er ren vertikal og arbeidsstykket er stivt spent i en dedikert feste. En spaltmaskin kan oppnå overflatefinish så fin som 0,4 mikrometer i produksjonsmiljøer, noe som er avgjørende for nøkkelkanalanvendelser der akselinterferens og justering avhenger av presisjon. Formingsmaskiner er derimot begrenset av sin horisontale strekkgeometri og verktøyvibrasjonskarakteristika, og gir typisk overflatefinish mellom 0,8 og 1,6 mikrometer for sammenlignbare skjæringer.
Sammenligning av spaltmaskin med brosjeringsoperasjoner
Skjærehastighet og verktøylivslengde
Broasemaskiner virker ved å presse et flertannet skjæretøy gjennom arbeidsstykket i én enkelt, kontinuerlig bevegelse, og fjerner materiale gradvis med hver tann. En slottmaskin bruker et enkeltspisset verktøy som gjør flere passeringer for å oppnå ønsket dybde, noe som betyr lavere skjærehastigheter, men mye lavere verktøykostnader per operasjon. Broasing er svært effektiv for høyvolumproduksjon av identiske spalter, siden hele snittet utføres i én enkelt passering, noe som reduserer syklustiden kraftig. En slottmaskins lavere kostnad per verktøybytte og enklere verktøygeometri gjør den økonomisk for middelsvolumproduksjon, prototyper og spesialarbeidsstykker der investeringen i broasverktøy ikke kan begrunnes.
Arbeidsstykkets fleksibilitet og monteringstid
En broasemaskin krever spesialtilpassede broaseverktøy som produseres spesielt for hver kombinasjon av spaltprofil, -dybde og -bredde, noe som gjør verktøyframstillingen til en betydelig faktor når det gjelder levertid og kostnader. En slottmaskin kan skjære nesten hvilken som helst spaltgeometri ved hjelp av utskiftbare enkelpunktsverktøy, noe som tillater rask omstilling mellom ulike kundearbeider og design. For verkstedbedrifter og kontraktprodusenter gir en slottmaskin stor fleksibilitet, siden samme maskin kan håndtere nøkkelspalter i aksler med diameter fra 10 millimeter til 200 millimeter uten at verktøyene må omkonstrueres. Broasing er bare kostnadseffektiv når det produseres flere tusen identiske deler, slik at den betydelige opprinnelige investeringen i verktøy blir rettferdiggjort.
Praktiske anvendelsesscenarier og oppgaveegnethet
Høyvolumsproduksjon
I høyvolumscenarioer som krever tusenvis av identiske nøkkelkanaler overgår broasjéutstyr en slottmaskin fordi den flertannede skjæringen fullfører hele sporet på sekunder per del. Når det tilpassede broasjéverktøyet først er produsert og testet, synker kostnaden per enhet betydelig, noe som gjør broasjé til det mest økonomiske valget for bilkomponenter, pumpehus og standardiserte industrielle aksler. En slottmaskin blir mindre konkurransedyktig i disse anvendelsene fordi den langsommere skjæretiden per del fører til betydelige lønnskostnader over store serier. For serier mellom 100 og 1 000 enheter viser imidlertid en slottmaskin ofte seg som mer kostnadseffektiv, siden levertiden og kostnaden for verktøy er minimale.
Tilpasset arbeid og prototyper
Når kundene krever tilpassede nøkkelrilleprofiler, ikke-standard spaltebredder eller enkeltstående prototypekomponenter, er en spaltefresemaskin det beste valget, fordi den eliminerer kostbare forsinkelser knyttet til verktøyframstilling. En spaltefresemaskin kan produsere en presis nøkkelrille innen få timer etter at kundedrawingene er mottatt, mens brosjering ville kreve uker med verktøydesign og -produksjon. Verkstedbedrifter og verktøy- og stansfabrikker er sterkt avhengige av spaltefresemaskiner av denne grunnen, siden utstyret gir rask gjennomføring og maksimal fleksibilitet. Formfresemaskiner mangler derimot presisjonen og gjentageligheten som kreves for krevende nøkkelrilleapplikasjoner, noe som gjør dem uegnede for arbeid med kritiske toleranser.
Komplekse interne geometrier
En spleisesag håndterer komplekse indre geometrier, som T-spalter, duesvansspalter og flere nøkkelriller i ett enkelt arbeidsstykke mer effektivt enn brosjering, fordi verkøyets enkelpunkt kan navigere gjennom intrikate profiler med nøyaktig fremdriftskontroll. Brosjeverkøy er per definisjon begrenset til lineære geometrier og kan ikke lett håndtere vinklede trekk eller ikke-parallelle spalteløsninger. En formingsmaskin kan ikke nå dype indre hulrom, noe som gjør den fullstendig uegnet for denne typen arbeid. For presisjonskomponenter til luftfart, medisinske enheter og spesialisert industriell utstyr som krever intrikate indre trekk, gir en spaltmaskin den nødvendige geometriske fleksibiliteten og nøyaktigheten.
Ofte stilte spørsmål
Hva gjør at en spaltmaskin er mer kostnadseffektiv enn brosjering for små produksjonsvolum?
En slottmaskin krever bare enkle, billig enkpunktskjempeverktøy som kan kjøpes ferdiglaget eller tilpasses raskt og rimelig. Broasjing krever spesialiserte flertannsverktøy som er dyre å utforme, fremstille og validere, med levertider på flere uker. For serier på under 500 deler er verktøykostnadsfordelen med en slottmaskin langt større enn dens langsommere syklustid per del. Når du overstiger 2 000 identiske deler, blir investeringen i broasjeverktøy rettferdiggjort, og den enkeltpass-kuttehandlingen gir overlegen total effektivitet.
Kan en slottmaskin erstatte formgivningsutstyr i moderne produksjon?
En slottmaskin og en formgivingsmaskin har ulike hovedfunksjoner; en slottmaskin er spesialisert på indre vertikale spalter og nøkkelriller, mens formgivingsmaskiner fokuserer på ytre flater og horisontale profiler. I moderne produksjon har numerisk styrte fræsemaskiner (CNC) og planmaskiner stort sett erstattet formgivingsmaskiner for ytre arbeid, men en slottmaskin er fortsatt den foretrukne løsningen for skjæring av indre nøkkelriller, fordi dedikerte maskiner gir bedre presisjon enn flerformålsutstyr. For anlegg med eksisterende formgivingsmaskiner representerer en slottmaskin en målrettet oppgradering som forbedrer nøyaktighet og konsekvens spesielt for operasjoner med nøkkelriller og spalter.
Hvilke presisjonstoleranser kan en slottmaskin oppnå i forhold til brosjering?
En slottmaskin oppnår vanligvis toleranser på ±0,05 til ±0,10 millimeter for standard nøkkelrillekutt, noe som samsvarer med eller overgår broasjenøyaktigheten under normale produksjonsforhold. Begge verktøyene kan levere disse toleransene konsekvent når de er riktig vedlikeholdt og betjent av fagkyndige teknikere. Den praktiske fordelen med en slottmaskin er at toleranseytelsen forblir konstant over ulike delkonstruksjoner, fordi verktøybanen er mekanisk identisk for hver slagbevegelse, mens broasjenøyaktigheten avhenger sterkt av tilpasset verktøydesign og nøyaktighet.

