
 EN



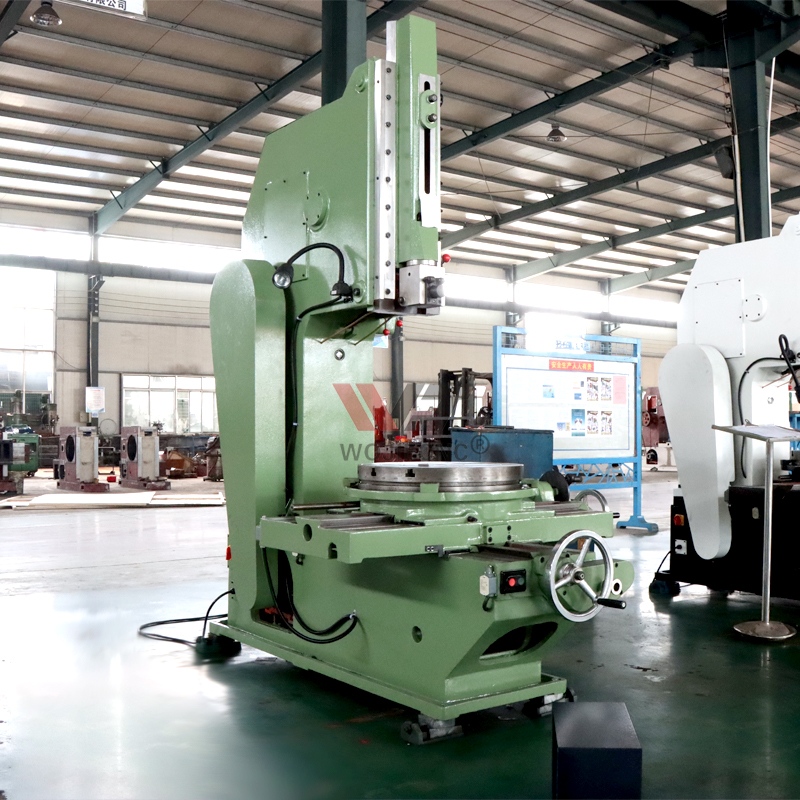
슬로팅 머신은 주로 금속 재료에 키웨이, 슬롯, 내부 그루브를 매우 정밀하고 반복적으로 가공하기 위해 설계된 전용 수직 절삭 장비입니다. 슬로팅 머신을 전통적인 성형 또는 브로칭 장비와 비교할 때, 선택은 생산량, 정밀도 요구 사항, 부품 형상, 비용 고려 사항에 따라 달라집니다. 각 공구가 특정 작업에서 어떻게 작동하는지를 이해하는 것은 가공 공정을 최적화하고 제조 목표에 가장 적합한 결과를 얻는 데 필수적입니다.
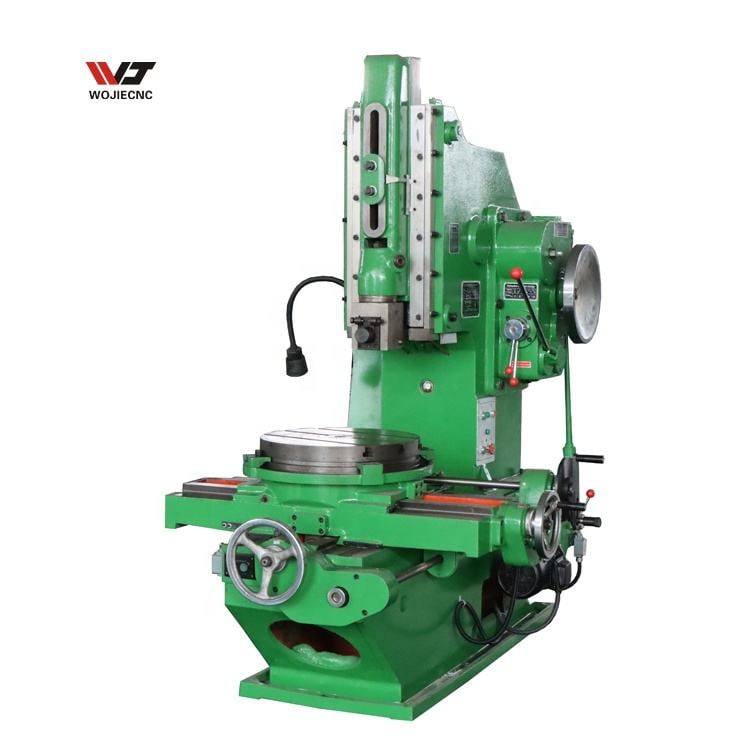
슬로팅 머신은 단일 공정에서 속도, 정확성, 일관성을 모두 갖추고 있어 현대 제조업에서 점차 인기를 끌고 있다. 전통적인 쉐이핑 또는 브로칭 방식과 달리, 슬로팅 머신은 정밀도와 효율성이 가장 중요한 대량 생산 라인에서 뚜렷한 이점을 제공한다. 이 포괄적인 비교 분석은 각 공구 유형이 다양한 가공 상황에서 어떻게 작동하는지를 살펴보고, 귀사 시설에 가장 적합한 솔루션을 선택하는 데 도움을 준다.
슬로팅 머신과 쉐이핑 장비의 핵심 차이점
작동 원리 및 운동 방식
슬로팅 머신은 단일 점 절삭 공구를 이용한 수직 왕복 운동을 사용하며, 절삭 날이 상하로 움직이는 동안 작업물은 고정되어 있거나 점진적으로 이동한다. 쉐이핑 머신도 유사한 왕복 원리로 작동하지만 일반적으로 수평 스토크를 채택하여 외부 표면 마감 및 엣지 절단 작업에 적합하다. 핵심 차이점은 슬로팅 머신이 내부 캐비티 형성에 중점을 두는 반면, 쉐이퍼는 외부 프로파일 가공에 뛰어나다는 것이다. 두 공구 모두 수동 또는 반자동 피드 메커니즘을 사용하지만, 슬로팅 머신의 수직 배치는 깊고 좁은 키웨이 가공 시 보다 뛰어난 제어 성능을 제공한다.
정밀성 및 표면 완공
내부 슬롯 및 키웨이를 절삭할 때, 슬로팅 머신은 공구 이동 경로가 완전히 수직이고 작업물이 전용 고정장치에 단단히 고정되기 때문에 일반 성형 장비보다 더 엄격한 허용오차를 일관되게 달성한다. 슬로팅 머신은 생산 환경에서 최대 0.4 마이크로미터의 매끄러운 표면 거칠기를 실현할 수 있으며, 이는 샤프트 간 간섭과 정렬이 정밀도에 크게 의존하는 키웨이 응용 분야에서 매우 중요하다. 반면, 성형 머신은 수평 왕복 운동 구조와 공구 진동 특성으로 인해 제약을 받으며, 유사한 절삭 조건에서 보통 0.8~1.6 마이크로미터 범위의 표면 거칠기를 생성한다.
슬로팅 머신과 브로칭 공정 비교
절삭 속도 및 공구 수명
브로칭 기계는 다수의 절삭 날을 가진 절삭 공구를 공작물에 일정한 연속 동작으로 밀어 넣어, 각 날이 차례로 재료를 절삭함으로써 가공한다. 슬로팅 기계는 단일 점 절삭 공구를 사용하여 원하는 깊이를 달성하기 위해 여러 차례 왕복 운동을 수행하므로 절삭 속도는 느리지만, 작업당 공구 비용은 훨씬 낮다. 브로칭은 동일한 슬롯을 대량 생산할 때 매우 유리한데, 전체 절삭이 단 한 번의 동작으로 완료되어 사이클 타임이 급격히 단축되기 때문이다. 그러나 슬로팅 기계는 공구 교체 비용이 낮고 공구 형상이 단순하므로, 브로칭 공구 투자 비용을 정당화하기 어려운 중간 규모 생산, 프로토타이핑, 맞춤형 공작물 제작에 경제적이다.
공작물 유연성 및 세팅 시간
브로칭 기계는 각 슬롯 형상, 깊이, 폭 조합에 맞춰 특별히 제작된 맞춤형 브로칭 공구를 필요로 하므로, 공구 제작이 상당한 리드타임과 비용 요인으로 작용한다. 슬로팅 기계는 교체 가능한 싱글포인트 공구를 사용해 사실상 모든 슬롯 형상을 절삭할 수 있어, 다양한 고객 작업 및 설계 간 신속한 전환을 가능하게 한다. 조업소 및 계약 제조업체의 경우, 슬로팅 기계는 뛰어난 유연성을 제공하는데, 동일한 기계로 지름 10밀리미터에서 200밀리미터까지 다양한 축에 가공되는 키웨이를 공구 재설계 없이 처리할 수 있기 때문이다. 브로칭은 막대한 초기 공구 투자비를 정당화할 수 있을 만큼 동일 부품을 수천 개 이상 생산할 때만 경제적이다.
실제 적용 사례 및 작업 적합성
대량 생산
수천 개의 동일한 키웨이를 필요로 하는 대량 생산 상황에서는, 브로칭 장비가 슬로팅 머신보다 우수하다. 다중 톱니 절삭 방식으로 인해 부품당 수 초 만에 전체 슬롯을 완성할 수 있기 때문이다. 맞춤형 브로칭 공구를 제작하고 검증한 후에는 단위 제품당 비용이 크게 감소하므로, 자동차 부품, 펌프 하우징, 표준 산업용 샤프트 등에 있어서 브로칭이 가장 경제적인 선택이 된다. 반면 슬로팅 머신은 부품당 절삭 시간이 느려 대량 생산 시 노동 비용이 급격히 증가하므로 이러한 용도에서는 경쟁력이 떨어진다. 그러나 100개에서 1,000개 사이의 소량 생산에서는 공구 제작 기간과 비용이 극히 적으므로, 슬로팅 머신이 종종 더 비용 효율적이다.
맞춤 제작 및 프로토타입 작업
고객이 맞춤형 키웨이 프로파일, 비표준 슬롯 폭 또는 단일 생산용 프로토타입 부품을 요구할 때 슬로팅 머신이 최선의 선택이다. 이는 고비용의 공구 제작 지연을 없애기 때문이다. 슬로팅 머신은 고객 도면 수령 후 수시간 내에 정밀 키웨이를 제작할 수 있으나, 브로칭 방식은 공구 설계 및 제조에 수 주가 소요된다. 이 때문에 조바 shop과 금형 제작 시설에서는 슬로팅 머신을 매우 중시하며, 이 장비는 신속한 납기 대응과 최대한의 유연성을 제공한다. 반면 셰이핑 머신은 엄격한 키웨이 적용 분야에 필요한 정밀도와 반복 정확도를 갖추지 못하므로, 치수 허용오차가 엄격한 작업에는 부적합하다.
복잡한 내부 기하학적 형상
A 슬롯팅 머신 슬롯팅 머신은 단일 점 절삭 공구를 사용해 정밀한 피드 제어로 T-슬롯, 도비테일 슬롯, 다중 키웨이 등 복잡한 내부 형상을 한 개의 부재에 동시에 가공할 수 있어 브로칭보다 더 효과적이다. 브로칭 공구는 본질적으로 직선 형상에만 제한되며 각도 형상이나 비평행 슬롯 배열을 쉽게 처리할 수 없다. 셰이핑 머신은 깊은 내부 공동에 도달할 수 없으므로 이와 같은 가공에는 전적으로 부적합하다. 정밀 항공우주 부품, 의료기기 부품, 복잡한 내부 형상을 요구하는 특수 산업 장비의 경우, 슬롯팅 머신이 필요한 기하학적 유연성과 정확도를 제공한다.
자주 묻는 질문
소량 생산 시 슬롯팅 머신이 브로칭보다 왜 더 경제적인가?
슬로팅 머신은 간단하고 저렴한 싱글포인트 절삭 공구만 필요하며, 이는 상용 제품으로 구매하거나 빠르고 경제적으로 맞춤 연마할 수 있다. 브로칭은 설계·제작·검증에 비용과 시간이 많이 드는 특수 다치형 공구를 요구하며, 납기 기간이 수 주에 달한다. 500개 미만의 부품을 생산할 경우, 슬로팅 머신의 공구비 절감 효과가 부품당 사이클 타임이 느린 단점을 훨씬 상회한다. 반면 동일 부품을 2,000개 이상 생산할 경우 브로칭 공구 투자가 정당화되며, 일회 통과 절삭 방식이 전반적인 효율성을 크게 높여준다.
슬로팅 머신이 현대 제조업에서 셰이핑 장비를 대체할 수 있는가?
슬로팅 머신과 쉐이퍼 머신은 각각 다른 주요 기능을 수행한다. 슬로팅 머신은 내부 수직 슬롯 및 키웨이 가공에 특화된 반면, 쉐이퍼는 외부 표면 및 수평 프로파일 가공에 중점을 둔다. 현대 제조업에서는 외부 가공 작업을 위해 쉐이퍼를 대부분 CNC 밀링 머신과 플레이너로 대체했으나, 키웨이 절삭 작업에는 여전히 슬로팅 머신이 선호되는 해결책이다. 전용 장비가 다목적 장비보다 높은 정밀도를 제공하기 때문이다. 기존에 쉐이퍼 머신을 보유한 시설의 경우, 슬로팅 머신 도입은 키웨이 및 슬롯 가공 작업에서 정확성과 일관성을 특화적으로 향상시키는 타깃 업그레이드라 할 수 있다.
슬로팅 머신은 브로칭에 비해 어떤 정밀도 허용오차를 달성할 수 있나요?
슬로팅 머신은 일반적인 키웨이 절삭 시 ±0.05~±0.10 밀리미터의 공차를 달성하며, 이는 정상적인 양산 조건에서 브로칭 정밀도와 동등하거나 그 이상이다. 두 공구 모두 적절히 관리되고 숙련된 기술자에 의해 운용될 경우 이러한 공차를 일관되게 달성할 수 있다. 슬로팅 머신의 실용적 장점은 공구 이동 경로가 각 스트로크마다 기계적으로 동일하므로 다양한 부품 설계에서도 공차 성능이 일관되게 유지된다는 점이다. 반면 브로칭의 성능은 맞춤형 공구 설계 및 정확도에 크게 의존한다.

