
 EN



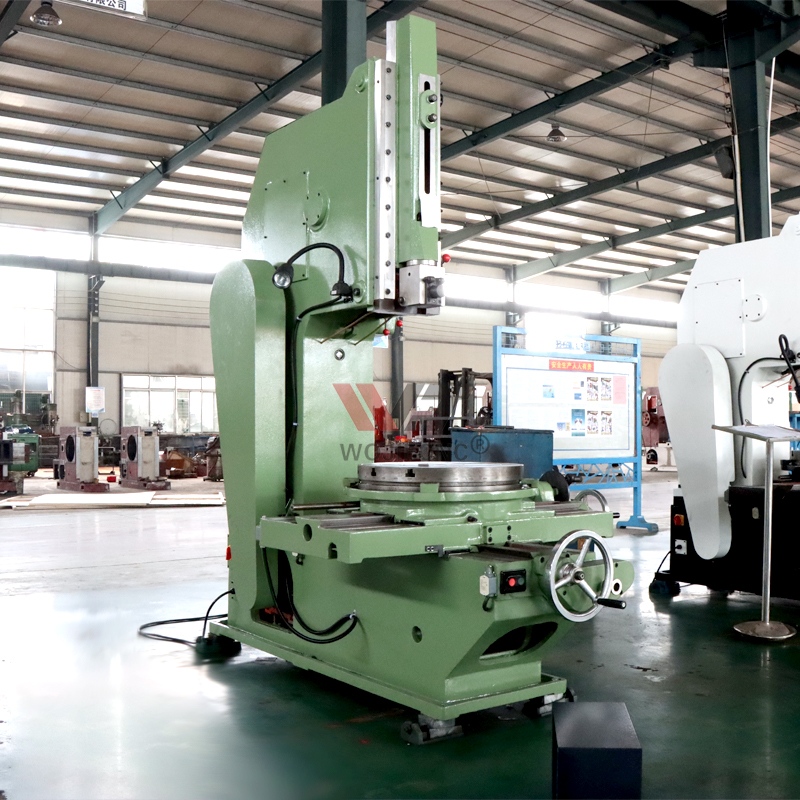
Una fresatrice a slitta è uno strumento di taglio verticale specializzato, progettato principalmente per realizzare scanalature, fessure e gole interne su pezzi metallici con eccezionale precisione e ripetibilità. Confrontando una fresatrice a slitta con attrezzature tradizionali per la sgrossatura o l’alesatura a tirare, la scelta dipende dal volume di produzione, dai requisiti di precisione, dalla geometria del pezzo e dalle considerazioni economiche. Comprendere le prestazioni specifiche di ciascuno strumento per determinati compiti è essenziale per ottimizzare le operazioni di lavorazione e ottenere i migliori risultati in linea con gli obiettivi produttivi.
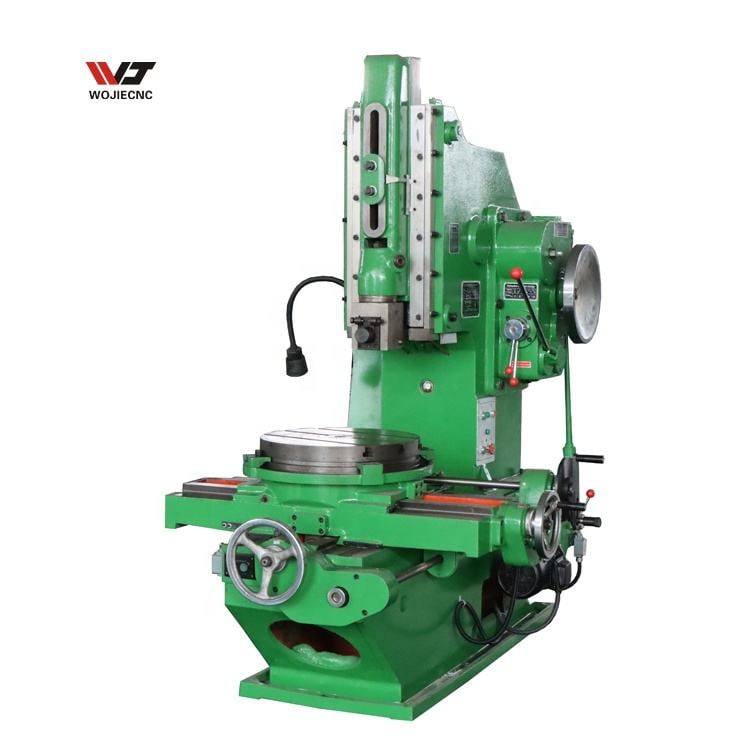
La fresatrice a slitta è diventata sempre più popolare nella produzione moderna perché unisce velocità, precisione e ripetibilità in una singola operazione. A differenza dei metodi tradizionali di fresatura o alesatura, la fresatrice a slitta offre vantaggi distinti per le produzioni su larga scala, dove contano soprattutto precisione ed efficienza. Questo confronto completo analizza le prestazioni di ciascun tipo di utensile in diversi scenari di lavorazione, aiutandovi a scegliere la soluzione più adatta per la vostra azienda.
Differenze fondamentali tra fresatrice a slitta e macchina per fresatura
Principio di funzionamento e movimento
Una fresatrice a slottatura impiega un moto alternato verticale con un utensile da taglio monopunto, consentendo al tagliente di muoversi in su e in giù mentre il pezzo da lavorare rimane fermo o avanza in modo incrementale. Le fresatrici a stozzatura operano su un principio alternato simile, ma presentano tipicamente una corsa orizzontale, rendendole adatte a operazioni di finitura di superfici esterne e di taglio dei bordi. La differenza fondamentale è che la fresatrice a slottatura si concentra sulla creazione di cavità interne, mentre la fresatrice a stozzatura eccelle nel lavoro di profili esterni. Entrambi gli utensili utilizzano meccanismi di avanzamento manuali o semiautomatici, ma l’orientamento verticale della fresatrice a slottatura garantisce un controllo superiore per scanalature chiave profonde e strette.
Precisione e finitura superficiale
Durante la fresatura di scanalature interne e cave di chiavetta, una fresatrice a slitta garantisce tolleranze più strette rispetto agli usuali macchinari per fresatura perché il percorso dell’utensile è esclusivamente verticale e il pezzo in lavorazione è fissato rigidamente in un’apposita attrezzatura. Una fresatrice a slitta può ottenere finiture superficiali fino a 0,4 micrometri in ambienti produttivi, requisito fondamentale per applicazioni di cave di chiavetta, dove l’interferenza e l’allineamento dell’albero dipendono da una precisione elevata. Le fresatrici convenzionali, al contrario, sono limitate dalla geometria del loro movimento orizzontale e dalle caratteristiche di vibrazione dell’utensile, producendo tipicamente finiture superficiali comprese tra 0,8 e 1,6 micrometri per tagli analoghi.
Confronto tra fresatrice a slitta e operazioni di brocciatura
Velocità di taglio e durata dell’utensile
Le fresatrici a tirare operano forzando un utensile di taglio multiplo attraverso il pezzo in lavorazione con un singolo movimento continuo, rimuovendo progressivamente il materiale con ciascun dente. Una fresatrice a slittamento utilizza un utensile monopunto che effettua più passaggi per raggiungere la profondità desiderata: ciò comporta velocità di taglio inferiori, ma costi strumentali significativamente più bassi per ogni operazione. La fresatura a tirare eccelle nella produzione in grande serie di scanalature identiche, poiché l’intero taglio avviene in un’unica passata, riducendo drasticamente il tempo di ciclo. Tuttavia, il costo inferiore per ogni sostituzione dell’utensile e la geometria più semplice della fresatrice a slittamento la rendono economica per produzioni di media serie, per prototipazione e per pezzi personalizzati, nei quali non è giustificabile l’investimento in utensili per fresatura a tirare.
Flessibilità del pezzo in lavorazione e tempo di allestimento
Una macchina a brocciatura richiede utensili speciali progettati specificamente per ogni profilo di scanalatura, profondità e larghezza, rendendo la fabbricazione degli utensili un fattore significativo in termini di tempi di consegna e costi. Una macchina a fresatura verticale può realizzare virtualmente qualsiasi geometria di scanalatura utilizzando utensili monopunto intercambiabili, consentendo un rapido passaggio tra diversi lavori e progetti dei clienti. Per le officine meccaniche e i produttori conto terzi, una macchina a fresatura verticale offre un’enorme flessibilità, poiché lo stesso macchinario è in grado di realizzare chiavette su alberi con diametri compresi tra 10 e 200 millimetri, senza necessità di riprogettare gli utensili. La brocciatura risulta economicamente vantaggiosa soltanto nella produzione di migliaia di pezzi identici, che giustifichino il consistente investimento iniziale per gli utensili.
Scenari applicativi pratici e idoneità ai compiti
Corse di Produzione a Alto Volume
In scenari ad alto volume che richiedono migliaia di scanalature identiche, le macchine a brocciatura superano le fresatrici a slitta perché l’azione di taglio multi-dente completa l’intera scanalatura in pochi secondi per pezzo. Una volta realizzato e collaudato l’utensile personalizzato per la brocciatura, il costo per unità diminuisce sensibilmente, rendendo questa tecnica la scelta più economica per componenti automobilistici, carcasse di pompe e alberi industriali standardizzati. Le fresatrici a slitta diventano meno competitive in queste applicazioni poiché il loro tempo di taglio più lento per pezzo comporta costi di manodopera considerevoli su grandi lotti di produzione. Tuttavia, per lotti compresi tra 100 e 1.000 pezzi, una fresatrice a slitta si rivela spesso più conveniente, dato che i tempi di realizzazione e i costi degli utensili sono minimi.
Lavorazioni personalizzate e prototipi
Quando i clienti richiedono profili personalizzati di scanalature, larghezze di fessura non standard o componenti prototipali su commissione, la fresatrice a slitta rappresenta la scelta migliore, poiché elimina i ritardi costosi legati alla fabbricazione degli utensili. Una fresatrice a slitta può produrre una scanalatura di precisione entro poche ore dal ricevimento dei disegni del cliente, mentre la brocciatura richiederebbe settimane per la progettazione e la produzione dell’utensile. Le officine meccaniche e le aziende specializzate in utensili e stampi si affidano fortemente alle fresatrici a slitta per questo motivo, in quanto tali macchine garantiscono tempi di consegna rapidi e massima flessibilità. Le fresatrici a cucchiaio, invece, non offrono la precisione e la ripetibilità necessarie per applicazioni esigenti di scanalature, rendendole inadatte per lavorazioni critiche con tolleranze stringenti.
Geometrie interne complesse
A macchina per scanalatura gestisce geometrie interne complesse, come scanalature a T, scanalature a coda di rondine e multiple cave di chiavetta su un singolo pezzo in modo più efficace rispetto alla brocciatura, poiché l’utensile monopunto può navigare profili intricati con un controllo preciso dell’avanzamento. Gli utensili per brocciatura sono intrinsecamente limitati a geometrie lineari e non possono facilmente realizzare caratteristiche angolari o disposizioni di scanalature non parallele. Una macchina per fresatura a slitta non riesce a raggiungere cavità interne profonde, rendendola del tutto inadatta per questa tipologia di lavorazione. Per componenti aerospaziali di precisione, parti per dispositivi medici e apparecchiature industriali specializzate che richiedono dettagliate caratteristiche interne, una macchina per scanalatura offre la flessibilità geometrica e l’accuratezza necessarie.
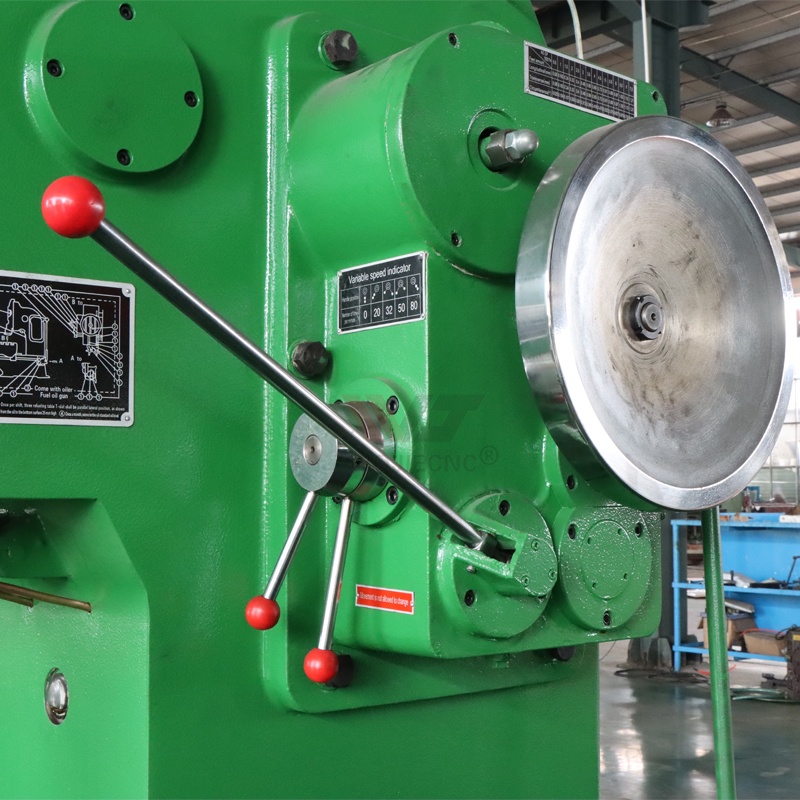
Domande frequenti
Perché una macchina per scanalatura risulta più economica della brocciatura per volumi di produzione ridotti?
Una macchina per fresatura a slitta richiede soltanto utensili da taglio monopunto semplici ed economici, acquistabili pronti o rettificati su misura in tempi brevi e a costi contenuti. La brocciatura, invece, richiede utensili specializzati a più denti, costosi da progettare, realizzare e validare, con tempi di consegna di diverse settimane. Per produzioni inferiori a 500 pezzi, il vantaggio in termini di costo degli utensili della macchina per fresatura a slitta supera di gran lunga il suo tempo ciclo per pezzo più lento. Una volta superati i 2.000 pezzi identici, l’investimento negli utensili per brocciatura risulta giustificato e l’azione di taglio in un’unica passata garantisce un’efficienza complessiva superiore.
Una macchina per fresatura a slitta può sostituire le macchine per piallatura nella moderna produzione industriale?
Una macchina fresatrice a slitta e una macchina per sagomatura svolgono funzioni principali diverse; la macchina fresatrice a slitta è specializzata nella realizzazione di scanalature verticali interne e cave di chiavetta, mentre le macchine per sagomatura si concentrano sulle superfici esterne e sui profili orizzontali. Nella moderna produzione industriale, le macchine per sagomatura sono state ampiamente sostituite da fresatrici a controllo numerico (CNC) e piallatrici per lavorazioni esterne, ma la macchina fresatrice a slitta rimane la soluzione preferita per la fresatura di cave di chiavetta interne, poiché macchine dedicate garantiscono una precisione superiore rispetto a macchinari multifunzione. Per gli impianti che già dispongono di macchine per sagomatura, l’adozione di una macchina fresatrice a slitta rappresenta un aggiornamento mirato in grado di migliorare accuratezza e ripetibilità specificamente nelle operazioni di fresatura di cave di chiavetta e scanalature.
Quali tolleranze di precisione può raggiungere una macchina fresatrice a slitta rispetto alla brocciatura?
Una maschiatrice a slitta raggiunge tipicamente tolleranze comprese tra ±0,05 e ±0,10 millimetri per tagli standard di cave, pari o superiori alla precisione ottenibile con la brocciatura in normali condizioni produttive. Entrambi gli utensili possono garantire tali tolleranze in modo costante, purché siano adeguatamente mantenuti ed utilizzati da tecnici qualificati. Il vantaggio pratico offerto dalla maschiatrice a slitta consiste nel fatto che le prestazioni in termini di tolleranza rimangono costanti su diversi disegni di pezzo, poiché il percorso dell’utensile è meccanicamente identico ad ogni corsa, mentre le prestazioni della brocciatura dipendono fortemente dalla progettazione personalizzata dell’utensile e dalla sua precisione.
Sommario
- Differenze fondamentali tra fresatrice a slitta e macchina per fresatura
- Confronto tra fresatrice a slitta e operazioni di brocciatura
- Scenari applicativi pratici e idoneità ai compiti
-
Domande frequenti
- Perché una macchina per scanalatura risulta più economica della brocciatura per volumi di produzione ridotti?
- Una macchina per fresatura a slitta può sostituire le macchine per piallatura nella moderna produzione industriale?
- Quali tolleranze di precisione può raggiungere una macchina fresatrice a slitta rispetto alla brocciatura?

