
 EN



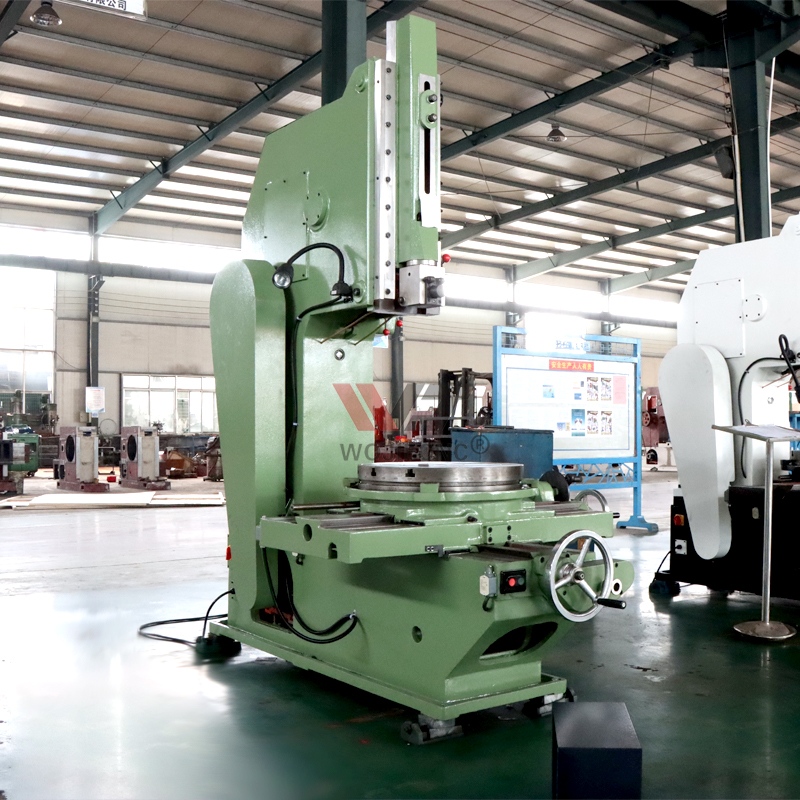
Eine Schlitzfräsmaschine ist ein spezialisierter vertikaler Fräswerkzeug, das hauptsächlich zur präzisen und wiederholgenauen Erstellung von Keilnuten, Schlitzungen und inneren Nuten in metallischen Werkstücken entwickelt wurde. Bei dem Vergleich einer Schlitzfräsmaschine mit herkömmlichen Hobel- oder Räummaschinen hängt die Wahl von Ihrer Produktionsmenge, Ihren Präzisionsanforderungen, der Geometrie des Werkstücks und Ihren Kostenüberlegungen ab. Ein Verständnis der Leistungsfähigkeit jedes Werkzeugs für spezifische Aufgaben ist entscheidend, um Ihre Zerspanungsprozesse zu optimieren und die besten Ergebnisse für Ihre Fertigungsziele zu erzielen.
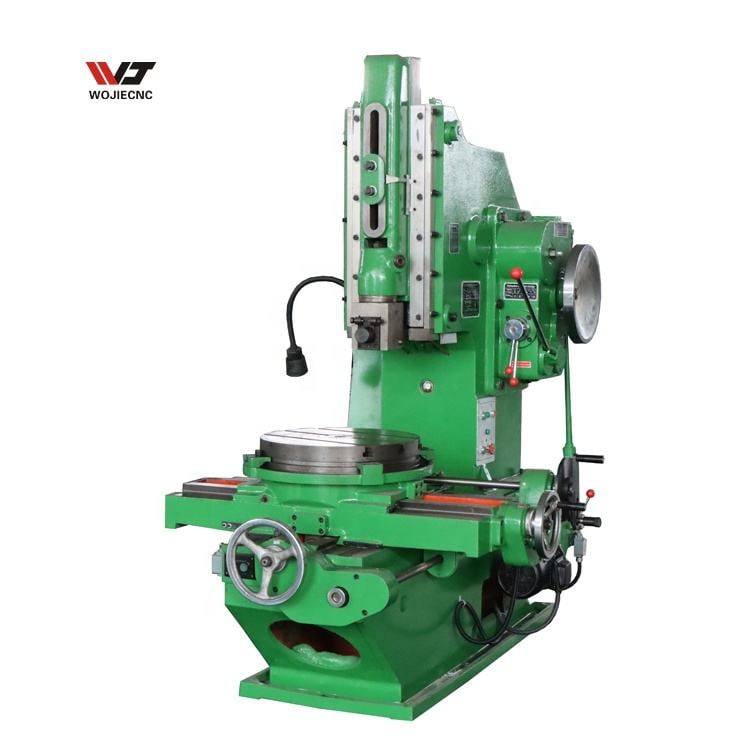
Die Schlitzmaschine erfreut sich in der modernen Fertigung zunehmender Beliebtheit, weil sie Geschwindigkeit, Genauigkeit und Wiederholgenauigkeit in einem einzigen Arbeitsgang vereint. Im Gegensatz zu herkömmlichen Formgebungs- oder Räumverfahren bietet eine Schlitzmaschine klare Vorteile bei Serienfertigung mit hohem Stückzahlbedarf, wo vor allem Präzision und Effizienz zählen. Dieser umfassende Vergleich untersucht, wie sich jeweils die verschiedenen Werkzeugtypen in unterschiedlichen Zerspanungsszenarien verhalten, und unterstützt Sie dabei, die richtige Lösung für Ihren Betrieb auszuwählen.
Grundlegende Unterschiede zwischen Schlitzmaschine und Formmaschine
Funktionsprinzip und Bewegungsablauf
Eine Schlitzfräsmaschine verwendet eine vertikale Hubbewegung mit einem einpunktigen Schneidwerkzeug, wobei die Schneidkante auf- und abbewegt wird, während das Werkstück entweder stillsteht oder sich schrittweise bewegt. Planschleifmaschinen arbeiten nach einem ähnlichen Hubprinzip, weisen jedoch typischerweise einen horizontalen Hub auf und eignen sich daher für die Oberflächenbearbeitung von Außenflächen sowie für Kantenbearbeitungsaufgaben. Der entscheidende Unterschied besteht darin, dass die Schlitzfräsmaschine vorrangig zur Erstellung innerer Hohlräume dient, während die Planschleifmaschine besonders gut für die Bearbeitung äußerer Konturen geeignet ist. Beide Maschinen nutzen manuelle oder halbautomatische Vorschubmechanismen; die vertikale Ausrichtung der Schlitzfräsmaschine bietet jedoch eine überlegene Steuerbarkeit bei der Herstellung tiefer, schmaler Nuten.
Präzision und Oberflächenqualität
Beim Schneiden von Innennuten und Passfedern liefert eine Nutfräsmaschine stets engere Toleranzen als herkömmliche Hobelmaschinen, da der Werkzeugweg rein vertikal verläuft und das Werkstück in einer speziellen Vorrichtung fest eingespannt ist. Eine Nutfräsmaschine erreicht Oberflächengüten bis zu 0,4 Mikrometer in Produktionsumgebungen – entscheidend für Passfederanwendungen, bei denen Wellenpressung und Ausrichtung auf hohe Präzision angewiesen sind. Hobelmaschinen hingegen sind durch ihre horizontale Hubgeometrie und die Werkzeugvibrationen begrenzt und erzielen bei vergleichbaren Schnitten typischerweise Oberflächengüten zwischen 0,8 und 1,6 Mikrometer.
Vergleich zwischen Nutfräsmaschine und Abrichvorgängen
Schnittgeschwindigkeit und Werkzeugstandzeit
Räummaschinen arbeiten, indem sie einen mehrzahnigen Schneidwerkzeug durch das Werkstück in einer einzigen kontinuierlichen Bewegung treiben und dabei mit jedem Zahn schrittweise Material abtragen. Eine Schlitzmaschine verwendet ein Einzelschneiden-Werkzeug, das mehrere Durchgänge ausführt, um die gewünschte Tiefe zu erreichen; dies bedeutet langsamere Schnittgeschwindigkeiten, aber deutlich niedrigere Werkzeugkosten pro Bearbeitungsvorgang. Das Räumen eignet sich hervorragend für die Serienfertigung identischer Nuten, da der gesamte Schnitt in einem Durchgang erfolgt und die Zykluszeit dadurch drastisch sinkt. Eine Schlitzmaschine hingegen ist aufgrund ihrer geringeren Kosten pro Werkzeugwechsel und ihrer einfacheren Werkzeuggeometrie wirtschaftlich bei mittleren Losgrößen, beim Prototyping sowie bei Sonderwerkstücken, bei denen die Investition in ein Räumwerkzeug nicht gerechtfertigt ist.
Flexibilität beim Werkstück und Einrichtzeit
Eine Räummaschine erfordert speziell für jedes Nutprofil, jede Nuttiefe und -breite hergestellte, maßgefertigte Räumwerkzeuge; die Werkzeugherstellung stellt daher einen erheblichen Faktor für Vorlaufzeit und Kosten dar. Eine Schlitzfräsmaschine kann nahezu jede Nutgeometrie mit austauschbaren Einzelschneidenwerkzeugen bearbeiten, wodurch ein schneller Wechsel zwischen verschiedenen Kundenaufträgen und Konstruktionsvarianten möglich ist. Für Werkstätten und Auftragsfertiger bietet eine Schlitzfräsmaschine außerordentliche Flexibilität, da dieselbe Maschine Passfedern in Wellen mit Durchmessern von 10 Millimetern bis 200 Millimetern ohne Werkzeugneuentwurf bearbeitet. Räumen ist nur dann kosteneffizient, wenn mehrere Tausend identische Teile gefertigt werden, wodurch die erheblichen Anfangsinvestitionen für die Werkzeuge gerechtfertigt sind.
Praktische Anwendungsszenarien und Aufgabenangemessenheit
Hochvolumen-Produktionsläufe
In Szenarien mit hoher Stückzahl, bei denen Tausende identischer Nuten erforderlich sind, übertrifft eine Räummaschine eine Schlitzfräsmaschine, da die Mehrzahn-Schneidwirkung die gesamte Nut pro Werkstück innerhalb weniger Sekunden fertigstellt. Sobald das kundenspezifische Räumwerkzeug hergestellt und erprobt ist, sinken die Kosten pro Einheit deutlich, wodurch das Räumen zur wirtschaftlichsten Wahl für Automobilkomponenten, Pumpengehäuse und standardisierte industrielle Wellen wird. Eine Schlitzfräsmaschine verliert in diesen Anwendungen an Wettbewerbsfähigkeit, weil ihre langsamere Bearbeitungszeit pro Werkstück bei großen Losgrößen erhebliche Lohnkosten verursacht. Bei Losgrößen jedoch zwischen 100 und 1.000 Stück erweist sich eine Schlitzfräsmaschine häufig als kostengünstiger, da Vorlaufzeit und Kosten für die Werkzeuge minimal sind.
Kundenspezifische und Prototyp-Arbeiten
Wenn Kunden individuelle Keilnutenprofile, nichtstandardmäßige Schlitzbreiten oder Einzelanfertigungen von Prototyp-Komponenten benötigen, ist eine Schlitzfräsmaschine die überlegene Wahl, da sie teure Verzögerungen durch Werkzeugherstellung eliminiert. Eine Schlitzfräsmaschine kann innerhalb weniger Stunden nach Eingang der Kundenzzeichnungen eine präzise Keilnut herstellen, während das Räumen wochenlange Zeit für Werkzeugkonstruktion und -fertigung erfordern würde. Fertigungsbetriebe und Werkzeug- und Formenbauunternehmen setzen aus diesem Grund stark auf Schlitzfräsmaschinen, da diese Geräte schnelle Durchlaufzeiten und maximale Flexibilität bieten. Schabemaschinen hingegen weisen nicht die erforderliche Präzision und Wiederholgenauigkeit für anspruchsvolle Keilnut-Anwendungen auf und eignen sich daher nicht für Arbeiten mit kritischen Toleranzen.
Komplexe innere Geometrien
Ein fütterungsmaschine bearbeitet komplexe innere Geometrien wie T-Nuten, Schwalbenschwanznuten und mehrere Keilnuten in einem Werkstück effektiver als das Räumen, weil das Einpunktwerkzeug mit präziser Vorschubkontrolle komplizierte Konturen navigieren kann. Räumwerkzeuge sind grundsätzlich auf lineare Geometrien beschränkt und können winklige Merkmale oder nicht parallele Nutanordnungen nicht einfach abbilden. Eine Hobelmaschine erreicht keine tiefen inneren Hohlräume und ist daher für diese Art von Aufgaben völlig ungeeignet. Für hochpräzise Luft- und Raumfahrtkomponenten, medizinische Geräte sowie spezielle Industrieanlagen mit komplexen inneren Strukturen bietet eine Schlitzmaschine die erforderliche geometrische Flexibilität und Genauigkeit.
Häufig gestellte Fragen
Wodurch ist eine Schlitzmaschine bei kleinen Losgrößen kostengünstiger als das Räumen?
Eine Schlitzmaschine benötigt nur einfache, kostengünstige Einpunkt-Schneidwerkzeuge, die entweder sofort erhältlich oder schnell und preisgünstig nach Maß geschliffen werden können. Beim Räumen hingegen sind spezialisierte Mehrzahn-Werkzeuge erforderlich, deren Konstruktion, Fertigung und Validierung teuer ist und mehrere Wochen Vorlaufzeit erfordert. Bei Losgrößen unter 500 Teilen überwiegt der Werkzeugkostenvorteil einer Schlitzmaschine deutlich ihre langsamere Zykluszeit pro Teil. Sobald die Stückzahl 2.000 identischer Teile überschreitet, rechtfertigt sich die Investition in Räumwerkzeuge, und die einhubige Schnittbewegung gewährleistet eine überlegene Gesamteffizienz.
Kann eine Schlitzmaschine Formmaschinen in der modernen Fertigung ersetzen?
Eine Schlitzfräsmaschine und eine Hobelmaschine erfüllen unterschiedliche Hauptfunktionen: Eine Schlitzfräsmaschine ist spezialisiert auf innere vertikale Nuten und Passfedernuten, während Hobelmaschinen sich auf externe Oberflächen und horizontale Profile konzentrieren. In der modernen Fertigung wurden Hobelmaschinen für Außenbearbeitung weitgehend durch CNC-Fräsmaschinen und Planmaschinen ersetzt; eine Schlitzfräsmaschine bleibt jedoch die bevorzugte Lösung für das Fräsen innerer Passfedernuten, da spezialisierte Maschinen eine höhere Präzision liefern als Mehrzweckgeräte. Für Betriebe mit vorhandenen Hobelmaschinen stellt eine Schlitzfräsmaschine ein gezieltes Upgrade dar, das Genauigkeit und Wiederholgenauigkeit speziell bei Passfedernuten- und Nutbearbeitungen verbessert.
Welche Präzisionstoleranzen kann eine Schlitzfräsmaschine im Vergleich zum Räumen erreichen?
Eine Schlitzfräsmaschine erreicht typischerweise Toleranzen von ±0,05 bis ±0,10 Millimetern bei Standard-Nutfräsungen und entspricht oder übertrifft damit die Präzision des Räumens unter normalen Produktionsbedingungen. Beide Werkzeuge können diese Toleranzen konsistent liefern, sofern sie ordnungsgemäß gewartet werden und von erfahrenen Technikern bedient werden. Der praktische Vorteil einer Schlitzfräsmaschine besteht darin, dass die Toleranzleistung bei unterschiedlichen Teilgeometrien konstant bleibt, da der Werkzeugweg bei jedem Hub mechanisch identisch ist, während die Räumleistung stark von der individuellen Werkzeugkonstruktion und deren Genauigkeit abhängt.

