
 EN



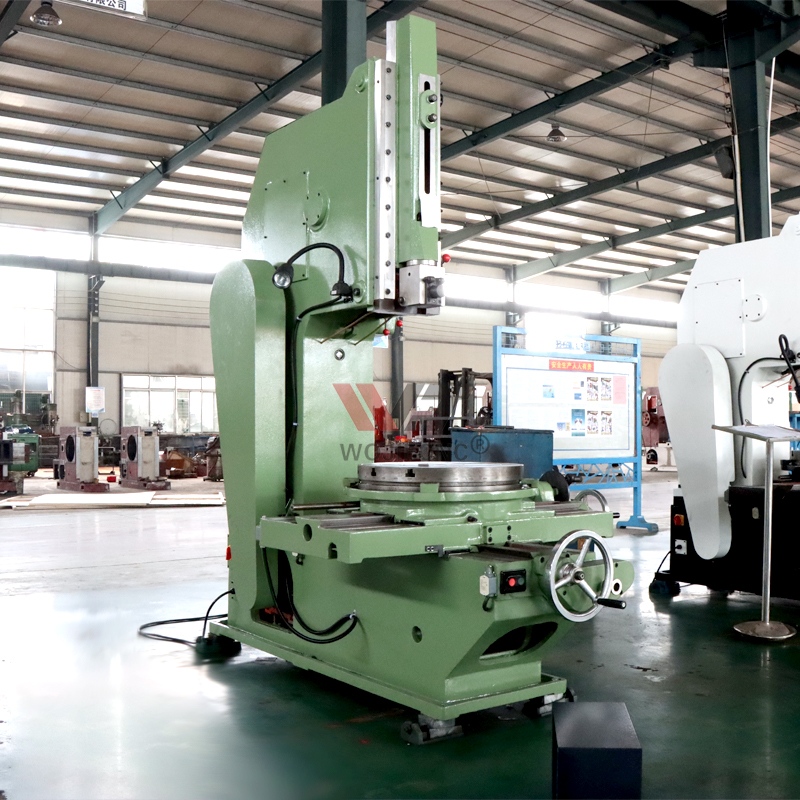
Слотовый станок — это специализированный вертикальный режущий инструмент, предназначенный в первую очередь для создания шпоночных пазов, прорезей и внутренних канавок в металлических заготовках с исключительной точностью и воспроизводимостью. При сравнении слотового станка с традиционным строгальным или протяжным оборудованием выбор зависит от объёма производства, требований к точности, геометрии заготовки и экономических соображений. Понимание того, как каждый из этих инструментов справляется с конкретными задачами, имеет решающее значение для оптимизации процессов механической обработки и достижения наилучших результатов в соответствии с целями вашего производства.
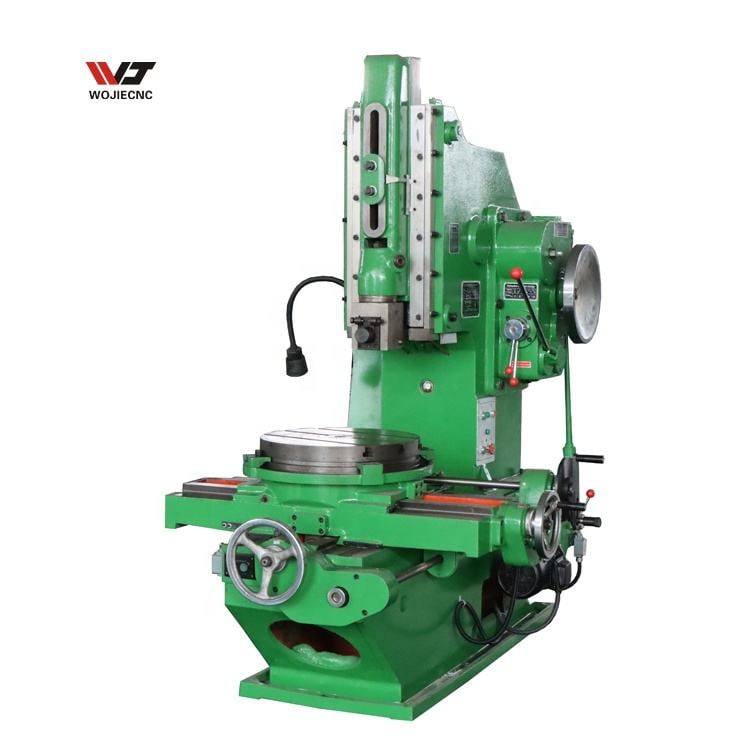
Шлифовальный станок становится всё более популярным в современном производстве, поскольку он объединяет скорость, точность и стабильность в одной операции. В отличие от традиционных методов фрезерования или протяжки шлифовальный станок обеспечивает явные преимущества при серийном производстве, где решающее значение имеют точность и эффективность. В этом подробном сравнении анализируется производительность каждого типа инструмента в различных условиях механической обработки, что помогает выбрать оптимальное решение для вашего предприятия.
Основные различия между шлифовальным станком и фрезерным оборудованием
Принцип работы и характер движения
Станок для строгания пазов использует вертикальное возвратно-поступательное движение с одноточечным режущим инструментом, при котором режущая кромка перемещается вверх и вниз, а заготовка остаётся неподвижной или совершает пошаговое перемещение. Строгальные станки работают по аналогичному возвратно-поступательному принципу, но обычно имеют горизонтальный ход, что делает их пригодными для отделки наружных поверхностей и обработки кромок. Ключевое различие заключается в том, что станок для строгания пазов предназначен главным образом для создания внутренних полостей, тогда как строгальный станок лучше подходит для обработки наружных профилей. Оба инструмента используют ручные или полуавтоматические механизмы подачи, однако вертикальная ориентация станка для строгания пазов обеспечивает превосходный контроль при нарезании глубоких узких шпоночных пазов.
Точность и качество поверхности
При нарезании внутренних пазов и шпоночных канавок строгальный станок постоянно обеспечивает более жёсткие допуски по сравнению с традиционным строгательным оборудованием, поскольку траектория движения инструмента строго вертикальна, а заготовка надёжно закреплена в специальном приспособлении. На строгальном станке в производственных условиях можно достичь шероховатости поверхности до 0,4 мкм — это критически важно для обработки шпоночных канавок, где натяг вала и его соосность зависят от точности обработки. Строгальные станки, напротив, ограничены горизонтальной геометрией хода и характеристиками вибрации инструмента и обычно обеспечивают шероховатость поверхности в диапазоне от 0,8 до 1,6 мкм при аналогичных операциях.
Сравнение строгального станка и протяжки
Скорость резания и стойкость инструмента
Станки для протяжки работают путём продавливания многозубого режущего инструмента сквозь заготовку за одно непрерывное движение, удаляя материал постепенно каждым зубом. Станок для строгания использует одноточечный инструмент, который выполняет несколько проходов для достижения требуемой глубины — это означает более низкие скорости резания, но значительно меньшую стоимость инструмента на операцию. Протяжка превосходит строгание при серийном производстве одинаковых пазов, поскольку весь рез осуществляется за один проход, что резко сокращает цикловое время. Однако более низкая стоимость замены инструмента и более простая геометрия инструмента на станке для строгания делают его экономически выгодным при средних объёмах выпуска, изготовлении прототипов и обработке нестандартных заготовок, где инвестиции в протяжной инструмент неоправданны.
Гибкость при работе с заготовками и время наладки
Для протяжного станка требуются специальные протяжные инструменты, изготавливаемые индивидуально под каждый профиль паза, его глубину и ширину; поэтому изготовление инструмента становится значительным фактором сроков поставки и затрат. Строгальный станок способен обрабатывать практически любую геометрию паза с помощью сменных одноточечных резцов, что обеспечивает быструю переналадку при переходе между различными заказами и конструкциями клиентов. Для мелкосерийных цехов и контрактных производителей строгальный станок обеспечивает исключительную гибкость: один и тот же станок обрабатывает шпоночные пазы на валах диаметром от 10 до 200 миллиметров без необходимости модернизации инструмента. Протяжка экономически оправдана только при выпуске тысяч одинаковых деталей, что окупает значительные первоначальные затраты на оснастку.
Практические сценарии применения и соответствие задачам
Высокие объемы производства
В сценариях массового производства, требующих изготовления тысяч одинаковых шпоночных пазов, протяжные станки превосходят строгальные станки, поскольку многозубая резка выполняет весь паз за несколько секунд на деталь. После изготовления и проверки специального протяжного инструмента себестоимость одной детали значительно снижается, что делает протяжку наиболее экономичным решением для автомобильных компонентов, корпусов насосов и стандартизированных промышленных валов. Строгальный станок теряет конкурентоспособность в таких задачах из-за более медленной обработки каждой детали, что приводит к значительным трудозатратам при крупных партиях производства. Однако при серийности от 100 до 1000 штук строгальный станок зачастую оказывается более экономичным вариантом, поскольку сроки изготовления и стоимость оснастки минимальны.
Индивидуальные и опытные изделия
Когда клиентам требуются нестандартные профили шпоночных пазов, номинальные ширины пазов или уникальные прототипные компоненты, станок для строгания пазов является предпочтительным решением, поскольку он устраняет дорогостоящие задержки, связанные с изготовлением инструментов. Станок для строгания пазов способен изготовить прецизионный шпоночный паз в течение нескольких часов после получения чертежей от клиента, тогда как протяжка потребовала бы недель проектирования и производства инструмента. Мастерские по обработке заказов и цеха по производству инструментов и штампов активно используют станки для строгания пазов именно по этой причине: оборудование обеспечивает оперативное выполнение заказов и максимальную гибкость. В то же время станки для строгания не обладают необходимой точностью и повторяемостью для сложных задач по изготовлению шпоночных пазов и поэтому непригодны для работ с критичными допусками.
Сложных внутренних геометрий
А слот-машина обрабатывает сложные внутренние геометрии, такие как Т-образные пазы, ласточкины хвосты и несколько шпоночных пазов в одной заготовке, эффективнее, чем протяжка, поскольку одноточечный инструмент способен точно следовать по сложным контурам при точном управлении подачей. Протяжные инструменты по своей природе ограничены линейными геометриями и не могут легко обрабатывать угловые элементы или непараллельные расположения пазов. Строгальный станок не способен достичь глубоких внутренних полостей, поэтому он полностью непригоден для такого рода работ. Для прецизионных аэрокосмических компонентов, деталей медицинского оборудования и специализированного промышленного оборудования, требующего сложных внутренних форм, шлифовальный станок обеспечивает необходимую геометрическую гибкость и точность.
Часто задаваемые вопросы
Почему шлифовальный станок является более экономически выгодным решением по сравнению с протяжкой при малых объёмах производства?
Для работы строгального станка требуются только простые и недорогие одноточечные режущие инструменты, которые можно приобрести в готовом виде или быстро и недорого заточить под заказ. Протяжка же требует специализированных многозубых инструментов, разработка, изготовление и проверка которых обходятся дорого, а сроки поставки составляют несколько недель. При серийности до 500 деталей экономия на инструменте для строгального станка значительно превышает потери от более медленного цикла обработки одной детали. При выпуске более 2000 одинаковых деталей инвестиции в протяжной инструмент оправданы, а однопроходное резание обеспечивает превосходную общую эффективность.
Может ли строгальный станок заменить строгальные станки в современном производстве?
Слоттер и строгальный станок выполняют разные основные функции: слоттер специализируется на нарезании внутренних вертикальных пазов и шпоночных канавок, тогда как строгальные станки ориентированы на обработку внешних поверхностей и горизонтальных профилей. В современном производстве строгальные станки в значительной степени заменены фрезерными станками с ЧПУ и строгальными станками для внешней обработки, однако слоттер остаётся предпочтительным решением для нарезания внутренних шпоночных канавок, поскольку специализированные станки обеспечивают более высокую точность по сравнению с универсальным оборудованием. Для предприятий, уже имеющих строгальные станки, приобретение слоттера представляет собой целенаправленное усовершенствование, повышающее точность и стабильность именно при операциях по нарезанию шпоночных канавок и пазов.
Какие допуски точности может обеспечить слоттер по сравнению с протяжкой?
Шлифовальный станок обычно обеспечивает допуски от ±0,05 до ±0,10 мм для стандартных пазов, что соответствует или превосходит точность протяжки в обычных производственных условиях. Оба инструмента способны стабильно обеспечивать такие допуски при правильном техническом обслуживании и эксплуатации квалифицированными специалистами. Практическое преимущество шлифовального станка заключается в том, что его точность остаётся неизменной при обработке различных конструкций деталей, поскольку траектория инструмента механически одинакова при каждом ходе, тогда как точность протяжки сильно зависит от индивидуального проектирования и изготовления протяжки.

