
 EN



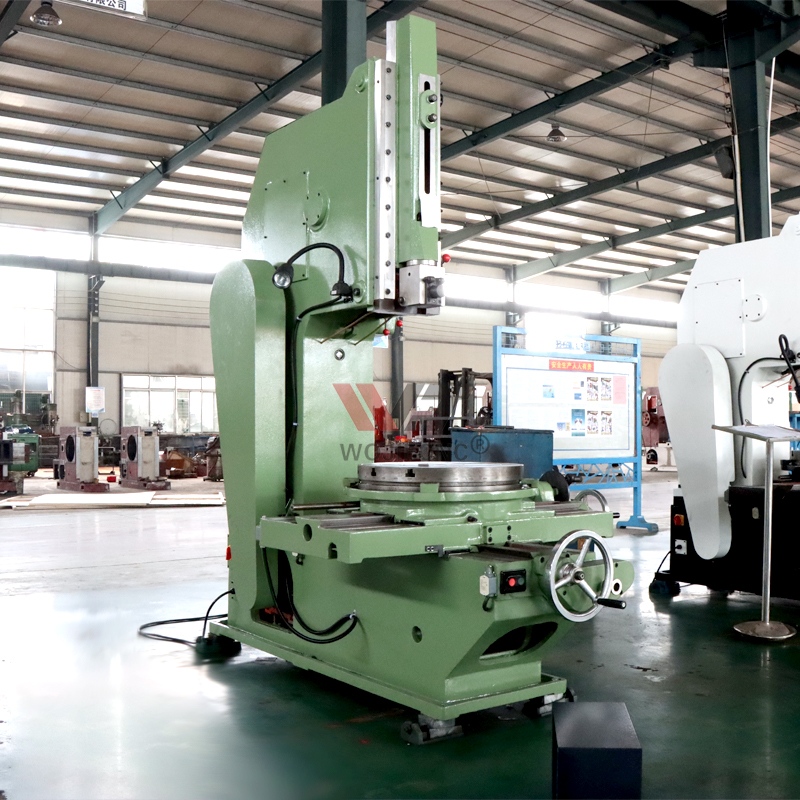
Egy horpadásmaró gép egy specializált, függőleges vágószerszám, amelyet elsősorban kulcslyukak, horpadások és belső horpadások készítésére terveztek fém alkatrészekben kiváló pontossággal és ismételhetőséggel. Amikor egy horpadásmaró gépet összehasonlítunk hagyományos formázó vagy fogazó berendezésekkel, a választás a gyártási mennyiségtől, a pontossági igényektől, az alkatrész geometriájától és a költségvetési szempontoktól függ. Az egyes szerszámok adott feladatokhoz való teljesítményének megértése elengedhetetlen a megmunkálási folyamatok optimalizálásához és a gyártási célok eléréséhez.
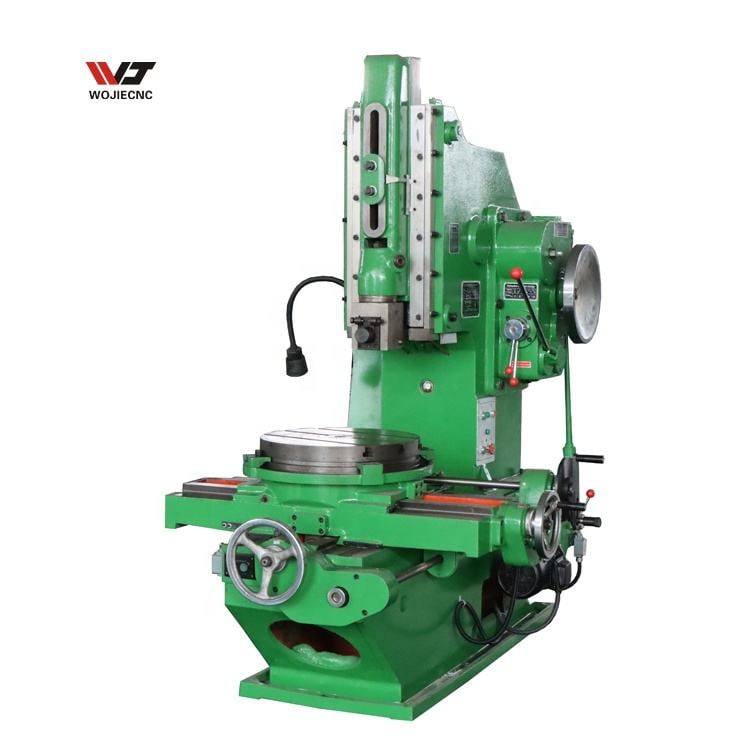
A horpadógép egyre népszerűbbé vált a modern gyártásban, mert egyetlen műveletben ötvözi a sebességet, a pontosságot és az egyenletességet. Ellentétben a hagyományos formázó vagy fogazó eljárásokkal, a horpadógép különösen előnyös nagy tételű termelési folyamatokhoz, ahol a legfontosabb a pontosság és a hatékonyság. Ez az átfogó összehasonlítás azt vizsgálja, hogyan teljesítenek az egyes szerszámtípusok különböző megmunkálási helyzetekben, segítve Önt abban, hogy a megfelelő megoldást válassza ki üzeméhez.
A horpadógép és a formázóberendezés közötti alapvető különbségek
Működési elv és mozgás
A fogószerszám függőleges, ingamozgást végez egyetlen vágóéllel rendelkező szerszámmal, így a vágóél felfelé és lefelé mozoghat, miközben a munkadarab álló helyzetben marad, vagy lépésenként halad. A formázógépek hasonló ingamozgási elven működnek, de általában vízszintes ütést alkalmaznak, ezért különösen alkalmasak külső felületek megmunkálására és élszegélyezési feladatokra. A legfontosabb különbség az, hogy a fogószerszám belső üregek kialakítására specializálódott, míg a formázógép külső profilok megmunkálásában jeleskedik. Mindkét gép manuális vagy félig automatikus előtoló mechanizmust használ, de a fogószerszám függőleges elrendezése kiváló irányítást biztosít mély, keskeny horpadások készítéséhez.
Pontosság és felületminőség
Belső horpadások és kulcslyukak vágása esetén a horpadógép következetesebben éri el a szűkebb tűréshatárokat, mint a hagyományos formázó berendezések, mivel az eszköz mozgásútja kizárólag függőleges, és a munkadarabot merev rögzítőkészülékbe fogják. A horpadógép gyártási környezetben akár 0,4 mikrométeres felületi érdességet is elér, ami kulcsfontosságú a kulcslyuk-alkalmazásoknál, ahol a tengelyek illesztése és igazítása a pontosságtól függ. A formázó gépek viszont korlátozottak a vízszintes ütésgeometriájuk és az eszközrezgésük miatt, és összehasonlítható vágások esetén általában 0,8–1,6 mikrométeres felületi érdességet eredményeznek.
Horpadógép és fúrógép-műveletek összehasonlítása
Vágási sebesség és szerszámélettartam
A fogószerszámok úgy működnek, hogy egy több fogú vágószerszámot egyetlen folyamatos mozgással vezetnek át a megmunkálandó alkatrészen, és minden egyes fog fokozatosan távolítja el a anyagot. Egy horpadásfúró gép egyetlen éles végű szerszámot használ, amely többszörös áthaladásokat végez a kívánt mélység eléréséhez, így lassabb vágási sebességet biztosít, de jelentősen alacsonyabb a szerszámköltség műveletenként. A fogószerszám-megmunkálás kiválóan alkalmas azonos horpadások nagy tételű gyártására, mivel az egész vágás egyetlen áthaladással történik, ami drasztikusan csökkenti a ciklusidőt. Ugyanakkor a horpadásfúró gép alacsonyabb szerszámcsere-költsége és egyszerűbb szerszámgeometriája gazdaságosabbá teszi közepes tételű gyártásra, prototípus-készítésre és egyedi alkatrészek megmunkálására, ahol a fogószerszám beruházása nem indokolható.
Az alkatrész rugalmassága és a beállítási idő
A fogómaró gép számára egyedi, minden egyes horpadásprofilhoz, mélységhez és szélességkombinációhoz külön gyártott fogószerszámok szükségesek, így a szerszámgyártás jelentős idő- és költségvetési tényezővé válik. Egy horpadásmaró gép gyakorlatilag bármilyen horpadásgeometriát képes megmunkálni cserélhető, egyélű szerszámok segítségével, ami lehetővé teszi a gyors átállást különböző ügyfélmegrendelések és tervek között. A kis- és közepes méretű gyártóvállalatok, valamint a szerződéses gyártók számára a horpadásmaró gép rendkívüli rugalmasságot biztosít, mivel ugyanaz a gép kulcslyukakat készíthet olyan tengelyeken, amelyek átmérője 10 millimétertől 200 milliméterig terjed, szerszámújrafelépítés nélkül. A fogómarás csak akkor gazdaságos, ha ezrekben gyártanak azonos alkatrészeket, amelyek megtérítik a jelentős kezdeti szerszámköltséget.
Gyakorlati alkalmazási helyzetek és feladatok megfelelősége
Nagy sorozatgyártás
Nagy mennyiségű, ezrekben előállítandó azonos kulcslyuk esetén a maróberendezés felülmúlja a horpadásfúró gépet, mivel a több fogú vágómozgás másodpercenként egész horpadást készít darabonként. Miután az egyedi marószerszámot gyártották és tesztelték, az egységre jutó költség jelentősen csökken, így a marás a leggazdaságosabb megoldás az autóipari alkatrészek, szivattyóházak és szabványos ipari tengelyek gyártásához. A horpadásfúró gép kevésbé versenyképes ezen alkalmazásokban, mert lassabb darabonkénti vágási ideje nagy sorozatgyártás esetén jelentős munkaerő-költségeket eredményez. Azonban 100–1000 darabos gyártási sorozatoknál a horpadásfúró gép gyakran gazdaságosabb, mivel a szerszámgyártás előkészítési ideje és költsége minimális.
Egyedi és prototípus-gyártás
Amikor az ügyfelek egyedi kulcslyuk-profilokat, nem szabványos horpadásszélességeket vagy egyedi prototípusalkatrészeket igényelnek, a horpadógép a legjobb választás, mivel kizárja a költséges szerszámgyártási késedelmeket. Egy horpadógép pontos kulcslyukat készíthet az ügyfél rajzainak kézhezvétele után néhány órán belül, míg a fogaskerekes megmunkálás (broaching) heteket igényelne a szerszámtervezésre és -gyártásra. A gépgyártó üzletek és a szerszámkészítő műhelyek ezért nagymértékben támaszkodnak a horpadógépekre, mivel ezek a berendezések gyors forgási időt és maximális rugalmasságot biztosítanak. A formázógépek ugyanakkor nem rendelkeznek a szigorú kulcslyuk-megmunkáláshoz szükséges pontossággal és ismételhetőséggel, ezért alkalmatlanok kritikus tűréshatárokat igénylő feladatokra.
Bonyolult belső geometriák
A horonyfúró gép hatékonyabban kezeli a bonyolult belső geometriákat – például T-alakú horpadásokat, csuklós horpadásokat és többszörös kulcslyukakat – egyetlen munkadarabon belül, mint a fogazómarás, mert az egyélű szerszám pontos előtolási vezérléssel képes követni a bonyolult profilokat. A fogazómaró szerszámok alapvetően csak lineáris geometriákra korlátozódnak, és nem tudnak egyszerűen kezelni szögelt jellemzőket vagy nem párhuzamos horpadás-elrendezéseket. Egy formázógép nem érheti el a mély belső üregeket, így teljesen alkalmatlan erre a munkafajtára. Pontos légiközlekedési alkatrészek, orvosi eszközök alkatrészei és speciális ipari berendezések – amelyek bonyolult belső geometriát igényelnek – esetében a horpadógép nyújtja a szükséges geometriai rugalmasságot és pontosságot.
GYIK
Miért gazdaságosabb a horpadógép a fogazómarásnál kis sorozatok esetén?
Egy horpadásgépnek csak egyszerű, olcsó, egyélű vágószerszámokra van szüksége, amelyeket készletből lehet beszerezni, vagy gyorsan és költséghatékonyan egyedi élezéssel készíthetnek. A fogazás speciális, több fogú szerszámokat igényel, amelyek tervezése, gyártása és érvényesítése drága, és a szállítási határidő több hétig is eltarthat. 500 darabnál kevesebb termékgyártása esetén a horpadásgép szerszámköltség-előnye messze felülmúlja a lassabb darabonkénti ciklusidejét. Ha a megbízott mennyiség meghaladja a 2000 azonos alkatrészt, akkor a fogazó szerszámokba történő beruházás már indokolt, és a szerszám egyetlen áthaladással végzett vágómozgása kiváló összhatékonyságot biztosít.
Lehet-e egy horpadásgépet modern gyártásban formázóberendezés helyett használni?
Egy horpadásgép és egy formázógép különböző fő funkciókat lát el: a horpadásgép belső, függőleges horpadások és kulcslyukak készítésére specializálódott, míg a formázógépek külső felületek és vízszintes profilok megmunkálására szolgálnak. A modern gyártásban a formázógépeket nagyrészt CNC marógépek és síkvágógépek váltották fel külső feladatokra, de a horpadásgép továbbra is az elsődleges megoldás a belső kulcslyukak vágására, mivel a speciális gépek pontosabbak, mint a többfunkciós berendezések. Azoknak a létesítményeknek, amelyek már rendelkeznek formázógéppel, a horpadásgép célzott fejlesztést jelent, amely kifejezetten a kulcslyukak és horpadások megmunkálásának pontosságát és ismételhetőségét javítja.
Milyen pontossági tűréseket érhet el egy horpadásgép a fogaskulcsos vágással (broaching) összehasonlítva?
Egy horpadásgép általában ±0,05–±0,10 milliméteres tűrést ér el szokásos kulcslyuk-vágásoknál, ami megfelel vagy meghaladja a fogaskerék-megmunkálás pontosságát normál gyártási körülmények között. Mindkét szerszám képes ezen tűrések konzisztens betartására, ha megfelelően karbantartják és szakértő műszaki személyzet kezeli. A horpadásgép gyakorlati előnye, hogy a tűrés teljesítménye állandó marad különböző alkatrésztervek esetén is, mivel a szerszám pályája mechanikailag azonos minden ütésnél, míg a fogaskerék-megmunkálás teljesítménye erősen függ az egyedi szerszámtervtől és annak pontosságától.

