
 EN



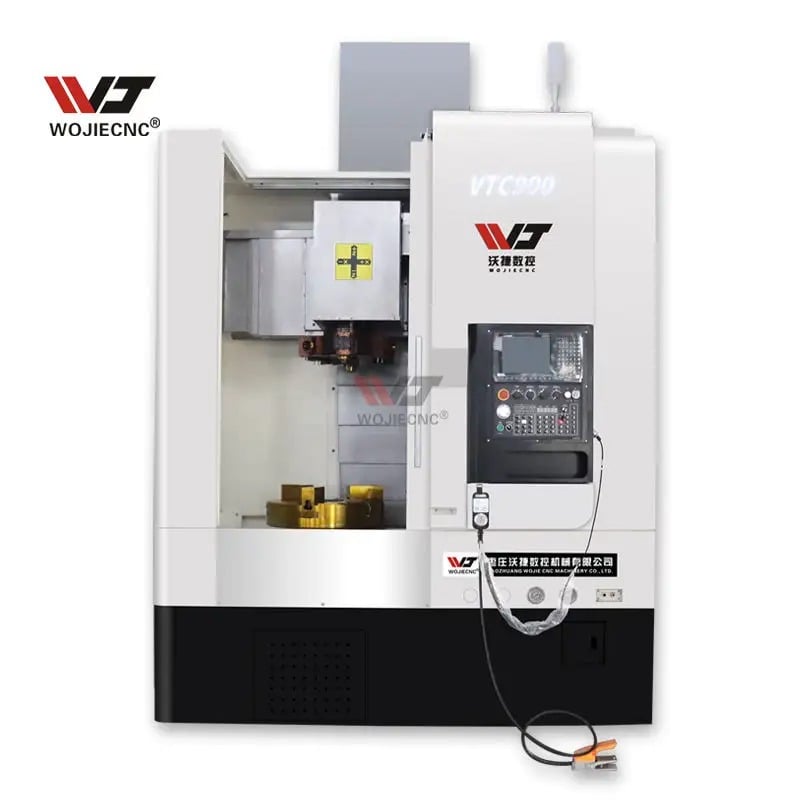
En CNC vertikal dreiebenk representerer en av de mest kritiske investeringene i tung industri og presisjonsmaskinering. Ved bearbeiding av komponenter med store diameterer blir stabiliteten til en CNC vertikal dreiebenk absolutt avgjørende for å sikre kvalitet, nøyaktighet og sikkerhet gjennom hele skjæringen. Utfordringen med å opprettholde stivhet ved håndtering av massive arbeidsstykker krever sofistikert konstruksjonsdesign og avanserte mekaniske funksjoner som samarbeider sømløst for å forhindre vibrasjoner, utbøyning og termisk deformasjon.
Å forstå hvordan en CNC vertikal dreiebenk oppnår stabilitet under skjæring med stor diameter avslører den intrikate samvirken mellom maskinkonstruksjon, spindelteknologi, verktøyfeste- og arbeidsstyresystemer samt skjæreprammetre. Produsenter og maskinverksteder må forstå disse stabilitetsmekanismene, fordi utilstrekkelig stivhet fører til dårlig overflatekvalitet, unøyaktige mål, brudd på skjæreværktøy og forlengede syklustider som direkte påvirker lønnsomheten. Denne omfattende veiledningen utforsker de tekniske prinsippene og konstruksjonsfunksjonene som gjør det mulig for en CNC vertikal dreiebenk å levere presisjon og pålitelighet selv under de mest krevende skjæringssituasjonene med stor diameter.
Konstruksjonsdesign og grunnlagsingeniørfag for stivhet i CNC-vertikale dreiebanker
Kraftig base og kolonnekonstruksjon
Grunnlaget for enhver høytytende CNC vertikal dreiebenk starter med robust strukturell ingeniørfaglig utforming. Basen til en CNC vertikal dreiebenk må designes som en massiv, forsterket støping som fordeler skjærekrefter jevnt og motstår deformasjon. Moderne CNC vertikal dreiebenk systemer bruker flere ribbemønstre inne i støpet for å øke stivheten uten å legge til unødigt vekt, slik at maskinen kan absorbere støtbelastninger og vibrasjoner som er typiske for skjæring med store diameter. Kolonnen på en CNC vertikal dreiebenk fungerer som hovedlastbanen for spindelkrefter, verktøytrykk og arbeidsstykkets vekt, og krever derfor konstruksjon i støpejern eller sveid stål med eksepsjonelle mekaniske dempingsegenskaper.
En CNC vertikal dreiebenk designet for skjæring med store diameter har vanligvis en høy kolonne som strekker seg langt over bordoverflaten, plassert for å minimere utkragning og deformasjon under verktøyinngrep. Ingeniører beregner kolonnehøyden, -diameteren og -veggtykkelsen basert på maksimale skjærekrefter, krav til termisk utvidelse og dynamiske lastmønstre. Bunnparten av en CNC vertikal dreiebenk må også være tilstrekkelig stor for å senke tyngdepunktet og maksimere stabiliteten når ytre skjærekrefter virker på det roterende arbeidsstykket. Riktig nivellering og grunnforberedelse er fortsatt avgjørende, fordi selv en liten feiljustering undergraver den inneboende stivheten som CNC vertikal dreiebenk designet gir.
Spindellager-systemer og termisk styring
Spindelen på en CNC vertikal dreiebenk representerer det mekaniske hjertet i systemet, og lagerdesignet påvirker direkte den totale maskinstabiliteten. Høy-nøyaktige rullagere som brukes i en CNC vertikal dreiebenk må takle både radielle og aksiale laster samtidig som de opprettholder stramme toleranser og minimal avvik. CNC vertikal dreiebenk systemer bruker formonterte vinkelkontaktlager som er plassert i spesifikke konfigurasjoner for å eliminere lagerløshet og fordele belastninger over flere kontaktpunkter. Termisk stabilitet er like kritisk, fordi varme som genereres under skjæring med store diameterer fører til utvidelse av spindelen og omkringliggende komponenter, noe som potensielt kan redusere nøyaktigheten og stabiliteten til CNC vertikal dreiebenk .
Avansert CNC vertikal dreiebenk modellene integrerer aktive kjølesystemer som sirkulerer temperaturregulert olje eller vann gjennom spindelkanaler, slik at termiske forhold holdes konstante og spindelgeometrien bevares. Spindelkonen og trekkmekanismen som brukes i en CNC vertikal dreiebenk må bearbeides med høy presisjon for å sikre gjentagbar verktøyposisjonering og minimere runout, som kan føre til vibrasjoner. Lagerforspenning i en CNC vertikal dreiebenk må balanseres nøye, fordi for stor forspenning øker varmegenerering og reduserer levetiden til lagrene, mens for liten forspenning tillater løshet som svekker skjærestabiliteten og overflatekvaliteten under operasjoner med store diameterer.
Avanserte systemer for fastspenning og klemming
Design av spennkjeber og kolletter for arbeidsstykker med stor diameter
Sikker fastspenning danner grunnlaget for stabilitet i enhver CNC vertikal dreiebenk brukes for skjæring av store diametre. En CNC vertikal dreiebenk benytter vanligvis enten en hydraulisk spennkjebe eller et kollettsystem for stor diameter, utformet for å gripe arbeidsstykket med tilstrekkelig kraft til å motstå skjærepresser, samtidig som sentering og løp innenfor stramme toleranser opprettholdes. Klemkjevene på en CNC vertikal dreiebenk må fordele trykket jevnt over overflaten til arbeidsstykket for å unngå glipping og deformasjon som kan føre til vibrasjoner eller feiljustering under skjæringssyklusen. Moderne CNC vertikal dreiebenk spennkjeber har presisjonsslipede kjeveflater og herdet komponenter som tåler gjentatte klemmesykler uten slitasje eller nedgang i ytelse.
Spennkjebeakselen på en CNC vertikal dreiebenk må være utformet for å minimere bøyning under klemmepress og skjærelaster. Arbeidsstykker med stor diameter stiller spesielle krav, siden vekten øker kraftig med diameteren, noe som krever at CNC vertikal dreiebenk spenningsanordning for å utøve større spennkraft og spindellager for å støtte ekstra belastning. Hydraulisk trykkvalg for en CNC vertikal dreiebenk spenningsanordning må optimaliseres for å gi tilstrekkelig grep uten å føre til deformasjon av arbeidsstykket eller skade presisjonsflater. Avvikstoleransen til et riktig konfigurert CNC vertikal dreiebenk spenningsanordningssystem ligger vanligvis under 0,005 tommer, noe som sikrer at arbeidsstykker med stor diameter roterer konsentrisk og gir konsekvente skjæringforhold gjennom hele operasjonen.
Støtte for arbeidsstykke og justering av halestøtte
Mange CNC vertikal dreiebenk applikasjoner drar nytte av ekstra støttesystemer som reduserer arbeidsstykkets bøyning og forbedrer maskinens generelle stabilitet. Et roterende sentrum eller et støttelager montert i CNC vertikal dreiebenk halestøtten kan gi radiell støtte for lange eller tynnveggige arbeidsstykker, og forhindre bøyning og vibrasjoner som ellers ville påvirke overflatekvaliteten og målenøyaktigheten. CNC vertikal dreiebenk halestøtten må monteres stivt på maskinens underdel og nøyaktig justeres med spindelaksen for å sikre effektiv støtte uten å introdusere svingning eller feiljustering. Noen avanserte CNC vertikal dreiebenk systemer inneholder automatisk støttejustering som opprettholder konstant spilling mens arbeidsstykket roterer og snittkreftene varierer.
Programmerbar støtteposisjonering i en CNC vertikal dreiebenk gir operatører mulighet til å optimalisere støtteengasjementet under ulike snittfaser, redusere støttekraft når den ikke er nødvendig og øke støtten når snittkreftene når sitt maksimum. Den mekaniske grensesnittet mellom arbeidsstykket og støttesystemet i en CNC vertikal dreiebenk må utformes for å minimere bøyning samtidig som fri rotasjon og enkel lasting og lossing av delen sikres. Riktig støttegeometri i en CNC vertikal dreiebenk kan redusere snittindusert vibrasjon med 40 prosent eller mer, noe som direkte forbedrer overflatekvaliteten og forlenger verktøyets levetid under operasjoner med store diameter.
Optimalisering av snittparametre og maskinstyringsstrategi
Samordning av spindelhastighet og fremdriftshastighet
Stabiliteten til en CNC vertikal dreiebenk under skjæring med stor diameter avhenger kritisk av valg av passende spindelhastigheter og fremføringshastigheter som genererer håndterlige skjærekrefter. For høy spindelhastighet på en CNC vertikal dreiebenk kan utløse gyroskopiske effekter og vibrasjoner, spesielt ved bearbeiding av arbeidsstykker med stor diameter som har høy treghet og komplekse kreftvektorer. Moderne CNC vertikal dreiebenk styringssystemer bruker adaptive algoritmer som overvåker skjærekrefter i sanntid og automatisk justerer spindelhastighet og fremføringshastighet for å opprettholde stabilitet og maksimere produktivitet innenfor sikre driftsparametere. Forholdet mellom skjærehastighet, fremføringshastighet og skjæredybde på en CNC vertikal dreiebenk bestemmer størrelsen på skjærekreftene som overføres til spindellagerne, spennblikken og maskinens struktur.
Avansert CNC vertikal dreiebenk operatører vet at lette, hyppige gjennomganger ofte gir bedre stabilitet enn tunge, sjeldne gjennomganger når det arbeides med komponenter med stor diameter. Skjærverktøyets geometri som velges for en CNC vertikal dreiebenk drift også påvirker kraftstørrelsen og -fordelingen; positive skjærevinkler og en optimal verktøytoppradius reduserer skjærekraften og varmeutviklingen, samtidig som stabilitetsmarginen til systemet forbedres. CNC vertikal dreiebenk kjølevæsketype og leveringsmetode påvirker betydelig den termiske stabiliteten til et system CNC vertikal dreiebenk ved å kontrollere temperaturstigningen og forhindre arbeidsstykkets utvidelse, noe som ellers ville føre til eksentrisitet og ustabilitet.
Overvåking av vibrasjoner i sanntid og adaptiv regulering
Moderne CNC vertikal dreiebenk systemer integrerer vibrasjonssensorer og reguleringsalgoritmer som oppdager indikatorer på ustabilitet og automatisk foretar justeringer for å holde skjæreforholdene innenfor optimale områder. Et CNC vertikal dreiebenk system utstyrt med vibrasjonsövervakning kan identifisere verktøyslitasje, svekking av spindellager eller problemer med fastspenning før disse fører til dimensjonelle feil eller forringelse av overflatekvaliteten. Tilbakekoplingsreguleringssystemet i et CNC vertikal dreiebenk sammenligner kontinuerlig den faktiske maskinsvaret med forhåndsprogrammerte stabilitetsgrenser og implementerer korrigerende tiltak, som for eksempel reduksjon av fremføringshastighet, justering av spindelhastighet eller endring av kjølevæskestrømmen, for å gjenopprette optimal skjærestabilitet.
Forutsigbar vedlikeholdsfunksjonalitet integrert i moderne CNC vertikal dreiebenk programvare bruker vibrasjonssignaturer til å forutsi slitasje på komponenter og planlegge forebyggende vedlikehold før katastrofale svikter inntreffer. Den CNC vertikal dreiebenk styringsstrategien må prioritere maskinstivhet ved å optimere driftsparametre kontinuerlig basert på sanntidsdata fra spindellastfølere, temperatursonder og vibrasjonsakselerometre plassert på ulike steder i maskinens struktur. Denne intelligente styringsmetoden sikrer at CNC vertikal dreiebenk driftes konsekvent innenfor sin stabilitetsgrense samtidig som maksimal produktivitet og nøyaktighet oppnås ved skjæring av store diameterar.
Ofte stilte spørsmål
Hvilke spesifikke lager typer brukes i CNC-vertikale dreiebenkers spindler?
Fleste moderne CNC vertikal dreiebenk spindler bruker forspentte skråkontaktkulelager, ofte ordnet i tandem- eller duplex-konfigurasjoner for å fordele radielle og aksiale belastninger effektivt. Høy-nøyaktige keramiske hybridlager brukes i økende grad i premium CNC vertikal dreiebenk modeller fordi de tilbyr bedre hastighetskapasitet, lavere varmeutvikling og lengre levetid sammenlignet med tradisjonelle stållager. Den spesifikke lageranordningen i en CNC vertikal dreiebenk avhenger av maskinens effektrating, maksimale spindelhastighet og forventede skjærelaster under operasjoner med store diameter.
Hvordan påvirker valg av skjærevæske stabiliteten til en CNC-vertikal dreiebenk?
Valget av skjærevæske påvirker betydelig den termiske stabiliteten til en CNC vertikal dreiebenk ved å påvirke varmeavledning, verkstykke-temperatur og materialens egenskaper under skjæringen. Syntetiske skjærevæsker brukes i en CNC vertikal dreiebenk tilbyr vanligvis bedre kjøling og smøring enn mineraloljer, noe som reduserer termisk deformasjon og opprettholder dimensjonell stabilitet gjennom skjæring av store-diameter arbeidsstykker. Overflødningskjølesystemer leverer skjærevæske direkte til skjæresonen i en CNC vertikal dreiebenk , mens systemer med gjennomspindel-leveranse plasserer væsken mer effektivt ved verktøy-og arbeidsstykkegrensesnittet for maksimal termisk kontroll.
Kan stabiliteten til en CNC vertikal dreiebenk kompromitteres av maskinens alder?
Ja, en eldre CNC vertikal dreiebenk mister gradvis strukturell stivhet på grunn av lager-slitasje, termiske sykluseffekter og akkumulert spenning i støpinger, noe som kan redusere maskinens totale stabilitet og skjærenøyaktighet gradvis. Forebyggende vedlikeholdsprogram som inkluderer utskifting av lagere, spindelpolering og ny justering av underlag kan gjenopprette en CNC vertikal dreiebenk til nesten opprinnelige stabilitetskarakteristika, selv etter år med intens produksjonsbruk. Regelmessig inspeksjon av CNC vertikal dreiebenk basis-, kolonne- og spindelmontering lar operatører oppdage redusert stabilitet tidlig og iverksette korrigerende tiltak før kvalitetsproblemer oppstår under skjæring med stor diameter.

