
 EN



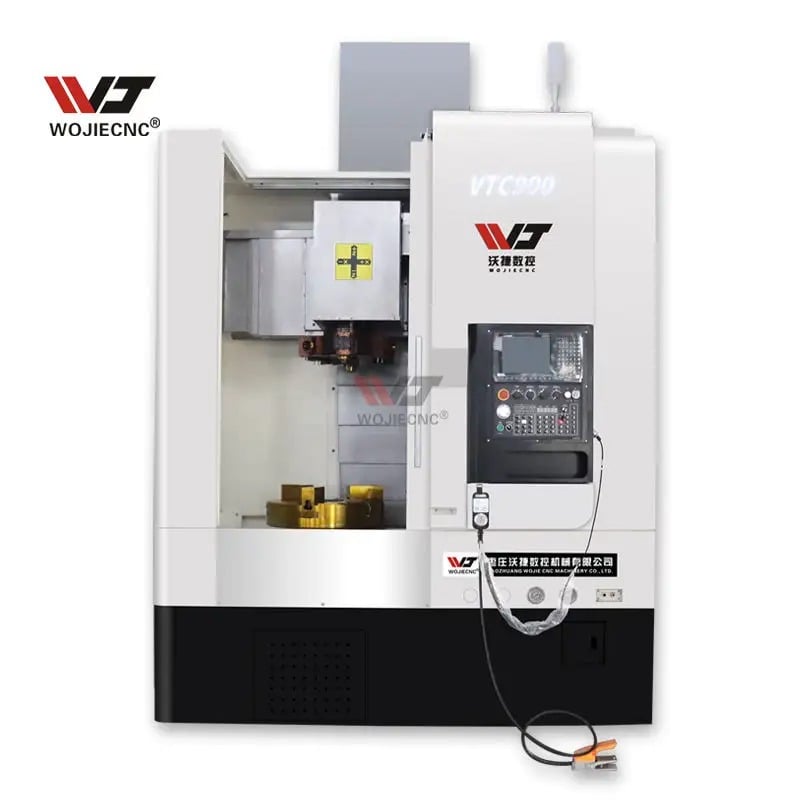
A CNC függőleges eszterga a nehézipari és pontossági gépészet műveleteiben az egyik legkritikusabb beruházást jelenti. Nagy átmérőjű alkatrészek megmunkálásakor egy CNC függőleges eszterga stabilitása elengedhetetlenül fontos a minőség, a pontosság és a biztonság biztosításához a vágási folyamat során. A nagyméretű munkadarabok kezelése közben a merevség fenntartásának kihívása összetett gépészeti tervezést és fejlett mechanikai funkciókat igényel, amelyek zavartalanul együttműködnek a rezgések, az elhajlás és a hőmérsékleti torzulás megelőzésére.
Megértése, hogyan működik egy CNC függőleges eszterga stabilitásának elérése nagy átmérőjű vágás közben feltárja a géptervezés, a szerszámtengely-technológia, a rögzítőrendszerek és a vágási paraméterek bonyolult kölcsönhatását. A gyártók és gépgyártó vállalkozásoknak meg kell érteniük ezeket a stabilitási mechanizmusokat, mert elégtelen merevség rossz felületminőséget, méreti pontatlanságot, szerszám-törést és meghosszabbodott ciklusidőt eredményez, amelyek közvetlenül befolyásolják a jövedelmezőséget. Ez a részletes útmutató a gép építésének alapelveit és tervezési jellemzőit vizsgálja, amelyek lehetővé teszik egy CNC függőleges eszterga pontosság és megbízhatóság biztosítása akár a legigényesebb nagyátmérőjű vágási körülmények között is.
CNC függőleges esztergák merevségének szerkezeti tervezése és alapozási mérnöki munkája
Nehézüzemű alap- és oszlopkonstrukció
Bármely magas teljesítményű CNC függőleges eszterga alapja a szilárd szerkezeti mérnöki megoldás. Egy CNC függőleges eszterga alapját úgy kell megtervezni, hogy masszív, megerősített öntvényként funkcionáljon, amely egyenletesen elosztja a vágóerőket, és ellenáll a deformációnak. A modern CNC függőleges eszterga rendszerek többféle bordázási mintát alkalmaznak az öntvény belsejében a merevség növelésére súlyfelesleg nélkül, így a gép képes elnyelni a nagyátmérőjű vágási műveletekhez jellemző ütőerőket és rezgéseket. Egy CNC függőleges eszterga oszlopa a forgóorsó erőinek, a szerszámnyomásnak és a munkadarab súlyának elsődleges teherhordó útvonala, ezért öntöttvasból vagy hegesztett acélból készült konstrukciót igényel kiváló mechanikai csillapítási tulajdonságokkal.
A CNC függőleges eszterga nagy átmérőjű vágásra tervezett gép általában magas oszloppal rendelkezik, amely a munkaasztal felülete fölé emelkedik, és úgy helyezkedik el, hogy minimalizálja a túlnyúlást és az elhajlást a szerszám behatolásakor. A mérnökök az oszlop magasságát, átmérőjét és falvastagságát a maximális vágóerők, a hőtágulási követelmények és a dinamikus terhelési minták alapján számítják ki. Egy CNC függőleges eszterga alapja szintén elegendően nagynak kell lennie ahhoz, hogy csökkentse a tömegközéppontot és maximalizálja a stabilitást, amikor külső vágóerők hatnak a forgó munkadarabra. A megfelelő vízszintezés és alapozás előkészítése továbbra is kritikus fontosságú, mert még a legkisebb hiányos igazítás is aláássa azt a belső merevséget, amelyet a CNC függőleges eszterga terv biztosít.
Orsócsapágy-rendszerek és hőkezelés
Egy CNC függőleges eszterga orsója a rendszer mechanikai szíve, és a csapágytervezés közvetlenül befolyásolja a gép teljes stabilitását. Egy CNC függőleges eszterga képesnek kell lennie a sugárirányú és tengelyirányú terhelések elviselésére, miközben szoros tűréseket és minimális futáseltérést tart fenn. A legtöbb modern CNC függőleges eszterga rendszer előfeszített, szögelfordulásos csapágyakat alkalmaz, amelyeket meghatározott elrendezésben helyeznek el annak érdekében, hogy kiküszöböljék a csapágyjátékot és a terhelést több érintkezési ponton osszák el. A hőmérséklet-stabilitás ugyanolyan fontos, mert a nagy átmérőjű vágási műveletek során keletkező hő okozza a forgóorsó és a környező alkatrészek kiterjedését, ami potenciálisan rombolja a pontosságot és az állékonyságot. CNC függőleges eszterga .
Fejlett CNC függőleges eszterga modellek aktív hűtőrendszereket építenek be, amelyek hőmérséklet-szabályozott olajat vagy vizet keringtetnek az orsó belső járataiban, így állandó hőmérsékleti körülményeket biztosítanak és megőrzik az orsó geometriáját. Az orsó kúpja és a rögzítőmechanizmusa egy CNC függőleges eszterga esetében pontosan meg kell munkálni, hogy ismételhető szerszámpozícionálást biztosítson és minimalizálja a rezgést okozó futáseltérést. A csapágy-előfeszítés egy CNC függőleges eszterga gondosan ki kell egyensúlyozni, mert a túlzott előfeszítés megnöveli a hőfejlődést és csökkenti a csapágy élettartamát, míg a hiányos előfeszítés engedélyezett játékot eredményez, amely károsítja a vágási stabilitást és a felületminőséget nagy átmérőjű műveletek során.
Fejlett munkadarab-rögzítő és befogó rendszerek
Nagy átmérőjű munkadarabokhoz tervezett tokmány- és collet-konstrukciók
A biztonságos munkadarab-rögzítés az alapja a stabilitásnak bármely CNC függőleges eszterga nagy átmérőjű vágáshoz használják. Egy CNC függőleges eszterga általában hidraulikus erőtokmányt vagy nagy átmérőjű collet-rendszert alkalmaz, amelyet úgy terveztek, hogy elegendő erővel fogja meg a munkadarabot a vágási nyomások elleni ellenálláshoz, miközben fenntartja a koncentricitást és a futópontosságot szigorú tűréshatárokon belül. Egy CNC függőleges eszterga befogófogaknak egyenletesen kell elosztaniuk a nyomást a munkadarab felületén annak érdekében, hogy megakadályozzák a csúszást és a torzulást, amelyek rezgést vagy tengelyeltérést okozhatnak a vágási ciklus során. A modern CNC függőleges eszterga tokmányok precíziós köszörült fogfelületekkel és keményített alkatrészekkel rendelkeznek, amelyek többszöri befogási ciklus után sem kopnak vagy romlanak el.
Egy CNC függőleges eszterga fogóorsó-fogókapcsolatnak úgy kell kialakítani, hogy minimalizálja az elhajlást a befogási nyomás és a vágóerők hatására. A nagy átmérőjű munkadarabok egyedi kihívásokat jelentenek, mert tömegük drámaian növekszik az átmérő növekedésével, így a CNC függőleges eszterga fogónak nagyobb befogóerőt kell kifejtenie, és az orsócsapágyaknak további terhelést kell elviselniük. Egy CNC függőleges eszterga fogó hidraulikus nyomásának kiválasztását úgy kell optimalizálni, hogy elegendő fogóerőt biztosítson anélkül, hogy deformálná a munkadarabot vagy károsítaná a pontos felületeket. Egy megfelelően konfigurált CNC függőleges eszterga fogórendszer futáseltérés-tűrése általában 0,005 hüvelyk alatt marad, biztosítva, hogy a nagy átmérőjű munkadarabok koncentrikusan forogjanak, és az egész művelet során egyenletes vágási körülményeket biztosítsanak.
Munkadarab-tartás és hátsó orsó beállítása
Sok CNC függőleges eszterga alkalmazások profitálnak további tartórendszerekből, amelyek csökkentik a munkadarab elhajlását és javítják a gép teljes stabilitását. Egy forgó központ vagy tartócsapágy, amelyet a CNC függőleges eszterga a hátsó csúcsállvány sugárirányú támasztást nyújthat hosszú vagy vékonyfalú munkadarabokhoz, megakadályozva az elhajlást és a rezgést, amelyek egyébként rombolnák a felületi minőséget és a méreti pontosságot. A CNC függőleges eszterga hátsó csúcsállványnak mereven rögzítve kell lennie a gépalapra, és pontosan igazítva kell lennie a forgóorsó középvonalához, hogy hatékony támasztást biztosítson anélkül, hogy runout-ot vagy torzulást okozna. Néhány fejlett CNC függőleges eszterga rendszer automatikus támasztási beállítást tartalmaz, amely állandó résrést tart fenn, miközben a munkadarab forog és a vágóerők változnak.
Programozható támasztási pozícionálás egy CNC függőleges eszterga lehetővé teszi a műveletvezetők számára, hogy optimalizálják a támasztás bekapcsolását különböző vágási fázisokban: csökkentsék a támasztóerőt, amikor nem szükséges, és növeljék, amikor a vágóerők csúcsra jutnak. A munkadarab és a támasztórendszer mechanikai kapcsolata egy CNC függőleges eszterga olyan módon kell megtervezni, hogy minimalizálja az elhajlást, miközben lehetővé teszi a szabad forgást és az egyszerű munkadarab-be- és -kihelyezést. A megfelelő támasztási geometria egy CNC függőleges eszterga csökkentheti a vágással kiváltott rezgést 40 százalékkal vagy többel, közvetlenül javítva a felületi minőséget és meghosszabbítva a szerszám élettartamát nagy átmérőjű műveletek során.
Vágási paraméterek optimalizálása és gépvezérlési stratégia
Forgószár sebességének és előtolás sebességének összehangolása
Egy CNC függőleges eszterga nagy átmérőjű vágás során döntően fontos a megfelelő forgószár-sebesség és előtolás kiválasztása, amelyek kezelhető vágóerőket eredményeznek. Túlzott forgószár-sebesség egy CNC függőleges eszterga giroszkopikus hatásokat és rezgéseket válthat ki, különösen akkor, ha nagy átmérőjű munkadarabokat dolgozunk fel, amelyek magas tehetetlenséggel és összetett erővektorokkal rendelkeznek. A modern CNC függőleges eszterga vezérlőrendszerek adaptív algoritmusokat alkalmaznak, amelyek valós időben figyelik a vágóerőket, és automatikusan korrigálják a forgószár-sebességet és az előtolást a stabilitás fenntartása és a termelékenység maximalizálása érdekében biztonságos üzemelési paramétereken belül. A vágási sebesség, az előtolás és a vágásmélység közötti kapcsolat egy CNC függőleges eszterga meghatározza a forgószár-csapágyakba, az állítható befogóba és a gépszerkezetbe továbbított vágóerők nagyságát.
Fejlett CNC függőleges eszterga a működtetők értik, hogy a nagy átmérőjű alkatrészekkel való munkavégzés során a könnyű, gyakori áthaladások gyakran biztosítanak jobb stabilitást, mint a nehéz, ritkább áthaladások. A művelethez kiválasztott vágószerszám-geometria szintén befolyásolja az erő nagyságát és eloszlását; a pozitív előtolási szögek és az optimalizált szerszámcsúcs-sugár csökkentik a vágóerőt és a hőfejlődést, miközben javítják a rendszer stabilitási tartalékát. CNC függőleges eszterga rendszer. A hűtőfolyadék típusa és a hozzávezetési módszer jelentősen befolyásolja egy rendszer hőmérsékleti stabilitását, mivel ellenőrzik a hőmérséklet-emelkedést és megakadályozzák a munkadarab kiterjedését, amely runoutot és instabilitást okozhat. CNC függőleges eszterga rendszer. A hűtőfolyadék típusa és a hozzávezetési módszer jelentősen befolyásolja egy rendszer hőmérsékleti stabilitását, mivel ellenőrzik a hőmérséklet-emelkedést és megakadályozzák a munkadarab kiterjedését, amely runoutot és instabilitást okozhat. CNC függőleges eszterga rendszer. A hűtőfolyadék típusa és a hozzávezetési módszer jelentősen befolyásolja egy rendszer hőmérsékleti stabilitását, mivel ellenőrzik a hőmérséklet-emelkedést és megakadályozzák a munkadarab kiterjedését, amely runoutot és instabilitást okozhat.
Valós idejű rezgésfigyelés és adaptív vezérlés
Kontemporáns CNC függőleges eszterga rendszer integrál rezgésérzékelőket és vezérlési algoritmusokat, amelyek észlelik az instabilitás jeleit, és automatikusan korrekciókat hajtanak végre a vágási feltételek optimális tartományon belüli fenntartása érdekében. Egy CNC függőleges eszterga rezgésfigyeléssel felszerelt rendszer képes azonosítani az esztergakés kopását, a szerszámtartó csapágyak romlását vagy a munkadarab-rögzítési problémákat még mielőtt méreteltérés vagy felületminőség-romlás következne be. A visszacsatolásos vezérlőrendszer egy CNC függőleges eszterga folyamatosan összehasonlítja a gép tényleges válaszát az előre programozott stabilitási küszöbértékekkel, és korrekciós intézkedéseket hajt végre, például előtolássebesség-csökkentést, forgórész-sebesség-beállítást vagy hűtőfolyadék-áramlás-módosítást a megfelelő vágási stabilitás helyreállítása érdekében.
A modern CNC függőleges eszterga szoftverbe épített prediktív karbantartási funkciók rezgésjellemzők alapján prognosztizálják az alkatrészek kopását, és megelőző karbantartást ütemeznek a katasztrofális meghibásodások bekövetkezte előtt. A CNC függőleges eszterga vezérlési stratégia a gép merevségét kell elsődlegesen figyelembe vegye, folyamatosan optimalizálva az üzemelési paramétereket a marógép szerkezetének különböző pontjain elhelyezett forgórész-terhelésérzékelők, hőmérsékletmérők és rezgés-gyorsulásmérők valós idejű visszajelzése alapján. Ez az intelligens vezérlési megközelítés biztosítja, hogy a CNC függőleges eszterga állandóan a stabilitási tartományán belül működik, miközben maximális termelékenységet és pontosságot biztosít nagy átmérőjű megmunkálási műveletek során.
GYIK
Milyen specifikus csapágytípusokat használnak a CNC függőleges esztergák orsóiban?
Legmodernebb CNC függőleges eszterga az orsók előfeszített szögelfordulásos golyóscsapágyakat alkalmaznak, amelyeket gyakran páros vagy dupla elrendezésben helyeznek el, hogy hatékonyan eloszlassák a sugárirányú és tengelyirányú terheléseket. A nagy pontosságú kerámia-hibrid csapágyak egyre gyakrabban kerülnek felhasználásra a prémium CNC függőleges eszterga modelljeiben, mivel kiváló sebességképességet, alacsonyabb hőfejlődést és hosszabb élettartamot kínálnak a hagyományos acélcsapágyakhoz képest. Az adott csapágyelrendezés egy CNC függőleges eszterga gépen a gép teljesítményosztályától, maximális orsósebességétől és a nagy átmérőjű műveletek során várható vágóerőktől függ.
Hogyan befolyásolja a vágófolyadék kiválasztása a CNC függőleges esztergák stabilitását?
A vágófolyadék kiválasztása jelentősen befolyásolja egy CNC függőleges eszterga a hűtés hatékonyságának, a munkadarab hőmérsékletének és az anyagtulajdonságoknak a vágási folyamat során történő befolyásolásával. A szintetikus vágófolyadékok, amelyeket egy CNC függőleges eszterga általában jobb hűtést és kenést biztosítanak, mint a ásványi olajok, csökkentve a hő okozta torzulást és fenntartva a méretstabilitást nagy átmérőjű vágási műveletek során. A teljes lefolyós hűtési rendszerek a vágófolyadékot közvetlenül a vágási zónába juttatják egy CNC függőleges eszterga , míg a forgóorsóba épített folyadékellátó rendszerek a folyadékot hatékonyabban helyezik el a szerszám–munkadarab-felületen a maximális hőkezelés érdekében.
Kompromittálhatja-e a CNC függőleges esztergák stabilitását a gép korai állapota?
Igen, egy öregedő CNC függőleges eszterga szerkezeti merevségét fokozatosan veszti el a csapágykopás, a hőciklusok hatása és a öntvényekben felhalmozódott feszültség miatt, ami fokozatosan csökkentheti a gép teljes stabilitását és vágási pontosságát. Az előre megelőző karbantartási programok – amelyekbe beletartozik a csapágyak cseréje, a forgóorsó újraesztergálása és az alap újra kiegyensúlyozása – visszaállíthatják egy CNC függőleges eszterga eredeti stabilitási jellemzők közelébe kerül, még évekig tartó intenzív gyártási használat után is. A CNC függőleges eszterga alap, az oszlop és a forgóorsó összeállítás rendszeres ellenőrzése lehetővé teszi az üzemeltetők számára, hogy korán észleljék a stabilitás romlását, és megelőzzék a minőségi problémákat nagy átmérőjű vágási műveletek során.

