
 EN



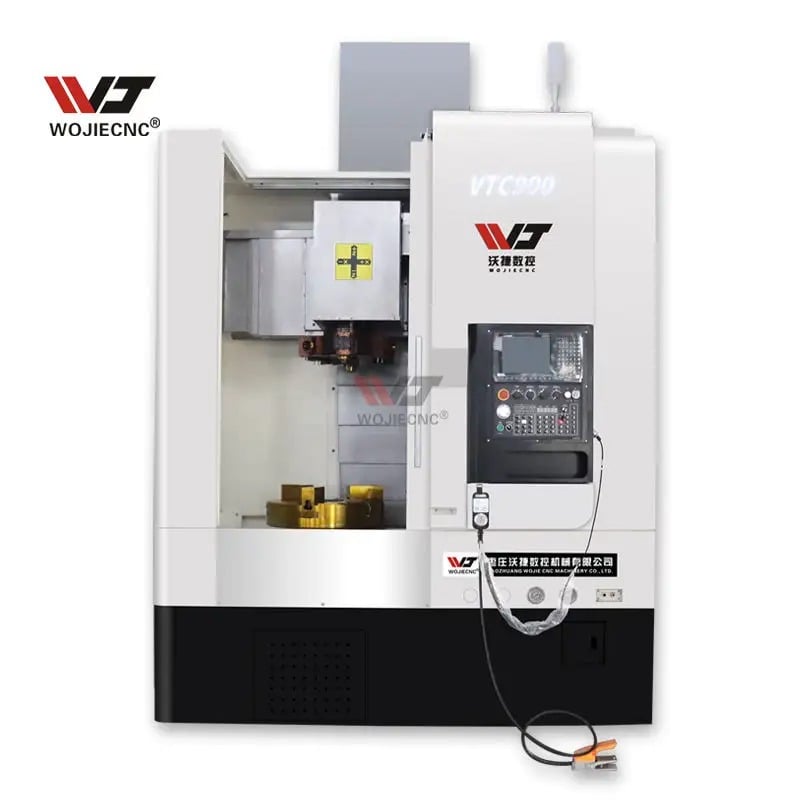
آمپر فرز عمودی CNC یکی از مهمترین سرمایهگذاریها در عملیات تولید سنگین و مهندسی دقیق محسوب میشود. هنگام ماشینکاری قطعات با قطر بزرگ، پایداری یک فرز عمودی CNC برای تضمین کیفیت، دقت و ایمنی در طول فرآیند برش کاملاً حیاتی میباشد. چالش حفظ صلبیت در هنگام کار با قطعات بسیار بزرگ، نیازمند طراحی مهندسی پیشرفته و ویژگیهای مکانیکی پیشرفتهای است که بهصورت هماهنگ و بدون افت عملکرد، از ارتعاش، خمشدن و اعوجاج حرارتی جلوگیری میکنند.
درک نحوه عملکرد یک فرز عمودی CNC دستیابی به پایداری در هنگام برش با قطر بزرگ، تعامل پیچیدهای را بین طراحی ماشین، فناوری مهره، سیستمهای ثابتکننده قطعه کار و پارامترهای برش آشکار میسازد. تولیدکنندگان و کارگاههای ماشینکاری باید این مکانیزمهای پایداری را درک کنند، زیرا سفتی ناکافی منجر به کیفیت سطح ضعیف، خطای ابعادی، شکست ابزار و افزایش زمان چرخه میشود که مستقیماً بر سودآوری تأثیر میگذارد. این راهنمای جامع اصول مهندسی و ویژگیهای طراحی را بررسی میکند که به فرز عمودی CNC امکان ارائه دقت و قابلیت اطمینان حتی در سختترین شرایط برش با قطر بزرگ را میدهد.
طراحی سازهای و مهندسی پایه برای سفتی ماشین تراش عمودی CNC
ساختار سنگین پایه و ستون
پایه هر ماشین با عملکرد بالا فرز عمودی CNC با مهندسی سازهای محکم آغاز میشود. پایه یک فرز عمودی CNC باید بهصورت یک ریختهگری سنگین و تقویتشده طراحی شود که نیروهای برش را بهطور یکنواخت توزیع کند و در برابر خمش مقاومت نشان دهد. روشهای نوین فرز عمودی CNC سیستمها از الگوهای مختلف شیاردهی درون ریختهگری استفاده میکنند تا سفتی را بدون افزودن وزن اضافی افزایش دهند؛ این امر به ماشین اجازه میدهد بارهای ضربهای و ارتعاشات ذاتی عملیات برش با قطر بزرگ را جذب کند. ستون یک فرز عمودی CNC بهعنوان مسیر اصلی انتقال نیروهای مغزل، فشار ابزار و وزن قطعهکار عمل میکند و نیازمند ساختاری از چدن ریختهگری یا فولاد جوشکاریشده با خواص فوقالعادهی جذب مکانیکی ارتعاش است.
آمپر فرز عمودی CNC که برای برش با قطر بزرگ طراحی شده، معمولاً دارای ستونی بلند است که از سطح میز بهطور قابلتوجهی بالاتر امتداد یافته و در موقعیتی قرار گرفته که بیشترین میزان پیشآمدگی و انحراف را در هنگام تماس ابزار کاهش دهد. مهندسان ارتفاع، قطر و ضخامت دیوارهی ستون را بر اساس حداکثر نیروهای برش، نیازهای انبساط حرارتی و الگوهای بارگذاری پویا محاسبه میکنند. سطح پایهی یک فرز عمودی CNC همچنین باید بهاندازهٔ کافی بزرگ باشد تا مرکز ثقل را پایین آورد و پایداری را هنگام اعمال نیروهای برش خارجی بر قطعهٔ کار در حال چرخش، به حداکثر برساند. تراز کردن مناسب و آمادهسازی پیشنه بسیار حیاتی باقی میماند، زیرا حتی جزئیترین عدم تراز، صلبیت ذاتی سیستم را تضعیف میکند. فرز عمودی CNC طراحی ارائه میدهد.
سیستمهای یاتاقان شفت و مدیریت حرارتی
شفت یک فرز عمودی CNC قلب مکانیکی سیستم محسوب میشود و طراحی یاتاقانهای آن مستقیماً بر پایداری کلی دستگاه تأثیر میگذارد. یاتاقانهای غلتشی با دقت بالا که در یک فرز عمودی CNC باید بتوانند بارهای شعاعی و محوری را تحمل کنند، در عین حفظ تنگترین تلرانسها و حداقل انحراف دورانی. اکثر سیستمهای مدرن فرز عمودی CNC از یاتاقانهای تماس زاویهای پیشبارگذاریشده که در پیکربندیهای خاصی قرار گرفتهاند، استفاده میکنند تا بازی یاتاقان را از بین ببرند و بارها را در چند نقطهٔ تماس توزیع کنند. پایداری حرارتی نیز بههمان اندازه حیاتی است، زیرا گرمای تولیدشده در عملیات برش قطر بزرگ، باعث انبساط شفت و قطعات اطراف میشود و ممکن است دقت و پایداری سیستم را کاهش دهد. فرز عمودی CNC .
پیشرفته فرز عمودی CNC مدلها سیستمهای خنککننده فعالی را ادغام میکنند که روغن یا آب با دمای کنترلشده را از مسیرهای محور اصلی عبور میدهند و شرایط حرارتی پایداری را حفظ کرده و هندسه محور اصلی را حفظ میکنند. شیب محور اصلی و مکانیزم کششی-پول استادی که در یک فرز عمودی CNC باید با دقت بالا ماشینکاری شود تا موقعیتدهی قابل تکرار ابزار تضمین شود و نوسان (راونآوت) که میتواند باعث ایجاد ارتعاش شود، به حداقل برسد. پیشبارگذاری بلبرینگ در یک فرز عمودی CNC باید با دقت متعادل شود، زیرا پیشبارگذاری بیشازحد منجر به افزایش تولید گرما و کاهش عمر بلبرینگ میشود، در حالی که پیشبارگذاری ناکافی باعث ایجاد شلی و عدم پایداری در برش و کاهش کیفیت سطح در عملیاتهای با قطر بزرگ میشود.
سیستمهای پیشرفته نگهدارنده و قلاببندی قطعه کار
طراحی چک و کلت برای قطعات کار با قطر بزرگ
نگهداری امن قطعه کار پایهای از پایداری در هر فرز عمودی CNC که برای برش با قطر بزرگ استفاده میشود، تشکیل میدهد. یک فرز عمودی CNC معمولاً از صفحهگیر هیدرولیک یا سیستم گیرهای با قطر بزرگ استفاده میکند که برای گرفتن قطعه کار با نیروی کافی طراحی شده تا در برابر فشارهای برش مقاومت کند و همزمان هممحوری و انحراف دورانی را در محدوده تلرانسهای بسیار دقیق حفظ نماید. صفحهگیرهای محکمکنندهٔ یک فرز عمودی CNC باید فشار را بهطور یکنواخت روی سطح قطعه کار توزیع کنند تا از لغزش و تغییر شکل جلوگیری شود؛ زیرا چنین پدیدههایی میتوانند باعث ایجاد ارتعاش یا عدم همترازی در طول چرخه برش شوند. صفحهگیرهای مدرن فرز عمودی CNC دارای سطوح صفحهگیرههای سایششده با دقت بالا و اجزای سختشدهای هستند که بدون سایش یا کاهش عملکرد، چندین بار محکمسازی متوالی را تحمل میکنند.
رابطه شفت صفحهگیر در یک فرز عمودی CNC باید بهگونهای طراحی شود که خمشدگی ناشی از فشار محکمسازی و بارهای برش را به حداقل برساند. قطعات کار با قطر بزرگ چالشهای ویژهای ایجاد میکنند، زیرا وزن آنها با افزایش قطر بهطور چشمگیری افزایش مییابد؛ بنابراین صفحهگیر باید نیروی محکمسازی بیشتری وارد کند و یاتاقانهای شفت باید بار اضافی را تحمل نمایند. انتخاب فشار هیدرولیک برای یک فرز عمودی CNC باید با توجه به این شرایط انجام شود. فرز عمودی CNC گیره باید بهگونهای بهینهسازی شود که گیرایی کافی فراهم کند، بدون اینکه باعث تغییر شکل قطعه کار یا آسیب به سطوح دقیق شود. تلرانس رانآوت یک سیستم گیرهٔ بهدرستی تنظیمشده معمولاً کمتر از ۰٫۰۰۵ اینچ باقی میماند و اطمینان حاصل میکند که قطعات کار با قطر بزرگ بهصورت هممرکز میچرخند و شرایط برش پایداری را در طول عملیات فراهم میکنند. فرز عمودی CNC سیستم گیرهٔ بهدرستی تنظیمشده معمولاً تلرانس رانآوتی کمتر از ۰٫۰۰۵ اینچ دارد و اطمینان حاصل میکند که قطعات کار با قطر بزرگ بهصورت هممرکز میچرخند و شرایط برش پایداری را در طول عملیات فراهم میکنند.
پشتیبانی از قطعه کار و پیکربندی دماستوک
بسیاری فرز عمودی CNC کاربردها از سیستمهای پشتیبانی اضافی بهره میبرند که انحراف قطعه کار را کاهش داده و پایداری کلی ماشین را افزایش میدهند. یک مرکز زنده یا یک یاتاقان پشتیبانی که در دماستوک نصب شده است، میتواند پشتیبانی شعاعی برای قطعات کار بلند یا با دیوارههای نازک فراهم کند و از انحراف و لرزش جلوگیری کند که در غیر این صورت باعث خرابی پرداخت سطحی و دقت ابعادی میشود. فرز عمودی CNC دماستوک باید بهصورت سفت و محکم روی پایهٔ ماشین نصب شده و دقیقاً با خط مرکزی مهره همتراز شود تا پشتیبانی مؤثری ارائه دهد، بدون اینکه رانآوت یا نامحوری ایجاد کند. برخی از سیستمهای پیشرفته فرز عمودی CNC دماستوک باید بهصورت سفت و محکم روی پایهٔ ماشین نصب شده و دقیقاً با خط مرکزی مهره همتراز شود تا پشتیبانی مؤثری ارائه دهد، بدون اینکه رانآوت یا نامحوری ایجاد کند. برخی از سیستمهای پیشرفته فرز عمودی CNC سیستمها شامل تنظیم خودکار پشتیبانی هستند که فاصلهٔ ثابتی را در حین چرخش قطعهٔ کار و تغییر نیروهای برش حفظ میکنند.
موقعیتیابی برنامهپذیر پشتیبانی در یک فرز عمودی CNC به اپراتوران اجازه میدهد تا درجۀ تعامل پشتیبانی را در فازهای مختلف برش بهینهسازی کنند؛ یعنی نیروی پشتیبانی را زمانی که ضرورتی ندارد کاهش داده و در لحظات اوج نیروهای برش افزایش دهند. رابط مکانیکی بین قطعهٔ کار و سیستم پشتیبانی در یک فرز عمودی CNC باید طوری طراحی شود که انحراف را به حداقل برساند، در عین حال چرخش آزاد قطعه و بارگذاری و تخلیهٔ آسان آن را نیز ممکن سازد. هندسهٔ مناسب پشتیبانی در یک فرز عمودی CNC میتواند ارتعاش ناشی از برش را تا ۴۰ درصد یا بیشتر کاهش دهد و مستقیماً روی کیفیت سطح نهایی تأثیر مثبت گذاشته و عمر ابزار را در عملیات با قطر بالا افزایش دهد.
بهینهسازی پارامترهای برش و استراتژی کنترل ماشین
هماهنگسازی سرعت محور اصلی و نرخ پیشروی
پایداری یک فرز عمودی CNC در عملیات برش با قطر بالا بهطور حیاتی به انتخاب سرعت مناسب محور اصلی و نرخ پیشروی وابسته است تا نیروهای برشی قابل مدیریتی ایجاد شوند. سرعت بیشازحد محور اصلی در یک فرز عمودی CNC میتواند اثرات ژیروسکوپی و لرزش ایجاد کند، بهویژه هنگام ماشینکاری قطعات کار با قطر بزرگ که اینرسی بالا و بردارهای نیروی پیچیدهای دارند. سیستمهای مدرن فرز عمودی CNC کنترل از الگوریتمهای تطبیقی استفاده میکنند که نیروهای برش را بهصورت بلادرنگ پایش میکنند و بهطور خودکار سرعت محور اصلی و نرخ پیشروی را تنظیم میکنند تا پایداری حفظ شده و بهرهوری در حد مجاز ایمن به حداکثر برسد. رابطهٔ بین سرعت برش، نرخ پیشروی و عمق برش در یک فرز عمودی CNC تعیینکنندهٔ بزرگی نیروهای برشی است که به یاتاقانهای محور اصلی، گیره و ساختار دستگاه منتقل میشوند.
پیشرفته فرز عمودی CNC اپراتورها میدانند که گذرهاي سبک و مکرر اغلب پایداری بهتری نسبت به گذرهاي سنگین و نامنظم در هنگام کار با اجزاء با قطر بزرگ فراهم میکنند. هندسهٔ ابزار برش انتخابشده برای یک فرز عمودی CNC نیز بر بزرگی و توزیع نیرو تأثیر میگذارد؛ زوایای شیب مثبت و شعاع بهینهٔ نوک ابزار فشار برش و تولید حرارت را کاهش داده و حاشیهٔ پایداری را بهبود میبخشند. فرز عمودی CNC سیستم. نوع مایع خنککننده و روش تحویل آن تأثیر قابلتوجهی بر پایداری حرارتی دارد. فرز عمودی CNC با کنترل افزایش دما و جلوگیری از انبساط قطعهکار که منجر به عدم ترازی و ناپایداری میشود.
پایش لرزش در زمان واقعی و کنترل تطبیقی
معاصر فرز عمودی CNC سیستمها حسگرهای لرزش و الگوریتمهای کنترلی را ادغام میکنند که نشانههای ناپایداری را تشخیص داده و بهصورت خودکار اصلاحاتی انجام میدهند تا شرایط برش در محدودههای بهینه باقی بماند. یک فرز عمودی CNC تجهیزشده با پایش لرزش میتواند سایش ابزار، تخریب یاتاقانهای موتور اصلی یا مشکلات در سیستم نگهدارنده قطعه را پیش از اینکه خطاهای ابعادی یا کاهش کیفیت سطح را ایجاد کنند، شناسایی کند. سیستم کنترل بازخورد در یک فرز عمودی CNC بهطور مداوم پاسخ واقعی ماشین را با آستانههای پیشبرنامهریزیشده پایداری مقایسه میکند و اقدامات اصلاحی مانند کاهش نرخ پیشروی، تنظیم سرعت چرخش موتور اصلی یا تغییر جریان مایع خنککننده را اجرا میکند تا پایداری بهینه برش بازگردانده شود.
قابلیتهای نگهداری پیشبینانه در سیستمهای مدرن فرز عمودی CNC استفاده از نرمافزار امضاهای لرزشی را برای پیشبینی سایش قطعات و برنامهریزی نگهداری پیشگیرانه قبل از وقوع خرابیهای فاجعهبار به کار میبرد. این فرز عمودی CNC استراتژی کنترل باید اولویت را به صلبیت دستگاه بدهد و بهطور مداوم پارامترهای عملیاتی را بر اساس بازخورد بلادرنگ از سنسورهای بار محور، پروبهای دما و شتابسنجهای لرزشی که در سراسر ساختار دستگاه نصب شدهاند، بهینهسازی کند. این رویکرد هوشمندانه کنترل تضمین میکند که فرز عمودی CNC در تمامی زمانها درون محدوده پایداری خود کار کند و در عین حال، بیشترین بهرهوری و دقت را در عملیات برش قطر بزرگ فراهم آورد.
پرسشهای متداول
چه انواع خاصی از یاتاقانها در محورهای ماشینهای تراش عمودی CNC استفاده میشوند؟
بیشتر ماژولهای مدرن فرز عمودی CNC محورها از یاتاقانهای گلولهای تماس زاویهای پیشبارگذاریشده استفاده میکنند که اغلب در پیکربندیهای همزمان یا دوتایی (دوبلکس) قرار گرفتهاند تا بارهای شعاعی و محوری را بهطور کارآمد توزیع کنند. یاتاقانهای ترکیبی سرامیکی با دقت بالا بهطور فزایندهای در مدلهای اوج کیفیت به کار میروند. فرز عمودی CNC مدلها به دلیل ارائه قابلیت سرعت بالاتر، تولید حرارت کمتر و طول عمر طولانیتر نسبت به یاتاقانهای فولادی سنتی، ترجیح داده میشوند. آرایش خاص یاتاقان در یک فرز عمودی CNC بستگی به رده توان ماشین، حداکثر سرعت محور اصلی و بارهای برش پیشبینیشده در عملیات قطر بزرگ دارد.
انتخاب سیال برش چگونه بر پایداری تراشافزار عمودی کنترلشده توسط رایانه تأثیر میگذارد؟
انتخاب سیال برش تأثیر قابلتوجهی بر پایداری حرارتی یک فرز عمودی CNC دارد، زیرا بر پراکندگی حرارت، دمای قطعهکار و خواص مواد در طول فرآیند برش تأثیر میگذارد. سیالهای برش مصنوعی مورد استفاده در یک فرز عمودی CNC معمولاً خنککنندگی و روانکاری بهتری نسبت به روغنهای معدنی فراهم میکنند و این امر تحریف حرارتی را کاهش داده و پایداری ابعادی را در طول عملیات برش قطر بزرگ حفظ میکند. سیستمهای خنککنندگی جریان کامل (فلاَد کُولینگ) سیال برش را مستقیماً به منطقه برش در یک فرز عمودی CNC رسانده و در مقابل، سیستمهای توزیع سیال از طریق محور اصلی، سیال را با دقت بیشتری در محل تماس ابزار و قطعهکار قرار میدهند تا کنترل حرارتی بیشینهای حاصل شود.
آیا پایداری دستگاه تراش عمودی سیانسی ممکن است به دلیل قدیمیشدن دستگاه تحت تأثیر قرار گیرد؟
بله، یک دستگاه قدیمیشده فرز عمودی CNC از نظر سفتی سازهای بهتدریج کاهش مییابد؛ این امر ناشی از سایش یاتاقانها، اثرات چرخههای حرارتی و تنشهای انباشتهشده در ریختهگریهاست که میتواند بهتدریج پایداری کلی دستگاه و دقت برش را کاهش دهد. برنامههای نگهداری پیشگیرانهای که شامل تعویض یاتاقانها، سوهانزنی مجدد محور اصلی و ترازکردن مجدد پایه است، میتوانند حتی پس از سالها استفاده سنگین تولیدی، ویژگیهای پایداری دستگاه را تا حد زیادی به حالت اولیه بازگردانند. فرز عمودی CNC دستگاه فرز عمودی CNC پایه، ستون و مجموعه محور اصلی امکان شناسایی زودهنگام کاهش پایداری را برای اپراتوران فراهم میکند تا اقدامات اصلاحی را پیش از ظهور مشکلات کیفیت در عملیات برش قطرهای بزرگ انجام دهند.

