
 EN



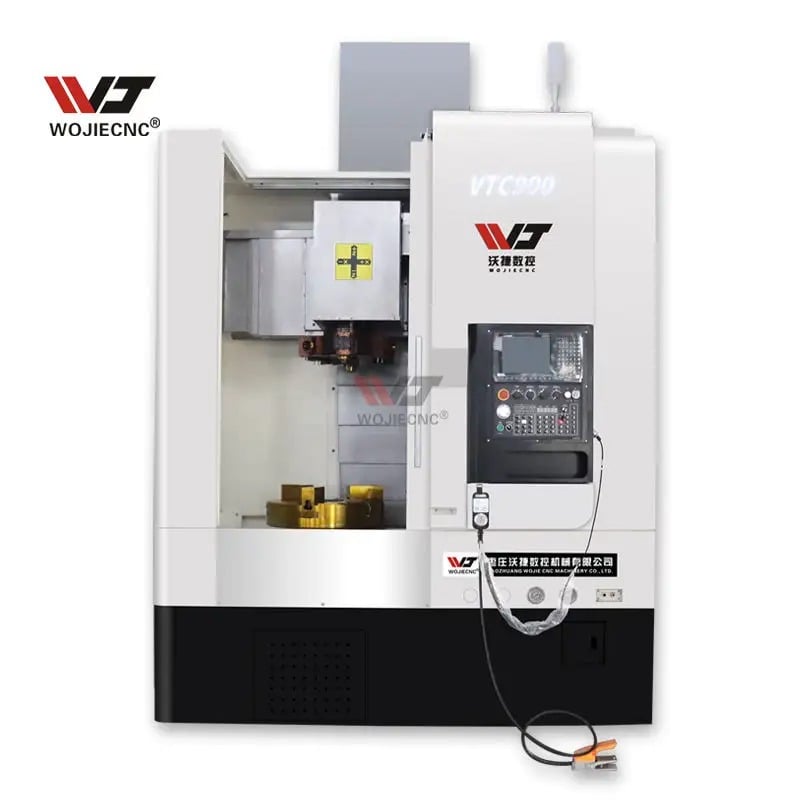
A CNC şaquli tornası ağır istehsalat və dəqiq mühəndislik əməliyyatlarında ən vacib investisiyalardan birini təmsil edir. Böyük diametrli komponentlərin emalı zamanı CNC şaquli tornası kəsmə prosesi boyu keyfiyyət, dəqiqlik və təhlükəsizlik təmin etmək üçün mütləq əhəmiyyət daşıyır. Nəhəng iş parçalarını idarə edərkən sərtliyi saxlamaq çətinliyi, titrəməni, meylənməni və istilik deformasiyasını qarşısını almaq üçün mükəmməl inteqrasiya olunmuş sofistik mühəndislik dizaynı və irəli mexaniki xüsusiyyətlər tələb edir.
Hidravlik avtomobil qaldırıcısının necə işlədiyini başa düşmək CNC şaquli tornası böyük diametrli kəsilmə zamanı sabitlik əldə etmək maşın dizaynı, frezə vahidi texnologiyası, emal edilən detalların bərkidilməsi sistemləri və kəsilmə parametrləri arasındakı mürəkkəb qarşılıqlı təsiri göstərir. İstehsalçılar və maşın zavodları bu sabitlik mexanizmlərini başa düşməlidirlər, çünki kifayət qədər sərtlik olmaması səth keyfiyyətinin aşağı düşməsinə, ölçülərin dəqiqliyinin itirilməsinə, alətlərin qırılmasına və birbaşa mənfəəti təsir edən dövr müddətlərinin uzanmasına səbəb olur. Bu ətraflı təlimat, böyük diametrli kəsilmənin ən tələbkar şəraitində belə dəqiqlik və etibarlılığı təmin edən mühəndislik prinsiplərini və dizayn xüsusiyyətlərini araşdırır. CNC şaquli tornası cNC şaquli torna maşını
Konstruktiv dizayn və CNC şaquli torna maşınının sərtliyi üçün fondun mühəndisliyi
Ağır tip bazanın və kolonnanın konstruksiyası
Hər hansı yüksək performanslı CNC şaquli tornası cNC şaquli torna maşını CNC şaquli tornası cNC şaquli torna maşını bazası güclü konstruktiv mühəndisliklə başlayır. CNC şaquli torna maşını bazası kəsilmə qüvvələrini bərabər paylayaraq deformasiyaya qarşı müqavimət göstərən böyük, gücləndirilmiş tökmə kimi dizayn edilməlidir. Müasir CNC şaquli tornası sistemlər, böyük diametrli kəsmə əməliyyatlarına xas olan zərbə yükünü və titrəşməni udmağa imkan verən, lakin artıq çəki əlavə etməyən sərtlik artırmaq üçün tökmənin daxilində bir neçə qabarıq nümunədən istifadə edir. ""-ın sütunu CNC şaquli tornası ""-ın sütunu, frezənin yükləri, alətin təzyiqi və emal olunan detalin çəkisi üçün əsas yüklənmə yolu kimi çıxış edir və istisnai mexaniki söndürmə xüsusiyyətlərinə malik döymə dəmiri və ya qaynaqlanmış polad konstruksiyasını tələb edir.
A CNC şaquli tornası böyük diametrli kəsmə üçün nəzərdə tutulmuş "" adətən masanın səthindən yüksək qalxan, alətin qoşulması zamanı asılılıq və deformasiyanı minimuma endirmək üçün yerləşdirilən yüksək sütuna malikdir. Mühəndislər maksimum kəsmə qüvvələrinə, istilik genişlənməsi tələblərinə və dinamik yüklənmə nümunələrinə əsasən sütunun hündürlüyünü, diametrini və divar qalınlığını hesablayırlar. ""-ın alt hissəsinin oturma sahəsi CNC şaquli tornası də dönmək üzrə iş parçası üzərində xarici kəsici qüvvələr təsir edərkən ağırlıq mərkəzini aşağı salmaq və sabitliyi maksimum dərəcədə artırmaq üçün kifayət qədər böyük olmalıdır. Düzgün səviyyələndirmə və əsas hazırlığı həlledici əhəmiyyət daşıyır, çünki kiçik bir uyğunsuzluq belə sistemin daxili sərtliyini zəiflədir. CNC şaquli tornası dizayn təmin edir.
Fırlanan Milli Yataq Sistemləri və İstilik İdarəetməsi
Bir CNC şaquli tornası sistemin mexaniki ürəyini təmsil edir və onun yataq dizaynı maşının ümumi sabitliyini birbaşa təsirləyir. Bir CNC şaquli tornası radial və aksial yükləri qəbul etməli, eyni zamanda dar toleransları və minimal sapmayı saxlamalıdır. Müasir CNC şaquli tornası sistemlərin əksəriyyəti yataq oyununu aradan qaldırmaq və yükləri bir neçə kontakt nöqtəsi üzrə paylamaq üçün müəyyən konfiqurasiyalarda öncədən yüklənmiş bucaqlı kontaktda olan yataqlardan istifadə edir. İstilik sabitliyi də eyni dərəcədə vacibdir, çünki böyük diametrli kəsmə əməliyyatları zamanı yaranan istilik fırlanan milli və onun ətrafındakı komponentlərin genişlənməsinə səbəb olur və bu da dəqiqliyi və sabitliyi pisləşdirə bilər. CNC şaquli tornası .
Irəli CNC şaquli tornası modellər, millərin keçidlərində temperatur nəzarət olunan neft və ya su dövriyyəsi təmin edən aktiv soyutma sistemlərini birləşdirir və beləliklə, sabit termal şərait yaradaraq millərin həndəsi formasını qoruyur. Millərin konus formalı ucu və çəkilmə mexanizmi CNC şaquli tornası dəqiq emal edilməlidir ki, alətin təkrarlanan mövqeləndirilməsi təmin olunsun və vibrasiyaya səbəb ola biləcək radial sapma (runout) minimuma endirilsin. Bir CNC şaquli tornası də rulmanların öncədən gərginliyi diqqətlə tarazlanmalıdır: çox yüksək gərginlik istilik yaranmasına səbəb olur və rulmanların ömrünü qısaltır; əks halda isə kifayət qədər gərginlik olmaması oynaq yaradır ki, bu da böyük diametrli emal zamanı kəsici stabilliyini və səth keyfiyyətini zədələyir.
İrəliləmiş iş parçası tutucu və bağlama sistemləri
Böyük diametrli iş parçaları üçün çak və kollet dizaynı
Təhlükəsiz iş parçası tutma sistemi hər hansı bir CNC şaquli tornası böyük diametrli kəsmə üçün istifadə olunduqda stabilliyin əsasını təşkil edir. A CNC şaquli tornası adətən iş parçasını kəsilmə təzyiqlərinə qarşı müqavimət göstərmək və eyni zamanda sıx dövrələrdə mərkəzlilik və radial yerdəyişməni saxlamaq üçün kifayət qədər qüvvə ilə tutmaq üçün hidravlik güc çənəsi və ya böyük diametrli kollet sistemi istifadə edir. Çənələrin tutma hissəsi CNC şaquli tornası çənələrinin iş parçasının səthi üzrə təzyiqi bərabər şəkildə paylaması lazımdır ki, kəsmə dövründə titrəmə və ya uyğunsuzluğa səbəb ola biləcək sürüşmə və deformasiya qarşısı alınmış olsun. Müasir CNC şaquli tornası çənələr dəqiq cilalanmış çənə səthləri və təkrarlanan tutma dövrlərində aşınma və keyfiyyətin itirilməsi olmadan işləyə biləcək sərtləşdirilmiş komponentlərə malikdir.
Çənənin mil interfeysi bir CNC şaquli tornası çənədə tutma təzyiqi və kəsmə yükü altında meylənməni minimuma endirmək üçün nəzərdə tutulub. Böyük diametrli iş parçaları xüsusi çətinliklər yaradır, çünki onların çəkisi diametr ilə birlikdə əhəmiyyətli dərəcədə artır və bu da çənənin daha yüksək tutma qüvvəsi tətbiq etməsini və millərin əlavə yükü dözməsini tələb edir. Bir CNC şaquli tornası çənə üçün hidravlik təzyiq seçimi CNC şaquli tornası çak iş parçasının deformasiyasına və ya dəqiqlik səthlərinə zərər vermədən kifayət qədər tutma təmin etmək üçün optimallaşdırılmalıdır. Düzgün konfiqurasiya edilmiş bir şlamın axın tolerantlığı CNC şaquli tornası çak sistemi ümumiyyətlə 0,005 düymdən aşağı qalır, böyük diametri olan iş parçalarının konsentrasiya ilə fırlandığını və əməliyyat boyunca tutarlı kəsmə şərtləri təmin etməsini təmin edir.
İş parçasının dəstəyi və quyruq quruluşu
Çox CNC şaquli tornası tətbiqləri iş parçasının bükülməsini azaltan və ümumi maşın sabitliyini artıran əlavə dəstək sistemlərindən faydalana bilər. Bir canlı mərkəz və ya dəstək rulmanı CNC şaquli tornası tailstock, uzun və ya incə divarlı iş parçalarına radial dəstək verə bilər, əks halda səth finişini və ölçülü dəqiqliyi pozan bükülmə və çırpınmanı qarşısını ala bilər. Bu CNC şaquli tornası çıxış və ya düzəlmə olmadan təsirli bir dəstək təmin etmək üçün quyruq qabı maşın bazasına sərt şəkildə quraşdırılmalı və spindle mərkəz xəttinə dəqiq uyğunlaşdırılmalıdır. Bəzi inkişaf etmiş CNC şaquli tornası sistemlər iş parçasının fırlanması və kəsici qüvvələrin dəyişməsi zamanı sabit boşluq saxlayan avtomatik dəstək tənzimləməsini ehtiva edir.
Proqramlaşdırıla bilən dəstək yerləşdirməsi CNC şaquli tornası operatorların müxtəlif kəsilmə mərhələlərində dəstək qoşulmasını optimallaşdırmasına imkan verir; bu, dəstək qüvvəsinin lazım olmadığı zaman azaldılmasına və kəsici qüvvələrin zirvəyə çatdığı zaman artırılmasına gətirib çıxarır. İş parçası ilə dəstək sistemi arasındakı mexaniki interfeys bir CNC şaquli tornası dəfəlik deformasiyanı minimuma endirmək üçün belə dizayn olunmalıdır ki, sərbəst fırlanma və hissənin yüklənməsi ilə boşaldılması asan olsun. Doğru dəstək geometriyası bir CNC şaquli tornası də 40 faiz və ya daha çox kəsilməyə bağlı titrəşimləri azalda bilər; bu da böyük diametrli əməliyyatlarda səth keyfiyyətini birbaşa yaxşılaşdırır və alətin ömrünü uzadır.
Kəsilmə parametrlərinin optimallaşdırılması və maşın idarəetmə strategiyası
Fırlanma sürəti və verilmə sürətinin koordinasiyası
Bir CNC şaquli tornası böyük diametrli kəsilmə zamanı idarə ediləbilən kəsici qüvvələr yaradan uyğun fırlanma sürətləri və verilmə sürətlərinin seçilməsindən çox asılıdır. Bir CNC şaquli tornası xüsusilə böyük diametrli emal edilən detallarla işlədikdə, yüksək inertsiya və mürəkkəb qüvvə vektorları təqdim edən qiroskopik təsirlərə və titrəşməyə səbəb ola bilər. Müasir CNC şaquli tornası idareetmə sistemləri kəsmə qüvvələrini real vaxtda izləyən və stabiliteyi saxlamaq, təhlükəsiz iş rejimləri daxilində məhsuldarlığı maksimuma çatdırmaq üçün fırça sürətini və verilmə sürətini avtomatik olaraq tənzimləyən uyğunlaşan alqoritmlərdən istifadə edir. Kəsmə sürəti, verilmə sürəti və kəsmə dərinliyi arasındakı əlaqə CNC şaquli tornası kəsmə qüvvələrinin ölçüsünü fırça yataqlarına, sığacına və maşın strukturuna ötürür.
Irəli CNC şaquli tornası operatorlar böyük diametrli komponentlərlə işlədikdə yüngül, tez-tez keçidlərin ağır, nadir keçidlərə nisbətən daha yaxşı stabilite təmin etdiyini başa düşürlər. Bir CNC şaquli tornası əməliyyat üçün seçilmiş kəsici alətin geometriyası da qüvvənin ölçüsünü və paylanmasını təsir edir; müsbət kəsmə bucaqları və optimallaşdırılmış alət burnu radiusu kəsmə təzyiqini və istilik yaranmasını azaldır və eyni zamanda stabilite marjasını artırır. CNC şaquli tornası sistem. Soyuducunun növü və təchizat üsulu, istilik sabitliyini əhəmiyyətli dərəcədə təsir edir CNC şaquli tornası temperaturun qalxmasını nəzarət edərək və iş parçasının çıxıntısını və ya qeyri-sabitliyi yaradan deformasiyasını qarşısını alaraq.
Real vaxtda titrəmənin izlənilməsi və adaptiv idarəetmə
İnzibati CNC şaquli tornası sistemlər titrəmə sensorlarını və qeyri-sabitlik göstəricilərini aşkar edən və kəsmə şəraitini optimal hədlər daxilində saxlamaq üçün avtomatik düzəlişlər edən idarəetmə alqoritmlərini birləşdirir. Bir CNC şaquli tornası titrəməni izləyən sistem alətin aşınmasını, fırlanma mili yataqlarının keyfiyyətinin aşağı düşməsini və ya iş parçasının tutulması ilə bağlı problemləri ölçülən xətaları və ya səth keyfiyyətinin pisləşməsini törətməzdən əvvəl müəyyən edə bilər. Bir CNC şaquli tornası sistemindəki geri əlaqə idarəetmə sistemi faktiki maşın reaksiyasını proqramlaşdırılmış sabitlik hədləri ilə davamlı olaraq müqayisə edir və optimal kəsmə sabitliyini bərpa etmək üçün sürət azaldılması, fırlanma mili sürətinin tənzimlənməsi və ya soyuducu axını modifikasiyası kimi düzəldici tədbirlər həyata keçirir.
Müasir sistemlərdə yerləşdirilmiş proqnozlaşdırıcı texniki xidmət imkanları CNC şaquli tornası proqram təminatı komponentlərin aşınmasını proqnozlaşdırmaq və fəlakətli arızalar baş verənə qədər qabaqlayıcı texniki xidməti planlamaq üçün titrəşim imzalarından istifadə edir. CNC şaquli tornası idarəetmə strategiyası maşının sərtliyini prioritetləşdirməlidir; bunun üçün frezənin yüklənmə sensorlarından, temperatur problarından və maşın strukturu boyu yerləşdirilən titrəşim sürətləndiricilərindən daimi real vaxt geri əlaqəsi əsasında iş parametrlərini optimallaşdırmalıdır. Bu ağıllı idarəetmə yanaşması CNC şaquli tornası böyük diametrli kəsmə əməliyyatlarında maksimum məhsuldarlıq və dəqiqlik təmin edərkən, həmişə öz sabitlik sahəsi daxilində sabit işləməsini təmin edir.
Tez-tez verilən suallar
CNC şaquli torna maşınlarının frezələrində hansı konkret rulman növləri istifadə olunur?
Çoxu modern CNC şaquli tornası frezələr radial və aksial yükü effektiv şəkildə paylamaq üçün çox vaxt ardıcıl və ya dublet konfiqurasiyalarda öncədən gərginlikli bucaq kontaktlı top rulmanlarından istifadə edirlər. Yüksək dəqiqlikli keramika hibrid rulmanlar premium CNC şaquli tornası modellər, çünki onlar ənənəvi polad yataqlara nisbətən daha yaxşı sürət imkanı, daha aşağı istilik yaradılması və uzun xidmət müddəti təklif edir. Xüsusi yataq düzülüşü CNC şaquli tornası maşının gücü, maksimum frezə mili sürəti və böyük diametrli əməliyyatlarda gözlənilən kəsici yükə görə müəyyən olunur.
Kəsici mayenin seçimi CNC şaquli tornaların sabitliyini necə təsirləyir?
Kəsici mayenin seçimi, kəsmə prosesi zamanı istilik dissipasiyasını, detalin temperaturunu və material xassələrini təsir edərək, bir CNC şaquli tornası nın termal sabitliyinə əhəmiyyətli dərəcədə təsir göstərir. Bir CNC şaquli tornası da istifadə olunan sintetik kəsici mayelər, mineral yağlara nisbətən adətən daha yaxşı soyutma və yağlama təmin edir və beləliklə, böyük diametrli kəsmə əməliyyatları zamanı termal deformasiyanı azaldır və ölçüsüz sabitliyi qoruyur. Dolgu soyutma sistemləri kəsici mayeni bir CNC şaquli tornası , kəsmə zonasına birbaşa verir, halbuki frezə milindən keçən verilmə sistemləri mayeni kəsici alət–detal səthi interfeysinə daha effektiv yerləşdirir və maksimum termal idarəetməni təmin edir.
CNC şaquli tornanın sabitliyi maşının yaşı ilə zədələnə bilərmi?
Bəli, yaşlanan CNC şaquli tornası maşın yataqların aşınması, termal dövrlənmə təsirləri və çöküntülərdə yığılmış gərginlik səbəbilə struktur sərtliyinin qradual itirilməsini yaşayır; bu da ümumi maşın sabitliyini və kəsmə dəqiqliyini yavaş-yavaş azalda bilər. Yataqların dəyişdirilməsi, milin yenidən cilalanması və bazanın təkrar səviyyələndirilməsi daxil olan profilaktik texniki xidmət proqramları ağır istehsal istifadəsindən sonra belə bir CNC şaquli tornası maşını orijinal sabitlik xüsusiyyətlərinə yaxın səviyyəyə qaytara bilər. Maşının CNC şaquli tornası bazası, kolonkası və mil montajının müntəzəm yoxlanılması operatorlara böyük diametrli kəsmə əməliyyatları zamanı keyfiyyət problemləri yaranmadan əvvəl sabitlikdəki pisləşməni erkən müəyyən etməyə və düzəldici tədbirlər görməyə imkan verir.

