
 EN



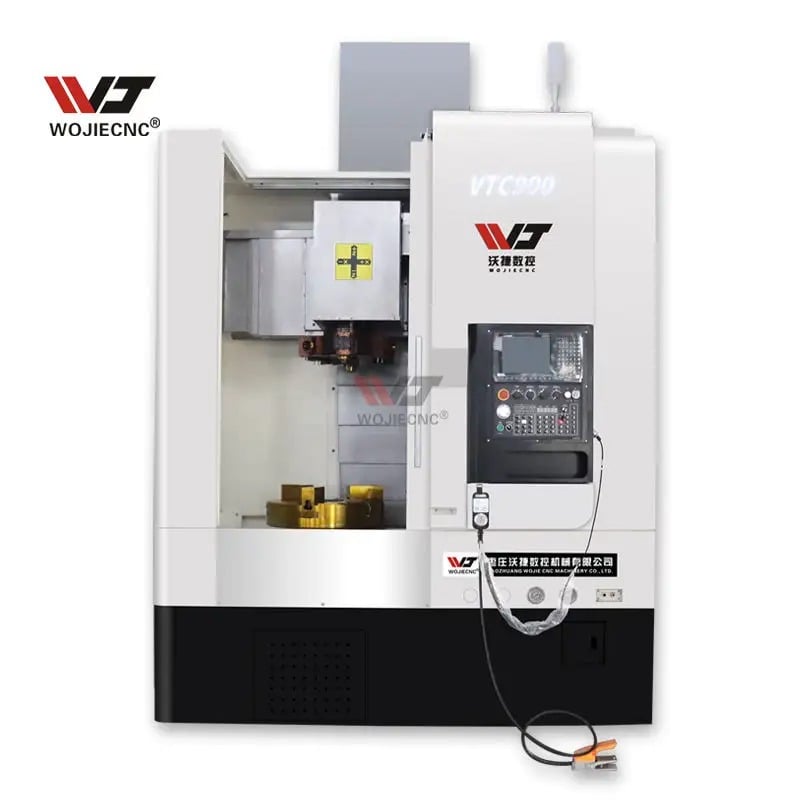
A Torno vertical CNC representa una de las inversiones más críticas en operaciones de fabricación pesada e ingeniería de precisión. Al mecanizar componentes de gran diámetro, la estabilidad de un Torno vertical CNC se vuelve absolutamente fundamental para garantizar calidad, precisión y seguridad durante todo el proceso de corte. El reto de mantener la rigidez al manipular piezas de gran tamaño exige un diseño de ingeniería sofisticado y características mecánicas avanzadas que funcionan de forma perfectamente coordinada para prevenir vibraciones, desviaciones y distorsiones térmicas.
Entender cómo una Torno vertical CNC alcanza estabilidad durante el mecanizado de diámetros grandes y revela la compleja interacción entre el diseño de la máquina, la tecnología del husillo, los sistemas de sujeción de piezas y los parámetros de corte. Los fabricantes y talleres mecánicos deben comprender estos mecanismos de estabilidad, ya que una rigidez insuficiente provoca acabados superficiales deficientes, imprecisiones dimensionales, rotura de herramientas y tiempos de ciclo prolongados, lo que afecta directamente a la rentabilidad. Esta guía exhaustiva explora los principios de ingeniería y las características de diseño que permiten a una Torno vertical CNC lograr precisión y fiabilidad incluso en las condiciones más exigentes de mecanizado de diámetros grandes.
Diseño estructural e ingeniería de cimentación para la rigidez del torno vertical CNC
Construcción robusta de la base y la columna
La base de cualquier producto de alto rendimiento Torno vertical CNC comienza con una ingeniería estructural sólida. La base de un Torno vertical CNC debe diseñarse como una fundición masiva y reforzada que distribuya uniformemente las fuerzas de corte y resista la deformación. Las tecnologías modernas Torno vertical CNC los sistemas emplean múltiples patrones de nervaduras en el interior de la fundición para aumentar la rigidez sin añadir un peso excesivo, lo que permite a la máquina absorber las cargas de impacto y las vibraciones inherentes a las operaciones de corte de gran diámetro. La columna de una Torno vertical CNC sirve como trayectoria principal de carga para las fuerzas del husillo, la presión de la herramienta y el peso de la pieza de trabajo, lo que requiere una construcción de fundición de hierro o acero fabricado con propiedades excepcionales de amortiguación mecánica.
A Torno vertical CNC diseñada para corte de gran diámetro suele tener una columna elevada que se extiende muy por encima de la superficie de la mesa, colocada para minimizar el voladizo y la flexión durante el contacto con la herramienta. Los ingenieros calculan la altura, el diámetro y el espesor de pared de la columna según las fuerzas máximas de corte, los requisitos de expansión térmica y los patrones de carga dinámica. La huella de la base de una Torno vertical CNC también debe ser lo suficientemente grande como para reducir el centro de gravedad y maximizar la estabilidad cuando actúan fuerzas externas de corte sobre la pieza de trabajo giratoria. El nivelado adecuado y la preparación de la base siguen siendo fundamentales, ya que incluso un ligero desalineamiento socava la rigidez inherente del Torno vertical CNC el diseño proporciona.
Sistemas de rodamientos del husillo y gestión térmica
Husillo de una Torno vertical CNC representa el corazón mecánico del sistema, y su diseño de rodamientos influye directamente en la estabilidad general de la máquina. Los rodamientos de elementos rodantes de alta precisión utilizados en una Torno vertical CNC deben soportar cargas radiales y axiales mientras mantienen tolerancias ajustadas y una excentricidad mínima. La mayoría de las Torno vertical CNC modernas emplean rodamientos de contacto angular precargados dispuestos en configuraciones específicas para eliminar el juego de los rodamientos y distribuir las cargas en múltiples puntos de contacto. La estabilidad térmica es igualmente crítica, ya que el calor generado durante operaciones de corte de gran diámetro provoca la expansión del husillo y de los componentes circundantes, lo que puede degradar la precisión y la estabilidad del Torno vertical CNC .
Avanzado Torno vertical CNC los modelos integran sistemas de refrigeración activa que circulan aceite o agua con temperatura controlada a través de los conductos del husillo, manteniendo condiciones térmicas constantes y preservando la geometría del husillo. La conicidad del husillo y el mecanismo de sujeción por tracción utilizado en un Torno vertical CNC deben mecanizarse con precisión para garantizar una colocación repetible de la herramienta y minimizar la desviación radial que podría introducir vibraciones. La precarga de los rodamientos en un Torno vertical CNC debe equilibrarse cuidadosamente, ya que una precarga excesiva incrementa la generación de calor y reduce la vida útil de los rodamientos, mientras que una precarga insuficiente permite holguras que comprometen la estabilidad al cortar y la calidad del acabado superficial durante operaciones con diámetros grandes.
Sistemas avanzados de sujeción y fijación de piezas
Diseño de mandriles y portaherramientas para piezas de gran diámetro
Una sujeción segura constituye la base de la estabilidad en cualquier Torno vertical CNC utilizado para corte de gran diámetro. Un Torno vertical CNC normalmente emplea bien un mandril hidráulico de potencia o bien un sistema de pinza de gran diámetro diseñado para sujetar la pieza de trabajo con fuerza suficiente como para resistir las presiones de corte, manteniendo al mismo tiempo la concentricidad y el desalineamiento radial dentro de tolerancias ajustadas. Las mordazas de sujeción de un Torno vertical CNC debe distribuir la presión de forma uniforme sobre la superficie de la pieza de trabajo para evitar deslizamientos y deformaciones que podrían introducir vibraciones o desalineaciones durante el ciclo de corte. Los mandriles modernos Torno vertical CNC incorporan superficies de mordazas rectificadas con precisión y componentes endurecidos capaces de soportar ciclos repetidos de sujeción sin desgaste ni degradación.
La interfaz entre el mandril y el eje principal de un Torno vertical CNC debe diseñarse para minimizar la flexión bajo la presión de sujeción y las cargas de corte. Las piezas de trabajo de gran diámetro plantean retos particulares, ya que su peso aumenta de forma considerable con el diámetro, lo que exige que el Torno vertical CNC mandril ejerza una fuerza de sujeción mayor y que los cojinetes del eje principal soporten una carga adicional. La selección de la presión hidráulica para un Torno vertical CNC el mandril debe optimizarse para ofrecer suficiente sujeción sin causar deformación de la pieza ni dañar superficies de precisión. La tolerancia de desalineación de un sistema de mandril correctamente configurado suele mantenerse por debajo de 0,005 pulgadas, lo que garantiza que las piezas de gran diámetro giren de forma concéntrica y ofrezcan condiciones de corte constantes durante toda la operación. Torno vertical CNC el sistema de mandril debe optimizarse para ofrecer suficiente sujeción sin causar deformación de la pieza ni dañar superficies de precisión. La tolerancia de desalineación de un sistema de mandril correctamente configurado suele mantenerse por debajo de 0,005 pulgadas, lo que garantiza que las piezas de gran diámetro giren de forma concéntrica y ofrezcan condiciones de corte constantes durante toda la operación.
Soporte de la pieza y configuración del contrapunto
Muchos Torno vertical CNC las aplicaciones se benefician de sistemas de soporte adicionales que reducen la flexión de la pieza y mejoran la estabilidad general de la máquina. Un centro giratorio o un rodamiento de soporte montado en el Torno vertical CNC contrapunto puede proporcionar soporte radial para piezas largas o de paredes delgadas, evitando la flexión y las vibraciones que, de otro modo, comprometerían el acabado superficial y la precisión dimensional. El Torno vertical CNC contrapunto debe montarse de forma rígida sobre la base de la máquina y alinearse con precisión respecto al eje central del husillo para garantizar un soporte eficaz sin introducir desalineación ni desviación. Algunos modelos avanzados Torno vertical CNC los sistemas incorporan un ajuste automático del soporte que mantiene una holgura constante mientras la pieza gira y las fuerzas de corte varían.
Posicionamiento programable del soporte en una Torno vertical CNC permite a los operadores optimizar la participación del soporte durante distintas fases de corte, reduciendo la fuerza de soporte cuando no es necesaria y aumentándola cuando las fuerzas de corte alcanzan su pico. La interfaz mecánica entre la pieza y el sistema de soporte en una Torno vertical CNC debe diseñarse para minimizar la flexión, al tiempo que permite la rotación libre y una carga y descarga fáciles de la pieza. Una geometría adecuada del soporte en una Torno vertical CNC puede reducir la vibración inducida por el corte en un 40 % o más, mejorando directamente el acabado superficial y prolongando la vida útil de la herramienta durante operaciones de gran diámetro.
Optimización de parámetros de corte y estrategia de control de la máquina
Coordinación de velocidad del husillo y velocidad de avance
La estabilidad de un Torno vertical CNC durante el corte de gran diámetro depende críticamente de la selección de velocidades adecuadas del husillo y velocidades de avance que generen fuerzas de corte manejables. Una velocidad excesiva del husillo en una Torno vertical CNC puede inducir efectos giroscópicos y vibraciones, especialmente al mecanizar piezas de trabajo de gran diámetro que presentan alta inercia y vectores de fuerza complejos. Los sistemas modernos Torno vertical CNC de control emplean algoritmos adaptativos que monitorean en tiempo real las fuerzas de corte y ajustan automáticamente la velocidad del husillo y la velocidad de avance para mantener la estabilidad y maximizar la productividad dentro de los parámetros operativos seguros. La relación entre la velocidad de corte, la velocidad de avance y la profundidad de corte en un Torno vertical CNC determina la magnitud de las fuerzas de corte transmitidas a los rodamientos del husillo, al plato portaherramientas y a la estructura de la máquina.
Avanzado Torno vertical CNC los operadores comprenden que pasadas ligeras y frecuentes suelen ofrecer una mayor estabilidad que pasadas pesadas e infrecuentes al trabajar con componentes de gran diámetro. La geometría de la herramienta de corte seleccionada para una Torno vertical CNC operación también influye en la magnitud y distribución de las fuerzas; los ángulos de inclinación positivos y un radio optimizado de la punta de la herramienta reducen la presión de corte y la generación de calor, mejorando simultáneamente el margen de estabilidad del Torno vertical CNC sistema. El tipo de refrigerante y el método de suministro afectan significativamente la estabilidad térmica de un Torno vertical CNC mediante el control del aumento de temperatura y la prevención de la expansión de la pieza de trabajo, lo que evitaría desalineaciones y falta de estabilidad.
Supervisión en tiempo real de las vibraciones y control adaptativo
Contemporáneo Torno vertical CNC los sistemas integran sensores de vibración y algoritmos de control que detectan indicadores de inestabilidad y realizan automáticamente correcciones para mantener las condiciones de corte dentro de los rangos óptimos. Un Torno vertical CNC equipado con supervisión de vibraciones puede identificar el desgaste de la herramienta, la degradación de los rodamientos del husillo o problemas en la sujeción de la pieza antes de que causen errores dimensionales o deterioro del acabado superficial. El sistema de control por retroalimentación en un Torno vertical CNC compara continuamente la respuesta real de la máquina con los umbrales de estabilidad preprogramados e implementa acciones correctivas, como la reducción de la velocidad de avance, el ajuste de la velocidad del husillo o la modificación del caudal de refrigerante, para restablecer la estabilidad óptima durante el corte.
Capacidades de mantenimiento predictivo integradas en equipos modernos Torno vertical CNC el uso de software de firmas de vibración permite predecir el desgaste de componentes y programar mantenimiento preventivo antes de que ocurran fallos catastróficos. El Torno vertical CNC estrategia de control debe priorizar la rigidez de la máquina optimizando continuamente los parámetros operativos con base en retroalimentación en tiempo real proveniente de sensores de carga del husillo, sondas de temperatura y acelerómetros de vibración ubicados en toda la estructura de la máquina. Este enfoque de control inteligente garantiza que la Torno vertical CNC funcione de forma constante dentro de su margen de estabilidad, al tiempo que ofrece productividad y precisión máximas en operaciones de corte de gran diámetro.
Preguntas frecuentes
¿Qué tipos específicos de rodamientos se utilizan en los husillos de tornos verticales CNC?
El más moderno Torno vertical CNC los husillos emplean rodamientos de bolas de contacto angular precargados, dispuestos frecuentemente en configuraciones en tándem o dúplex para distribuir eficientemente las cargas radiales y axiales. Los rodamientos híbridos de cerámica de alta precisión se usan cada vez más en modelos premium Torno vertical CNC modelos porque ofrecen una capacidad de velocidad superior, menor generación de calor y mayor vida útil en comparación con los rodamientos tradicionales de acero. La disposición específica de los rodamientos en una Torno vertical CNC depende de la potencia nominal de la máquina, la velocidad máxima del husillo y las cargas de corte previstas durante operaciones de gran diámetro.
¿Cómo afecta la selección del fluido de corte a la estabilidad del torno vertical CNC?
La elección del fluido de corte influye significativamente en la estabilidad térmica de un Torno vertical CNC al afectar la disipación del calor, la temperatura de la pieza de trabajo y las propiedades del material durante el proceso de corte. Los fluidos de corte sintéticos utilizados en un Torno vertical CNC suelen ofrecer una refrigeración y lubricación superiores frente a los aceites minerales, reduciendo la distorsión térmica y manteniendo la estabilidad dimensional a lo largo de operaciones de corte de gran diámetro. Los sistemas de refrigeración por inundación suministran el fluido de corte directamente a la zona de corte en un Torno vertical CNC , mientras que los sistemas de suministro a través del husillo posicionan el fluido de forma más eficiente en la interfaz herramienta-pieza de trabajo para un control térmico máximo.
¿Puede la antigüedad de un torno vertical CNC comprometer su estabilidad?
Sí, un torno vertical CNC envejecido Torno vertical CNC experimenta una pérdida progresiva de rigidez estructural debido al desgaste de los rodamientos, a los efectos de los ciclos térmicos y a la tensión acumulada en las fundiciones, lo que puede reducir gradualmente la estabilidad general de la máquina y la precisión de corte. Los programas de mantenimiento preventivo que incluyen el reemplazo de rodamientos, el rectificado del husillo y el reajuste del nivel de la base pueden restaurar un torno vertical CNC a características de estabilidad casi originales incluso tras años de uso intensivo en producción. La inspección periódica de la Torno vertical CNC base, la columna y el conjunto del husillo permite a los operadores identificar tempranamente la degradación de la estabilidad e implementar medidas correctivas antes de que surjan problemas de calidad durante operaciones de corte de gran diámetro. Torno vertical CNC base, la columna y el conjunto del husillo permite a los operadores identificar tempranamente la degradación de la estabilidad e implementar medidas correctivas antes de que surjan problemas de calidad durante operaciones de corte de gran diámetro.

