
 EN



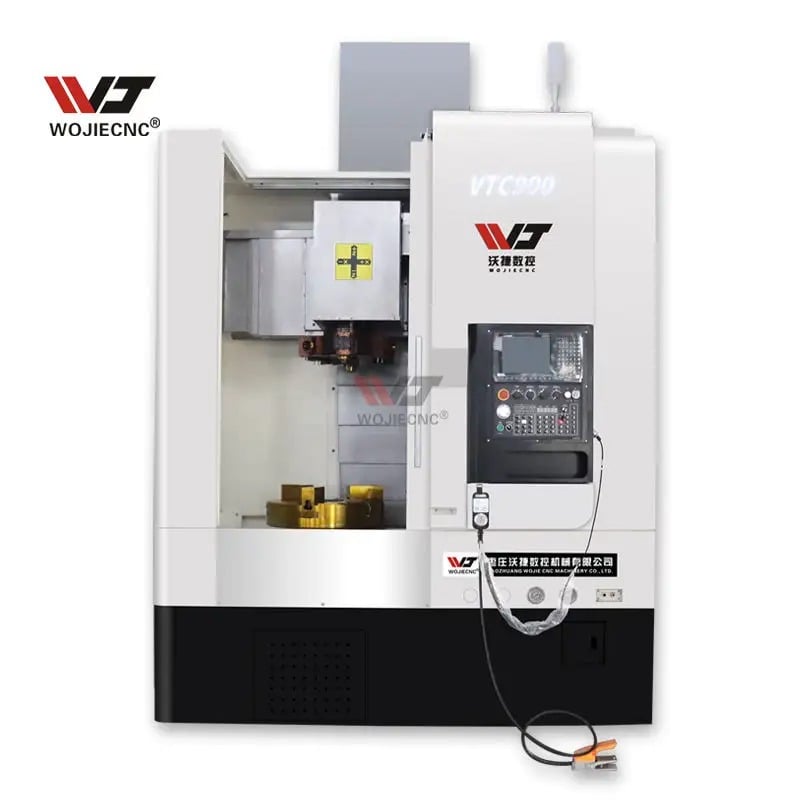
А CNC вертикальды токарлық станок ауыр өндіріс пен дәлдік инженерлік операциялардағы ең маңызды инвестициялардың бірін көрсетеді. Үлкен диаметрлі компоненттерді өңдеу кезінде CNC вертикальды токарлық станок кесу процесі бойына сапа, дәлдік және қауіпсіздікті қамтамасыз ету үшін толығымен негізгі маңызға ие болады. Үлкен өлшемді жұмыс бөліктерімен жұмыс істеу кезінде қаттылықты сақтау қиындығы вибрацияны, айысу мен жылулық деформацияны болдырмау үшін күрделі инженерлік конструкция мен алдыңғы қатарлы механикалық сипаттамаларды тұтасымен ықпалдастыруын талап етеді.
Қалай жұмыс істеуін түсіну CNC вертикальды токарлық станок үлкен диаметрлі кесу кезінде тұрақтылыққа қол жеткізеді, бұл машина конструкциясы, шпиндель технологиясы, өңделетін бұйымды бекіту жүйелері мен кесу параметрлері арасындағы күрделі өзара әрекеттестікті көрсетеді. Өндірушілер мен станок цехтары осы тұрақтылық механизмдерін түсінуі керек, себебі жеткіліксіз қаттылық беттің нашар сапасына, өлшемдік дәлсіздікке, кескіштің сынғанына және тікелей пайдаға әсер ететін цикл уақытының ұзақтығына алып келеді. Бұл толық нұсқаулық үлкен диаметрлі кесудің ең қатаң шарттарында да дәлдік пен сенімділік қамтамасыз ететін инженерлік принциптер мен конструкциялық сипаттамаларды қарастырады. CNC вертикальды токарлық станок cNC вертикальді токарь станогы
CNC вертикальді токарь станогының қаттылығы үшін құрылымдық дизайн мен негіз инженерлігі
Қуатты негіз және бағана конструкциясы
Жоғары өнімділікті CNC вертикальды токарлық станок cNC вертикальді токарь станогының CNC вертикальды токарлық станок cNC вертикальді токарь станогының негізі қуатты, күшейтілген литымадан жасалған, кесу күштерін біркелкі тарататын және иілуге қарсы тұратын конструкцияда болуы керек. Қазіргі заманғы CNC вертикальды токарлық станок жүйелер құйманың ішінде қаттылықты арттыру үшін, бірақ артық салмақ қоспайтындай етіп, бірнеше қабырғалану үлгілерін қолданады; бұл үлкен диаметрлі кесу операцияларына тән соққы жүктемелері мен тербелістерді қабылдауға мүмкіндік береді. « CNC вертикальды токарлық станок » бағаны — бұл шпиндель күштері, құрал қысымы және өңделетін бұйымның салмағы үшін негізгі жүктеме траекториясы болып табылады; ол өте жоғары механикалық сіңіру қасиеттері бар шойын немесе жасалма болат құрылымын талап етеді.
А CNC вертикальды токарлық станок үлкен диаметрлі кесуге арналған құрылған, әдетте стол бетінің үстіне биік көтерілген құрылымды бағанға ие болады; бұл құралмен қосылу кезіндегі артық шығыңқылық пен иілуін азайту үшін баған орналасқан. Инженерлер бағанның биіктігін, диаметрін және қабырғасының қалыңдығын максималды кесу күштеріне, жылулық ұлғаю талаптарына және динамикалық жүктеме үлгілеріне сәйкес есептейді. « CNC вертикальды токарлық станок сонымен қатар айналып тұрған өңделетін бұйымға сыртқы кесу күштері әсер еткен кезде ауырлық центрін төмендетуге және тұрақтылықты максималды деңгейге көтеруге жеткілікті үлкен болуы керек. Дұрыс деңгейлеу мен негіз дайындау әлі де маңызды, өйткені тіпті аздап салақтық машинаға тән қаттылықтың бұзылуына әкеледі. CNC вертикальды токарлық станок дизайн ұсынады.
Білік тірек жүйелері мен жылу басқаруы
Білік CNC вертикальды токарлық станок жүйенің механикалық жүрегін ұсынады, ал оның тірек конструкциясы машина тұрақтылығына тікелей әсер етеді. Жоғары дәлдікті домалақ элементті тіректер CNC вертикальды токарлық станок радиалды және осьтік жүктемелерді қабылдауға қабілетті болуы керек, сонымен қатар тесіктердің шектерін сақтау мен минималды айналу ауытқуын қамтамасыз ету керек. Көптеген заманауи CNC вертикальды токарлық станок жүйелері тіректердің ойыншығын жою үшін және жүктемелерді бірнеше контакт нүктелері арқылы тарату үшін белгілі конфигурацияларда алдын ала жүктемелі бұрыштық контакт тіректерін қолданады. Жылу тұрақтылығы да тең маңызды, өйткені үлкен диаметрлі кесу операциялары кезінде пайда болатын жылу білік пен оны қоршаған компоненттердің ұзаруына әкеледі, бұл дәлдік пен тұрақтылықтың нашарлауына себеп болуы мүмкін. CNC вертикальды токарлық станок .
Жоғары CNC вертикальды токарлық станок модельдерде айналу осінің ішкі каналдары арқылы температурасы реттелетін май немесе су айналдыратын белсенді салқындату жүйелері қолданылады, бұл айналу осінің температуралық тұрақтылығын қамтамасыз етеді және оның геометриясын сақтайды. Айналу осінің конустық беті мен тартылу механизмі CNC вертикальды токарлық станок қайталанатын құрал орналасуын қамтамасыз ету үшін дәл токарьлауға тапсырылған, ал шығу ауытқуы кесу кезінде тербелістерді туғызуы мүмкін. Айналу осіндегі серіппелі жүктеме CNC вертикальды токарлық станок мұқият тепе-теңдікке келтірілуі керек, себебі артық жүктеме жылу бөлінуін көтереді және серіппелердің қызмет ету мерзімін қысқартады, ал жеткіліксіз жүктеме кесудің тұрақтылығын және үлкен диаметрлі операциялар кезіндегі беттің сапасын нашарлататын люфт пайда болуына әкеледі.
Жетілдірілген жұмыс бөлігін бекіту және бекіту жүйелері
Үлкен диаметрлі жұмыс бөліктері үшін қысқыш пен коллеттің дизайны
Сенімді жұмыс бөлігін бекіту — кез келген CNC вертикальды токарлық станок үлкен диаметрлі кесуге арналған тұрақтылықтың негізін құрайды. A CNC вертикальды токарлық станок әдетте жұмыс бетін кесу қысымына қарсы тұруға жеткілікті күшпен ұстауға арналған гидравликалық күшті шайба немесе үлкен диаметрлі коллет жүйесін қолданады, бұл концентрикалықты және аз шамадағы айналу ауытқуын сақтауға мүмкіндік береді. Бекіту жабынының CNC вертикальды токарлық станок жұмыс бетінің бетіне қысымды біркелкі таратуы керек, ол сырғанау мен деформацияны болдырмауға көмектеседі, ал бұл кесу циклы кезінде тербеліс немесе дұрыс емес орналасуға әкелуі мүмкін. Қазіргі заманғы CNC вертикальды токарлық станок шайбалары дәл жонған жабын беттері мен қаттыланған компоненттерден жасалған, олар көп рет қолданылғанда да тозу немесе сапасының төмендеуінсіз шыдайды.
Шайбаның білігінің қосылу орны CNC вертикальды токарлық станок қысым кезіндегі иілу мен кесу жүктемесін азайту үшін жобаланған болуы керек. Үлкен диаметрлі жұмыс беттері өзіндік қиындықтарға әкеледі, себебі олардың салмағы диаметрі артқан сайын қатты өседі, сондықтан CNC вертикальды токарлық станок шайба көбірек бекіту күшін тудыруы керек, ал білік жастықтары қосымша жүктемені ұстай алуы керек. Гидравликалық қысымды таңдау CNC вертикальды токарлық станок жұмыс бөлігінің деформациясын тудырмайтын және дәл беттерді зақымдамайтын, бірақ қажетті ұстап тұру күшін қамтамасыз ететін шыбықты оптималдау керек. Дұрыс реттелген CNC вертикальды токарлық станок шыбық жүйесінің айналу осінен ауытқу шегі әдетте 0.005 дюймнан төмен болады, бұл үлкен диаметрлі жұмыс бөліктерінің концентрикалық айналуын және операция барысында тұрақты кесу жағдайларын қамтамасыз етеді.
Жұмыс бөлігінің ұстауы мен артқы басқыштың орнатылуы
Көп CNC вертикальды токарлық станок қосымша ұстау жүйелерінен пайда болатын қолданыстар жұмыс бөлігінің иілуін азайтады және машина тұрақтылығын жақсартады. Артқы басқышқа орнатылған қозғалыстағы центр немесе ұстау сақинасы CNC вертикальды токарлық станок ұзын немесе жұқа қабырғалы жұмыс бөліктері үшін радиалды ұстау қамтамасыз етеді, бұл беттің сапасы мен өлшемдік дәлдігін бұзатын иілу мен дірілді болдырмауға көмектеседі. Артқы басқыш CNC вертикальды токарлық станок машина негізіне қатты бекітілуі және айналу осінің орталығымен дәл туралануы керек, сонда ұстау тиімді болады және айналу осінен ауытқу немесе туралаусыз болады. Кейбір жетілдірілген CNC вертикальды токарлық станок жүйелер жұмыс бетінің айналуы кезінде және кесу күштері өзгерген кезде тұрақты саңылауды сақтайтын автоматты қолдау реттеуін қамтиды.
Бағдарланатын қолдау орналасуы CNC вертикальды токарлық станок операторларға әртүрлі кесу кезеңдерінде қолдау әсерін оптималдандыруға мүмкіндік береді, яғни қолдау күші қажет болмаған кезде оны азайтады және кесу күштері ең жоғары деңгейге жеткен кезде оны көтереді. Жұмыс беті мен қолдау жүйесі арасындағы механикалық аралық CNC вертикальды токарлық станок ауытқуды азайтуға, бірақ еркін айналуға және бөлшекті оңай орналастыруға мен шығаруға мүмкіндік беретіндей етіп жобалануы тиіс. Дұрыс қолдау геометриясы CNC вертикальды токарлық станок үлкен диаметрлі операциялар кезінде кесуден туындайтын тербелісті 40 пайыздан аса азайта алады, бұл тікелей беттің жақсаруына және құралдың қызмет ету мерзімінің ұзақтығына әсер етеді.
Кесу параметрлерін оптималдау және станокты басқару стратегиясы
Айналу жылдамдығы мен берілу жылдамдығының ықпалдасуы
Тұрақтылық CNC вертикальды токарлық станок үлкен диаметрлі кесу кезінде кесу күштерін бақылауға болатындай тиімді айналу жылдамдығы мен берілу жылдамдығын таңдауға тікелей байланысты. Айналу жылдамдығының артық болуы CNC вертикальды токарлық станок әсіресе жоғары инерция мен күрделі күш векторларын қамтитын үлкен диаметрлі өңделетін бұйымдарды өңдеген кезде гироскопиялық әсерлер мен тербелістерге әкелуі мүмкін. Қазіргі заманғы CNC вертикальды токарлық станок басқару жүйелері тікелей уақытта кесу күштерін бақылайтын адаптивті алгоритмдерді қолданады және стабильділікті сақтау мен қауіпсіз жұмыс істеу шектерінде өндірісті максималды деңгейге көтеру үшін айналу жылдамдығы мен подача жылдамдығын автоматты түрде реттейді. Кесу жылдамдығы, подача жылдамдығы және кесу тереңдігінің арасындағы қатынас CNC вертикальды токарлық станок кесу күштерінің шамасын анықтайды, олар тіректерге, патронға және станок құрылымына беріледі.
Жоғары CNC вертикальды токарлық станок операторлар үлкен диаметрлі бөлшектермен жұмыс істеген кезде жеңіл, бірақ жиі өтпелер кейбір ауыр, сирек өтпелерге қарағанда жақсы стабильділік беретінін түсінеді. Берілген CNC вертикальды токарлық станок операция үшін таңдалған кесу құралының геометриясы да күш шамасы мен оның таратылуына әсер етеді; оң кесу бұрышы мен оптималды құралдың ұш радиусы кесу қысымын және жылу шығаруды азайтады, сонымен қатар стабильділік шегін жақсартады. CNC вертикальды токарлық станок жүйе. Суытқыштың түрі мен берілу әдісі қыздыруға төзімділігін маңызды түрде әсер етеді CNC вертикальды токарлық станок температуралық көтерілуін бақылау арқылы және бұрыштық ауытқу мен белгісіз қозғалысқа әкелетін детальдың ұзаюын болдырмау арқылы.
Нақты уақыттағы тербеліс бақылауы мен бапталатын басқару
Заманауи CNC вертикальды токарлық станок жүйелері тербеліс сенсорларын және тұрақсыздық көрсеткіштерін анықтайтын басқару алгоритмдерін біріктіреді және оптималды кесу шарттарын сақтау үшін автоматты түрде түзетулер жасайды. Бір CNC вертикальды токарлық станок тербеліс бақылауымен жабдықталған жүйе өлшемдік қателіктерге немесе беттің сапасының нашарлауына әкелетін кескіштің тозуын, айналу осінің подшипниктерінің нашарлауын немесе ұстағыш құрылғыларындағы ақауларды алдын ала анықтай алады. Бір CNC вертикальды токарлық станок нақты машина реакциясын алдын ала бағдарланған тұрақтылық шектерімен үнемі салыстырып отыратын кері байланыс басқару жүйесі және оптималды кесу тұрақтылығын қалпына келтіру үшін беріліс жылдамдығын төмендету, айналу осінің айналу жиілігін реттеу немесе суытқыш ағынын өзгерту сияқты түзету шараларын іске асырады.
Қазіргі заманғы жүйелерге енгізілген болжамды техникалық қызмет көрсету мүмкіндіктері CNC вертикальды токарлық станок бағдарламалық қамтамасыз ету вибрациялық белгілерді пайдаланып, компоненттердің тозуын болжайды және катастрофалық ақаулар пайда болғанға дейін алдын-ала техникалық қызмет көрсетуді жоспарлайды. Бұл CNC вертикальды токарлық станок басқару стратегиясы машина қаттылығын басымдық ретінде қарастыруы керек, ол үшін шпиндельдегі жүктеме сенсорлары, температура зондылары және машина құрылымының әртүрлі нүктелеріне орнатылған вибрациялық үдеуөлшеушілерден түсетін нақты уақыттағы кері байланыс негізінде жұмыс параметрлерін үздіксіз оптималдау қажет. Бұл ақылды басқару тәсілі CNC вертикальды токарлық станок үлкен диаметрлі кесу операцияларын орындаған кезде тұрақтылық қапшығы ішінде тұрақты жұмыс істеуін қамтамасыз етеді және максималды өнімділік пен дәлдік береді.
Жиі қойылатын сұрақтар
CNC вертикаль латыштарының шпиндельдерінде қандай нақты роликті тірек түрлері қолданылады?
Көбінесе қазіргі CNC вертикальды токарлық станок шпиндельдерде радиалды және осьтік жүктемелерді тиімді тарату үшін жиі тандем немесе дуплекс конфигурацияларда орналасқан алдын ала жүктемелі бұрыштық контактті шарикті тіректер қолданылады. Жоғары дәлдікті керамикалық гибридті тіректер премиум CNC вертикальды токарлық станок модельдер, себебі олар дәстүрлі болаттың құрылымына қарағанда жоғары жылдамдыққа, төмен жылу шығаруға және ұзақ қызмет ету мерзіміне ие. Нақты роликті тірек орналасуы CNC вертикальды токарлық станок машина қуатының деңгейіне, максималды басқару осінің айналу жиілігіне және үлкен диаметрлі операциялар кезіндегі күтілетін кесу жүктемелеріне байланысты.
Кесу сұйықтығын таңдау CNC вертикаль токарь станогының тұрақтылығына қалай әсер етеді?
Кесу сұйықтығын таңдау CNC вертикальды токарлық станок жылулық тұрақтылығына әсер етеді, себебі ол кесу процесі кезінде жылу шашылуын, деталь температурасын және материал қасиеттерін өзгертеді. CNC вертикаль токарь станогында қолданылатын синтетикалық кесу сұйықтығы CNC вертикальды токарлық станок минералды майларға қарағанда жақсы салқындату және майлау қасиеттеріне ие, бұл үлкен диаметрлі кесу операциялары кезінде жылулық деформацияны азайтады және өлшемдік тұрақтылықты сақтайды. Су-сұйықтық жеткізу жүйесі кесу аймағына тікелей кесу сұйықтығын жеткізеді CNC вертикальды токарлық станок , ал басқару осі арқылы жеткізу жүйесі кесу құралы мен деталь арасындағы интерфейстің тиімдірек орналасуын қамтамасыз етеді, нәтижесінде максималды жылулық бақылау қолжетімді болады.
CNC тік токарь станогының тұрақтылығы машина жасынан әсерлене ме?
Иә, кәріленген CNC вертикальды токарлық станок тірек ыдырауы, жылу циклдарының әсері және литымаларда жиналған кернеу салдарынан құрылымдық қаттылығын бірте-бірте жоғалтады, бұл жалпы машина тұрақтылығы мен кесу дәлдігін бірте-бірте төмендетеді. Тіректерді ауыстыру, білікті қайта өңдеу және негізді қайта деңгейлеу кіретін алдын ала техникалық қызмет көрсету бағдарламалары көп жылдар бойы қатаң өндіріс пайдалануынан кейін де CNC вертикальды токарлық станок тік токарь станогын CNC вертикальды токарлық станок негізін, бағанасын және білік құрылғысын ретті тексеру операторларға тұрақтылықтың нашарлауын ерте анықтауға және үлкен диаметрлі кесу операциялары кезінде сапа мәселелері пайда болмас бұрын түзету шараларын қолдануға мүмкіндік береді.

