
 EN



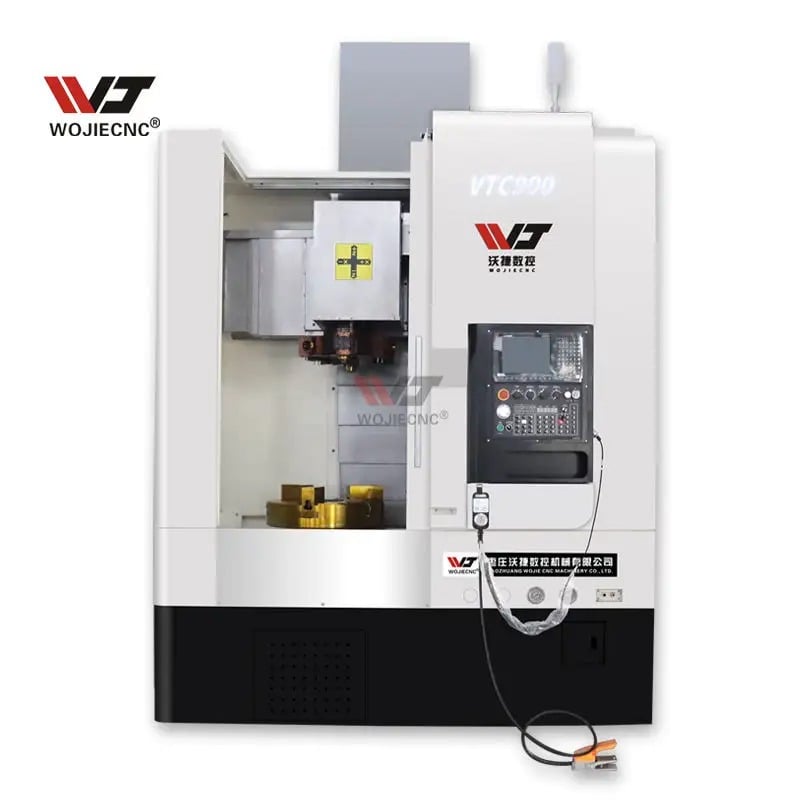
A Tour vertical CNC représente l’un des investissements les plus critiques dans les opérations de fabrication lourde et d’ingénierie de précision. Lors de l’usinage de composants à grand diamètre, la stabilité d’un Tour vertical CNC devient absolument primordiale pour assurer la qualité, la précision et la sécurité tout au long du processus de coupe. Le défi consistant à maintenir la rigidité tout en manipulant des pièces extrêmement massives exige une conception ingénieuse sophistiquée ainsi que des caractéristiques mécaniques avancées, qui agissent ensemble de façon parfaitement coordonnée afin d’éviter les vibrations, les déflexions et les déformations thermiques.
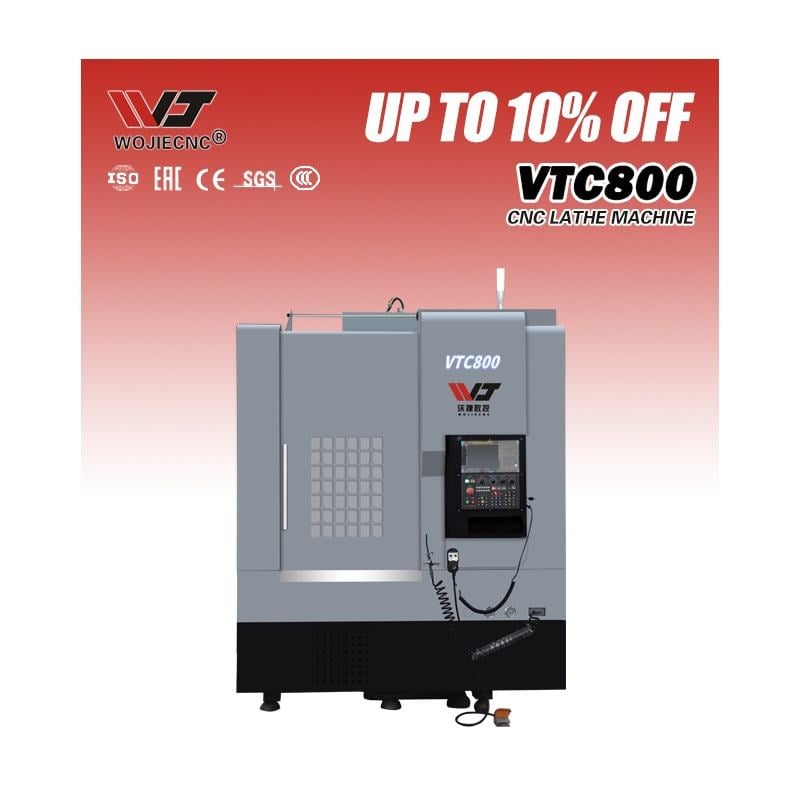
Comprendre comment une Tour vertical CNC atteint une stabilité lors de l’usinage à grand diamètre révèle l’interaction complexe entre la conception de la machine, la technologie de la broche, les systèmes de serrage de la pièce et les paramètres de coupe. Les fabricants et les ateliers d’usinage doivent maîtriser ces mécanismes de stabilité, car une rigidité insuffisante entraîne une mauvaise finition de surface, des imprécisions dimensionnelles, la rupture d’outils et des temps de cycle allongés, ce qui affecte directement la rentabilité. Ce guide complet explore les principes d’ingénierie et les caractéristiques de conception qui permettent à un Tour vertical CNC de délivrer précision et fiabilité, même dans les conditions les plus exigeantes d’usinage à grand diamètre.
Conception structurelle et ingénierie des fondations pour la rigidité des tours verticaux à commande numérique
Construction massive de la base et du bâti
La fondation de tout vêtement haute performance Tour vertical CNC commence par une ingénierie structurelle robuste. La base d’un Tour vertical CNC doit être conçue comme une fonte massif et renforcée, capable de répartir uniformément les efforts de coupe et de résister à la déformation. Les modèles modernes Tour vertical CNC les systèmes utilisent plusieurs motifs de nervuration à l’intérieur de la fonte afin d’accroître la rigidité sans ajouter un poids excessif, ce qui permet à la machine d’absorber les charges de choc et les vibrations inhérentes aux opérations de coupe à grand diamètre. La colonne d’une Tour vertical CNC constitue le chemin principal de transmission des forces de la broche, de la pression de l’outil et du poids de la pièce usinée, ce qui exige une construction en fonte ou en acier soudé dotée de propriétés exceptionnelles d’amortissement mécanique.
A Tour vertical CNC conçue pour la coupe à grand diamètre comporte généralement une colonne imposante s’élevant très au-dessus de la surface de la table, positionnée de façon à réduire au minimum le porte-à-faux et la déformation lors de l’engagement de l’outil. Les ingénieurs calculent la hauteur, le diamètre et l’épaisseur de paroi de la colonne en fonction des forces maximales de coupe, des exigences liées à la dilatation thermique et des schémas de chargement dynamique. L’emprise au sol d’une Tour vertical CNC doit également être suffisamment volumineux pour abaisser le centre de gravité et maximiser la stabilité lorsque des forces de coupe externes agissent sur la pièce tournante. Un nivellement adéquat et une préparation rigoureuse des fondations demeurent essentiels, car même un léger désalignement compromet la rigidité intrinsèque du Tour vertical CNC le design fournit.
Systèmes de roulements de broche et gestion thermique
Broche d’un Tour vertical CNC constitue le cœur mécanique du système, et la conception de ses roulements influence directement la stabilité globale de la machine. Des roulements à éléments roulants de haute précision, utilisés dans une Tour vertical CNC doivent supporter des charges radiales et axiales tout en conservant des tolérances étroites et une excentricité minimale. La plupart des Tour vertical CNC systèmes modernes emploient des roulements à contact oblique préchargés, disposés selon des configurations spécifiques, afin d’éliminer tout jeu dans les roulements et de répartir les charges sur plusieurs points de contact. La stabilité thermique est tout aussi critique, car la chaleur générée lors d’opérations de coupe à grand diamètre provoque une dilatation de la broche et des composants environnants, ce qui peut nuire à la précision et à la stabilité de la Tour vertical CNC .
Avancé Tour vertical CNC les modèles intègrent des systèmes de refroidissement actif qui font circuler de l’huile ou de l’eau à température régulée dans les canaux de la broche, afin de maintenir des conditions thermiques stables et de préserver la géométrie de la broche. Le cône de la broche et le mécanisme de traction utilisé dans une Tour vertical CNC doivent être usinés avec une précision extrême pour garantir un positionnement reproductible de l’outil et minimiser la désaxialité, susceptible de provoquer des vibrations. La précharge des roulements dans une Tour vertical CNC doit être soigneusement équilibrée, car une précharge excessive accroît la génération de chaleur et réduit la durée de vie des roulements, tandis qu’une précharge insuffisante autorise un jeu qui nuit à la stabilité d’usinage et à la qualité de l’état de surface lors d’opérations sur des pièces de grand diamètre.
Systèmes avancés de serrage et de maintien de pièce
Conception de mandrins et de pinces pour pièces de grand diamètre
Un serrage fiable constitue la base de la stabilité dans toute Tour vertical CNC utilisée pour l’usinage de grand diamètre. Une Tour vertical CNC utilise généralement soit un mandrin hydraulique, soit un système de mandrin à collet de grand diamètre conçu pour saisir la pièce avec une force suffisante afin de résister aux pressions d’usinage tout en maintenant la concentricité et la battement dans des tolérances très serrées. Les mors de serrage d’un Tour vertical CNC doivent répartir uniformément la pression sur la surface de la pièce afin d’éviter tout glissement ou toute déformation susceptibles de provoquer des vibrations ou un désalignement pendant le cycle d’usinage. Les mandrins modernes Tour vertical CNC sont dotés de surfaces de mors usinées avec précision et de composants trempés capables de supporter de nombreux cycles de serrage sans usure ni dégradation.
L’interface entre le mandrin et la broche d’un Tour vertical CNC doit être conçue pour minimiser la déflexion sous l’effet de la pression de serrage et des charges d’usinage. Les pièces de grand diamètre posent des défis particuliers, car leur masse augmente considérablement avec le diamètre, ce qui exige que le Tour vertical CNC mandrin exerce une force de serrage plus élevée et que les roulements de broche supportent une charge supplémentaire. Le choix de la pression hydraulique pour un Tour vertical CNC le mandrin doit être optimisé pour fournir une adhérence suffisante sans provoquer de déformation de la pièce usinée ni endommager les surfaces de précision. La tolérance de battement d’un système de mandrin correctement configuré reste généralement inférieure à 0,005 pouce, garantissant ainsi que les pièces usinées de grand diamètre tournent de façon concentrique et offrent des conditions de coupe constantes tout au long de l’opération. Tour vertical CNC le mandrin doit être optimisé pour fournir une adhérence suffisante sans provoquer de déformation de la pièce usinée ni endommager les surfaces de précision. La tolérance de battement d’un système de mandrin correctement configuré reste généralement inférieure à 0,005 pouce, garantissant ainsi que les pièces usinées de grand diamètre tournent de façon concentrique et offrent des conditions de coupe constantes tout au long de l’opération.
Support de la pièce usinée et configuration du contre-pointe
Nombreux Tour vertical CNC les applications bénéficient de systèmes de support supplémentaires qui réduisent la déflexion de la pièce usinée et améliorent la stabilité globale de la machine. Une pointe tournante ou un palier de support monté dans la Tour vertical CNC contre-pointe peut assurer un support radial pour les pièces usinées longues ou à parois minces, empêchant ainsi la déflexion et les vibrations qui, autrement, nuiraient à la finition de surface et à la précision dimensionnelle. La Tour vertical CNC contre-pointe doit être fixée rigoureusement sur le bâti de la machine et alignée avec précision sur l’axe du mandrin afin d’assurer un support efficace sans introduire de battement ni de désalignement. Certains modèles avancés Tour vertical CNC les systèmes intègrent un réglage automatique du support qui maintient un dégagement constant pendant la rotation de la pièce et les variations des efforts de coupe.
Positionnement programmable du support dans une Tour vertical CNC permet aux opérateurs d’optimiser l’engagement du support durant les différentes phases d’usinage, en réduisant la force de support lorsqu’elle n’est pas nécessaire et en l’augmentant lorsque les efforts de coupe atteignent leur maximum. L’interface mécanique entre la pièce et le système de support dans une Tour vertical CNC doit être conçue pour minimiser la déformation tout en autorisant une rotation libre ainsi qu’un chargement et un déchargement faciles de la pièce. Une géométrie adéquate du support dans une Tour vertical CNC peut réduire les vibrations induites par l’usinage de 40 % ou plus, améliorant directement la finition de surface et prolongeant la durée de vie des outils lors d’opérations à grand diamètre.
Optimisation des paramètres de coupe et stratégie de commande de la machine
Coordination de la vitesse de broche et de la vitesse d’avance
La stabilité d’un Tour vertical CNC lors d’une usinage à grand diamètre dépend crucialement du choix de vitesses de broche et de vitesses d’avance appropriées afin de générer des efforts de coupe maîtrisables. Une vitesse de broche excessive sur une Tour vertical CNC peut induire des effets gyroscopiques et des vibrations, en particulier lors de l’usinage de pièces à grand diamètre présentant une forte inertie et des vecteurs de force complexes. Les systèmes Tour vertical CNC de commande modernes utilisent des algorithmes adaptatifs qui surveillent en temps réel les forces de coupe et ajustent automatiquement la vitesse de broche et l’avance afin de maintenir la stabilité et de maximiser la productivité dans les limites sécuritaires d’exploitation. La relation entre la vitesse de coupe, l’avance et la profondeur de passe sur une Tour vertical CNC détermine l’intensité des forces de coupe transmises aux paliers de broche, au mandrin et à la structure de la machine.
Avancé Tour vertical CNC les opérateurs savent qu’un usinage par passes légères et fréquentes procure souvent une meilleure stabilité qu’un usinage par passes lourdes et espacées lors du travail sur des composants à grand diamètre. La géométrie de l’outil de coupe sélectionnée pour une Tour vertical CNC opération influence également l’intensité et la répartition des forces : les angles de dépouille positifs et un rayon de bout d’outil optimisé réduisent la pression de coupe et la génération de chaleur, tout en améliorant la marge de stabilité de la Tour vertical CNC système. Le type de liquide de refroidissement et la méthode de distribution influencent considérablement la stabilité thermique d’un Tour vertical CNC en maîtrisant l’élévation de température et en empêchant la dilatation de la pièce usinée, qui provoquerait un balancement et une instabilité.
Surveillance vibratoire en temps réel et commande adaptative
Contemporain Tour vertical CNC systèmes intègrent des capteurs vibratoires et des algorithmes de commande qui détectent les indicateurs d’instabilité et apportent automatiquement des corrections afin de maintenir les conditions d’usinage dans les plages optimales. Un Tour vertical CNC équipé d’une surveillance vibratoire peut identifier l’usure d’un outil, la dégradation des roulements de broche ou des problèmes liés à la fixation de la pièce avant qu’ils ne causent des erreurs dimensionnelles ou une détérioration de l’état de surface. Le système de commande par retour dans un Tour vertical CNC compare continuellement la réponse réelle de la machine aux seuils de stabilité prédéfinis et met en œuvre des actions correctives telles qu’une réduction de la vitesse d’avance, un ajustement de la vitesse de broche ou une modification du débit de liquide de refroidissement afin de rétablir une stabilité optimale lors de l’usinage.
Les fonctionnalités de maintenance prédictive intégrées aux systèmes modernes Tour vertical CNC l’utilisation de logiciels analysant les signatures vibratoires permet de prévoir l’usure des composants et de planifier une maintenance préventive avant l’apparition de pannes catastrophiques. Le Tour vertical CNC stratégie de commande doit privilégier la rigidité de la machine en optimisant continuellement les paramètres opérationnels à partir des retours en temps réel fournis par les capteurs de charge de broche, les sondes de température et les accéléromètres vibratoires placés à divers endroits de la structure de la machine. Cette approche intelligente de commande garantit que la Tour vertical CNC fonctionne de façon constante à l’intérieur de sa zone de stabilité tout en assurant une productivité maximale et une précision optimale lors d’opérations d’usinage sur pièces de grand diamètre.
FAQ
Quels types précis de roulements sont utilisés dans les broches des tours verticaux à commande numérique ?
La plupart des modules modernes Tour vertical CNC broches utilisent des roulements à billes à contact oblique préchargés, souvent montés en configuration tandem ou duplex afin de répartir efficacement les charges radiales et axiales. Des roulements hybrides céramique haute précision sont de plus en plus couramment employés dans les modèles haut de gamme Tour vertical CNC modèles car ils offrent des performances supérieures en vitesse, une génération de chaleur réduite et une durée de vie prolongée par rapport aux roulements en acier traditionnels. La disposition spécifique des roulements dans un Tour vertical CNC dépend de la puissance nominale de la machine, de la vitesse maximale de la broche et des charges d’usinage prévues lors des opérations à grand diamètre.
Comment le choix du fluide de coupe affecte-t-il la stabilité d’un tour vertical à commande numérique ?
Le choix du fluide de coupe influence fortement la stabilité thermique d’un Tour vertical CNC en modifiant l’évacuation de la chaleur, la température de la pièce usinée et les propriétés du matériau pendant le processus de coupe. Les fluides de coupe synthétiques utilisés dans un Tour vertical CNC offrent généralement un refroidissement et une lubrification supérieurs à ceux des huiles minérales, ce qui réduit la déformation thermique et maintient la stabilité dimensionnelle tout au long des opérations d’usinage à grand diamètre. Les systèmes de refroidissement par inondation acheminent le fluide de coupe directement vers la zone de coupe dans un Tour vertical CNC , tandis que les systèmes d’alimentation par la broche positionnent le fluide de manière plus efficace à l’interface outil-pièce pour un contrôle thermique optimal.
La stabilité d’un tour à commande numérique vertical peut-elle être compromise par l’âge de la machine ?
Oui, une machine vieillissante Tour vertical CNC subit une perte progressive de rigidité structurelle due à l’usure des roulements, aux effets des cycles thermiques et aux contraintes accumulées dans les pièces moulées, ce qui peut réduire progressivement la stabilité globale de la machine et la précision d’usinage. Des programmes de maintenance préventive incluant le remplacement des roulements, le reconditionnement de la broche et le réajustement du niveau de la base permettent de restaurer une stabilité quasi originale à la machine, même après plusieurs années d’utilisation intensive en production. L’inspection régulière de la Tour vertical CNC base, de la colonne et de l’ensemble de la broche permet aux opérateurs de détecter précocement toute dégradation de la stabilité et de mettre en œuvre des mesures correctives avant l’apparition de problèmes de qualité lors d’opérations d’usinage de grandes pièces. Tour vertical CNC base, de la colonne et de l’ensemble de la broche permet aux opérateurs de détecter précocement toute dégradation de la stabilité et de mettre en œuvre des mesures correctives avant l’apparition de problèmes de qualité lors d’opérations d’usinage de grandes pièces.
Table des matières
- Conception structurelle et ingénierie des fondations pour la rigidité des tours verticaux à commande numérique
- Systèmes avancés de serrage et de maintien de pièce
- Optimisation des paramètres de coupe et stratégie de commande de la machine
-
FAQ
- Quels types précis de roulements sont utilisés dans les broches des tours verticaux à commande numérique ?
- Comment le choix du fluide de coupe affecte-t-il la stabilité d’un tour vertical à commande numérique ?
- La stabilité d’un tour à commande numérique vertical peut-elle être compromise par l’âge de la machine ?

