
 EN



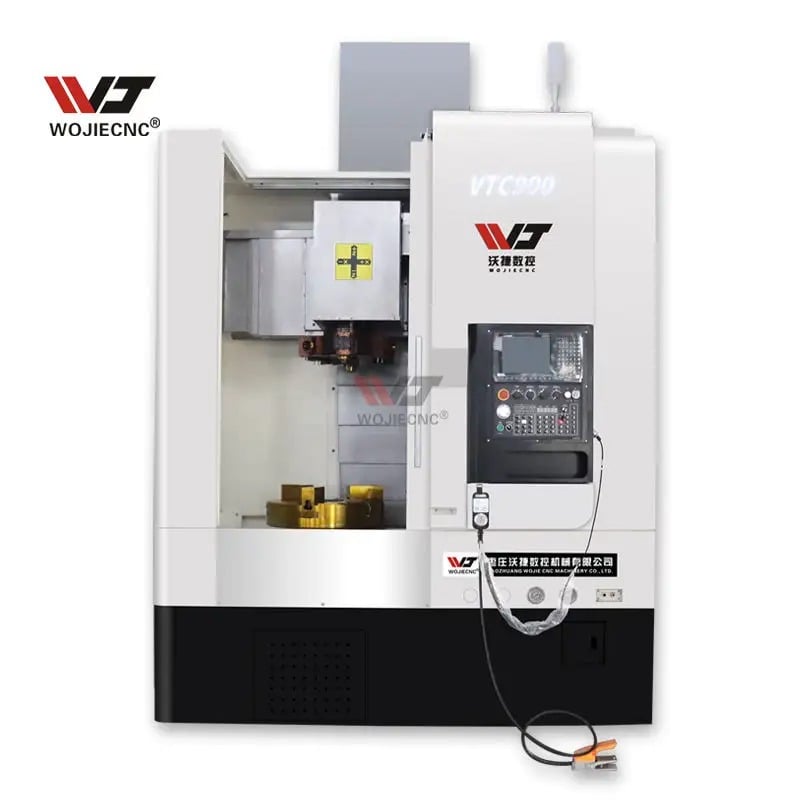
A CNC vertikal tornasi yirgʻoq ishlab chiqarish va aniq muhandislik operatsiyalarida eng muhim investitsiyalardan birini ifodalaydi. Katta diametrli detallarni ishlab chiqarishda kesish jarayoni davomida sifat, aniqlik va xavfsizlikni taʼminlash uchun CNC vertikal tornasi ning barqarorligi mutlaqo asosiy ahamiyatga ega boʻladi. Juda katta ishlov beriladigan detallar bilan ishlashda qattiqlikni saqlash qiyinligi murakkab muhandislik loyihasi va ilgʻor mexanik xususiyatlarga ega boʻlishni talab qiladi; bu xususiyatlar vibratsiya, egilish va issiqlikka bogʻliq deformatsiyalarni oldini olish uchun birgalikda mos ravishda ishlaydi.
Bir CNC vertikal tornasi katta diametrli kesish paytida barqarorlikka erishish usullari mashina loyihasi, oʻq texnologiyasi, ishlov beriladigan detallarni mahkamlash tizimlari hamda kesish parametrlari oʻrtasidagi murakkab oʻzaro taʼsirni namoyon qiladi. Ishlab chiqaruvchilar va mashinalar zavodlari bu barqarorlik mexanizmlarini tushunishlari kerak, chunki yetarli qattiqlikning yoʻqligi yuzaki sifatining pasayishiga, oʻlchovlar aniqligining buzilishiga, kesuvchi vositalarning singib ketishiga va foydali ish vaqtining uzunayishiga olib keladi; bu esa bevosita foydalanish samaradorligiga taʼsir qiladi. Ushbu toʻliq qoʻllanma mashinaning barqarorlikka erishishini taʼminlaydigan muhandislik prinsiplari va loyihalash xususiyatlarini batafsil koʻrib chiqadi. CNC vertikal tornasi engiz diametrli kesish sharoitlarida ham aniqlik va ishonchlilikni ta'minlash uchun.
CNC vertikal tokar stanogining qattiqlikka mo'ljallangan konstruktiv dizayni va asos muhandisligi
Yuklamaga chidamli asos va ustun qurilishi
Har qanday yuqori samarali CNC vertikal tornasi qattiq konstruktiv muhandislikdan boshlanadi. Biror CNC vertikal tornasi asosi kesish kuchlarini teng tarqatadigan, shuningdek, egilishga qarshilik ko'rsatadigan katta o'lchamli, mustahkamlangan quyulma sifatida loyihalangan bo'lishi kerak. Zamonaviy CNC vertikal tornasi tizimlari kesish kuchlarini so'nggi darajada kamaytirish uchun quyulmaning ichida bir nechta qo'shimcha qo'llab-quvvatlovchi elementlarni (ribbing) qo'llaydi; bu esa mashinaning og'ir diametrli kesish operatsiyalariga xos zarb kuchlarini va tebranishlarni so'nggi darajada kamaytirish imkonini beradi. Biror CNC vertikal tornasi ustuni aylanuvchi o'q kuchlarini, kesgich bosimini va ishlov berilayotgan detallarning og'irligini qabul qiladigan asosiy yuk yo'nalishidir; shuning uchun u ajoyib mexanik so'ndirish xususiyatlariga ega bo'lgan chug'un temir yoki puxta qilingan po'latdan tayyorlanadi.
A CNC vertikal tornasi keng diametrli kesish uchun moʻljallangan va odatda stol sirtidan yuqoriga koʻtarilgan baland ustunni oʻz ichiga oladi, bu esa kesuvchi vosita ishlatilayotganda ortiqcha uzunlik va egilishni minimal darajada kamaytirish maqsadida joylashtirilgan. Muhandislar ustun balandligi, diametri va devor qalinligini maksimal kesish kuchlari, issiqlik kengayish talablari hamda dinamik yuklanish namunalari asosida hisoblab chiqadilar. Bir CNC vertikal tornasi ning pastki qismi markaziy ogʻirlikni pastga tushirish va aylanayotgan ishlov berilayotgan detalgaga tashqi kesish kuchlari taʼsir etganda barqarorlikni maksimal darajada oshirish uchun ham yetarlicha katta boʻlishi kerak. Toʻgʻri tekislash va asos tayyorlash juda muhim, chunki hatto eng maydanoq mos kelmaslik ham CNC vertikal tornasi dizayn taqdim etadi.
Spindel yastigʻi tizimlari va issiqlik boshqaruvi
Spindel CNC vertikal tornasi tizimning mexanik yuragi hisoblanadi va uning yastigʻi konstruksiyasi toʻla mashina barqarorligiga bevosita taʼsir qiladi. Yuqori aniqlikdagi gʻildirakli yastigʻlar CNC vertikal tornasi radial va oʻq yoʻnalishidagi yuklarni qabul qilishi, shuningdek, aniq toleranslarni saqlashi va minimal aylanish chetlanishini taʼminlashi kerak. Aksariyat zamonaviy CNC vertikal tornasi tizimlar yorug'lik o'zgarishini yo'qotish va yuklarni bir nechta kontakt nuqtalari bo'ylab taqsimlash uchun aniq konfiguratsiyalarda oldindan o'rnatilgan burchakli aloqador podshipniklardan foydalanadi. Issiqlik barqarorligi ham shu qadar muhim, chunki katta diametrli kesish operatsiyalari paytida hosil bo'ladigan issiqlik o'q va atrofidagi tarkibiy qismlarning kengayishiga sabab bo'ladi, bu esa aniqlik va katta diametrli ishlov berishda o'qning barqarorligini pasaytirishi mumkin. CNC vertikal tornasi .
Yuqori darajadagi CNC vertikal tornasi namunalar faol sovutish tizimlarini birlashtiradi, bu tizimlar temperaturasi nazorat qilinadigan moy yoki suvni o'q o'tish joylaridan o'tkazib, doimiy issiqlik sharoitini saqlaydi va o'q geometriyasini saqlaydi. O'q konus shakli va tortishish mexanizmi CNC vertikal tornasi aniq kesishda takrorlanadigan asbob o'rnatishini ta'minlash va vibratsiyaga sabab bo'lishi mumkin bo'lgan aylanish xatosini minimallashtirish uchun aniq ishlab chiqarilishi kerak. Podshipniklarga beriladigan oldindan yuk CNC vertikal tornasi ehtiyotkorlik bilan muvozanatlanishi kerak, chunki ortiqcha oldindan yuk issiqlik hosil bo'lishini oshiradi va podshipniklarning xizmat muddatini qisqartiradi, shu bilan birga yetarli emas oldindan yuk kesish barqarorligini va katta diametrli operatsiyalarda sirt sifatini buzuvchi yorug'lik o'zgarishiga imkon beradi.
Yukori ish usullari va qisqich tizimlari
Katta diametrli ishlov beriladigan detallar uchun qisqich va kollet dizayni
Qisqich tizimi istalgan ishlov berish jarayonining barqarorligi asosini tashkil qiladi. CNC vertikal tornasi katta diametrli kesishda foydalaniladi. Biror CNC vertikal tornasi odatda gidravlik quvvatli qisqich yoki ishlov beriladigan detalni kesish bosimiga qarshilik ko'rsatish, shuningdek, markazlashtirish va aylanishdan chetlanishni aniq doiralarda saqlash uchun yetarli kuch bilan ushlashga mo'ljallangan katta diametrli kollet tizimidan foydalanadi. Biror CNC vertikal tornasi qisqichning qisqich tishlari ishlov beriladigan detal sirtida bosimni teng taqsimlashi kerak, chunki bu kesish davrida tebranish yoki noto'g'ri tekislikka olib keladigan siljish va deformatsiyani oldini oladi. Zamonaviy CNC vertikal tornasi qisqichlar aniq grindlangan tish sirtlari va takroriy qisqich sikllaridan keyin ham ishlashini ta'minlaydigan qattiqroq komponentlardan tashkil topgan.
Biror CNC vertikal tornasi qisqichning o'q ulagichi qisqich bosimi va kesish yuklarida egilishni minimal darajada kamaytirish uchun mo'ljallangan bo'lishi kerak. Katta diametrli ishlov beriladigan detallar o'zlarining og'irligi diametr bilan keskin o'sishi sababli noyob qiyinchiliklarga sabab bo'ladi, shuning uchun CNC vertikal tornasi qisqich kuchliroq qisish kuchini amalga oshirish va o'q yopishmalarini qo'shimcha yuklarga chidashga moslashtirish uchun ishlatiladi. Qisqich uchun gidravlik bosim tanlovi ishlov berilayotgan detallarning shaklini buzmaslik yoki aniq sirtlarga zarar yetkazmaslik uchun yetarli ushlab turish kuchini ta'minlashga moslashtirilishi kerak. CNC vertikal tornasi qisqichni sozlashda aylanish doirasidagi og'ish (runout) nozikligi odatda 0,005 dyuymdan kam bo'ladi; bu esa katta diametrli detallarning markaziy aylanishini ta'minlaydi va ishlash jarayonida doimiy kesish sharoitlarini ta'minlaydi. CNC vertikal tornasi qisqich tizimi to'g'ri sozlanganda aylanish doirasidagi og'ish (runout) nozikligi odatda 0,005 dyuymdan kam bo'ladi; bu esa katta diametrli detallarning markaziy aylanishini ta'minlaydi va ishlash jarayonida doimiy kesish sharoitlarini ta'minlaydi.
Detalni qo'llab-quvvatlash va dumnik konfiguratsiyasi
Ko'p CNC vertikal tornasi ba'zi ilovalarda detalning egilishini kamaytirish va umumiy stanok barqarorligini oshirish uchun qo'shimcha qo'llab-quvvatlash tizimlaridan foydalanish foydali bo'ladi. Dumnikda o'rnatilgan harakatlanuvchi markaz yoki qo'llab-quvvatlash yopishmasi uzun yoki ingichka devorli detallarga radial qo'llab-quvvatlash beradi; bu esa sirt sifatini va o'lchov aniqligini buzadigan egilish va titroshni oldini oladi. CNC vertikal tornasi dumnikda o'rnatilgan harakatlanuvchi markaz yoki qo'llab-quvvatlash yopishmasi uzun yoki ingichka devorli detallarga radial qo'llab-quvvatlash beradi; bu esa sirt sifatini va o'lchov aniqligini buzadigan egilish va titroshni oldini oladi. CNC vertikal tornasi taylstock must be qattiq qo‘yilgan va ishchi detallarning aylanish o‘qi bilan aniq tekislantirilgan bo‘lishi kerak, shunda burilish yoki notekislik kiritmasdan samarali qo‘llab-quvvatlash ta’minlanadi. Ba’zi ilg‘or CNC vertikal tornasi tizimlar avtomatik qo‘llab-quvvatlash sozlamasini o‘z ichiga oladi, bu esa ishchi detallar aylanayotganda va kesish kuchlari o‘zgarayotganda doimiy bo‘shliqni saqlaydi.
Dasturlanadigan qo‘llab-quvvatlash joylashuvi CNC vertikal tornasi operatorlarga turli kesish bosqichlarida qo‘llab-quvvatlashni optimallashtirish imkonini beradi: qo‘llab-quvvatlash kuchi kerak bo‘lmaganda kamaytiriladi va kesish kuchlari cho‘qqiga yetganda oshiriladi. Ishchi detallar va qo‘llab-quvvatlash tizimi o‘rtasidagi mexanik ulanish CNC vertikal tornasi qo‘llab-quvvatlash kuchi minimal darajada egilishni keltirib chiqarishi, lekin erkin aylanishga va ishchi detallarni osongina yuklab-yuklab tashlashga imkon berishi kerak. Qo‘llab-quvvatlash geometriyasining to‘g‘ri tanlanishi CNC vertikal tornasi katta diametrli ishlashda kesish natijasida vujudga keladigan tebranishni 40 foiz yoki undan ko‘proq qisqartiradi, bu esa bevosita sirt sifatini yaxshilaydi va kesuvchi asbobning xizmat muddatini uzartiradi.
Kesish parametrlarini optimallashtirish va stanok boshqaruvi strategiyasi
Aylanish tezligi va uzunlik tezligini muvofiqlashtirish
Po'lat ramkani CNC vertikal tornasi katta diametrli kesish paytida boshqarish mumkin bo'lgan kesish kuchlarini hosil qiladigan mos o'q tezliklarini va ozuqa tezliklarini tanlashdan muhim darajada afzal. A CNC vertikal tornasi yuqori inersik va murakkab kuch vektorlariga ega bo'lgan katta diametrli ishchi qismlarni ishlov berishda, ayniqsa, gyroskopik ta'sir va tebranishlarni keltirib chiqarishi mumkin. Zamonaviy CNC vertikal tornasi boshqarish tizimlarida adaptiv algoritmlar ishlatiladi, ular kesish kuchlarini real vaqtda kuzatib boradi va barqarorlikni saqlash va xavfsiz ishlash parametrlari doirasida mahsuldorlikni maksimal darajada oshirish uchun spindl tezligi va etkazib berish tezligini avtomatik ravishda sozlaydi. Kesish tezligi, ozuqa tezligi va kesish chuqurligi o'rtasidagi bog'liqlik CNC vertikal tornasi spindel rulmanlariga, rulmanlarga va mashina tuzilmasiga o'tkazilgan kesish kuchlarining kattaligini aniqlaydi.
Yuqori darajadagi CNC vertikal tornasi operatorlar katta diametrli komponentlar bilan ishlashda yengil, tez-tez o'tish tez-tez og'ir, kam o'tishlardan ko'ra yaxshiroq barqarorlikni ta'minlaydi. O'chirish vositasi geometriyasi CNC vertikal tornasi operatsiya shuningdek, kuchning miqdori va taqsimlanishiga ham ta'sir qiladi; musbat kesish burchagi va optimallashtirilgan asbob uchi radiusi kesish bosimini va issiqlik hosil bo'lishini kamaytiradi, shu bilan birga tizimning barqarorlik chegarasini yaxshilaydi. CNC vertikal tornasi sovitish suyuqligining turi va yetkazib berish usuli ishlov berilayotgan detaldagi issiqlik barqarorligiga katta ta'sir ko'rsatadi, chunki u temperaturaning ko'tarilishini nazorat qiladi va aylanish chiqishini va barqarorlikni buzadigan ishlov berilayotgan detaldagi kengayishni oldini oladi. CNC vertikal tornasi sovitish suyuqligining turi va yetkazib berish usuli ishlov berilayotgan detaldagi issiqlik barqarorligiga katta ta'sir ko'rsatadi, chunki u temperaturaning ko'tarilishini nazorat qiladi va aylanish chiqishini va barqarorlikni buzadigan ishlov berilayotgan detaldagi kengayishni oldini oladi.
Haqiqiy vaqt rejimida tebranishlarni kuzatish va moslashuvchan boshqaruv
Muhayyer CNC vertikal tornasi tizimlar tebranish sensorlarini va barqarorlik belgilovchilarini aniqlaydigan va kesish sharoitlarini optimal doirada saqlash uchun avtomatik ravishda tuzatishlar o'tkazadigan boshqaruv algoritmlarini birlashtiradi. Tebranishlarni kuzatish bilan jihozlangan CNC vertikal tornasi tebranishlarni kuzatish bilan jihozlangan tizim asbobni o'zgartirish, g'ildirak o'qining yomonlashishi yoki ishni ushlash muammolarini o'lchov xatoliklarini yoki sirt sifatining pasayishini keltirib chiqarishidan oldin aniqlay oladi. Moslashuvchan boshqaruv tizimi CNC vertikal tornasi haqiqiy mashina javobini oldindan dasturlangan barqarorlik chegaralariga doimiy ravishda solishtiradi va kesish barqarorligini tiklash uchun og'irlik tezligini kamaytirish, burg'ulash tezligini sozlash yoki sovutish suvining oqimi miqdorini o'zgartirish kabi to'g'rilovchi choralarni amalga oshiradi.
Zamonaviy CNC vertikal tornasi dasturiy ta'minotda avtomatik texnik xizmat ko'rsatish imkoniyatlari qo'llaniladi: vibratsiya belgilari asosida komponentlarning ishlash jarayonidagi yeyilishini bashorat qilib, vayron bo'lish sodir bo'lishidan oldin oldindan rejalashtirilgan texnik xizmat ko'rsatishni amalga oshirish mumkin. Bu CNC vertikal tornasi boshqaruv strategiyasi mashinaning qattiqlikka e'tibor berishni talab qiladi: burg'ulash yuk sensorlari, harorat sensirlari va mashina tuzilmasining turli joylariga o'rnatilgan vibratsiya tezlanish o'lchagichlaridan keladigan haqiqiy vaqt ma'lumotlariga asoslanib, operatsion parametrlarni doimiy ravishda optimallashtirish kerak. Bu aqlli boshqaruv usuli CNC vertikal tornasi katta diametrli kesish operatsiyalarida maksimal ishlab chiqarish samaradorligi va aniqlikni ta'minlab, mashinaning barqarorlik chegarasida doimiy ravishda ishlashini kafolatlaydi.
Tez-tez beriladigan savollar
CNC vertikal lathe burg'ulash o'qlarida qanday aniq g'ildirak turlari ishlatiladi?
Ko'pchilik zamonaviy CNC vertikal tornasi spindllar ko'pincha radial va o'q yo'nalishdagi yuklarni samarali tarzda taqsimlash uchun birga yoki dublikat konfiguratsiyalarda oldindan yuklangan burchakli kontaktdagi sharli podshipniklardan foydalanadi. Yuqori aniqlikdagi keramik g'ibrid podshipniklar an'anaviy po'lat podshipniklarga nisbatan yuqori tezlikka ega, kamroq issiqlik chiqaradi va xizmat muddati uzun bo'lgani uchun premium CNC vertikal tornasi modellarda barcha ko'proq qo'llanilmoqda. Biror CNC vertikal tornasi ning aniq podshipnik konfiguratsiyasi apparatning quvvat darajasi, maksimal spindl tezligi va katta diametrli ishlov berish jarayonida kutilayotgan kesish yuklariga bog'liq.
Kesish suyuqligini tanlash CNC vertikal latstabilizatsiyasiga qanday ta'sir qiladi?
Kesish suyuqligini tanlash kesish jarayonida issiqlikni tarqatish, ishlov berilayotgan detallarning harorati va material xususiyatlariga ta'sir qilish orqali CNC vertikal tornasi ning termik barqarorligiga sezilarli darajada ta'sir qiladi. CNC vertikal latshda ishlatiladigan sintetik kesish suyuqligi CNC vertikal tornasi odatda katta diametrli kesish operatsiyalari davomida issiqlikka chidamlilikni kamaytirish va o'lchamlarning barqarorligini saqlash uchun minerallarga nisbatan yuqori sovutish va moylash xususiyatlarini ta'minlaydi. Sovutish tizimlari kesish suyuqligini kesish zonasiga to'g'ridan-to'g'ri yetkazadi, CNC vertikal tornasi , shu bilan birga, o'q ichidan suyuqlik yetkazib berish tizimlari sovutishni maksimal darajada boshqarish uchun kesuvchi asbob va ishlov berilayotgan detallar orasidagi interfeysga suyuqlikni samaraliroq joylashtiradi.
CNC vertikal lathe barqarorligi mashina yoshi tufayli buzilishi mumkinmi?
Ha, eskirgan CNC vertikal tornasi yog'ochlar yeyilishi, issiqlik sikllari ta'siri va quyoshli qismlarda yig'ilgan kuchlanish tufayli struktural qattiklikning asta-sekin yo'qolishini boshdan kechiradi; bu esa umumiy mashina barqarorligi va kesish aniqligini asta-sekin kamaytiradi. Yog'ochlarni almashtirish, o'qni qayta silliqtirish va asosni qayta tekislashni o'z ichiga olgan oldini olish usullari yil davomida og'ir ishlab chiqarishdan keyin ham CNC vertikal tornasi ni dastlabki barqarorlik xususiyatlariga yaqin holatga qaytaradi. Asbob-uskunalarning muntazam tekshiruvi CNC vertikal tornasi asos, ustun va o'q yig'ilmasi operatorlarga katta diametrli kesish operatsiyalari davomida sifat muammolari paydo bo'lishidan oldin barqarorlikning pasayishini erta aniqlashga va tuzatuvchi choralarni qo'llashga imkon beradi.

