
 EN



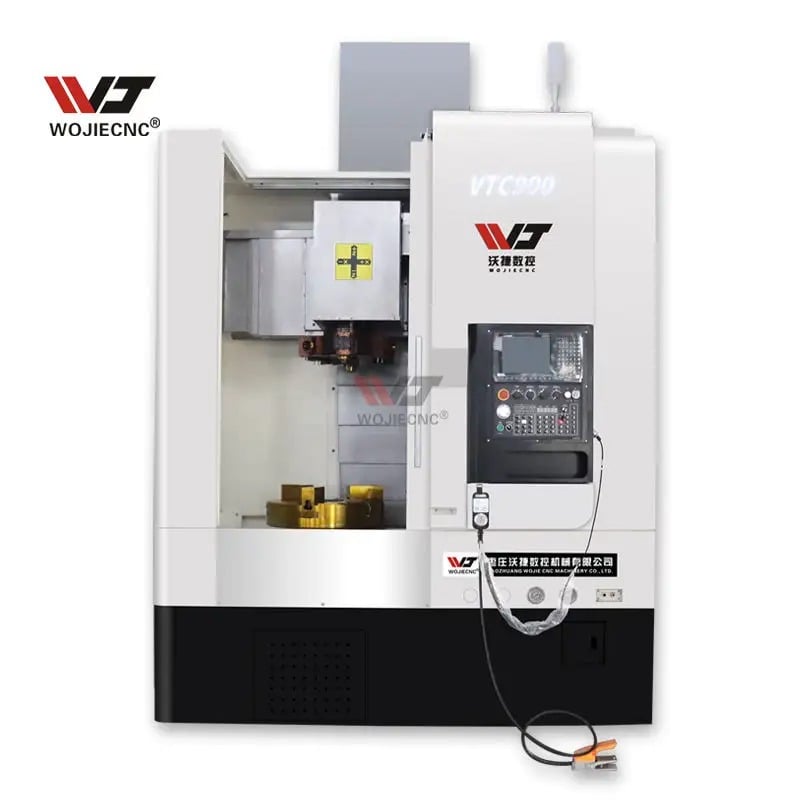
Ա CNC ուղղահայաց սղոց ներկայացնում է ծանր արտադրության և ճշգրիտ ինժեներական գործողությունների ամենակրիտիկական ներդրումներից մեկը: Երբ մեծ տրամագծով մասերի մշակման ժամանակ կայունությունը CNC ուղղահայաց սղոց դառնում է գերագույն կարևորություն ունեցող որակի, ճշգրտության և անվտանգության ապահովման համար ամբողջ կտրման գործընթացի ընթացքում: Կարծրությունը պահպանելու մարտահրավերը, մեծ չափսի մանրակներ մշակելիս, պահանջում է բարդացված ինժեներական նախագիծ և առաջադեմ մեխանիկական հատկություններ, որոնք համատեղ աշխատում են անխափան՝ թրթիռը, արտաշեղումը և ջերմային դեֆորմացիան կանխելու:
Ջրի ճնշումը օրական օգտագործման ժամանակ բարելավելու սկզբունքների CNC ուղղահայաց սղոց մեծ տրամագծով մշակման ընթացքում կայունության ձեռքբերումը բացահայտում է մեքենայի դիզայնի, սպինդլի տեխնոլոգիայի, մշակվող մասերի ամրացման համակարգերի և մշակման պարամետրերի միջև բարդ փոխազդեցությունը: Արտադրողները և մեքենայավարման արտադրամասերը ստիպված են հասկանալ այս կայունության մեխանիզմները, քանի որ բավարար կայունության բացակայությունը հանգեցնում է վատ մակերեսային վերջնամշակման, չափային ճշգրտության կորստի, գործիքների կոտրվելու և ցիկլի տևողության մեծացման՝ ինչը ուղղակիորեն ազդում է շահույթավարման վրա: Այս համապարփակ ուղեցույցը հետազոտում է ճարտարագիտական սկզբունքներն ու դիզայնի այն առանձնահատկությունները, որոնք հնարավորություն են տալիս CNC ուղղահայաց սղոց -ին ապահովել ճշգրտություն և հուսալիություն նույնիսկ ամենածանր մեծ տրամագծով մշակման պայմաններում:
Կառուցվածքային դիզայնը և հիմքի ճարտարագիտությունը CNC ուղղաձիգ վերամշակման մեքենայի կայունության համար
Խիստ ծանր հիմք և սյունային կառուցվածք
Ցանկացած բարձր կատարողականությամբ CNC ուղղահայաց սղոց հիմքը սկսվում է ամուր կառուցվածքային ճարտարագիտությամբ: Մեքենայի հիմքը պետք է նախագծված լինի որպես մեծ չափսերի ուժեղացված լիցքավորում, որը հավասարաչափ է բաշխում մշակման ուժերը և դիմանում է դեֆորմացիային: Ժամանակակից CNC ուղղահայաց սղոց մեքենաներում օգտագործվում են բարձր կայունությամբ նյութեր և առաջադեմ լիցքավորման տեխնոլոգիաներ՝ ապահովելու համար առավելագույն կայունություն և ճշգրտություն: CNC ուղղահայաց սղոց համակարգերը օգտագործում են լիցքավորման մեջ բազմաթիվ ձգված նախշեր՝ կոշտությունը մեծացնելու համար՝ չավելացնելով չափից շատ քաշ, ինչը թույլ է տալիս մեքենային կլանել մեծ տրամագծով կտրման գործողություններին բնական բեռնվածության և թրթռման հարվածային բեռնվածությունը: «Ա»-ի սյունը CNC ուղղահայաց սղոց «Բ»-ն ծառայում է որպես սպինդլի ուժերի, գործիքի ճնշման և մշակվող մասի քաշի հիմնական բեռնվածության ճանապարհ, ինչը պահանջում է լիցքավորված երկաթի կամ կառուցված պողպատի կառուցվածք՝ բացառիկ մեխանիկական թարմացման հատկություններով:
Ա CNC ուղղահայաց սղոց «Գ»-ն, որը նախատեսված է մեծ տրամագծով կտրման համար, սովորաբար ունի բարձր սյուն, որը ձգվում է սեղանի մակերեսից վերև՝ տեղադրված այնպես, որ նվազեցնի գործիքի միացման ժամանակ առաջացող ավելցուկային երկարությունը և թեքումը: Ինժեներները հաշվարկում են սյունի բարձրությունը, տրամագիծը և պատի հաստությունը՝ հիմնվելով առավելագույն կտրման ուժերի, ջերմային ընդլայնման պահանջների և դինամիկ բեռնվածության օրինակների վրա: «Դ»-ի հիմքի մակերեսը CNC ուղղահայաց սղոց նաև պետք է բավարար չափս ունենա՝ իջեցնելու ծանրության կենտրոնը և մաքսիմալացնելու կայունությունը, երբ պտտվող մշակվող մասի վրա ազդում են արտաքին կտրման ուժերը: Ճիշտ հարթացումը և հիմքի պատրաստումը մնում են կարևորագույն, քանի որ նույնիսկ ամենափոքր թեքումը վնասում է սիստեմի ներքին կոշտությունը, որը CNC ուղղահայաց սղոց դիզայնը ապահովում է։
Պտտվող առանցքի սայլակների համակարգերը և ջերմային կառավարումը
Պտտվող առանցքը CNC ուղղահայաց սղոց հանդիսանում է սիստեմի մեխանիկական սիրտը, և նրա սայլակների դիզայնը ուղղակիորեն ազդում է մեքենայի ընդհանուր կայունության վրա: Բարձր ճշգրտությամբ գնդային տարրերով սայլակները, որոնք օգտագործվում են CNC ուղղահայաց սղոց պետք է կարողանան դիմանալ շառավիղային և առանցքային բեռնվածությունների՝ պահպանելով ճշգրտված հանգույցներ և նվազագույն շրջանային շեղում: Շատ ժամանակակից CNC ուղղահայաց սղոց համակարգերում օգտագործվում են նախնական լարված անկյունային կոնտակտային սայլակներ՝ տեղադրված հատուկ կոնֆիգուրացիաներով, որպեսզի վերացվի սայլակների խաղը և բեռնվածությունը բաշխվի մի քանի կոնտակտային կետերի միջև: Ջերմային կայունությունը նույնպես կարևորագույն է, քանի որ մեծ տրամագծով կտրման գործողությունների ժամանակ առաջացած ջերմությունը հանգեցնում է պտտվող առանցքի և շրջակա բաղադրիչների ընդլայնմանը, ինչը կարող է վատացնել ճշգրտությունը և կայունությունը CNC ուղղահայաց սղոց .
Առաջադեմ CNC ուղղահայաց սղոց մոդելները ներառում են ակտիվ սառեցման համակարգեր, որոնք շրջանառում են ջերմաստիճանի վերահսկվող յուղ կամ ջուր թեքվածքի անցուղիներով՝ պահպանելով հաստատուն ջերմային պայմաններ և պահպանելով թեքվածքի երկրաչափությունը: Թեքվածքի կոնաձև մասը և ձգող մեխանիզմը, որոնք օգտագործվում են CNC ուղղահայաց սղոց պետք է ճշգրիտ մեքենայացվեն՝ ապահովելու գործիքի կրկնվող դիրքավորումը և նվազեցնելու թավշային շեղումը, որը կարող է առաջացնել թրթռում: CNC ուղղահայաց սղոց պետք է հավասարակշռվեն հատուկ ուշադրությամբ, քանի որ չափից շատ նախնական լարումը մեծացնում է ջերմության առաջացումը և կրճատում է սայլակների ծառայության ժամկետը, իսկ չափից քիչ նախնական լարումը թույլ է տալիս խաղաղություն, որը վտանգում է կտրման կայունությունը և մակերևույթի մշակման որակը մեծ տրամագծով գործողությունների ժամանակ:
Զարգացած աշխատանքային պահման և ամրացման համակարգեր
Մեծ տրամագծով մշակվող մասերի համար բռնակի և կոլետի դիզայն
Ամրացված աշխատանքային պահումը կայունության հիմքն է ցանկացած CNC ուղղահայաց սղոց մեծ տրամագծով կտրման համար օգտագործվող հիմքում: Ա CNC ուղղահայաց սղոց սովորաբար օգտագործում է կամ հիդրավլիկ ուժային պահարան, կամ մեծ տրամագծով կոլետային համակարգ, որը նախատեսված է մշակվող մասը բռնելու համար բավարար ուժով՝ ճնշման դիմադրելու համար մշակման ընթացքում, միաժամանակ պահպանելով կենտրոնացումը և շրջանային շեղումը խիստ սահմաններում: CNC ուղղահայաց սղոց պահարանի բռնակները պետք է ճնշումը հավասարաչափ բաշխեն մշակվող մասի մակերեսի վրա՝ սահումն ու ձևաբեկումը կանխելու համար, որոնք կարող են առաջացնել թրթռում կամ անճշտություն մշակման ցիկլի ընթացքում: CNC ուղղահայաց սղոց ժամանակակից պահարանները ունեն ճշգրտությամբ մշակված բռնակների մակերեսներ և ամրացված բաղադրիչներ, որոնք դիմացկուն են բազմակի բռնման ցիկլերին՝ առանց մաշվելու կամ արդյունավետության նվազման:
Պահարանի առանցքի միացման մասը CNC ուղղահայաց սղոց պետք է նախագծված լինի բռնման ճնշման և մշակման բեռնվածքի տակ ճկման նվազագույնացման համար: Մեծ տրամագծով մշակվող մասերը հատուկ մարտահրավերներ են ստեղծում, քանի որ դրանց քաշը կտրուկ աճում է տրամագծի աճի հետ մեկտեղ, ինչը պահարանին ստիպում է ավելի մեծ բռնման ուժ կիրառել, իսկ առանցքի սայլակներին՝ լրացուցիչ բեռնվածք կրել: CNC ուղղահայաց սղոց հիդրավլիկ ճնշման ընտրությունը CNC ուղղահայաց սղոց չակը պետք է օպտիմալացվի՝ ապահովելու բավարար բռնակը՝ առանց մշակվող մասի ձևափոխման կամ ճշգրտության մակերեսների վնասման: Ճիշտ կարգավորված չակի շրջանային շեղման թույլատրելի սահմանը սովորաբար մնում է 0,005 դյույմից ցածր՝ ապահովելով, որ մեծ տրամագծով մշակվող մասերը պտտվում են կենտրոնային և ապահովում են համասեռ կտրման պայմաններ ամբողջ գործողության ընթացքում: CNC ուղղահայաց սղոց չակի համակարգի շրջանային շեղման թույլատրելի սահմանը սովորաբար մնում է 0,005 դյույմից ցածր՝ ապահովելով, որ մեծ տրամագծով մշակվող մասերը պտտվում են կենտրոնային և ապահովում են համասեռ կտրման պայմաններ ամբողջ գործողության ընթացքում:
Մշակվող մասի աջակցում և պոչային ստայանի կարգավորում
Շատ CNC ուղղահայաց սղոց կիրառումները շահում են լրացուցիչ աջակցման համակարգերից, որոնք նվազեցնում են մշակվող մասի ճկումը և բարելավում են մեքենայի ընդհանուր կայունությունը: Պոչային ստայանում տեղադրված շարժվող կենտրոն կամ աջակցման սայլակ կարող է ապահովել ռադիալ աջակցում երկար կամ բարակ պատերով մշակվող մասերի համար՝ կանխելով ճկումն ու թրթռումը, որոնք հակառակ դեպքում կվնասեին մակերեսի վերջնական տեսքը և չափագրական ճշգրտությունը: CNC ուղղահայաց սղոց պոչային ստայանը պետք է ամրացված լինի մեքենայի հիմքին և ճշգրիտ համատեղված՝ սպինդլի կենտրոնային գծի հետ՝ ապահովելու արդյունավետ աջակցում՝ առանց շրջանային շեղման կամ անհամատեղման ներմուծման: Որոշ առաջադեմ CNC ուղղահայաց սղոց պոչային ստայանը պետք է ամրացված լինի մեքենայի հիմքին և ճշգրիտ համատեղված՝ սպինդլի կենտրոնային գծի հետ՝ ապահովելու արդյունավետ աջակցում՝ առանց շրջանային շեղման կամ անհամատեղման ներմուծման: Որոշ առաջադեմ CNC ուղղահայաց սղոց համակարգերը ներառում են ինքնաշխատ աջակցության ճշգրտման ֆունկցիա, որը պահպանում է հաստատուն միջակայք մշակվող մասի պտտման և կտրման ուժերի փոփոխության ընթացքում:
Ծրագրավորելի աջակցության դիրքավորումը CNC ուղղահայաց սղոց թույլ է տալիս օպերատորներին օպտիմալացնել աջակցության միացումը տարբեր կտրման փուլերում՝ նվազեցնելով աջակցության ուժը, երբ այն չի անհրաժեշտ, և մեծացնելով այն կտրման ուժերի գագաթնակետում: Մշակվող մասի և աջակցության համակարգի միջև մեխանիկական միջերեսը CNC ուղղահայաց սղոց պետք է նախագծված լինի թեքման նվազագույնի հասցնելու, ազատ պտտման և մասերի հեշտ տեղադրման ու հանման համար: Ճիշտ աջակցության երկրաչափությունը CNC ուղղահայաց սղոց կարող է նվազեցնել կտրման պայմանավորած տատանումները 40 տոկոսով կամ ավելի, ինչը ուղղակիորեն բարելավում է մակերևույթի վերջնական մշակումը և երկարացնում կտրող գործիքի ծառայության ժամանակը մեծ տրամագծով մշակման ընթացքում:
Կտրման պարամետրերի օպտիմալացում և մեքենայի կառավարման ստրատեգիա
Պտտման արագության և մեջ մտնելու արագության համաձայնեցում
Մեծ տրամագծով կտրման ընթացքում CNC ուղղահայաց սղոց կայունությունը կախված է կտրման ուժերը կառավարելու համար համապատասխան պտտման արագության և մեջ մտնելու արագության ընտրությունից: Պտտման արագության չափազանց բարձր արժեքը CNC ուղղահայաց սղոց կարող է առաջացնել գիրոսկոպիկ էֆեկտներ և թարթում, հատկապես մեծ տրամագծով մշակվող մասերի մշակման ժամանակ, որոնք բնութագրվում են բարձր իներցիայով և բարդ ուժային վեկտորներով: Ժամանակակից CNC ուղղահայաց սղոց կառավարման համակարգերը օգտագործում են հարմարվող ալգորիթմներ, որոնք իրական ժամանակում հսկում են մշակման ուժերը և ինքնաբերաբար ճշգրտում են սպինդլի պտտման արագությունը և մեքենայի առաջխաղացման արագությունը՝ ապահովելու կայունությունը և մաքսիմալացնելու արտադրողականությունը անվտանգ շահագործման պարամետրերի սահմաններում: Մշակման արագության, առաջխաղացման արագության և մշակման խորության միջև եղած կապը CNC ուղղահայաց սղոց որոշում է սպինդլի սայլակներին, բռնակին և մեքենայի կառուցվածքին փոխանցվող մշակման ուժերի մեծությունը:
Առաջադեմ CNC ուղղահայաց սղոց օպերատորները հասկանում են, որ թեթև, հաճախակի անցումները հաճախ ավելի լավ կայունություն են ապահովում, քան ծանր, հազվադեպ անցումները՝ մեծ տրամագծով մասերի հետ աշխատելիս: Մշակման գործողության համար ընտրված կտրող գործիքի երկրաչափությունը նույնպես ազդում է ուժի մեծության և բաշխման վրա. դրական սրանյութային անկյունները և օպտիմալացված գործիքի ծայրի շառավիղը նվազեցնում են մշակման ճնշումը և ջերմության առաջացումը՝ միաժամանակ բարելավելով կայունության անվտանգ սահմանը CNC ուղղահայաց սղոց մեքենայի համար: CNC ուղղահայաց սղոց համակարգը: Սառեցման հեղուկի տեսակը և մատակարարման եղանակը զգալիորեն ազդում են ջերմային կայունության վրա CNC ուղղահայաց սղոց կառավարելով ջերմաստիճանի բարձրացումը և կանխելով մշակվող մասի ընդլայնումը, որը կարող է առաջացնել անկայունություն և շրջանային շեղում:
Իրական ժամանակում տատանումների մոնիտորինգ և հարմարվողական կառավարում
Ժամանակակից CNC ուղղահայաց սղոց համակարգերը ներառում են տատանումների սենսորներ և կառավարման ալգորիթմներ, որոնք հայտնաբերում են անկայունության ցուցանիշներ և ինքնաբերաբար կատարում են ճշգրտումներ՝ պահպանելու կտրման պայմանները օպտիմալ սահմաններում: Մեկ CNC ուղղահայաց սղոց տատանումների մոնիտորինգով սարքավորված համակարգը կարող է նույնացնել գործիքի մաշվածությունը, սպինդլի սայլակների վատացումը կամ մշակվող մասի ամրացման խնդիրները՝ մինչև դրանք առաջացնեն չափային սխալներ կամ մակերևույթի վրա որակի վատացում: CNC ուղղահայաց սղոց համակարգի հետադարձ կապի կառավարման համակարգը շարունակաբար համեմատում է մեքենայի իրական պատասխանը նախածրված կայունության սահմանների հետ և իրականացնում է ճշգրտման միջոցառումներ, ինչպես օրինակ՝ մեջքի արագության նվազեցում, սպինդլի պտտման արագության ճշգրտում կամ սառեցման հեղուկի հոսքի փոփոխություն՝ վերականգնելու օպտիմալ կտրման կայունությունը:
Ներդրված կանխատեսող սպասարկման հնարավորությունները ժամանակակից CNC ուղղահայաց սղոց ծրագրային ապահովման օգտագործման ժամանակ վիբրացիայի ստորագրությունները կանխատեսում են բաղադրիչների մաշվածությունը և կազմակերպում են կանխարգելիչ սպասարկում՝ մինչև կատաստրոֆալ ավարիաների առաջացումը: Այդ CNC ուղղահայաց սղոց կառավարման ստրատեգիան պետք է առաջնային նշանակություն տա մեքենայի կոշտությանը՝ անընդհատ օպտիմալացնելով շահագործման պարամետրերը սպինդլի բեռնվածության զգայիչներից, ջերմաստիճանի զննարկիչներից և մեքենայի կառուցվածքի տարբեր մասերում տեղադրված վիբրացիայի արագացման չափիչներից ստացված իրական ժամանակի հետադարձ կապի հիման վրա: Այս ինտելեկտուալ կառավարման մոտեցումն ապահովում է, որ CNC ուղղահայաց սղոց աշխատի հաստատուն կերպով իր կայունության շրջանակներում՝ մեծ տրամագծով կտրման գործողությունների ժամանակ ապահովելով առավելագույն արտադրողականություն և ճշգրտություն:
Հաճախադեպ տրվող հարցեր
Ի՞նչ կոնկրետ տիպի սայլակներ են օգտագործվում CNC ուղղահայաց վերամշակման մեքենաների սպինդլներում:
Շատ ժամանակակից CNC ուղղահայաց սղոց սպինդլներում օգտագործվում են նախնական լարված անկյունային շփման գնդային սայլակներ, որոնք հաճախ տեղադրվում են զույգ կամ կրկնակի կոնֆիգուրացիաներով՝ ռադիալ և առանցքային բեռնվածությունները արդյունավետ բաշխելու համար: Բարձր ճշգրտության կերամիկական հիբրիդային սայլակները ավելի և ավելի շատ են օգտագործվում ca ca բարձր որակի CNC ուղղահայաց սղոց մոդելներ, քանի որ դրանք առաջարկում են գերազանց արագության հնարավորություն, ցածր ջերմության առաջացում և երկարաձայնված սպասարկման ժամկետ՝ համեմատած սովորական պողպատե սայլակների հետ: Սայլակների կոնկրետ դասավորությունը CNC ուղղահայաց սղոց -ում կախված է մեքենայի հզորության դասակարգումից, առավելագույն սպինդլի արագությունից և մեծ տրամագծով գործողությունների ընթացքում սպասվող կտրման բեռնվածությունից:
Ինչպե՞ս է կտրման հեղուկի ընտրությունը ազդում CNC ուղղահայաց վերամշակման ստաբիլության վրա:
Կտրման հեղուկի ընտրությունը կարևոր ազդեցություն ունի CNC ուղղահայաց սղոց -ի ջերմային ստաբիլության վրա՝ ազդելով ջերմության ցրման, մշակվող մասի ջերմաստիճանի և նյութի հատկությունների վրա կտրման գործընթացի ընթացքում: Սինթետիկ կտրման հեղուկները, որոնք օգտագործվում են CNC ուղղահայաց սղոց -ում, սովորաբար ապահովում են գերազանց սառեցման և քսանյութի ազդեցություն՝ համեմատած միներալային յուղերի հետ, ինչը նվազեցնում է ջերմային դեֆորմացիան և պահպանում չափային ստաբիլությունը մեծ տրամագծով կտրման գործողությունների ընթացքում: Լիարժեք սառեցման համակարգերը կտրման հեղուկը մատակարարում են կտրման գոտուն ուղղակիորեն CNC ուղղահայաց սղոց -ում, իսկ սպինդլի միջով մատակարարման համակարգերը հեղուկը տեղադրում են ավելի արդյունավետ կերպով՝ գործիքի և մշակվող մասի միջեւ սահմանային մակերեսին՝ առավելագույն ջերմային վերահսկողության համար:
Կարո՞ղ է CNC ուղղահայաց թերթի կայունությունը վտանգված լինել մեքենայի տարիքի պատճառով:
Այո, ծերացում CNC ուղղահայաց սղոց զգացվում է կառուցվածքային կոշտության աստիճանական կորուստ, որը պայմանավորված է լեռնաշղթաների սպառմամբ, ջերմային ցիկլային ազդեցությամբ եւ կուտակված լարվածությամբ հոսանքներում, ինչը կարող է աստիճանաբար նվազեցնել մեքենայի ընդհանուր կայունությունը եւ կտրման ճշգրտությունը Նախազգուշական պահպանման ծրագրերը, որոնք ներառում են լեռնաշղթաների փոխարինումը, փրփուրի վերաբլենդը եւ հիմքի վերաբլենդը, կարող են վերականգնել CNC ուղղահայաց սղոց պահպանել մոտավորապես բնօրինակ կայունության հատկանիշները նույնիսկ երկար տարիներ արտադրության մեջ ծանր օգտագործման դեպքում: Պարբերական ստուգում CNC ուղղահայաց սղոց հիմն, սյունակ եւ փական հավաքածուները թույլ են տալիս օպերատորներին վաղաժամ հայտնաբերել կայունության վատթարացումը եւ իրականացնել ուղղիչ միջոցներ, նախքան որակի խնդիրները հայտնվեն մեծ տրամագծով կտրման գործողությունների ժամանակ:

