
 EN



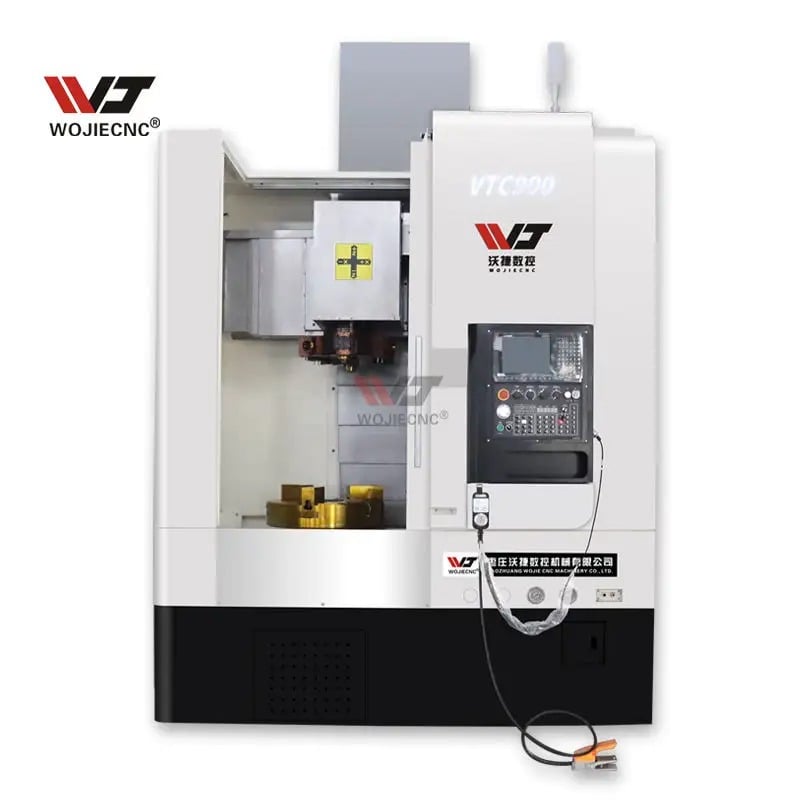
A سی ان سی عمودی لیٹھ بھاری صنعتی تیاری اور درست انجینئرنگ کے آپریشنز میں سب سے اہم سرمایہ کاریوں میں سے ایک کی نمائندگی کرتا ہے۔ جب بڑے قطر کے اجزاء کو مشین کیا جاتا ہے، تو ایک سی ان سی عمودی لیٹھ کا استحکام مکمل کاٹنے کے عمل کے دوران معیار، درستگی اور حفاظت کو یقینی بنانے کے لیے بالکل ضروری ہو جاتا ہے۔ بہت بڑے کام کے ٹکڑوں کو سنبھالنے کے دوران سختی برقرار رکھنے کا چیلنج جدید انجینئرنگ ڈیزائن اور پیشرفہ مکینیکل خصوصیات کی ضرورت رکھتا ہے جو وائبریشن، ڈیفلیکشن اور حرارتی غیر متناسقیت کو روکنے کے لیے بے دریغ طور پر ایک ساتھ کام کرتی ہیں۔
سمجھنا کہ ایک سی ان سی عمودی لیٹھ بڑے قطر کے کٹنگ کے دوران استحکام حاصل کرنا مشین ڈیزائن، اسپنڈل ٹیکنالوجی، ورک ہولڈنگ سسٹم، اور کٹنگ پیرامیٹرز کے درمیان پیچیدہ تعامل کو ظاہر کرتا ہے۔ صنعت کار اور مشین شاپس کو ان استحکام کے میکانزمز کو سمجھنا ضروری ہے کیونکہ ناکافی سختی سطح کے خراب اختتام، ابعادی غلطی، آلہ کی ٹوٹ پھوٹ، اور چکر کے وقت میں اضافہ کا باعث بنتی ہے جو براہ راست منافع پر اثر انداز ہوتا ہے۔ یہ جامع گائیڈ انجینئرنگ کے اصولوں اور ڈیزائن کی خصوصیات کا جائزہ لیتی ہے جو ایک سی ان سی عمودی لیٹھ کو سب سے زیادہ طلب کرنے والی بڑے قطر کے کٹنگ کے حالات کے تحت بھی درستگی اور قابل اعتماد عمل کرنے کی صلاحیت فراہم کرتی ہیں۔
سی این سی عمودی لیتھ کی ساختی ڈیزائن اور بنیاد انجینئرنگ برائے سختی
مضبوط بنیاد اور کالم کی تعمیر
کسی بھی اعلیٰ کارکردگی کی سی ان سی عمودی لیٹھ کی بنیاد مضبوط ساختی انجینئرنگ سے شروع ہوتی ہے۔ ایک سی ان سی عمودی لیٹھ کی بنیاد کو ایک بہت بڑی، مضبوط کاسٹنگ کے طور پر ڈیزائن کیا جانا چاہیے جو کٹنگ کے زوروں کو یکساں طور پر تقسیم کرے اور انحراف کے مقابلے میں مزاحمت کرے۔ جدید سی ان سی عمودی لیٹھ سسٹم وسیع قطر کے کاٹنے کے آپریشنز کے لیے ذاتی طور پر موجود دھکے کے بوجھ اور وائبریشن کو جذب کرنے کے لیے ڈھال میں متعدد رِبِنگ پیٹرنز کا استعمال کرتے ہیں، بغیر بہت زیادہ وزن کے سختی میں اضافہ کیے۔ مشین کا کالم سی ان سی عمودی لیٹھ اسپنڈل کے زوروں، آلے کے دباؤ اور کام کے ٹکڑے کے وزن کے لیے بنیادی لوڈ راستہ کا کام کرتا ہے، جس کے لیے غیر معمولی مکینیکل ڈیمنگ خصوصیات والے ڈھلواں لوہے یا تیار شدہ سٹیل کی ساخت کی ضرورت ہوتی ہے۔
A سی ان سی عمودی لیٹھ وسیع قطر کے کاٹنے کے لیے ڈیزائن کردہ مشین عام طور پر ایک بلند کالم کی خصوصیت رکھتی ہے جو ٹیبل کی سطح سے بہت اوپر تک پھیلتا ہے، تاکہ آلے کے استعمال کے دوران لٹک اور موڑ کو کم سے کم کیا جا سکے۔ انجینئرز زیادہ سے زیادہ کاٹنے کے زوروں، حرارتی پھیلنے کی ضروریات اور ڈائی نامک لوڈنگ کے طرز کی بنیاد پر کالم کی اونچائی، قطر اور دیوار کی موٹائی کا حساب لگاتے ہیں۔ ایک سی ان سی عمودی لیٹھ کو مرکزِ ثقل کو کم کرنے اور گھومتی ہوئی شے پر بیرونی کاٹنے والی قوتوں کے اثر کے دوران استحکام کو زیادہ سے زیادہ بنانے کے لیے کافی بڑا بھی ہونا ضروری ہے۔ مناسب سطح کشائی اور بنیاد کی تیاری اب بھی انتہائی اہم ہے، کیونکہ چھوٹی سی غلط موافقیت بھی اس ذاتی سختی کو کمزور کر دیتی ہے جو سی ان سی عمودی لیٹھ ڈیزائن فراہم کرتا ہے۔
سپنڈل بیئرنگ سسٹم اور حرارتی انتظام
ایک سی ان سی عمودی لیٹھ کا سپنڈل نظام کا مکینیکل دل ہوتا ہے، اور اس کا بیئرنگ ڈیزائن براہ راست مشین کی مجموعی استحکام کو متاثر کرتا ہے۔ اعلیٰ درجے کی درستگی کے رولنگ عناصر کے بیئرنگ جو ایک سی ان سی عمودی لیٹھ میں استعمال ہوتے ہیں، انہیں شعاعی اور محوری لوڈ کو برداشت کرنے کے ساتھ ساتھ تنگ اجازتی حدود اور کم سے کم رن آؤٹ برقرار رکھنا ہوتا ہے۔ زیادہ تر جدید سی ان سی عمودی لیٹھ سیسٹم اینگولر کانٹیکٹ بیئرنگز کو مخصوص ترتیب میں لگا کر استعمال کرتے ہیں جو پہلے سے لوڈ کیے گئے ہوتے ہیں، تاکہ بیئرنگ کی حرکت کو ختم کیا جا سکے اور لوڈ کو متعدد رابطہ نقاط پر تقسیم کیا جا سکے۔ حرارتی استحکام بھی اتنی ہی اہمیت کا حامل ہوتا ہے کیونکہ بڑے قطر کے کاٹنے کے عمل کے دوران پیدا ہونے والی حرارت اسپنڈل اور اس کے اردگرد کے اجزاء کو پھیلنے پر مجبور کرتی ہے، جس سے اسپنڈل کی درستگی اور استحکام میں کمی آ سکتی ہے۔ سی ان سی عمودی لیٹھ .
پیش رو سی ان سی عمودی لیٹھ ماڈلز میں فعال کولنگ سسٹم شامل ہوتے ہیں جو اسپنڈل کے گزرگاہوں میں درجہ حرارت کنٹرول شدہ تیل یا پانی کو گھمائیں، تاکہ مستقل حرارتی حالات برقرار رکھی جا سکیں اور اسپنڈل کی ہندسیاتی شکل محفوظ رہے۔ اسپنڈل کا ٹیپر اور پُل اسٹڈی مکینزم جو ایک سی ان سی عمودی لیٹھ میں استعمال ہوتا ہے، اوزار کی دوبارہ درست پوزیشننگ کو یقینی بنانے اور وائبریشن کو پیدا کرنے والے رن آؤٹ کو کم کرنے کے لیے بالکل درست طریقے سے مشین کیا گیا ہونا ضروری ہے۔ ایک سی ان سی عمودی لیٹھ میں بیئرنگ کا پری لوڈ احتیاط سے توازن میں رکھنا ضروری ہے، کیونکہ زیادہ پری لوڈ حرارت کی پیداوار بڑھا دیتا ہے اور بیئرنگ کی عمر کم کر دیتا ہے، جبکہ کم پری لوڈ حرکت کی اجازت دیتا ہے جو بڑے قطر کے کاٹنے کے عمل کے دوران کاٹنے کے استحکام اور سطح کی معیاری ختم شدگی کو متاثر کر سکتا ہے۔
پیشرفہ کام کو پکڑنے اور مضبوط کرنے کے نظام
بڑے قطر کے کام کے ٹکڑوں کے لیے چک اور کالیٹ کی ڈیزائن
مضبوط کام کو پکڑنا کسی بھی سی ان سی عمودی لیٹھ بڑے قطر کی کٹائی کے لیے استعمال ہوتا ہے۔ ایک سی ان سی عمودی لیٹھ عام طور پر یا تو ہائیڈرولک پاور چک یا بڑے قطر کا کالیٹ سسٹم استعمال کرتا ہے جو کام کے ٹکڑے کو اتنی طاقت سے پکڑ سکے کہ کٹائی کے دباؤ کا مقابلہ کر سکے، جبکہ مرکزیت اور رن آؤٹ کو تنگ حدود کے اندر برقرار رکھے۔ ایک سی ان سی عمودی لیٹھ کے پکڑنے والے جاﺅز کو کام کے ٹکڑے کی سطح پر دباؤ کو یکساں طور پر تقسیم کرنا چاہیے تاکہ پھسلن یا بگاڑ روکا جا سکے جو کٹائی کے دوران وائبریشن یا غیر متناسقی کا باعث بن سکتا ہے۔ جدید سی ان سی عمودی لیٹھ چکس میں درست گرائونڈ جاﺅز کی سطحیں اور سخت شدہ اجزاء ہوتے ہیں جو بار بار پکڑنے کے چکلوں کو برداشت کر سکتے ہیں بغیر کسی پہنن یا کمی کے۔
ایک سی ان سی عمودی لیٹھ پر چک اسپنڈل انٹرفیس کو پکڑنے کے دباؤ اور کٹائی کے بوجھ کے تحت جھکاؤ کو کم سے کم کرنے کے لیے ڈیزائن کیا جانا چاہیے۔ بڑے قطر کے کام کے ٹکڑوں کو منفرد چیلنجز کا سامنا ہوتا ہے کیونکہ ان کا وزن قطر کے ساتھ نمایاں طور پر بڑھ جاتا ہے، جس کی وجہ سے سی ان سی عمودی لیٹھ چک کو زیادہ مضبوط پکڑ فراہم کرنے اور سپنڈل بیئرنگز کو اضافی بوجھ کو سہنے کے قابل بنانے کے لیے استعمال کیا جاتا ہے۔ ایک چک کے لیے ہائیڈرولک دباؤ کا انتخاب اس طرح کیا جانا چاہیے کہ وہ کافی پکڑ فراہم کرے، مگر کام کے ٹکڑے کو خراب یا بگاڑے بغیر اور درست سطحوں کو نقصان پہنچائے بغیر۔ سی ان سی عمودی لیٹھ چک کو اس طرح کانفیگر کیا جائے کہ اس کا رن آؤٹ ٹالرنس عام طور پر 0.005 انچ سے کم رہے، جو بڑے قطر کے کام کے ٹکڑوں کو مرکزی طور پر گھومنے اور تمام عمل کے دوران مستقل کٹنگ کی صورتحال فراہم کرنے کی ضمانت دیتا ہے۔ سی ان سی عمودی لیٹھ ایک مناسب طریقے سے کانفیگر کردہ چک سسٹم کا رن آؤٹ ٹالرنس عام طور پر 0.005 انچ سے کم رہتا ہے، جو بڑے قطر کے کام کے ٹکڑوں کو مرکزی طور پر گھومنے اور تمام عمل کے دوران مستقل کٹنگ کی صورتحال فراہم کرنے کی ضمانت دیتا ہے۔
کام کے ٹکڑے کی حمایت اور ٹیل اسٹاک کی کانفیگریشن
بہت ساری سی ان سی عمودی لیٹھ کچھ درجات میں اضافی حمایتی نظاموں کا فائدہ اُٹھایا جاتا ہے جو کام کے ٹکڑے کے جھکاؤ کو کم کرتے ہیں اور مشین کی مجموعی استحکام کو بڑھاتے ہیں۔ ٹیل اسٹاک میں لگایا گیا ایک لائیو سنٹر یا حمایتی بیئرنگ لمبے یا پتلی دیوار والے کام کے ٹکڑوں کو شعاعی حمایت فراہم کر سکتا ہے، جس سے جھکاؤ اور چیٹر روکا جا سکتا ہے جو ورنہ سطح کے اختتام اور ابعادی درستگی کو متاثر کر سکتا ہے۔ سی ان سی عمودی لیٹھ ٹیل اسٹاک میں لگایا گیا ایک لائیو سنٹر یا حمایتی بیئرنگ لمبے یا پتلی دیوار والے کام کے ٹکڑوں کو شعاعی حمایت فراہم کر سکتا ہے، جس سے جھکاؤ اور چیٹر روکا جا سکتا ہے جو ورنہ سطح کے اختتام اور ابعادی درستگی کو متاثر کر سکتا ہے۔ سی ان سی عمودی لیٹھ ٹیل اسٹاک کو مشین کے بیس سے مضبوطی سے منسلک کرنا چاہیے اور اسے اسپنڈل کے مرکزی لائن کے ساتھ درست طریقے سے ترتیب دینا چاہیے تاکہ موثر سپورٹ فراہم کی جا سکے، بغیر رن آؤٹ یا غلط ترتیب کے۔ کچھ جدید سی ان سی عمودی لیٹھ سیسٹم خودکار سپورٹ ایڈجسٹمنٹ کو شامل کرتے ہیں جو کام کے ٹکڑے کے گھومنے اور کٹنگ کے زور میں تبدیلی کے دوران مستقل صفائی برقرار رکھتے ہیں۔
پروگرام ایبل سپورٹ پوزیشننگ ایک سی ان سی عمودی لیٹھ میں آپریٹرز کو مختلف کٹنگ کے مراحل کے دوران سپورٹ کے استعمال کو بہتر بنانے کی اجازت دیتی ہے، جب سپورٹ کی ضرورت نہیں ہوتی تو سپورٹ کے زور کو کم کرتی ہے اور جب کٹنگ کے زور زیادہ ہوتے ہیں تو سپورٹ کو بڑھاتی ہے۔ ایک سی ان سی عمودی لیٹھ میں کام کے ٹکڑے اور سپورٹ سسٹم کے درمیان مکینیکل انٹرفیس کو اس طرح ڈیزائن کرنا چاہیے کہ ڈیفلیکشن کو کم سے کم کیا جا سکے، جبکہ آزادانہ گھومنا اور حصوں کو آسانی سے لوڈ اور انلوڈ کرنا ممکن ہو۔ ایک سی ان سی عمودی لیٹھ میں مناسب سپورٹ جیومیٹری کٹنگ کی وجہ سے وائبریشن کو 40 فیصد یا اس سے زیادہ کم کر سکتی ہے، جس سے سطح کا اختتام بہتر ہوتا ہے اور بڑے قطر کے آپریشنز کے دوران ٹول کی عمر بڑھ جاتی ہے۔
کٹنگ پیرامیٹر کی بہترین کارکردگی اور مشین کنٹرول کی حکمت عملی
اسپنڈل کی رفتار اور فیڈ ریٹ کا ہم آہنگی
ایک کا استحکام سی ان سی عمودی لیٹھ بڑے قطر کی کٹنگ کے دوران، مناسب سپنڈل اسپیڈز اور فیڈ ریٹس کا انتخاب نہایت اہم ہوتا ہے تاکہ قابلِ انتظام کٹنگ فورسز پیدا ہو سکیں۔ بہت زیادہ سپنڈل اسپیڈ ایک سی ان سی عمودی لیٹھ پر جائیرو اسکوپک اثرات اور وائبریشن کو جنم دے سکتی ہے، خاص طور پر جب بڑے قطر کے ورک پیسز کو مشین کیا جا رہا ہو جو زیادہ انرشیا اور پیچیدہ فورس ویکٹرز کو ظاہر کرتے ہیں۔ جدید سی ان سی عمودی لیٹھ کنٹرول سسٹمز ایڈاپٹو الگوردمز کا استعمال کرتے ہیں جو کٹنگ فورسز کو حقیقی وقت میں نگرانی کرتے ہیں اور خود بخود سپنڈل اسپیڈ اور فیڈ ریٹ کو اسٹیبلٹی برقرار رکھنے اور محفوظ آپریٹنگ پیرامیٹرز کے اندر پیداواری صلاحیت کو زیادہ سے زیادہ بنانے کے لیے ایڈجسٹ کرتے ہیں۔ ایک سی ان سی عمودی لیٹھ پر کٹنگ اسپیڈ، فیڈ ریٹ اور کٹنگ کی گہرائی کے درمیان تعلق سپنڈل بیئرنگز، چک اور مشین سٹرکچر پر منتقل ہونے والی کٹنگ فورسز کی شدت طے کرتا ہے۔
پیش رو سی ان سی عمودی لیٹھ آپریٹرز سمجھتے ہیں کہ بڑے قطر کے اجزاء کے ساتھ کام کرتے وقت ہلکے، بار بار کے پاس بھاری، کم تعدد کے پاس کے مقابلے میں اکثر بہتر اسٹیبلٹی فراہم کرتے ہیں۔ ایک سی ان سی عمودی لیٹھ آپریشن کا عمل بھی طاقت کی شدت اور تقسیم کو متاثر کرتا ہے؛ مثبت ریک اینگلز اور بہترین آلہ نوز ریڈیئس کاٹنے کے دباؤ اور حرارت کی پیداوار کو کم کرتے ہیں جبکہ سسٹم کی استحکام کی حد کو بہتر بناتے ہیں۔ سی ان سی عمودی لیٹھ کولنٹ کی قسم اور ترسیل کا طریقہ ایک سسٹم کی حرارتی استحکام کو کافی حد تک متاثر کرتا ہے، کیونکہ یہ درجہ حرارت میں اضافے کو کنٹرول کرتا ہے اور کام کے ٹکڑے کے پھیلنے کو روکتا ہے جو راؤن آؤٹ اور غیر استحکام کا باعث بن سکتا ہے۔ سی ان سی عمودی لیٹھ حقیقی وقت کی کمپن کی نگرانی اور موافق کنٹرول
سسٹمز وائبریشن سینسرز اور کنٹرول الگورتھمز کو ضم کرتے ہیں جو غیر استحکام کے اشاروں کو پہچانتے ہیں اور کٹنگ کی حالتوں کو بہترین حدود کے اندر برقرار رکھنے کے لیے خود بخود درستگیاں کرتے ہیں۔ ایک
معاصر سی ان سی عمودی لیٹھ جو وائبریشن مانیٹرنگ سے لیس ہو، وہ آلہ کی پہنن، اسپنڈل بیئرنگ کی خرابی یا کام کے جکڑنے کے مسائل کو اس سے پہلے پہچان سکتا ہے کہ وہ ابعادی غلطیاں یا سطح کے اختتام کی خرابی کا باعث بنیں۔ ایک سی ان سی عمودی لیٹھ میں فیڈ بیک کنٹرول سسٹم سی ان سی عمودی لیٹھ مستقل طور پر اصل مشین کے جواب کا موازنہ پیشگی طور پر پروگرام شدہ استحکام کے درجہ بندیوں سے کرتا ہے اور مواد کی رفتار کو کم کرنا، سپنڈل کی رفتار کو تبدیل کرنا، یا کولنٹ کے بہاؤ میں ترمیم جیسے درستگی کے اقدامات نافذ کرتا ہے تاکہ بہترین کٹنگ استحکام کو بحال کیا جا سکے۔
جدید سی ان سی عمودی لیٹھ سافٹ ویئر میں داخل شدہ پیشگوئی کرنے والی مرمت کی صلاحیتیں وائبریشن کے دستخطوں کا استعمال کرتی ہیں تاکہ اجزاء کی پہننے کی پیشگوئی کی جا سکے اور تباہ کن خرابیوں کے واقع ہونے سے پہلے وقتفی مرمت کا وقت طے کیا جا سکے۔ سی ان سی عمودی لیٹھ کنٹرول کی حکمت عملی کو مشین کی مضبوطی کو ترجیح دینی چاہیے، جس میں سپنڈل لوڈ سینسرز، درجہ حرارت کے پروبز، اور مشین کے ڈھانچے میں مختلف مقامات پر لگے وائبریشن ایکسلیرومیٹرز سے حقیقی وقت کے فیڈ بیک کی بنیاد پر آپریشنل پیرامیٹرز کو مستقل طور پر بہتر بنایا جاتا ہے۔ اس ذہین کنٹرول کے نقطہ نظر سے یقینی بنایا جاتا ہے کہ سی ان سی عمودی لیٹھ بڑے قطر کے کٹنگ آپریشنز میں زیادہ سے زیادہ پیداواری صلاحیت اور درستگی فراہم کرتے ہوئے اپنے استحکام کے دائرے کے اندر مستقل طور پر کام کرتا ہے۔
اکثر پوچھے جانے والے سوالات
سی این سی عمودی لیتھ سپنڈلز میں کون سی خاص قسم کی بیئرنگز استعمال کی جاتی ہیں؟
زیادہ تر مدرن سی ان سی عمودی لیٹھ سپنڈلز میں پہلے سے لوڈ کردہ زاویہ رابطہ بال بیئرنگز استعمال کیے جاتے ہیں، جو اکثر ریڈیل اور ایکسیل لوڈز کو موثر طریقے سے تقسیم کرنے کے لیے ٹینڈم یا ڈپلیکس ترتیب میں لگائے جاتے ہیں۔ اعلیٰ درجے کی سرامک ہائبرڈ بیئرنگز کو اب بڑھتی ہوئی حد تک عمدہ ماڈلز میں استعمال کیا جا رہا ہے کیونکہ یہ روایتی سٹیل بیئرنگز کے مقابلے میں بہتر سپیڈ صلاحیت، کم حرارت پیدا کرنے کی صلاحیت اور لمبی سروس لائف فراہم کرتی ہیں۔ سی ان سی عمودی لیٹھ کسی خاص ماشین کی طاقت کی درجہ بندی، زیادہ سے زیادہ سپنڈل سپیڈ اور بڑے قطر کے آپریشنز کے دوران متوقع کٹنگ لوڈز کے مطابق سپنڈل میں بیئرنگ کی مخصوص ترتیب طے کی جاتی ہے۔ سی ان سی عمودی لیٹھ سپنڈل
کٹنگ فلوئڈ کے انتخاب کا سی این سی عمودی لیتھ پر استحکام پر کیا اثر پڑتا ہے؟
کٹنگ فلوئڈ کے انتخاب سے ایک سی این سی عمودی لیتھ کی حرارتی استحکام پر اس بات کے ذریعے اہم اثر پڑتا ہے کہ وہ کٹنگ عمل کے دوران حرارت کے اخراج، کام کے ٹکڑے کے درجہ حرارت اور مواد کی خصوصیات کو کس طرح متاثر کرتا ہے۔ سی ان سی عمودی لیٹھ سی این سی عمودی لیتھ میں استعمال ہونے والے سنتھیٹک کٹنگ فلوئڈز سی ان سی عمودی لیٹھ عام طور پر معدنی تیلوں کے مقابلے میں بہتر ٹھنڈک اور ترشیح فراہم کرتے ہیں، جس سے حرارتی غیر متناسبی کم ہوتی ہے اور بڑے قطر کے کاٹنے کے عمل کے دوران سائزی استحکام برقرار رہتا ہے۔ فلڈ ٹھنڈک کے نظام کاٹنے کے علاقے میں کاٹنے کے مائع کو براہ راست پہنچاتے ہیں، سی ان سی عمودی لیٹھ , جبکہ تھرو اسپنڈل ترسیل کے نظام مائع کو زیادہ موثر طریقے سے آلہ اور کام کے درمیان کے رابطے پر لگاتے ہیں تاکہ زیادہ سے زیادہ حرارتی کنٹرول حاصل کیا جا سکے۔
کیا سی این سی عمودی لیتھ کی استحکامیت مشین کی عمر کی وجہ سے متاثر ہو سکتی ہے؟
جی ہاں، ایک پرانی سی ان سی عمودی لیٹھ مشین کو بیئرنگ کے استعمال، حرارتی سائیکلنگ کے اثرات اور ڈھالے ہوئے حصوں میں جمع شدہ تناؤ کی وجہ سے ساختی سختی کا تدریجی نقصان ہوتا ہے، جو آہستہ آہستہ مشین کی مجموعی استحکامیت اور کاٹنے کی درستگی کو کم کر سکتا ہے۔ بیئرنگ کی تبدیلی، اسپنڈل کی دوبارہ سنیار اور بنیاد کی دوبارہ لیولنگ شامل وقایعی مرمت کے پروگرام مشین کو بھاری پیداواری استعمال کے بعد بھی اصلی استحکامی خصوصیات کے قریب بحال کر سکتے ہیں۔ سی ان سی عمودی لیٹھ کی باقاعدہ معائنہ سی ان سی عمودی لیٹھ بنیاد، کالم اور سپنڈل اسمبلی آپریٹرز کو بڑے قطر کے کاٹنے کے آپریشنز کے دوران معیار کے مسائل سامنے آنے سے پہلے استحکام کے گھٹاؤ کو جلد شناخت کرنے اور اس کے اصلاحی اقدامات کو نافذ کرنے کی اجازت دیتی ہے۔

