
 EN



Fabrikkens presisjon avhenger i stor grad av utstyrets pålitelighet og driftsevne. Når produsenter står ovenfor gjentatte toleranseproblemer, kassering av deler og produksjonsforsinkelser, ligger ofte årsaken til grunnen i utdatert eller utilstrekkelig maskinutstyr. Å oppgradere til en cNC vertikal dreiebenk representerer en strategisk beslutning som direkte påvirker dimensjonell nøyaktighet, gjennomstrømningskonsistens og generell konkurranseevne. Denne artikkelen undersøker hvordan fabrikker systematisk kan forbedre nøyaktigheten ved å overgå fra konvensjonelle bearbeidingsmetoder til moderne CNC-vertikal dreiebenk-teknologi.
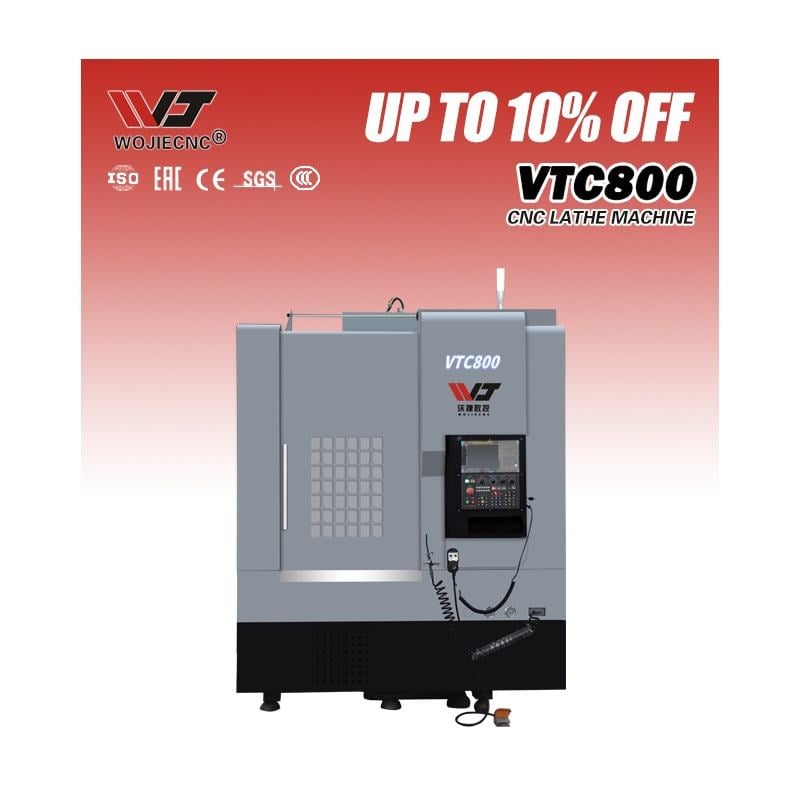
Overgangen til CNC-vertikale dreiebanker endrer grunnleggende hvordan fabrikker utfører dreieoperasjoner. I motsetning til manuelle eller eldre halvautomatiske anlegg opererer en CNC-vertikal dreiebank med servostyrt nøyaktighet, noe som eliminerer menneskelig variasjon og mekanisk avdrift som samler seg opp over tid. Moderne fabrikker erkjenner at forbedringer i nøyaktighet direkte reduserer utskuddsgraden, kostnadene for omforming og gjennomføringstidene. Å forstå de spesifikke mekanismene bak disse forbedringene hjelper beslutningstakere med å vurdere om en investering i en CNC-vertikal dreiebank er i tråd med deres operative utfordringer og vekstmål.
Dimensjonell presisjon og toleransehåndtering
Servostyring og sanntids tilbakemeldingssystemer
En CNC-vertikal dreiebænk integrerer lukkede tilbakemeldingsmekanismer som kontinuerlig overvåker skjæreprametre, spindelhastighet og verktøyposisjon. Denne evnen til justering i sanntid sikrer at måltoleranser forblir konstante gjennom hele produksjonsløpene. Når en CNC-vertikal dreiebænk oppdager avvik fra programmerte spesifikasjoner, kompenserer servomotorer automatisk, slik at stramme toleranser opprettholdes – noe manuelle maskiner ikke klarer å opprettholde. Fabrikker som bruker CNC-vertikal dreiebænk-teknologi rapporterer forbedringer i toleranskonsekvens på mellom 0,01 mm og 0,001 mm, avhengig av delkompleksitet og materialegenskaper.
Fordelen med presisjon hos en CNC-vertikal dreiebenk strekker seg over hele produksjonspartiene. Tradisjonelle dreiebenker opplever verktøyslitasje som gradvis fører til at målene overskrider akseptable grenser, noe som krever inngrep fra operatøren og manuell justering. En CNC-vertikal dreiebenk justerer derimot automatisk verktøyforskyvningene innenfor programmerte parametere og opprettholder nøyaktighet over hundrevis av deler. Denne funksjonen hos CNC-vertikaldreiebenken eliminerer behovet for omgjøring etter første prøvedel og reduserer statistisk variasjon i målene på ferdige deler, noe som direkte støtter prinsippene om slank produksjon og initiativer for null feil.
Optimalisering av verktøybaner og geometrisk nøyaktighet
Moderne CNC-vertikale dreiebænker bruker sofistikerte verktøybaneralgoritmer som beregner optimale skjærehastigheter, fremføringshastigheter og skjæredybder basert på materialetype og geometri. Denne automatiseringen av CNC-vertikale dreiebænker reduserer feil fra menneskelige operatører og sikrer konsekvente skjæreforhold som gir gjentagbare resultater. Når operatører av CNC-vertikale dreiebænker programmerer delspesifikasjoner, tolker maskinen disse instruksjonene med nøyaktig mekanisk overholdelse, noe som eliminerer gjetning og anslag som kjennetegner manuell bearbeiding.
Den geometriske nøyaktigheten som en CNC-vertikal dreiebenk leverer, skyldes en stiv maskinkonstruksjon, presisjonsdreieaksellager og kalibrerte kuleganger. Hver komponent i en CNC-vertikal dreiebenk fungerer i samspill for å omsette digitale instruksjoner til fysiske mål med minimal mekanisk spil. Fabrikker som oppgraderer til CNC-vertikal dreiebenk-utstyr observerer vanligvis forbedringer i sirkularitet, vinkelrettighet og jevnhet i overflatekvalitet, noe som forbedrer produktkvaliteten og reduserer kundeklager knyttet til avvik i mål.
Produksjonskonsekvens og statistisk prosesskontroll
Gjentakelighet mellom produksjonsløp
Fabrikknøyaktighet går utover nøyaktigheten til enkeltdele og omfatter også konsekvens i hele produksjonskampanjer. En CNC-vertikal dreiebenk utmerker seg ved sin gjentagelighet, fordi hver del følger identiske verktøybaner og parametersekvenser. I motsetning til manuelle maskiner, der variasjoner i operatørens ferdigheter fører til forskjeller mellom delene, produserer en CNC-vertikal dreiebenk den tusende delen med samme nøyaktighet som den første. Denne gjentageligheten til CNC-vertikale dreiebenker gjør det mulig for fabrikker å innføre metoder for statistisk prosesskontroll og redusere behovet for stikkprøvekontroller.
Når fabrikker overgår til CNC-vertikale dreiebænker, blir prosesskontrollen datadrevet i stedet for basert på intuisjon. Den CNC-vertikale dreiebænken logger automatisk skjæreprametre, sykeltider og verktøyforskyvninger, og oppretter produktionsdokumenter som støtter analyse av grunnsak og tiltak for kontinuerlig forbedring. Fabrikker som utnytter dataanalyse fra CNC-vertikale dreiebænker identifiserer trender i verktøyslitasje, spindelens ytelse og termisk drift før de fører til avfall, noe som muliggjør prediktiv vedlikehold og proaktive prosessjusteringer som sikrer nøyaktighet over lengre produksjonsperioder.
Temperaturstabilitet og termisk kompensasjon
Miljøtemperatursvingninger fører til metallutvidelse og -kontraksjon, noe som reduserer dimensjonell nøyaktighet på manuelle anlegg. Avanserte CNC-vertikale dreiebenker inkluderer termiske kompensasjonsalgoritmer som justerer verktøyforskyvninger basert på spindeltemperatur, omgivelsestemperatur og termiske egenskaper til arbeidsstykkematerialet. Denne funksjonen på CNC-vertikale dreiebenker blir avgjørende i høy-nøyaktighetsapplikasjoner der toleransene nærmer seg materialets termiske grenser. Fabrikker som opererer CNC-vertikale dreiebenker i ikke-regulerte miljøer drar betydelig nytte av termisk kompensasjonsevne som sikrer nøyaktighet gjennom hele produksjonsskiftene.
Evnen til å opprettholde nøyaktighet ved temperatursvingninger hos en CNC-vertikallathe fører til lengre verktøylevetid og redusert nedtid for manuelle justeringer av utstyr. Når en CNC-vertikallathe oppdager termisk drift, kompenserer den automatisk i stedet for å vente på at en operatør merker dimensjonell kryping. Denne funksjonen hos CNC-vertikallathen er spesielt fordelaktig for fabrikker som driver fler-skiftproduksjon, der utstyret varmes opp og kjøles ned gjentatte ganger, noe som utgjør en utfordring for konvensjonelle strategier for å opprettholde nøyaktighet.
Kostnads-nytteanalyse av driftseffektivitet og nøyaktighet
Reduksjon av avfall og forbedring av første-gang-leveranse
Forbedringer i nøyaktighet fører direkte til lavere avfallsrater og høyere andel ferdigproduserte deler ved første gjennomgang. Når fabrikker setter inn en CNC-vertikal dreiebenk, er den umiddelbare, målbare fordelen ofte en reduksjon i avfallsraten på 15 % til 40 %, avhengig av delkompleksiteten og begrensningene med tidligere utstyr. En CNC-vertikal dreiebenk minimerer antallet deler som produseres utenfor toleranseområdet, noe som eliminerer de nedstrømskostnadene som er knyttet til omproduksjon, avfallsbortføring og kundeklager. For fabrikker som driver virksomhet med smale marginer, genererer selv beskjedne forbedringer i nøyaktigheten til en CNC-vertikal dreiebenk betydelige økonomiske gevinster bare gjennom eliminering av avfall.
Rollen til den numerisk styrte vertikale dreiebenken for å forbedre utbyttet ved første gjennomgang omfatter også støtte for kvalifikasjonsattestering og krav fra kundens revisjoner. Kunder krever i økende grad dokumentert bevis for statistisk prosesskontroll og konsekvent overholdelse av dimensjonelle krav. En numerisk styrte vertikale dreiebenk gir automatisk genererte ytelsesdata som demonstrerer at nøyaktigheten opprettholdes over produksjonspartiene, noe som støtter kundens tillit og reduserer frekvensen av inspeksjonsrevisjoner. Fabrikker som klarer å utnytte evnene til en numerisk styrte vertikale dreiebenk får en konkurransafortrinn gjennom forbedret levering innen tidsfristen og færre kvalitetsavvik.
Kompetanseutvikling og operativ skalerbarhet
Oppgradering til CNC-vertikallathte knytning endrer grunnleggende kravene til arbeidsstyrken og driftenes skalerbarhet. I stedet for å være avhengige av erfarna maskinister med tiårers erfaring, kan fabrikker utdanne kompetente operatører for CNC-vertikallatther på måneder i stedet for år. Denne tilgjengeligheten til CNC-vertikallatther demokratiserer presisjonsfremstilling og lar fabrikker øke produksjonskapasiteten uten proporsjonale økninger i kostnadene for spesialisert arbeidskraft. Når fabrikker implementerer CNC-vertikallatth-systemer, får de operativ fleksibilitet til å justere produksjonsvolumene samtidig som de opprettholder nøyaktighetsstandarder som manuelle maskiner sliter med å opprettholde.
Rollen til CNC-vertikallathe i arbeidsstyrkens skalerbarhet blir spesielt verdifull under forsyningskjedeforstyrrelser og mangel på arbeidskraft. Fabrikker som bruker CNC-vertikallathe-teknologi opprettholder produksjonsnøyaktighet selv ved rask veksling av operatører, fordi utstyret kompenserer for individuelle operatørforskjeller. Denne motstandsdyktigheten til CNC-vertikallathe støtter forretningskontinuitet og reduserer sårbarheten for ustabilitet i arbeidsmarkedet, noe som gir strategiske fordeler utover umiddelbare forbedringer i nøyaktighet.
Ofte stilte spørsmål
Hvilke nøyaktighetsforbedringer kan fabrikker forvente ved oppgradering til en CNC-vertikallathe?
Fabrikker oppnår vanligvis forbedringer i toleranser fra 0,05 mm til 0,001 mm, avhengig av eksisterende utstyrskapasiteter og spesifikasjonene for nytt CNC-vertikalt dreiebenk. Utenfor dimensjonell nøyaktighet forbedrer en CNC-vertikal dreiebenk konsistensen betydelig mellom produksjonsbatcher, reduserer omfattende rearbeid på første artikkel og muliggjør lavere inspeksjonsutvalgsrater. Mange fabrikker rapporterer reduksjoner i avfallsraten på 20 % til 40 % innen det første året med bruk av CNC-vertikal dreiebenk, og ytterligere fordeler blir mer synlige etter hvert som operatørene utvikler ferdigheter og prosessoptimalisering spre seg gjennom hele produksjonsmiljøet.
Hvordan holder en CNC-vertikal dreiebenk nøyaktigheten under lengre produksjonsløp?
En CNC-vertikal dreiebenk bruker lukkede tilbakemeldingssystemer, servomotor-kompensasjon og korreksjon for termisk drift for å opprettholde nøyaktighet over hundrevis eller tusenvis av deler. CNC-vertikal dreiebenken justerer automatisk verktøyforskyvninger, overvåker spindeltemperaturen og kompenserer for miljømessige variasjoner uten at operatørinngrep er nødvendig. I motsetning til manuelle anlegg som krever periodiske manuelle nullstillinger og justeringer, holder en CNC-vertikal dreiebenk programmerte mål helt gjennom hele skift og flerdagers produksjonskampanjer, noe som støtter slank produksjon og forpliktelser knyttet til levering på tid.
Hvilke investeringer og tidsrammer bør fabrikker forvente ved implementering av CNC-vertikal dreiebenk-systemer?
Kostnadene for kjøp av vertikale CNC-skrivelater varierer betydelig avhengig av maskinspesifikasjoner, automasjonsfunksjoner og verktøykrav. De fleste fabrikker opplever tilbakebetalingstider mellom 18 og 36 måneder gjennom redusert avfall og forbedret produksjonshastighet. Utenfor direkte utstyrskostnader bør fabrikker reservere budsjett for opplæring av operatører, programutvikling og integrasjon med eksisterende kvalitetskontrollsystemer. Implementeringstiden for vertikale CNC-skrivelater omfatter vanligvis 3 til 6 måneder fra innkjøp til full produksjonsdrift, og gradvis innføring gjør det mulig for fabrikker å bekrefte nøyaktighetsforbedringer før de overfører hele produksjonsvolumet til utstyret.

