
 EN



Fabrikens precision beror i hög grad på utrustningens tillförlitlighet och driftsförmåga. När tillverkare stöter på återkommande toleransproblem, avvisande av delar och produktionsfördröjningar, så brukar orsaken ofta ligga i föråldrad eller otillräcklig bearbetningsutrustning. Att uppgradera till en cNC vertikal drehmaskin representerar ett strategiskt beslut som direkt påverkar målnoggrannhet, genomströmningens konsekvens och den totala konkurrenskraften. Den här artikeln undersöker hur fabriker systematiskt kan förbättra noggrannheten genom att gå från konventionella bearbetningsmetoder till modern CNC-vertikal svarvteknik.
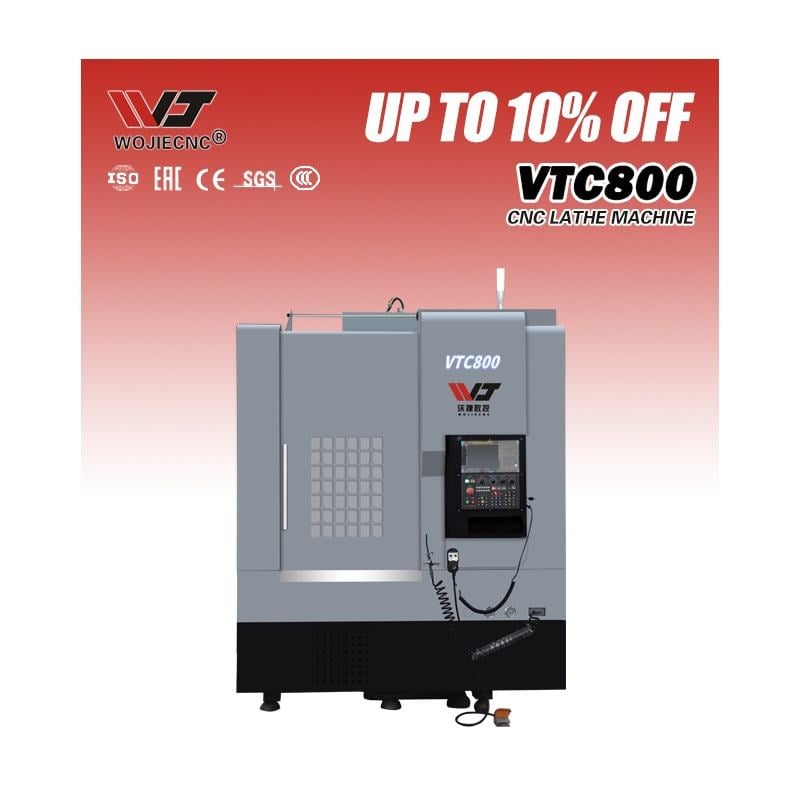
Övergången till CNC-vertikala svarvsystem förändrar i grunden hur fabriker utför maskinbearbetningsoperationer. Till skillnad från manuell eller äldre halvautomatisk utrustning fungerar ett CNC-vertikalt svarv med servostyrning och hög precision, vilket eliminerar mänsklig variabilitet och mekanisk drift som ackumuleras över tid. Moderna fabriker inser att förbättringar av noggrannheten direkt minskar utslagsgraden, kostnaderna för omarbete och ledtider. Att förstå de specifika mekanismer bakom dessa förbättringar hjälper beslutsfattare att bedöma om en investering i ett CNC-vertikalt svarv stämmer överens med deras operativa utmaningar och tillväxtmål.
Dimensionell precision och toleranshantering
Servostyrning och realtidsåterkopplingssystem
En CNC-vertikal svarv integrerar återkopplingsmekanismer i slutna kretsar som kontinuerligt övervakar skärparametrar, spindelhastighet och verktygsposition. Denna förmåga att justera i realtid säkerställer att måttundantagen förblir konsekventa under hela produktionsloppen. När en CNC-vertikal svarv upptäcker avvikelse från de programmerade specifikationerna kompenserar servomotorerna automatiskt, vilket bibehåller stränga måttundantag som manuella maskiner inte kan upprätthålla. Fabriker som använder CNC-vertikal svarv-teknik rapporterar förbättringar av måttundantagskonsekvensen i intervallet 0,01 mm till 0,001 mm, beroende på delens komplexitet och materialens egenskaper.
Precisionsfördelen med en CNC-vertikallätare sträcker sig över hela produktionspartier. Traditionella svarv undergår verktygsslitage, vilket gradvis driver måtten utanför acceptabla gränser och kräver operatörens ingripande samt manuell justering. En CNC-vertikallätare justerar däremot automatiskt verktygsförskjutningar inom programmerade parametrar och bibehåller noggrannheten över hundratals delar. Denna funktion hos CNC-vertikallätaren eliminerar omarbetning efter första provdelens kontroll och minskar den statistiska variationen i färdiga delars mått, vilket direkt stödjer lean-tillverkningsprinciper och noll-defekt-initiativ.
Optimering av verktygsväg och geometrisk noggrannhet
Moderna CNC-vertikala svarvsystem använder sofistikerade verktygspålsalgoritmer som beräknar optimala skärhastigheter, fördjupningshastigheter och skärningsdjup baserat på materialtyp och geometri. Denna automatisering av CNC-vertikala svarv minskar mänskliga operatörsfel och säkerställer konsekventa skärningsförhållanden som ger repeterbara resultat. När operatörer för CNC-vertikala svarv programmerar delspecifikationer tolkar maskinen dessa instruktioner med exakt mekanisk efterlevnad, vilket eliminerar gissningar och uppskattningar som präglar manuell bearbetning.
Den geometriska noggrannheten som en CNC-vertikallätare levererar beror på maskinens styva konstruktion, precisionsdrivaxellager och kalibrerade drivspindlar. Varje komponent i en CNC-vertikallätare fungerar samordnat för att omvandla digitala instruktioner till fysiska mått med minimal mekanisk spel. Fabriker som uppgraderar till CNC-vertikallätarutrustning noterar vanligtvis förbättringar av cirkularitet, vinkelrättighet och enhetlighet i ytytan, vilket förbättrar produktkvaliteten och minskar kundreturer relaterade till ickeöverensstämmande mått.
Produktionskonsekvens och statistisk processkontroll
Återkombarhet mellan produktionsomgångar
Fabriksnoggrannhet sträcker sig bortom enskild dels precision och omfattar konsekvensen över hela produktionskampanjer. En CNC-vertikallätare utmärker sig genom upprepbarhet eftersom varje del följer identiska verktygsvägar och parametersekvenser. Till skillnad från manuell utrustning, där operatörens färdighetsvariation orsakar skillnader mellan delar, tillverkar en CNC-vertikallätare den tusende delen med samma noggrannhet som den första. Denna upprepbarhet hos CNC-vertikallätaren möjliggör att fabriker inför statistiska processkontrollmetoder och minskar kraven på stickprovsinspektion.
När fabriker övergår till CNC-vertikala svarvoperationer blir processkontrollen datadriven istället för intuitiv. Den CNC-vertikala svarven loggar automatiskt skärparametrar, cykeltider och verktygsförskjutningar, vilket skapar produktionsregister som stödjer orsaksanalys och initiativ för kontinuerlig förbättring. Fabriker som utnyttjar dataanalys från CNC-vertikala svarvar identifierar trender i verktygsslitage, spindelprestanda och termisk drift innan de leder till skrot, vilket möjliggör förutsägande underhåll och proaktiv justering av processer för att bibehålla noggrannhet under längre produktionstider.
Temperaturstabilitet och termisk kompensation
Miljötemperaturfluktuationer orsakar utvidgning och sammandragning av metall, vilket försämrar dimensionsnoggrannheten på manuell utrustning. Avancerade CNC-vertikala svarvsystem inkluderar algoritmer för termisk kompensation som justerar verktygsförskjutningar baserat på spindelns temperatur, omgivningsförhållanden och det bearbetade materialets termiska egenskaper. Denna funktion för CNC-vertikala svarv blir avgörande i högnoggranna applikationer där toleranserna närmar sig materialets termiska gränser. Fabriker som kör CNC-vertikala svarv i okontrollerade miljöer drar stora fördelar av termisk kompensation, vilket bevarar noggrannheten under hela produktionsskiftet.
En CNC-vertikal svarvares förmåga att bibehålla noggrannhet vid temperatursvängningar resulterar i längre verktygslivslängd och mindre driftstopp för manuella justeringar av utrustningen. När en CNC-vertikal svarvare upptäcker termisk förskjutning kompenserar den automatiskt istället för att vänta på att en operatör uppmärksammar måttförändringar. Denna funktion hos CNC-vertikala svarvare är särskilt fördelaktig för fabriker som kör flerskiftsproduktion, där utrustningen uppvärms och svalnar om och om igen – vilket utmanar konventionella strategier för att bibehålla noggrannhet.
Kostnads-nyttoanalys av driftseffektivitet och noggrannhet
Minskad skrotproduktion och förbättrad första-genomgångsavkastning
Förbättringar av noggrannheten leder direkt till lägre utslagskvoter och högre andel godkända delar vid första kontrollen. När fabriker inför en CNC-vertikal svarvmaskin är den omedelbara, mätbara fördelen ofta en minskning av utslagskvoten med 15–40 %, beroende på delens komplexitet och begränsningarna med tidigare utrustning. En CNC-vertikal svarvmaskin minimerar antalet delar som tillverkas utanför de angivna toleranserna, vilket eliminerar de kostnader som annars uppstår vid omarbete, bortskaffande av utslag och kundreklamationer. För fabriker som driver verksamheter med smala marginaler genererar även beskedliga förbättringar av CNC-vertikalsvarvmaskinens noggrannhet betydande ekonomiska vinster endast genom eliminering av utslag.
CNC-vertikalvredens roll för att förbättra första-genomgångsutbytet omfattar även stöd för kvalitetscertifieringar och kundgranskningar. Kunder kräver i allt högre utsträckning dokumenterad bevisning för statistisk processkontroll och konsekvent dimensionell efterlevnad. En CNC-vertikalvridmaskin genererar automatiskt prestandadata som visar att noggrannheten bibehålls över produktionspartier, vilket stärker kundens förtroende och minskar frekvensen av inspektionsgranskningar. Fabriker som utnyttjar CNC-vertikalvredens kapacitet får ett konkurrensfördel genom förbättrad leveranspålitlighet och färre kvalitetsincidenter.
Personalutveckling och operativ skalbarhet
Uppgradering till CNC-vertikalvända svarvtekniker förändrar i grunden kraven på arbetsstyrkan och möjligheterna att skala upp verksamheten. Istället for att förlita sig på mästare inom svarvning med årtionden av erfarenhet kan fabriker utbilda kompetenta operatörer för CNC-vertikalvända svarv på månader snarare än år. Denna tillgänglighet till CNC-vertikalvända svarv demokratiserar precisionsfertigung och gör det möjligt for fabriker att öka produktionskapaciteten utan proportionella ökningar av kostnaderna för specialiserad arbetskraft. När fabriker inför CNC-vertikalvända svarvsystem får de operativ flexibilitet att justera produktionsvolymerna samtidigt som de bibehåller noggrannhetsstandarder som manuella maskiner har svårt att upprätthålla.
Cnc-vertikallätens roll för att skala arbetsstyrkan blir särskilt värdefull under avbrott i leveranskedjan och brist på arbetskraft. Fabriker som använder cnc-vertikalläte-teknik bibehåller produktionsnoggrannheten trots snabb personalomsättning, eftersom utrustningen kompenserar för variationer mellan enskilda operatörer. Denna cnc-vertikallätes motståndskraft stödjer verksamhetens kontinuitet och minskar sårbarheten för instabilitet på arbetsmarknaden, vilket ger strategiska fördelar utöver omedelbara förbättringar av noggrannheten.
Vanliga frågor
Vilka förbättringar av noggrannheten kan fabriker förvänta sig genom att uppgradera till ett cnc-vertikalläte?
Fabriker uppnår vanligtvis förbättringar av toleranser från 0,05 mm till 0,001 mm beroende på befintliga utrustningsmöjligheter och specifikationer för ny CNC-vertikallämn. Utöver dimensionell noggrannhet förbättrar en CNC-vertikallämn kraftigt konsekvensen mellan produktionsomgångar, minskar omarbete av första artikeln och möjliggör lägre inspektionsurvalsfrekvenser. Många fabriker rapporterar minskningar av skrotfrekvensen med 20 % till 40 % inom det första året efter införandet av en CNC-vertikallämn, med ytterligare fördelar som uppstår när operatörer utvecklar kompetens och processoptimering sprider sig genom hela produktionsmiljön.
Hur bibehåller en CNC-vertikallämn noggrannheten under längre produktionsturer?
En CNC-vertikal svarv använder slutna återkopplingssystem, servomotor-kompensering och korrigering av termisk drift för att bibehålla noggrannhet vid tillverkning av hundratals eller tusentals delar. CNC-vertikalsvarven justerar automatiskt verktygsförskjutningar, övervakar spindelns temperatur och kompenserar för miljöförändringar utan operatörens ingripande. Till skillnad från manuell utrustning, som kräver periodiska manuella nollställningar och justeringar, bibehåller en CNC-vertikal svarv de programmerade måtten under hela skift och flerdagars produktionsserier, vilket stödjer slank tillverkning och leveransavtal enligt just-in-time-principen.
Vilken investering och tidsram bör fabriker förvänta sig vid införandet av CNC-vertikal svarv-system?
Köpkostnaderna för CNC-vertikala svarv varierar kraftigt beroende på maskinens specifikationer, automationsfunktioner och verktygskrav. De flesta fabriker upplever återbetalningsperioder mellan 18 och 36 månader genom minskad skrotproduktion och förbättrad genomströmning. Utöver de direkta utrustningskostnaderna bör fabriker budgetera för operatörsträning, programutveckling och integration med befintliga kvalitetskontrollsystem. Genomförandetiden för en CNC-vertikal svarv omfattar vanligtvis 3 till 6 månader från inköp till full produktionssatsning, där stegvisa införandestrategier möjliggör för fabrikerna att verifiera noggrannhetsförbättringar innan de överlåter hela produktionsvolymen till utrustningen.

