
 EN



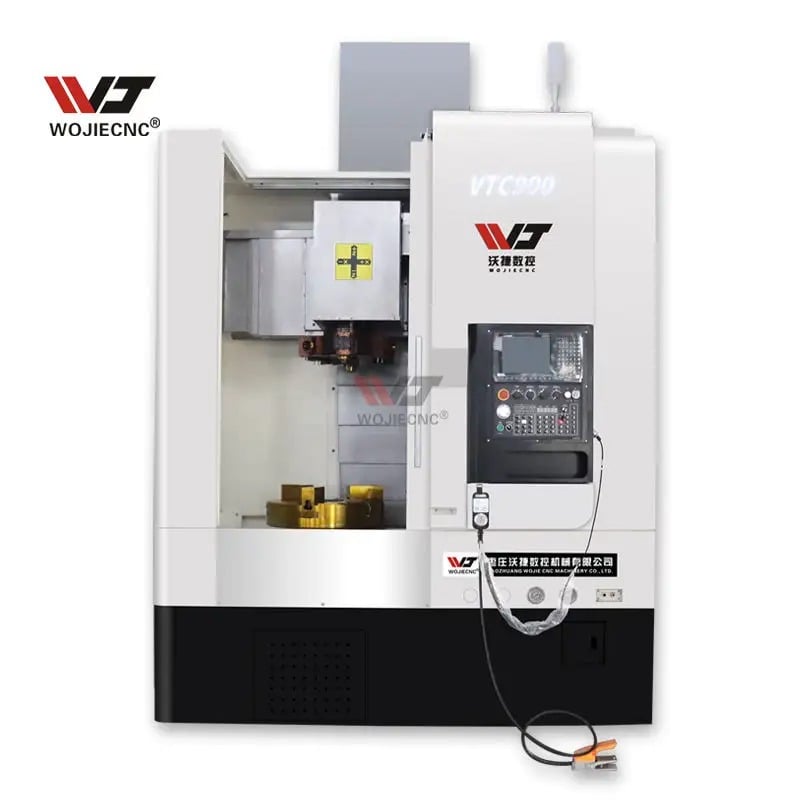
En cNC vertikal dreiebenk representerer en grunnleggende endring i moderne produksjon, der nøyaktig ingeniørfag kombineres med skalerbarhet i produksjon som tradisjonelle horisontale maskiner ikke kan matche. Konstruksjonen av en CNC-vertikal dreiebenk støtter grunnleggende kravene til masseproduksjon ved å integrere stive spindelkonfigurasjoner, effektive systemer for avføring av spon og flerakse-funksjonalitet, noe som reduserer syklustider og forbedrer konsekvensen i delene. Å forstå de spesifikke konstruksjonsfordelene med en CNC-vertikal dreiebenk er avgjørende for produsenter som ønsker å optimalisere produksjonseffektiviteten og beholde et konkurransefortrinn i operasjoner med høy volumproduksjon.
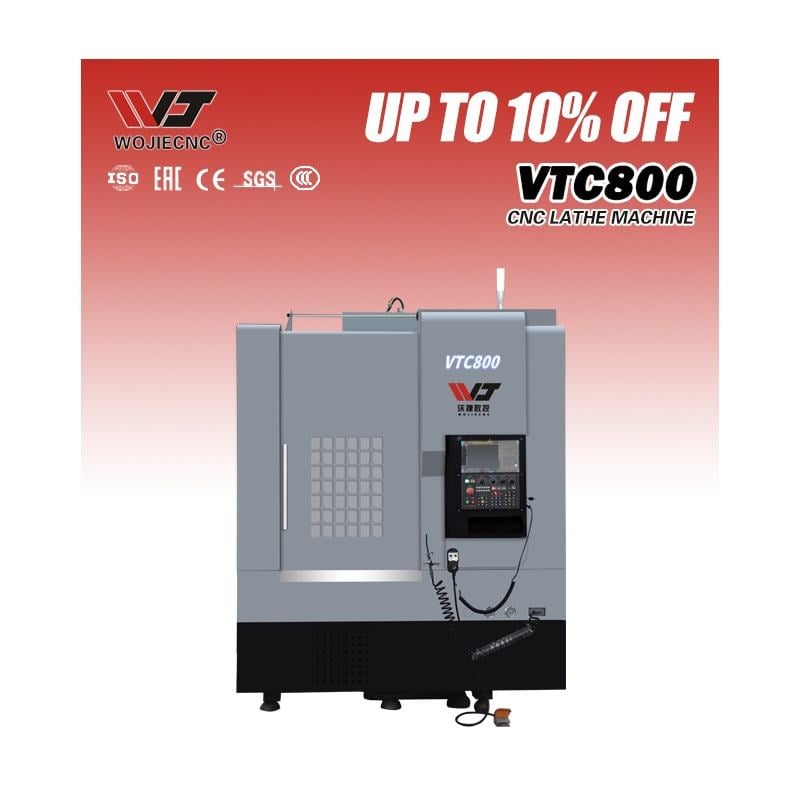
Den arkitektoniske grunnlaget for en CNC-vertikal dreiebenk tar direkte sikte på de sentrale kravene i masseproduksjonsmiljøer. I motsetning til horisontale konfigurasjoner gir den vertikale spindelorienteringen på en CNC-vertikal dreiebenk innbygde fordeler når det gjelder stabilitet til arbeidsstykket, tilgang til verktøy og integrasjon av automatisk materialehåndtering. Disse designegenskapene gjør CNC-vertikal dreiebenken til en ideell plattform for produsenter som behandler middels store til store arbeidsstykker i repetitive produksjonsløp der presisjon, pålitelighet og gjennomstrømning direkte påvirker lønnsomheten.
Spindeldesign og stivhetsfordeler
Høydreiemoment-spindelarkitektur
Den numerisk styrte vertikale dreiebenken har en høydreiemoment-spindel montert vertikalt over arbeidsstykket, noe som gir en konstruksjon som naturlig motstår avbøyning under skjæring. Denne konfigurasjonen leder skjærekreftene rett ned gjennom spindelbores og inn i spennkloen, noe som minimerer bøymemomenter som ellers ville svekke nøyaktigheten i en numerisk styrte vertikale dreiebenk. For serieproduksjon gjør denne stive spindelkonstruksjonen i en numerisk styrte vertikale dreiebenk konsekvent verktøyinngrep og forutsigbare overflatefinish mulig på tusenvis av deler, noe som reduserer avfallprosenten og antallet ganger en del må bearbeides på nytt – faktorer som svekker produksjonsmarginene.
Designen av spindelen i CNC-vertikallathe støtter også høyere rotasjonshastigheter og dreiemomentverdier enn horisontale maskiner av tilsvarende størrelse, noe som lar produsenter optimalisere skjæreprametrene for spesifikke materialer og delgeometrier. Når en CNC-vertikallathe opererer med maksimal effektivitet, reduserer spindelens mekaniske fordel syklustiden per komponent samtidig som den opprettholder dimensjonell nøyaktighet innenfor strikte toleranser. Dette ytelsesområdet gjør CNC-vertikallathen spesielt verdifull for bil-, luftfarts- og tungutstyrsprodusenter der produksjonsvolumet rettferdiggjør kapitalinvesteringen.
Termisk stabilitet og presisjonsvedlikehold
Varmeproduksjon under kontinuerlig masseproduksjon truer direkte dimensjonsstabiliteten, men konstruksjonen av CNC-vertikallathe inneholder avanserte kjølekanaler i spindelhuset for å opprettholde termisk likevekt. En godt utformet CNC-vertikallathe holder spindeltemperaturen innen smale intervaller, slik at termisk utvidelse ikke fører til dimensjonell drift under lengre produksjonsløp. Denne funksjonen for termisk stabilitet på CNC-vertikallathen blir stadig viktigere ved produksjon av partier med 1000 eller flere identiske komponenter, der deler fra starten av produksjonen må stemme overens med deler fra slutten av produksjonen innenfor spesifikasjonene.
Termisk styring på CNC-vertikaldreiebenken beskytter både spindellager og skjæreværktøy mot overdrivende varmebelastning, noe som betydelig forlenger verktyets levetid og spindelens serviceintervaller. Produsenter som opererer en CNC-vertikaldreiebenk i miljøer med høy produksjon rapporterer at fremragende termisk kontroll reduserer uplanlagt vedlikeholdsstans og forbedrer metrikker for total utstyrsnytte (OEE), som er avgjørende for konkurransekraftig produksjon.
Posisjonering og tilgjengelighet av arbeidsstykket
Fordeler med vertikal orientering
CNC-vertikallatens spindelflate plasserer arbeidsstykket vertikalt, noe som gir bedre tilgang til verktøybytte, lasting av arbeidsstykker og inspeksjon uten at maskinen må omposisjoneres. Denne vertikale fastspenningsgeometrien i en CNC-vertikallate forenkler integreringen av automatiserte pallbyttere, robotiske materialehåndteringsanordninger og målesystemer for prosesskontroll, som driver effektiviteten i moderne masseproduksjon. Når en CNC-vertikallate har topplasting av arbeidsstykker, reduseres oppsettiden, og operatørens ergonomi forbedres, noe som minsker feil knyttet til utmattelse under gjentatte produksjonsløp.
Designen på den numerisk styrte vertikale dreiebenken letter også avføring av spåner ved hjelp av tyngdekraft, der spåner som er skåret bort faller naturlig vekk fra skjæringssonen inn i innsamlingsanordninger plassert under maskinens bord. Denne passive spånhåndteringen i en numerisk styrte vertikale dreiebenk forhindrer at spåner skjæres om igjen, verktøybrudd og overflate-skader som ellers ville svekke delkvaliteten i produksjonsmiljøer med høy hastighet. Produsenter får fordeler som redusert kjølevæskeforbruk og forenklet logistikk for spånhåndtering når de opererer en numerisk styrte vertikale dreiebenk, sammenlignet med horisontale alternativer som krever aktiv spånutførsel.
Flere stasjoner
Moderne CNC-vertikale dreiebænker har flere verktøystasjoner og programmerbare tårn som gjør det mulig å utføre fullstendige maskinoperasjoner uten å fjerne arbeidsstykket eller manuelt justere verktøyene. En CNC-vertikal dreiebenk utstyrt med et roterende tårn kan utføre operasjoner som ansiktsbearbeiding, boring, gjering og rilling sekvensielt, samtidig som den beholder referansen til spindelens sentrallinje, noe som maksimerer utnyttelsen av verktøyene og minimerer maskintid uten produksjon. For serieproduksjon konsoliderer denne arkitekturen med flere stasjoner på CNC-vertikale dreiebænker operasjoner som ellers ville kreve flere innstillinger på ulike maskiner, noe som reduserer total produksjonstid og lager av arbeid i prosess betydelig.
Evnen til å utføre komplekse operasjoner i én enkelt innstilling på den numerisk styrte vertikale dreiebenken reduserer også kildene til innstillingsfeil og forenkler produksjonsplanleggingen for produsenter som håndterer bestillinger i store volumer. Når hver numerisk styrte vertikale dreiebenk kan fullføre hele arbeidsinstruksene selvstendig uten sekundære operasjoner, øker produksjonshastigheten, og planleggingskompleksiteten reduseres betydelig i hele produksjonsanlegget.
Automatiseringsintegrering og produksjonsskalering
Kompatible materialehåndteringssystemer
En CNC-vertikal dreiebenk er designet på en måte som naturlig støtter pall- eller gravsteinlignende fastspenningsgrensesnitt, noe som muliggjør rask integrasjon med automatiserte materialehåndteringssystemer og robotisert lasteutstyr. Den horisontale frontflaten på spindelen til CNC-vertikaldreiebenken skaper en standardisert overflate for presentasjon av arbeidsstykket, slik at produsenter kan utforme universelle fastspenningsanordninger som fungerer på flere maskiner uten modifikasjoner. Denne standardiseringsfunksjonen gjør CNC-vertikaldreiebenken spesielt attraktiv for kontraktprodusenter og verksteder som søker fleksibel kapasitet for å håndtere mangfoldige kundeordrer, samtidig som de opprettholder konsekvent kvalitet og syklustider.
Når en CNC-vertikal dreiebenk integreres med automatiserte pallbyttere og robotarmer, oppnår maskinen evne til å produsere uten menneskelig oppsyn («lights-out production»), slik at ubemannet drift kan fortsette under andre og tredje skift. Denne skalerbarhetsfordelen med CNC-vertikaldreiebenken transformerer produksjonsøkonomien og gjør det mulig for produsenter å øke utgangen kraftig uten proporsjonale økninger i direkte arbeidskostnader eller anleggsplass.
Effektivitet i CNC-programmering
CNC-vertikallathestasjonen støtter standardiserte CNC-programmeringskonvensjoner og verktøybibliotek som forenkler delprogrammering og reduserer utviklingstiden for nye produksjonsoppdrag. Programmerere som er kjent med geometrien til CNC-vertikallater kan raskt generere effektive skjæresekvenser som minimerer verktøyets bevegelsesavstand og optimaliserer tildelingen av spindeltid. Programmertgrensesnittet til en CNC-vertikallate støtter også avanserte syklusmakroer og parametrisk programmering, noe som akselererer oppsettstiden for oppdrag når produksjonsvolumene når økonomiske vendepunkter.
Produksjonsingeniører utnytter CNC-vertikallateteknologi for å opprettholde konstante produksjonsrater over ulike delgrupper og kundekrav. Når flere CNC-vertikallatemaskiner opererer parallelt med identiske arbeidsinstruksjoner, blir produksjonsprognoser svært forutsigbare, noe som gir produsenter mulighet til å garantere leveringsforpliktelser og optimalisere lagerstyring gjennom hele forsyningskjeden.
Ofte stilte spørsmål
Hvilke produksjonsvolumer begrunner investering i CNC-vertikale dreiebenker?
CNC-vertikale dreiebenker blir økonomisk fornuftige når produksjonsvolumene når 500 til 1000 deler per produktlinje årlig, avhengig av delkompleksitet og syklustid. Produsenter med stabil etterspørsel etter middels store til store arbeidsstykker finner at investeringen i CNC-vertikale dreiebenker betaler seg gjennom redusert utskudd, lavere lønnskostnader og forbedret leveranse pålitelighet. Mindre seriestørrelser kan likevel dra nytte av funksjonaliteten til CNC-vertikale dreiebenker når kravene til produksjonskonsekvens og presisjon er spesielt strenge.
Hvordan reduserer designet til CNC-vertikale dreiebenker dimensjonsvariasjon over store produksjonsløp?
En CNC-vertikal dreiebænk opprettholder dimensjonell konsekvens gjennom en stiv spindelkonstruksjon, termiske stabilitetssystemer og gjentagbare fastspenningsløsninger som sikrer identiske skjæreforhold for hver produserte del. Evnen til CNC-vertikale dreiebænker til å utføre fullstendige operasjoner i én enkelt innstilling eliminerer kumulative feilkilder som oppstår når deler overføres mellom flere maskiner. Avanserte CNC-vertikale dreiebænkstyringer med adaptiv kompensasjon justerer automatisk skjæreparametrene for å opprettholde måldimensjoner, selv når skjæretøyets slitasje øker gjennom produksjonsperioder.
Kan CNC-vertikale dreiebænker erstatte tradisjonelle horisontale dreiebænker i eksisterende produksjonsmiljøer?
Mange produsenter overfører produksjonen vellykket fra horisontale til vertikale CNC-skrivelater når delgeometrien, seriestørrelsene og automatiseringskravene er i tråd med kapasiteten til vertikale maskiner. En vertikal CNC-skrivelat kan ikke behandle svært lange, slanke arbeidsstykker effektivt, eller deler som krever utvidet rekkevidde utover spindelbores diameter, så bruksområde kompatibilitet krever nøye analyse. Vertikale CNC-skrivelater overgår imidlertid ofte tradisjonelle maskiner når det gjelder skiveformede, sylindriske og flensformede komponenter som produseres i stor mengde, noe som gjør omstillingen økonomisk lønnsom for passende delgrupper.

