
 EN



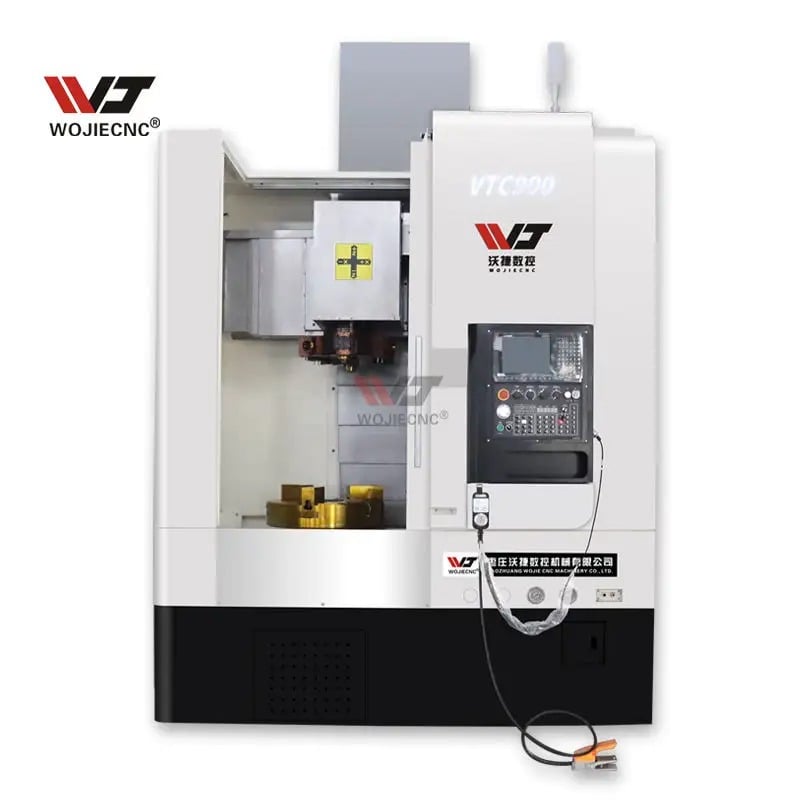
أ مخرطة CNC عمودية يُمثِّل هذا تحوُّلاً جذريًّا في التصنيع الحديث، حيث يجمع بين الهندسة الدقيقة والقابلية للتوسُّع في الإنتاج، وهي ميزات لا تستطيع الآلات الأفقية التقليدية منافستها. ويُراعي تصميم المخرطة الرأسية التحكم العددي (CNC) بشكلٍ أساسي متطلبات الإنتاج الضخم، وذلك عبر دمج تكوينات محور دوران صلبة، وأنظمة فعَّالة لإزالة الرُّشَاشات المعدنية، وقدرات متعددة المحاور التي تقلِّل من أوقات الدورة وتحسِّن اتساق القطع المنتجة. ولذلك، فإن فهم المزايا التصميمية المحددة للمخرطة الرأسية التحكم العددي (CNC) أمرٌ بالغ الأهمية للمصنِّعين الذين يسعون إلى تحسين كفاءة الإنتاج والحفاظ على ميزة تنافسية في العمليات عالية الحجم.
تُلبّي البنية المعمارية لآلة التحويل العددية العمودية متطلبات بيئات الإنتاج الضخم بشكل مباشر. وعلى عكس التصاميم الأفقية، فإن اتجاه المغزل الرأسي في آلة التحويل العددية العمودية يوفّر مزايا جوهريةً في استقرار قطعة العمل، وسهولة الوصول إلى الأدوات، ودمج أنظمة المناولة الآلية للمواد. وتُعتبر هذه الخصائص التصميمية من العوامل التي تجعل آلة التحويل العددية العمودية منصةً مثاليةً للمصنّعين الذين يعالجون قطع عمل متوسطة أو كبيرة الحجم ضمن دورات إنتاج متكررة، حيث تؤثر الدقة والموثوقية والإنتاجية مباشرةً على الربحية.
تصميم المغزل والمزايا الناتجة عن صلابته
هندسة المغزل عالي العزم
تتميَّز مخرطة التحكم العددي الرأسية بمحور دوران عالي العزم مُركَّب رأسيًّا فوق قطعة العمل، ما يشكِّل تصميمًا يقاوم الانحراف تلقائيًّا أثناء عمليات القطع. وتوزِّع هذه الترتيبات قوى القطع مباشرةً إلى الأسفل عبر فتحة المحور وإلى القابض، مما يقلِّل لحظات الانحناء التي قد تُضعف الدقة في مخرطة التحكم العددي الرأسية. أما في الإنتاج الضخم، فإن هذا التصميم الصلب للمحور في مخرطة التحكم العددي الرأسية يتيح تلامسًا ثابتًا للأداة وتشطيبات سطحية متوقَّعة على آلاف القطع، فيخفض معدلات الهدر ودورات إعادة المعالجة التي تُضعف هوامش الإنتاج.
كما يدعم تصميم محور المخرطة الرأسية التحكم العددي بالحاسوب سرعات دوران أعلى وتصنيفات عزم أكبر مقارنةً بالماكينات الأفقية ذات الأحجام المماثلة، ما يسمح للمصنّعين بتحسين معاملات القطع حسب المواد والهندسة الهندسية للأجزاء المُصنَّعة. وعند تشغيل المخرطة الرأسية التحكم العددي بالحاسوب بكفاءة قصوى، فإن الميزة الميكانيكية للمحور تقلّل زمن الدورة لكل عنصر مع الحفاظ على الدقة البُعدية ضمن تحملات ضيِّقة جدًّا. ويُعتبر هذا النطاق الأداءي جعل المخرطة الرأسية التحكم العددي بالحاسوب ذات قيمةٍ كبيرةٍ خصوصًا في قطاعات صناعة السيارات والفضاء الجوي والمعدات الثقيلة، حيث يبرر حجم الإنتاج الاستثمار الرأسمالي.
الثبات الحراري وصيانة الدقة
توليد الحرارة أثناء الإنتاج الضخم المستمر يهدد بشكل مباشر الاستقرار البُعدي، لكن تصميم مخرطة CNC الرأسية يتضمّن ممرات تبريد متقدمة داخل هيكل المغزل للحفاظ على التوازن الحراري. وتضمن مخرطة CNC الرأسية المصمَّمة جيّداً بقاء درجة حرارة المغزل ضمن نطاقات ضيِّقة، ما يمنع نموّاً حرارياً قد يؤدي إلى انحراف أبعادي خلال عمليات الإنتاج الطويلة. ويكتسب هذا الميزة المتعلقة باستقرار الحرارة في مخرطة CNC الرأسية أهميةً متزايدةً عند إنتاج دفعات تضمّ ١٠٠٠ قطعة أو أكثر من المكونات المتطابقة، حيث يجب أن تتطابق القطع المنتَجة في بدايات التشغيل مع تلك المنتَجة في نهايته ضمن الحدود المحددة.
يحمي تصميم إدارة الحرارة في مخرطة التصنيع العددي الرأسية كلًّا من محامل المغزل وأدوات القطع من الإجهاد الحراري المفرط، ما يطيل عمر الأدوات وفترات صيانة المغزل بشكلٍ كبير. ويُبلغ المصنعون الذين يستخدمون مخارط التصنيع العددي الرأسية في بيئات الإنتاج العالي أن التحكم الحراري المتفوق يقلل من توقفات الصيانة غير المخطط لها ويحسّن مؤشرات فعالية المعدات الكلية، وهي مؤشرات جوهرية في التصنيع التنافسي.
تحديد موقع قطعة العمل وسهولة الوصول إليها
مزايا التوجيه الرأسي
يُثبِّت المخرطة الرأسية التحكم العددي بالحاسوب القطعة المراد تشغيلها عموديًّا على سطح المحور، ما يوفِّر سهولةً فائقةً في تغيير الأدوات وتحميل القطع والتفقُّد عليها دون الحاجة إلى إعادة ترتيب موقع الماكينة. ويُبسِّط هذا الترتيب الهندسي العمودي لتثبيت القطع في المخرطة الرأسية التحكم العددي بالحاسوب دمج أنظمة تغيير المنصات الآلية، ومُنظِّمات المواد الروبوتية، وأنظمة القياس أثناء التشغيل، التي تُعزِّز كفاءة الإنتاج الضخم الحديث. وعندما تتضمَّن المخرطة الرأسية التحكم العددي بالحاسوب إمكانية تحميل القطع من الأعلى، فإن وقت الإعداد يقلُّ وتحسُّن راحة المشغِّل، ما يقلِّل الأخطاء الناجمة عن الإرهاق خلال دورات الإنتاج المتكرِّرة.
كما يُسهِّل تصميم مخرطة التصنيع العددي الرأسية المستخدمة في التشغيل الآلي استخراج الرقائق بمساعدة الجاذبية، حيث تتساقط الرقائق المقطوعة تلقائيًّا بعيدًا عن منطقة القطع إلى أنظمة التجميع المُركَّبة أسفل طاولة المخرطة. وتمنع هذه الطريقة السلبية لإدارة الرقائق في المخرطة الرأسية للتصنيع العددي إعادة قطع الرقائق وانكسار الأدوات وتلف السطح، وهي مشكلاتٌ قد تُضعف جودة القطع في بيئات الإنتاج عالي السرعة. ويستفيد المصنعون من خفض استهلاك سائل التبريد وتبسيط عمليات التعامل مع الرقائق عند تشغيل المخرطة الرأسية للتصنيع العددي مقارنةً بالبدائل الأفقية التي تتطلب استخراج الرقائق بشكل نشط.
قدرة متعددة المحطات
تدمج تصاميم المخارط الرأسية الرقمية الحديثة محطات أدوات متعددة وأبراجًا قابلة للبرمجة تتيح إنجاز عمليات التشغيل الميكانيكي بالكامل دون إزالة القطعة أو الفهرسة اليدوية للأدوات. ويمكن لمخرطة رأسية رقمية مزوَّدة ببرج دوار أن تقوم تسلسليًّا بعمليات التسوية والتنقير والتشعير والتجويف مع الحفاظ على مرجع خط مركز المغزل، مما يحقِّق أقصى استفادة من الأدوات ويقلِّل إلى أدنى حدٍّ زمن التوقف غير المنتج للمكنة. أما في الإنتاج الضخم، فإن هذه البنية متعددة المحطات في المخرطة الرأسية الرقمية تُجمِّع عملياتٍ كانت تتطلَّب عادةً إعداداتٍ متعددة على آلات مختلفة، ما يقلِّل بشكل كبير من إجمالي زمن التصنيع ومخزون القطع شبه المصنَّعة.
وتُسهم قدرة مخرطة التصنيع العددي الرأسية على تنفيذ عمليات معقدة في إعداد واحدٍ فقط في الحد من مصادر الأخطاء الناتجة عن الإعداد، وتيسير تخطيط الإنتاج بالنسبة إلى المصنّعين الذين يديرون طلبات كبيرة الحجم. وعندما يمكن لكل مخرطة تصنيع عددي رأسية أن تُنفِّذ بشكل مستقل جميع تعليمات العمل دون الحاجة إلى عمليات ثانوية، فإن معدل الإنتاج يزداد، بينما تنخفض درجة تعقيد الجدولة بشكل كبير في كامل منشأة التصنيع.
دمج الأتمتة وقابلية التوسع في الإنتاج
أنظمة مناولة المواد المتوافقة
تصميم المخرطة الرأسية التحكم العددي بالحاسوب يتيح بشكل طبيعي استخدام واجهات تثبيت القطع باستخدام المنصات أو أعمدة التثبيت على شكل شواهد قبور، ما يمكّن من دمجها بسرعة مع أنظمة المناولة الآلية للمواد ومعدات التحميل الروبوتية. وتُشكّل الوجه الأفقي لمغزل المخرطة الرأسية التحكم العددي بالحاسوب سطح عرض قياسيًا للقطع المراد تشغيلها، مما يسمح للمصنّعين بتصميم تجهيزات تثبيت عامة تعمل على عدة آلات دون الحاجة إلى أي تعديل. وتُعتبر هذه الميزة القياسية ما يجعل المخرطة الرأسية التحكم العددي بالحاسوب جذّابةً بشكل خاص لمصنّعي العقود وورش العمل التي تسعى إلى مرونة في الطاقة الإنتاجية لمعالجة طلبات عملاء متنوّعة مع الحفاظ على جودةٍ متسقة وأزمنة دوران ثابتة.
عندما تتكامل مخرطة عمودية تحكم رقمي حاسوبي مع أنظمة تغيير المنصات الآلية والذراعات الروبوتية، فإن الماكينة تحقّق القدرة على الإنتاج دون إشراف بشري، حيث يستمر التشغيل الآلي دون تدخل بشري خلال الورديتين الثانية والثالثة. ويُحوّل هذا الميزة القابلة للتوسّع في المخرطة العمودية التحكم الرقمي الحاسوبي اقتصاديات الإنتاج، ما يمكّن المصنّعين من زيادة الإنتاج بشكل كبير دون ازدياد متناسب في تكاليف العمالة المباشرة أو المساحة المطلوبة للمنشأة.
كفاءة برمجة التحكم الرقمي الحاسوبي
منصة المخرطة الرأسية التحكم العددي تدعم اتفاقيات البرمجة القياسية للتحكم العددي ومكتبات الأدوات التي تبسّط برمجة القطع وتقلل من وقت التطوير للمهام الإنتاجية الجديدة. ويمكن للمبرمجين الملمّين بهندسة المخرطة الرأسية التحكم العددي إنشاء تسلسلات قصٍ فعّالة بسرعة، مما يقلل إلى أدنى حدٍ مسافة حركة الأداة ويحسّن توزيع وقت دوران العمود الرئيسي. كما تدعم واجهة برمجة المخرطة الرأسية التحكم العددي ماكرو الدورات المتقدمة والبرمجة البارامترية التي تُسرّع من وقت إعداد المهمة عندما تصل أحجام الإنتاج إلى النقاط الاقتصادية الحرجة.
يستفيد مهندسو التصنيع من تقنية المخرطة الرأسية التحكم العددي للحفاظ على معدلات إنتاجٍ ثابتة عبر عائلات مختلفة من القطع ومتطلبات العملاء. وعند تشغيل عدة ماكينات من نوع المخرطة الرأسية التحكم العددي بالتوازي وفق تعليمات عمل متطابقة، يصبح التنبؤ بالإنتاج دقيقاً للغاية، ما يمكن المصانع من ضمان الالتزامات التسليمية وتحسين إدارة المخزون عبر سلاسل التوريد.
الأسئلة الشائعة
ما حجم الإنتاج الذي يبرر الاستثمار في تكنولوجيا المخارط العمودية التحكم العددي؟
تصبح المخرطة العمودية التحكم العددي مُبرَّرة اقتصاديًّا عندما يصل حجم الإنتاج إلى ما بين ٥٠٠ و١٠٠٠ قطعة سنويًّا لكل خط إنتاج، وذلك حسب تعقيد القطعة وزمن الدورة. ويجد المصنعون الذين يمتلكون طلبًا مستقرًّا على قطع العمل متوسطة الحجم أو الكبيرة أن استثمارهم في المخرطة العمودية التحكم العددي يُحقِّق عائدًا من خلال خفض الهدر، وتقليل تكاليف اليد العاملة، وتحسين موثوقية التسليم. وقد تستفيد الكميات الأصغر من دفعات الإنتاج أيضًا من قدرات المخرطة العمودية التحكم العددي عندما تكون متطلبات الاتساق والدقة في الإنتاج عالية جدًّا.
كيف يقلل تصميم المخرطة العمودية التحكم العددي من التباين البُعدي عبر دورات إنتاج كبيرة؟
تحافظ مخرطة الرأسي التحكم العددي الحاسوبي على الاتساق البُعدي من خلال تصميم محور دوار صلب، وأنظمة الاستقرار الحراري، ووسائل تثبيت القطع القابلة للتكرار التي تضمن ظروفاً قصّية متطابقة لكل قطعة تُنتج. وبما أن المخرطة الرأسية التحكم العددي الحاسوبي قادرة على إنجاز العمليات الكاملة في إعداد واحد فقط، فإنها تلغي مصادر الخطأ التراكمي التي تظهر عندما تنتقل القطع بين آلات متعددة. وتقوم وحدات التحكم المتقدمة في المخرطة الرأسية التحكم العددي الحاسوبي، المزودة بالتعويض التكيفي، بتعديل معايير القص تلقائياً للحفاظ على الأبعاد المستهدفة حتى مع تقدّم اهتراء أدوات القص خلال دورات الإنتاج.
هل يمكن لماكينات المخرطة الرأسية التحكم العددي الحاسوبي أن تحلّ محل المخارط الأفقية التقليدية في بيئات الإنتاج الحالية؟
ينجح العديد من المصنّعين في تحويل الإنتاج بنجاح من المخارط الأفقية إلى مخارط الحاسب الآلي الرأسية عندما تتطابق هندسة القطع، وأحجام الدفعات، ومتطلبات التشغيل الآلي مع قدرات الماكينات الرأسية. ولا يمكن لمخرطة الحاسب الآلي الرأسية معالجة القطع الطويلة جدًّا والرفيعة أو القطع التي تتطلب مدى تمدّدٍ يتجاوز قطر فتحة المغزل بكفاءة، لذا الاستخدام يتطلّب التوافق إجراء تحليل دقيق. ومع ذلك، فإن مخارط الحاسب الآلي الرأسية غالبًا ما تتفوّق على المخارط التقليدية في معالجة المكونات ذات الشكل القرصي والأسطواني وذات النوعية المرنة التي تُنتَج بكميات كبيرة، ما يجعل التحويل اقتصاديًّا وجديرًا بالجدوى للعائلات المناسبة من القطع.

