
 EN



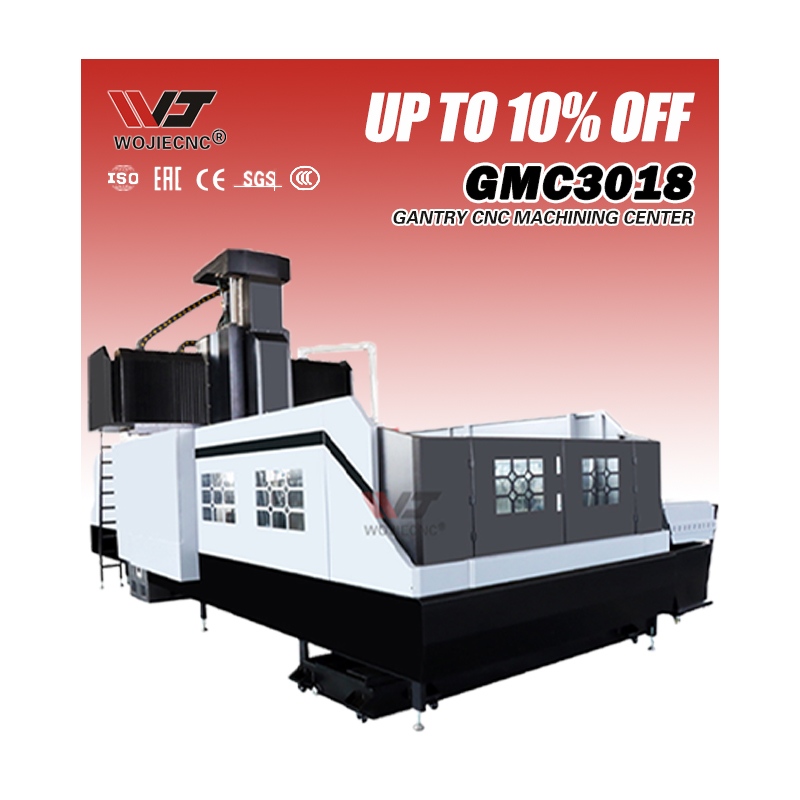
Att tillverka komplexa delar har alltid krävt precision, tålamod och skickliga operatörer som arbetar långa timmar för att uppnå stränga toleranser. Utmaningen förstärks när produktionsfristerna dras åt och delarnas komplexitet ökar bortom vad traditionella verktygsmaskiner kan hantera effektivt. En CNC Gantry Fräsmittelpunkt förändrar grundläggande detta landskap genom att kombinera en stiv konstruktion, flera axlar och automatiserad precision för att minska bearbetningstiden samtidigt som utmärkt ytkvalitet och dimensionell noggrannhet bibehålls.

Att förstå hur en CNC-portalmaskin minskar bearbetningstiden kräver en undersökning av de teknologiska fördelarna som skiljer denna utrustning från konventionella fräsar och svarvcenter. Portalarkitekturen ger exceptionell styvhet, samtidig rörelse i flera axlar och möjlighet att bearbeta komplexa geometrier i enskilda inställningar. Dessa egenskaper översätts direkt till färre verktygsbyten, minskad hantering av delar, minimerade övergångar mellan inställningar och betydligt kortare cykeltider för komplexa industriella komponenter.
Styv portalstruktur och maskinstabilitet
Grunden för höghastighetsprecision
Den strukturella styvheten hos en CNC-gantry-bearbetningscentral skiljer den från konventionella vertikala fräsar och mindre bearbetningsplattformar. C-ramens eller lådabalkens gantrydesign fördelar skärkrafterna över en större yta, vilket minimerar böjning och vibrationer även vid aggressiva skärparametrar. Denna överlägsna styvhet gör att operatörer kan bibehålla högre spindelhastigheter och matningshastigheter utan att offra ytfinish eller noggrannhet, vilket direkt minskar tiden som krävs för att ta bort material från varje arbetsstycke.
När en CNC-gantry-bearbetningscentral arbetar med minimal spindelrunout och termisk expansion kan maskinen utföra snabbare genomgångar och tyngre skärningar. Komplexa delar som traditionellt krävt flera lättare genomgångar på mindre fräsar kan slutföras i färre, mer aggressiva operationer. Stabiliteten möjliggör också konsekvent verktygslivslängd, vilket minskar oväntad brytning och oplanerad driftstopp som annars skulle förlänga den totala bearbetningstiden.
Påverkan på dimensionskontroll
Stel konstruktion i en CNC-portalgrej säkerställer att måttnoggrannheten förblir hög vid stora produktionsomfattningar. Minskad vibrering och skakning innebär bättre kontroll över placeringen av detaljer och ytkvalitet, vilket minimerar omarbete och utslag. Delar som uppfyller specifikationerna vid första tillfället undviker sekundära slutföringsoperationer, inspektionsloopar och korrigerande cykler som lägger till dold tid i tillverkningstidslinjen.
Funktion för samtidig rörelse i flera axlar
Sammanfogning av operationer till en enda montering
En CNC-portalmaskin har vanligtvis fyra till fem axlar som rör sig samtidigt, vilket möjliggör bearbetning av komplexa geometrier utan att arbetsstycket behöver ompositioneras. Denna funktion är omvändande för detaljer med komplicerade funktioner på flera ytor, vinklade ytor och fickor i olika orienteringar. Istället for att programmera separata inställningsoperationer på en treaxlig fräs kan en CNC-portalmaskin slutföra all funktionsbearbetning i ett enda kontinuerligt program, vilket eliminerar inställningstid, omklamping av delen och återupprättande av referenspunkter.
Effektivitetsvinsten med att sammanföra flera inställningar till en enda bearbetningscykel kan inte överskattas. Varje övergång mellan inställningar på traditionella maskiner kräver justering av spännutrustning, verktygsförskjutning, återställning av koordinatsystemet och operatörens verifiering. En CNC-portalmaskin eliminerar dessa upprepade steg genom att hålla arbetsstycket stilla medan spindeln och axlarna rör sig i samordnade banor för att sekventiellt nå alla nödvändiga ytor.
Minska verktygsbyten och icke-produktiv tid
Komplexa delar kräver ofta dussintals olika verktyg – borr, fräs, gängskärare och specialfräsar – för att slutföra alla funktioner. En CNC-portalmaskin kan utrustas med stora automatiska verktygsbytare som kan lagra hundratals verktyg, vilket minskar frekvensen av manuell verktygsinstallation och verifiering. Maskinen hämtar varje erforderligt verktyg automatiskt, mäter det och justerar verktygsvägen inom sekunder. För en CNC-portalmaskin som bearbetar komplicerade komponenter sparar denna automatisering betydande sammanlagd tid jämfört med manuell verktygshantering på äldre utrustning.
Avancerade styrsystem och optimerad verktygsvägsgenerering
Intelligent fördelning av matningshastighet
Moderna CNC-portalgreppmaskinernas styrsystem inkluderar adaptiva fördjupningshastighetsalgoritmer som optimerar skärningsförhållandena i realtid. Dessa system övervakar spindellast, vibrationer och temperatur samt justerar automatiskt fördjupningshastigheten för att upprätthålla aggressiv materialavtagning inom säkra skärningsparametrar. En operatör eller programmerare för en CNC-portalgreppmaskin kan ange målfördjupningshastigheter baserat på verktygets och materialets egenskaper, och styrsystemet upprätthåller dessa optimala hastigheter under hela programmet, vilket förhindrar flaskhalsar där maskinen saktar ner alltför mycket på grund av konservativa säkerhetsmarginaler.
Strategier för höghastighetsbearbetning förbättrar ytterligare produktiviteten i en CNC-portalmaskin. Mindre stegvidder, snabba spiralformade interpoleringsrörelser för fickor samt optimerade infartsrörelser med lutning minskar påverkan på verktyg och maskinens konstruktion samtidigt som högre hastigheter möjliggörs. Dessa verktygspålar håller spindeln under en konstant belastning, vilket eliminerar tvekan och accelerationsfördröjningar som annars ökar tiden för traditionella program.
CAM-programvaruintegration
Programvara för datorstödd tillverkning genererar idag mycket optimerade verktygspålar specifikt utformade för CNC-portalmaskinens kapaciteter. Avancerade CAM-paket simulerar hela bearbetningscykeln, identifierar potentiella kollisioner, optimerar verktygets rörelse i rummet och minskar avstånden för snabba förflyttningar. En CNC-portalmaskin som programmerats med AI-förstärkta verktygspålar kan slutföra deltillverkningen på en bråkdel av den tid som krävs av konventionellt programmerade maskiner, eftersom programvaran kontinuerligt söker efter effektivitetsvinster över hela operationen.
Praktiska minskningar av bearbetningstid för komplexa delar
Verkliga prestandaförbättringar
Industriella användare rapporterar att en CNC-portalmaskin minskar cykeltiden med 40 till 60 procent för komplexa luftfartsomformade delar, bilmotorblock och formkomponenter jämfört med konventionella fräsar. Dessa minskningar härrör direkt från den kombinerade fördelen med en styv konstruktion, fleraxlig kapacitet och automatiserad verktygshantering. En del som kräver 8 timmar på en traditionell vertikal treaxlig fräs kan slutföras på 3 till 4 timmar på en CNC-portalmaskin, förutsatt likvärdig verktygskonfiguration och optimerad programmering.
Tidsbesparingen blir ännu mer påfallande när delar kräver femaxliga operationer eller komplicerat håljobb i utrymmen som annars skulle kräva flera maskiner och manuell ingripande av operatörer. En CNC-portalmaskins förmåga att luta spindeln eller rotera arbetsstycket på kontrollerat sätt innebär att komplexa underskärningar, vinklade borrhål och skulpterade ytor bearbetas i optimerade orienteringar, där varje axel bidrar till materialavtaget istället för att arbeta mot geometrin.
Andra fördelen: Minskad installations- och omställningstid
Utöver den faktiska skärningscykeln minskar en CNC-portalmaskin kraftigt den mänskliga ansträngningen som krävs före och efter bearbetningen. Stora arbetsstycken kan monteras en gång och säkras för hela programmet, vilket eliminerar flera omställningar av spännanordningar. Maskinens upprepbarhet innebär att efterföljande delar i en serie kräver minimal återjustering; CNC-portalmaskinens styrsystem tillämpar automatiskt inlärda justeringar och adaptiva korrigeringar, vilket minskar skillnaden mellan del ett och del femtio i en produktionsserie.
Vanliga frågor
Hur mycket snabbare är en CNC-portalmaskin jämfört med en manuell fräs?
En CNC-portalmaskin ger vanligtvis 5–10 gånger snabbare cykeltider än manuella fräsar för komplexa delar, eftersom den eliminerar mänskligt styrda inställningar, verktygsbyten och ompositionering. För enkla delar är fördelen mindre; för intrikata geometrier som kräver flera inställningar på en manuell maskin ökar tidskillnaden betydligt.
Kan en CNC-portalmaskin hantera alla typer av komplexa delar?
En CNC-portalmaskin är särskilt lämplig för fräsning, borrning, borrad, och gängning av stora gjutdelar, smidda delar och konstruktionskomponenter. Den är mindre lämplig för svarvoperationer eller delar som kräver extrem precision utöver dess termiska stabilitetsområde. Material, delstorlek och funktionskomplexitet avgör om en CNC-portalmaskin är det optimala valet jämfört med alternativa processer.
Vilka färdigheter behöver operatörer för att maximera produktiviteten hos en CNC-portalmaskin?
Operatörer och programmerare måste förstå CNC-programmering, verktygsval och optimeringsstrategier för att fullt ut utnyttja en CNC-portalmaskin. Kunskap om maskinens kapaciteter, styrsystemsfunktioner och CAM-integration gör det möjligt för skickliga team att identifiera tidsbesparande möjligheter och implementera avancerade strategier som standardprogrammering inte tar hänsyn till.

