
 EN



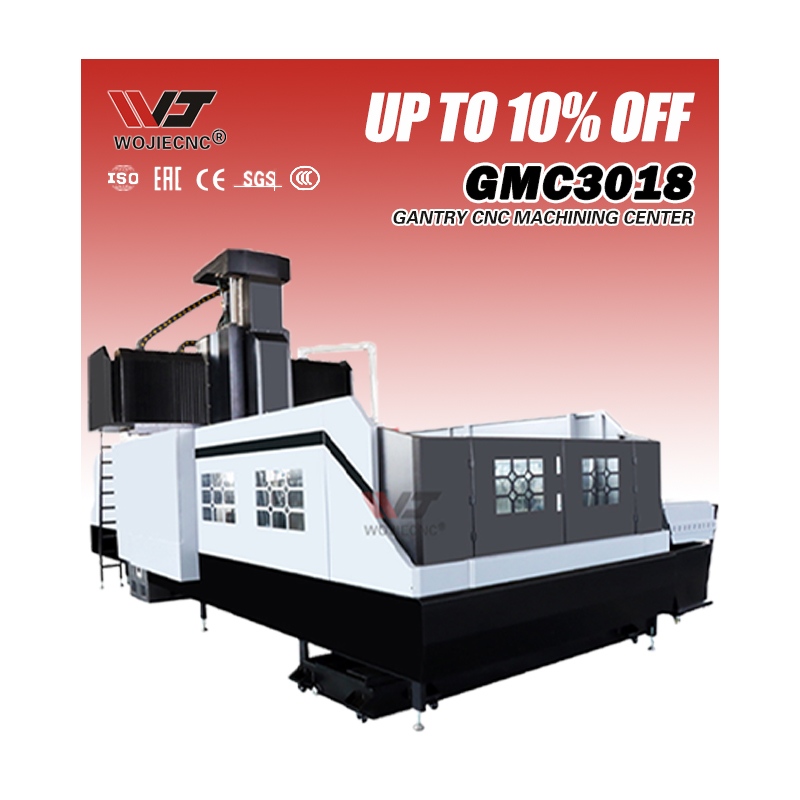
لطالما تطلّب تصنيع الأجزاء المعقدة الدقةَ والصبرَ وعمال التشغيل المهرة الذين يعملون لساعات طويلة لتحقيق التحملات الضيقة. وتزداد هذه التحديات صعوبةً عندما تضيق مواعيد التسليم الإنتاجية وترتفع درجة تعقيد الأجزاء إلى ما يفوق قدرة أدوات الآلات التقليدية على التعامل معها بكفاءة. مركز المعالجة الجسرية CNC يُغيّر هذا الواقع جذريًّا من خلال الجمع بين البنية الصلبة، والقدرة متعددة المحاور، والدقة الآلية لتقليل زمن المعالجة مع الحفاظ على تشطيب سطحي متفوق ودقة أبعادية عالية.

لفهم كيفية تقليل مركز التشغيل الآلي ذي البوابة (CNC gantry) لوقت التشغيل، لا بد من دراسة المزايا التكنولوجية التي تميّز هذا المعدّات عن المخارط والمركّبات الدوّارة التقليدية. وتوفّر بنية البوابة صلابةً استثنائيةً، وحركةً متزامنةً على عدة محاور، وقدرةً على معالجة الأشكال الهندسية المعقدة ضمن إعداد واحد فقط. وهذه الخصائص تؤدي مباشرةً إلى تقليل عدد تغييرات الأدوات، وتقليل التعامل مع القطع، وتقليل عمليات الانتقال بين الإعدادات، وبالتالي اختصار أوقات الدورة بشكل كبير عند تصنيع المكونات الصناعية المعقدة.
بنية البوابة الصلبة واستقرار الماكينة
أساس الدقة العالية والسرعة
تتميَّز مراكز التشغيل الآلي ذات الإطار العلوي المحوسب (CNC) بالصلابة البنائية التي تميِّزها عن المخارط الرأسية التقليدية ومنصات التشغيل الأصغر حجمًا. ويوزِّع تصميم الإطار على شكل الحرف «سي» (C-frame) أو الإطار العلوي ذا العارضة المربعة (box-beam gantry) قوّة القطع على مساحة أكبر، ما يقلِّل الانحراف والاهتزاز حتى عند استخدام معاملات قطع عدوانية. وتتيح هذه الصلابة الفائقة للمُشغِّلين الحفاظ على سرعات دوران أعلى للمحور الرئيسي ومعدلات تغذية أسرع دون التأثير سلبًا في جودة السطح أو الدقة، ما يقلِّل مباشرةً الزمن اللازم لإزالة المادة من كل قطعة عمل.
عندما يعمل مركز التشغيل الآلي ذي الإطار العلوي المحوسب (CNC) بانحراف ضئيل جدًّا في المحور الرئيسي وتمدُّد حراري محدود، يمكنه تنفيذ عمليات مرور أسرع وقطع أثقل. ويمكن إنجاز الأجزاء المعقدة التي كانت تتطلَّب تقليديًّا عدة عمليات مرور خفيفة على مخارط أصغر حجمًا في عدد أقل من العمليات الأكثر عدوانية. كما أن الاستقرار يحقِّق عمرًا أطولًا ثابتًا للأدوات، فيقلِّل الكسور غير المتوقَّعة وفترات التوقُّف غير المخطَّط لها التي كانت ستزيد من الزمن الكلي لعمليات التشغيل.
الأثر على التحكُّم بالأبعاد
يَضمن التصنيع الصلب في مركز تشغيل آلي باستخدام ماكينة تُدار بواسطة الحاسوب (CNC) أن تبقى الدقة الأبعادية عاليةً على مدى إنتاجٍ كبير. ويؤدي خفض الاهتزاز والرنين إلى تحكمٍ أدق في موضع الميزات وجودة السطح، مما يقلل من الحاجة إلى إعادة المعالجة أو التخلّص من القطع غير المطابقة. وبذلك، تتجنب القطع التي تفي بالمواصفات منذ التشغيل الأول عمليات التشطيب الإضافية، ودورات الفحص، والدورات التصحيحية التي تضيف وقتاً كامناً إلى الجدول الزمني للتصنيع.
القدرة على الحركة المتزامنة متعددة المحاور
دمج العمليات في إعدادات واحدة
عادةً ما يحتوي مركز التشغيل الآلي بالتحكم العددي الحاسوبي من نوع البوابة على أربعة أو خمسة محاور تتحرك في وقتٍ واحد، ما يمكّن من تشغيل الأشكال الهندسية المعقدة دون الحاجة إلى إعادة وضع القطعة المراد تشغيلها. وتُعد هذه القدرة ثوريةً في تصنيع الأجزاء الدقيقة التي تحتوي على تفاصيل على وجوه متعددة، وأسطح مائلة، وتجويفات باتجاهات مختلفة. وبدلًا من برمجة عمليات إعداد منفصلة على ماكينة تشغيل ثلاثية المحاور، يمكن لمركز التشغيل الآلي بالتحكم العددي الحاسوبي من نوع البوابة إنجاز تشغيل جميع التفاصيل ضمن برنامجٍ واحدٍ مستمر، مما يلغي وقت الإعداد، وإعادة تثبيت القطعة، وإعادة تحديد نقطة القياس المرجعية.
لا يمكن المبالغة في مكاسب الكفاءة الناتجة عن دمج عدة إعدادات في دورة واحدة للتشغيل الآلي. فكل انتقال بين إعدادات على الآلات التقليدية يتطلب تعديل التثبيت، وضبط انحراف الأدوات، وإعادة تأسيس نظام الإحداثيات، والتحقق اليدوي من قِبل المشغل. أما مركز التشغيل الآلي ذي الهيكل العارض (CNC gantry) فيلغي هذه الخطوات المتكررة عبر الإبقاء على القطعة ثابتةً بينما تتحرك المغزل والمحاور في مسارات منسقة للوصول إلى جميع الأسطح المطلوبة بالتسلسل.
تخفيض عدد تغييرات الأدوات والوقت غير المنتج
الأجزاء المعقدة غالبًا ما تتطلب عشرات الأدوات المختلفة — مثل المثاقب والماكينات المُخرِّطة والملوَّثات والقواطع المتخصصة — لإكمال جميع الميزات. وتتضمَّن مركز التصنيع بالتحكم العددي الحاسوبي من نوع الجسر (CNC gantry) مغيِّرات أدوات تلقائية كبيرة يمكنها تخزين مئات الأدوات، مما يقلِّل من تكرار تركيب الأدوات يدويًّا والتحقق منها. وتسترجع الماكينة كل أداة مطلوبة تلقائيًّا، وتقسِّمها وتحسِّن مسار الأداة خلال ثوانٍ معدودة. ولمركز التصنيع بالتحكم العددي الحاسوبي من نوع الجسر الذي يعالج مكونات معقَّدة، فإن هذه الأتمتة توفر وقتًا تراكميًّا كبيرًا مقارنةً بإدارة الأدوات يدويًّا على المعدات القديمة.
أنظمة التحكم المتقدمة وتوليد مسارات الأدوات المُحسَّنة
إدارة معدل التغذية الذكية
تضمّن أنظمة التحكُّم الحديثة في مراكز التشغيل الآلي ذات الهيكل العارض (CNC) خوارزميات تكيُّفية لتنظيم سرعة التغذية، والتي تحسِّن ظروف القطع في الوقت الفعلي. وتراقب هذه الأنظمة حمل المغزل والاهتزاز ودرجة الحرارة، وتنظم تلقائيًّا سرعات التغذية للحفاظ على إزالة المواد بكفاءة عالية ضمن حدود القطع الآمنة. ويمكن لعامل تشغيل أو مبرمج مركز التشغيل الآلي ذي الهيكل العارض (CNC) تحديد سرعات التغذية المستهدفة استنادًا إلى قدرات الأداة والمادة، بينما تحافظ نظام التحكُّم على هذه السرعات المثلى طوال البرنامج بالكامل، ما يمنع حدوث اختناقاتٍ تؤدي إلى إبطاء الجهاز بشكل مفرط بسبب هامش الأمان الحذر.
تُحسِّن استراتيجيات التشغيل عالي السرعة الإنتاجيةَ أكثر فأكثر في مراكز تشغيل الأبواب المُتحركة التحكم العددي الحاسوبي. وتقلل المسافات الصغيرة بين مسارات الأداة، والتشابك الحلزوني السريع لفتحات التجويف، وحركات الدخول المُحسَّنة عبر المنحدرات من الإجهاد الواقع على الأدوات وهيكل الماكينة، مع تمكين سرعات أعلى. وهذه المسارات تُبقي المحور الرئيسي تحت حملٍ ثابت، ما يلغي التردُّد والتأخيرات الناتجة عن التسارع التي تزيد الوقت في البرامج التقليدية.
تكامل برنامج CAM
تولِّد برامج التصنيع بمساعدة الحاسوب اليوم مسارات أدواتٍ مُحسَّنة للغاية، ومصمَّمة خصيصاً لاستيعاب قدرات مراكز تشغيل الأبواب المُتحركة التحكم العددي الحاسوبي. وتُحاكي حزم برامج التصنيع المتطوِّرة دورة التشغيل الكاملة، وتكشف عن الاصطدامات المحتملة، وتحسِّن حركة الأداة عبر الفراغ، وتقلل مسافات الحركة السريعة. ويمكن لمراكز تشغيل الأبواب المُتحركة التحكم العددي الحاسوبي المبرمَجة بمسارات أدوات مدعومة بالذكاء الاصطناعي أن تُكمِل تصنيع القطع في جزء ضئيل من الوقت الذي تتطلبه الآلات المبرمَجة تقليدياً، لأن البرنامج يبحث باستمرار عن مكاسب في الكفاءة عبر العملية بأكملها.
تخفيضات عملية في زمن التشغيل للمكونات المعقدة
مكاسب فعلية في الأداء
يُبلغ المستخدمون الصناعيون أن مركز تشغيل التحكم العددي بالحاسوب من نوع الجسر يقلل زمن الدورة بنسبة تتراوح بين ٤٠ و٦٠ في المئة عند معالجة المسبوكات الجوية المعقدة، وكتل محركات السيارات، ومكونات القوالب، مقارنةً بالماكينات التقليدية. وتنشأ هذه التخفيضات مباشرةً من المزايا المشتركة للهيكل الصلب، والقدرة على التشغيل متعدد المحاور، وإدارة أدوات التشغيل الآلية. فعلى سبيل المثال، قد يستغرق تصنيع جزء ما ٨ ساعات على ماكينة عمودية ثلاثية المحاور تقليدية، بينما يمكن إنجازه في غضون ٣ إلى ٤ ساعات على مركز تشغيل التحكم العددي بالحاسوب من نوع الجسر، بفرض تكافؤ أدوات التشغيل وتحسين البرمجة.
تزداد وفورات الوقت بشكل أكثر وضوحًا عندما تتطلب الأجزاء عمليات خمسية المحاور أو أعمال تجويف معقدة، والتي كانت ستتطلب في غير ذلك عدة آلات وتدخل المشغلين. وبفضل قدرة مركز التصنيع باستخدام الحاسب الآلي ذي الهيكل العارض على إمالة المغزل أو تدوير قطعة العمل بطريقة منضبطة، يمكن تصنيع التجاويف المعقدة والثقوب المائلة والأسطح المنحوتة في اتجاهات مُحسَّنة، بحيث تسهم كل محور في إزالة المادة بدلًا من مقاومة هندسة القطعة.
فائدة ثانوية: تقليل وقت الإعداد ووقت التحويل
وبالإضافة إلى دورة القطع الفعلية، يقلل مركز التشغيل الآلي ذي الهيكل العارض (CNC gantry) بشكل كبير من الجهد البشري المطلوب قبل وبعد التشغيل. ويمكن تركيب القطع الكبيرة مرة واحدة فقط وتثبيتها لتنفيذ البرنامج بأكمله، مما يلغي الحاجة إلى تعديلات متعددة للتثبيت. وبفضل قدرة الجهاز على التكرار بدقة، فإن الأجزاء اللاحقة في الدفعة تتطلب إعادة ضبط طفيفة جدًّا للانحرافات؛ إذ يقوم نظام التحكم في مركز التشغيل الآلي ذي الهيكل العارض (CNC gantry) بتطبيق الانحرافات المُكتسبة والتصحيحات التكيفية تلقائيًّا، ما يقلل الفجوة الزمنية بين الجزء الأول والجزء الخمسين في دفعة إنتاجية.
الأسئلة الشائعة
كم يفوق مركز التشغيل الآلي ذي الهيكل العارض (CNC gantry) المطحنة اليدوية في السرعة؟
عادةً ما يحقق مركز التشغيل الآلي ذي الهيكل العارض (CNC gantry) أوقات دورة أسرع بخمسة إلى عشر مرات من المطاحن اليدوية عند تشغيل الأجزاء المعقدة، وذلك لأنه يلغي عمليات الإعداد والتغييرات اليدوية للأدوات وإعادة التموضع. أما بالنسبة للأجزاء البسيطة، فتكون هذه الميزة أقل وضوحًا؛ أما في حالة الأشكال الهندسية الدقيقة التي تتطلب إعدادات متعددة على المطحنة اليدوية، فإن الفجوة الزمنية تتسع بشكل ملحوظ.
هل يمكن لمركز ماكينة CNC رافعي التعامل مع جميع أنواع الأجزاء المعقدة؟
يتفوق مركز ماكينة CNC رافعي في عمليات الطحن، والثقب، والتنميم، والتنقيط على الصب الكبير، والمطروقات، والمكونات الهيكلية. وهو أقل ملاءمة لعمليات الخراطة أو الأجزاء التي تتطلب دقة شديدة تتجاوز نطاق استقراره الحراري. وتحدد المواد، وحجم الجزء، وتعقيد الميزات ما إذا كان مركز ماكينة CNC رافعي هو الخيار الأمثل مقارنة بالعمليات البديلة.
ما المهارات التي يحتاجها المشغلون لتعظيم إنتاجية مركز ماكينة CNC رافعي؟
يجب على المشغلين والمبرمجين فهم برمجة CNC، واختيار الأدوات، واستراتيجيات التحسين للاستفادة الكاملة من مركز ماكينة CNC رافعي. معرفة إمكانيات الماكينة، وميزات نظام التحكم، وتكامل CAM تسمح للفِرق الماهرة بتحديد فرص توفير الوقت وتنفيذ استراتيجيات متقدمة تتجاهلها البرمجة القياسية.

