
 EN



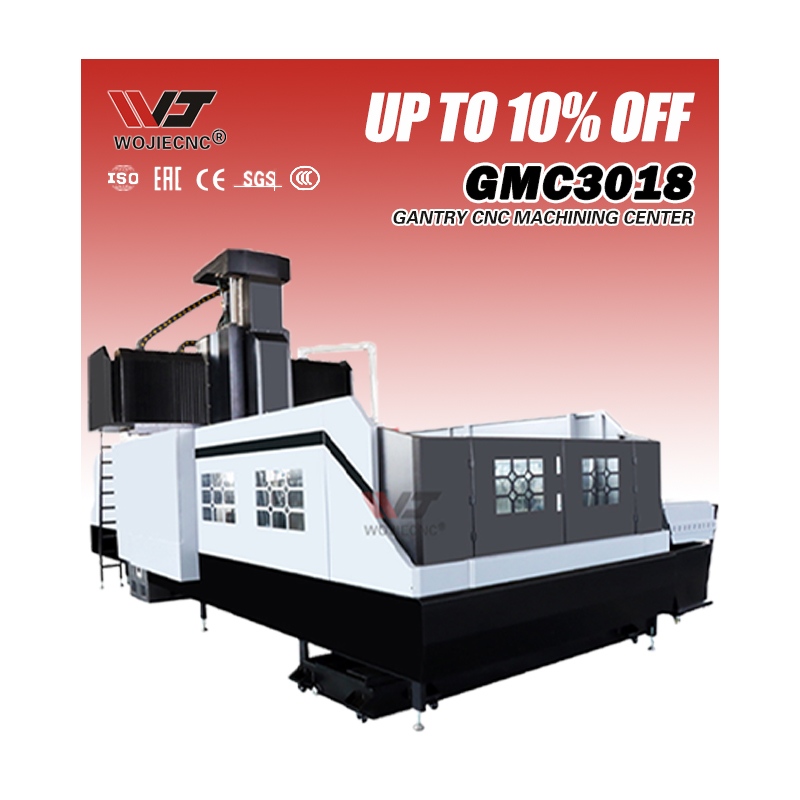
Die vervaardiging van ingewikkelde onderdele het altyd presisie, geduld en vaardige operateurs wat lang ure werk om noue toleransies te bereik, vereis. Die uitdaging word erger wanneer produksie-datumtjies verskerp en onderdeel-kompleksiteit toeneem tot buite wat tradisionele masjien-gereedskap doeltreffend kan hanteer. 'n Cnc gantry bewerking sentrum fundamentele transformasie van hierdie landskap vind plaas deur 'n stywe struktuur, veel-ass vermoë en outomatiese presisie te kombineer om bewerkings tyd te verminder terwyl uitstekende oppervlak afwerking en dimensionele akkuraatheid behou word.

Om te verstaan hoe 'n CNC-hekverspaningsentrum verspaningstyd verminder, moet die tegnologiese voordele wat hierdie toestel van konvensionele freesmasjiene en draaimasjiene onderskei, ondersoek word. Die hekargitektuur bied uitstekende styfheid, gelyktydige beweging oor verskeie asse, en die vermoë om ingewikkelde meetkundes in een enkele opstelling te verwerk. Hierdie eienskappe vertaal direk na minder gereedskapwisselings, verminderde onderdeelhantering, geminimaliseerde opstellingoorsettings en aansienlik korter siklusse vir ingewikkelde industriële komponente.
Stywe Hekstruktuur en Masjienstabiliteit
Grondslag van Hoëspoedpresisie
Die strukturele styfheid van ’n CNC-hekverspaningsentrum onderskei dit van konvensionele vertikale freesmasjiene en kleiner verspaningsplatforms. Die C-raam- of boksbalke-hekontwerp versprei snykragte oor ’n groter voetspoor, wat afbuiging en vibrasie tot ’n minimum beperk, selfs onder aggressiewe snyparameters. Hierdie uitstekende styfheid laat bedieners toe om hoër spilspoed en toespoed te handhaaf sonder dat oppervlakafwerking of akkuraatheid benadeel word, wat die tyd wat nodig is om materiaal van elke werkstuk te verwyder, direk verminder.
Wanneer ’n CNC-hekverspaningsentrum met minimale spilspeling en termiese uitsetting werk, kan die masjien vinniger deurgange en swaarder snybewerkings uitvoer. Gekompliseerde onderdele wat tradisioneel verskeie ligter deurgange op kleiner freesmasjiene vereis het, kan nou in minder, meer aggressiewe bewerkings voltooi word. Die stabiliteit stel ook konsekwente gereedskaplevensduur moontlik, wat onverwagse breuk en nie-beplanne stilstand wat andersins die totale verspaningstyd sou verleng, verminder.
Impak op dimensionele beheer
Stewige konstruksie in ’n CNC-hekverspaningsentrum verseker dat dimensionele konsekwentheid oor groot produksiedoeleindes hoog bly. Verminderde trilbeweging en vibrasie beteken noukeuriger beheer oor kenmerkposisie en oppervlakgehalte, wat herwerk en afval tot ’n minimum beperk. Komponente wat op die eerste poging aan die spesifikasies voldoen, vermy sekondêre afwerkingsbewerkings, inspeksiesiklusse en korrektiewe siklusse wat verborge tyd by die vervaardigingstydlyn voeg.
Mevrou-As Gelyktydige Bewegingsvermoë
Konsolidering van Bewerkings in Enkele Opstellinge
'n CNC-hekwerk-bewerkingsentrum het gewoonlik vier tot vyf asse wat gelyktydig beweeg, wat dit moontlik maak om ingewikkelde geometrieë te bewerk sonder dat die werkstuk herposisioneer hoef te word. Hierdie vermoë is 'n transformatiewe vooruitgang vir ingewikkelde onderdele met kenmerke op verskeie vlakke, skuins oppervlaktes en uithollings by verskillende oriëntasies. In plaas van om afsonderlike opstelbewerkings op 'n drie-assige freessmasjien te programmeer, kan 'n CNC-hekwerk-bewerkingsentrum al die kenmerk-bewerking in een deurlopende program voltooi, wat opsteltyd, herin-klemming van die onderdeel en herstel van die verwysingspunt elimineer.
Die doeltreffendheidsvoordeel wat verkry word deur verskeie opstellinge te konsolideer na ’n enkele verspaningsiklus, kan nie oorbedryf word nie. Elke opstellings-oorgang op tradisionele masjiene vereis aanpassing van die vaslegging, gereedskapverskuiwing, herstel van die koördinaatstelsel en bevestiging deur die bediener. ’n CNC-hekverspaningsentrum verminder hierdie herhalende stappe deur die werkstuk stil te hou terwyl die spil en asse in gekoördineerde patrone bewe om al die vereiste oppervlaktes volgordegewys te bereik.
Vermindering van gereedskapwisselings en nie-produktiewe tyd
Gekompliseerde onderdele vereis dikwels tientalle verskillende gereedskap—boor- en fresemasjiene, skroefdraadkappers en gespesialiseerde snygereedskap—om al die kenmerke te voltooi. 'n CNC-hekwerk-bewerkingsentrum kan groot outomatiese gereedskapwisselaars huisves wat honderde gereedskapstukke kan stoor, wat die frekwensie van handmatige gereedskapinstallasie en -verifikasie verminder. Die masjien haal elke benodigde gereedskap outomaties op, meet dit en pas die gereedskapbaan binne sekondes aan. Vir 'n CNC-hekwerk-bewerkingsentrum wat ingewikkelde komponente verwerk, bespaar hierdie outomatisering beduidende kumulatiewe tyd in vergelyking met handmatige gereedskapbestuur op ouer toestelle.
Gevorderde Beheerstelsels en Geoptimaliseerde Gereedskapbaan-generering
Intelligente Voedingtempo-bestuur
Moderne CNC-portaal-bewerkingsentrumbeheerstelsels sluit aanpasbare voedingskoersalgoritmes in wat snytoestande in werklikheidstyd optimeer. Hierdie stelsels monitor spilbelasting, vibrasie en temperatuur, en pas outomaties die voedingskoerse aan om aggressiewe materiaalverwydering binne veilige snyparameters te handhaaf. 'n Bediener of programmeerder van 'n CNC-portaal-bewerkingsentrum kan doelvoedingskoerse instel gebaseer op gereedskap- en materiaalvermoëns, en die beheerstelsel handhaaf hierdie optimale koerse deur die hele program, wat bottleneke voorkom waar die masjien buitensporig stadig vir behoudende veiligheidsmarges word.
Hoëspoed-bewerkingsstrategieë verbeter verder die produktiwiteit in ’n CNC-hek-bewerkingsentrum. Kleiner stapafstande, vinnige spiraalvormige tussenverbindings vir sakke en geoptimaliseerde skuins-toegangs bewegings verminder spanning op gereedskap en die masjienstruktuur terwyl dit hoër spoed moontlik maak. Hierdie gereedskapbane hou die spil onder konsekwente las, wat aarseling en versnellingsvertragings wat tyd by tradisionele programme voeg, elimineer.
CAM-sagteware-integrasie
Rekenaarondersteunde vervaardigingsprogrammatuur genereer nou hoogs geoptimaliseerde werktuigpadte wat spesifiek ontwerp is vir die vermoëns van CNC-hekwerk-afwerkingsentrums. Gevorderde CAM-pakette simuleer die volledige versnyproses, identifiseer moontlike botsings, optimaliseer die beweging van die werktuig deur die ruimte en verminder die afstande van vinnige verplasing. 'n CNC-hekwerk-afwerkingsentrum wat met kunsmatige-intelligensie-versterkte werktuigpadte geprogrammeer is, kan onderdeelvervaardiging voltooi in 'n breukdeel van die tyd wat deur konvensioneel geprogrammeerde masjiene benodig word, omdat die programmatuur voortdurend na doeltreffendheidsverbeteringe soek oor die hele operasie.
Praktiese verminderings in versnytyd vir komplekse onderdele
Werklikheid-gebaseerde prestasieverbeteringe
Industriële gebruikers rapporteer dat ’n CNC-hekwerk-bewerkingsentrum die siklus tyd met 40 tot 60 persent verminder op komplekse lugvaartgietstukke, motorblokke vir motors en stempelkomponente in vergelyking met konvensionele freesmasjiene. Hierdie verminderinge is direk die gevolg van die gekombineerde voordele van ’n stywe struktuur, multi-asvermoë en outomatiese gereedskapbestuur. ’n Komponent wat 8 ure op ’n tradisionele drie-as vertikale freesmasjien neem, kan moontlik binne 3 tot 4 ure voltooi word op ’n CNC-hekwerk-bewerkingsentrum, aanvaar dat gelykwaardige gereedskap en programmeer-optimisering gebruik word.
Die tydsbesparing word nog meer dramaties wanneer onderdele vyf-assbewerkings of ingewikkelde holtebewerkings vereis wat andersins verskeie masjiene en bedienerintervensie sou benodig. Die vermoë van 'n CNC-hekmasjien-sentrum om die spil te kantel of die werkstuk op beheerde wyse te roteer, beteken dat ingewikkelde onderkappings, skuinsgate en gevormde oppervlaktes in geoptimaliseerde oriëntasies bewerk word, met elke as wat bydra tot materiaalverwydering eerder as om teen die geometrie te werk.
Sekondêre voordeel: Verminderde opstel- en oorskakeltyd
Buite die werklike sny-siklus, verminder ’n CNC-hekwerk-bewerkingsentrum dramaties die menslike inspanning wat voor en na bewerking vereis word. Groot werkstukke kan een keer gemonteer en vir die hele program vasgehou word, wat verskeie klem-aanpassings uitsluit. Die masjien se herhaalbaarheid beteken dat daar vir volgende onderdele in ’n partypakket min herinstelling nodig is; die CNC-hekwerk-bewerkingsentrum se beheerstelsel pas outomaties geleerde verskuiwings en aanpasbare korreksies toe, wat die gaping tussen onderdeel een en onderdeel vyftig in ’n produksie-reeks verminder.
VVV
Hoeveel vinniger is ’n CNC-hekwerk-bewerkingsentrum as ’n handbedryfde freesmasjien?
’n CNC-hekwerk-bewerkingsentrum lewer gewoonlik 5 tot 10 keer vinniger sikeltye as handbedryfde freesmasjiene vir komplekse onderdele, omdat dit mens-gedrewe opstelling, gereedskapwisseling en herposisionering uitsluit. Vir eenvoudige onderdele is die voordeel kleiner; vir ingewikkelde geometrieë wat op ’n handbedryfde masjien verskeie opstellings vereis, word die tydsverskil egter beduidend groter.
Kan ’n CNC-hekwerk-bewerkingsentrum alle tipes ingewikkelde onderdele hanteer?
’n CNC-hekwerk-bewerkingsentrum tree uit in frese-, boor-, boring- en skroefdraad-snybewerkings op groot gietstukke, smee-stukke en strukturele komponente. Dit is minder geskik vir draaibewerkings of onderdele wat buitengewoon presisie vereis wat buite sy termiese stabiliteitsbereik lê. Die materiaal, onderdeelgrootte en kenmerk-kompleksiteit bepaal of ’n CNC-hekwerk-bewerkingsentrum die optimale keuse is in vergelyking met alternatiewe prosesse.
Watter vaardighede het operateurs nodig om die produktiwiteit van ’n CNC-hekwerk-bewerkingsentrum tot ’n maksimum te laat styg?
Operateurs en programmeerders moet CNC-programmering, werktuig-kies- en optimaliseringsstrategieë verstaan om ’n CNC-hekwerk-bewerkingsentrum ten volle te benut. Kennis van die masjien se vermoëns, beheerstelsel-funksies en CAM-integrasie stel vaardige spanne in staat om tyd-besparende geleenthede te identifiseer en gevorderde strategieë toe te pas wat standaardprogrammering nie in ag neem nie.

