
 EN



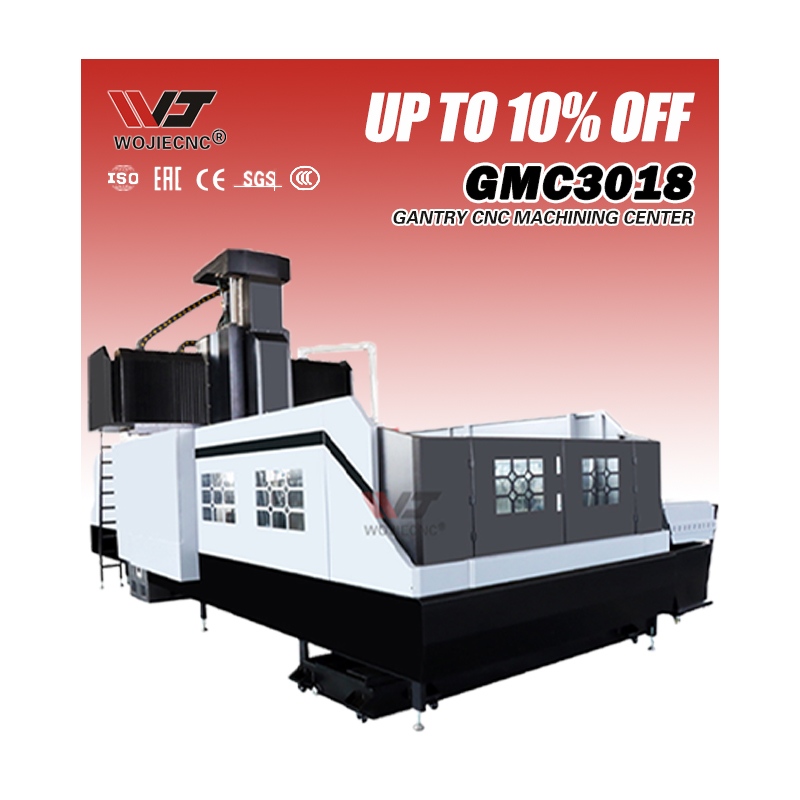
تولید قطعات پیچیده همواره نیازمند دقت، صبر و اپراتورهای ماهر بوده است که ساعتها زمان صرف دستیابی به اندازهگیریهای دقیق میکنند. این چالش زمانی شدیدتر میشود که ضربالاجلهای تولید کوتاهتر شوند و پیچیدگی قطعات فراتر از توانایی ابزارهای ماشینی سنتی برای انجام کار با بهرهوری مناسب باشد. یک مرکز ماشینکاری CNC gantry بنیادی این صحنه را دگرگون میکند؛ زیرا ساختار سفت، قابلیت چندمحوره و دقت خودکار را در کنار هم قرار میدهد تا زمان ماشینکاری را کاهش دهد، در عین حال کیفیت سطحی عالی و دقت ابعادی را حفظ کند.

درک اینکه چگونه مرکز ماشینکاری ساچمهای نوع گنتری زمان ماشینکاری را کاهش میدهد، نیازمند بررسی مزایای فناورانهای است که این تجهیزات را از فرزها و ماشینهای تراش معمولی متمایز میسازد. ساختار گنتری صلبیت برجستهای فراهم میکند، حرکت همزمان در چند محور و امکان پردازش اشکال پیچیده در تنظیمات تکی. این ویژگیها مستقیماً منجر به کاهش تعداد تعویض ابزار، کاهش دستکاری قطعه، کاهش انتقالهای تنظیمی و کوتاهتر شدن چشمگیر زمان چرخه برای اجزای صنعتی پیچیده میشود.
ساختار گنتری صلب و پایداری ماشین
پایهی دقت با سرعت بالا
صلابت سازهای مرکز ماشینکاری گانتری CNC آن را از فرزهای عمودی معمولی و پلتفرمهای کوچکتر ماشینکاری متمایز میسازد. طراحی گانتری بهصورت قاب C شکل یا تیر جعبهای، نیروهای برشی را در سطحی گستردهتر پخش میکند و انحراف و لرزش را حتی در شرایط پارامترهای برشی سختگیرانه به حداقل میرساند. این سختی برتر به اپراتوران اجازه میدهد تا سرعتهای بالاتر محور اصلی و نرخهای پیشروی بیشتری را بدون از دست دادن کیفیت سطح یا دقت حفظ کنند و بهطور مستقیم زمان لازم برای برداشتن مواد از هر قطعه کار را کاهش دهند.
هنگامی که مرکز ماشینکاری گانتری CNC با حداقل انحراف محور اصلی و انبساط حرارتی کار میکند، این ماشین میتواند گذرها را سریعتر و برشها را سنگینتر انجام دهد. قطعات پیچیدهای که قبلاً نیازمند گذرهای متعدد و سبکتر روی فرزهای کوچکتر بودند، اکنون میتوانند در تعداد کمتری عملیاتِ سختگیرانهتر تکمیل شوند. ثبات ماشین همچنین عمر ابزار را بهصورت یکنواخت حفظ میکند و شکستهای غیرمنتظره و توقفهای ناگهانی ناشی از آن را کاهش میدهد که در غیر این صورت زمان کلی ماشینکاری را افزایش میداد.
تأثیر بر کنترل ابعادی
ساختار سفت و سخت در مرکز ماشینکاری گانتری CNC اطمینان حاصل میکند که ثبات ابعادی در طول تولید انبوه با حجم بالا، بهطور پایداری حفظ شود. کاهش لرزش و واکنشپذیری (چتر) منجر به کنترل دقیقتری بر روی موقعیت ویژگیها و کیفیت سطح میشود و این امر نیاز به بازکاری و ضایعات را به حداقل میرساند. قطعاتی که در اولین بار تولید، مشخصات فنی را برآورده میکنند، نیازی به عملیات پرداخت ثانویه، دورههای بازرسی تکراری و چرخههای اصلاحی که زمان پنهانی به زمانبندی تولید اضافه میکنند، ندارند.
توانایی حرکت همزمان چندمحوره
ادغام عملیات در تنظیمات تکی
مرکز ماشینکاری گانتری سیانسی معمولاً دارای چهار تا پنج محور حرکت همزمان است که امکان ماشینکاری اشکال پیچیده را بدون جابجایی قطعه کار فراهم میکند. این قابلیت برای ساخت قطعات پیچیدهای که ویژگیهایی روی چندین وجه، سطوح زاویهدار و جیبها با جهتهای مختلف دارند، انقلابی ایجاد میکند. به جای برنامهریزی عملیات نصب جداگانه روی یک فرز سهمحوری، مرکز ماشینکاری گانتری سیانسی میتواند تمامی ویژگیهای قطعه را در یک برنامهٔ پیوسته انجام دهد و بدین ترتیب زمان نصب، بستن مجدد قطعه و تثبیت مجدد مبدأ اندازهگیری را حذف میکند.
بهرهوری حاصل از ترکیب چندین تنظیم بهصورت یکپارچه در یک چرخه ماشینکاری، قابلتأکید است. هر تغییر تنظیم روی ماشینهای سنتی نیازمند تنظیم مجدد فیکسچر، جبران انحراف ابزار، بازتعریف سیستم مختصات و تأیید توسط اپراتور است. مرکز ماشینکاری CNC نوع گنتری این مراحل تکراری را حذف میکند؛ زیرا قطعه کار ثابت نگه داشته میشود و در عین حال، اسپیندل و محورها در مسیرهای هماهنگ حرکت کرده و بهصورت پیدرپی به تمام سطوح مورد نیاز دسترسی پیدا میکنند.
کاهش تغییر ابزار و زمان غیرمحصولی
قطعات پیچیده اغلب نیازمند دهها ابزار متفاوت هستند — مانند متهها، فرزها، رزوهبرها و ابزارهای تخصصی — تا تمام ویژگیها بهطور کامل ساخته شوند. مرکز ماشینکاری سیانسی نوع گنتری قادر است تغییردهندههای خودکار ابزار با ظرفیت بالا را جایگذاری کند که میتوانند صدها ابزار را ذخیره کنند و در نتیجه نیاز به نصب و بررسی دستی ابزارها را بهطور چشمگیری کاهش دهند. این ماشین هر ابزار مورد نیاز را بهصورت خودکار انتخاب کرده، آن را اندازهگیری کرده و مسیر حرکت ابزار را در عرض چند ثانیه تنظیم میکند. برای مرکز ماشینکاری سیانسی نوع گنتری که قطعات پیچیده را پردازش میکند، این خودکارسازی زمان کلی قابل توجهی را در مقایسه با مدیریت دستی ابزار روی تجهیزات قدیمیتر صرفهجویی میکند.
سیستمهای کنترل پیشرفته و تولید بهینهشده مسیر ابزار
مدیریت هوشمند نرخ پیشرو
سیستمهای کنترل مرکز ماشینکاری سیانسی نوع گنتری مدرن، الگوریتمهای تطبیقی نرخ پیشرو را در بر میگیرند که شرایط برش را بهصورت بلادرنگ بهینه میسازند. این سیستمها بار محور اصلی، لرزش و دما را نظارت میکنند و بهطور خودکار نرخ پیشرو را تنظیم مینمایند تا حذف مواد با شدت بالا در محدودهٔ پارامترهای ایمن برش حفظ شود. اپراتور یا برنامهنویس مرکز ماشینکاری سیانسی نوع گنتری میتواند نرخهای پیشروی هدف را بر اساس قابلیتهای ابزار و ماده تعیین کند و سیستم کنترل این نرخهای بهینه را در طول کل برنامه حفظ میکند و از ایجاد گلوگاههایی جلوگیری مینماید که در آنها ماشین بهدلیل حاشیههای احتیاطی بیش از حد، بیش از حد کند میشود.
استراتژیهای ماشینکاری با سرعت بالا، بهرهوری را در مراکز ماشینکاری CNC نوع گانتری بیشتر افزایش میدهند. فاصلههای کوچکتر بین مسیرهای ابزار، درونیابی مارپیچ سریع برای جیبها و حرکات ورودی بهینهشده با زاویه شیب، تنش واردبر ابزار و ساختار دستگاه را کاهش میدهند و در عین حال امکان استفاده از سرعتهای بالاتر را فراهم میسازند. این مسیرهای ابزار، بار واردبر محور اصلی را پایدار نگه میدارند و از تعلل و تأخیرهای ناشی از شتابگیری که در برنامههای سنتی زمان اضافی ایجاد میکنند، جلوگیری میکنند.
ادغام نرمافزار CAM
نرمافزار ساخت کمکشده توسط رایانه اکنون مسیرهای ابزاری بسیار بهینهشدهای تولید میکند که بهطور خاص برای قابلیتهای مرکز ماشینکاری CNC نوع گانتری طراحی شدهاند. بستههای پیشرفته CAM چرخه کامل ماشینکاری را شبیهسازی میکنند، برخوردهای احتمالی را شناسایی میکنند، حرکت ابزار را در فضا بهینه میسازند و فواصل حرکت سریع را کاهش میدهند. مرکز ماشینکاری CNC نوع گانتری که با مسیرهای ابزاری تقویتشده توسط هوش مصنوعی برنامهریزی شده است، میتواند ساخت قطعه را در کسری از زمان لازم برای ماشینهایی که بهصورت معمولی برنامهریزی شدهاند، به پایان برساند؛ زیرا نرمافزار بهطور مداوم در سراسر عملیات به دنبال بهبودهای کارایی است.
کاهش عملی زمان ماشینکاری برای قطعات پیچیده
بهبودهای عملکردی در دنیای واقعی
کاربران صنعتی گزارش میدهند که مرکز ماشینکاری سازهای سیانسی، زمان چرخه را برای ریختهگریهای پیچیده هوافضا، بلوکهای موتور خودرو و اجزای قالبها نسبت به فرزهای معمولی ۴۰ تا ۶۰ درصد کاهش میدهد. این کاهشها مستقیماً ناشی از مزایای ترکیبی ساختار سفت و محکم، قابلیت چندمحوری و مدیریت خودکار ابزار است. قطعهای که در یک فرز عمودی سهمحوری سنتی ۸ ساعت زمان میبرد، با فرض بهینهسازی معادل ابزار و برنامهریزی، در مرکز ماشینکاری سازهای سیانسی در ۳ تا ۴ ساعت تکمیل میشود.
صرفهجویی در زمان هنگامی که قطعات نیازمند عملیات پنجمحوره یا کار روی حفرههای پیچیده باشند، بسیار چشمگیرتر میشود؛ زیرا در غیر این صورت به چندین دستگاه و مداخلهٔ اپراتور نیاز خواهد بود. توانایی مرکز ماشینکاری CNC نوع گانتری در کج کردن محور ابزار یا چرخاندن قطعهکار بهصورت کنترلشده، امکان ماشینکاری زیربریدگیهای پیچیده، سوراخهای مایل و سطوح مجسمهشده را در جهتگیریهای بهینه فراهم میکند؛ بهطوریکه همهٔ محورها در حذف مواد مشارکت دارند و در مقابل هندسهٔ قطعه مقاومت نمیکنند.
مزیت ثانویه: کاهش زمان راهاندازی و تغییر تنظیمات
فراتر از چرخهٔ برش واقعی، مرکز ماشینکاری گانتری CNC تلاش انسانی لازم پیش از و پس از ماشینکاری را بهطور چشمگیری کاهش میدهد. قطعات بزرگ را میتوان تنها یکبار نصب و برای تمام برنامه ثابت کرد و این امر تنظیمات مکرر بستن را حذف میکند. تکرارپذیری دستگاه به این معناست که قطعات بعدی در یک سری تولیدی نیاز به تنظیم مجدد جزئی دارند؛ سیستم کنترل مرکز ماشینکاری گانتری CNC بهصورت خودکار از انحرافات یادگرفتهشده و اصلاحات تطبیقی استفاده میکند و فاصلهٔ زمانی بین قطعهٔ اول و قطعهٔ پنجاهم در یک سری تولیدی را کاهش میدهد.
پرسشهای متداول
مرکز ماشینکاری گانتری CNC چقدر سریعتر از یک فرز دستی است؟
مرکز ماشینکاری گانتری CNC معمولاً زمان چرخهٔ ماشینکاری را برای قطعات پیچیده پنج تا ده برابر سریعتر از فرُزهای دستی ارائه میدهد، زیرا آمادهسازی، تعویض ابزار و تغییر موقعیت را که با سرعت انسان انجام میشوند، حذف میکند. برای قطعات ساده، این مزیت کوچکتر است؛ اما برای اشکال پیچیدهای که نیازمند چندین آمادهسازی روی یک دستگاه دستی هستند، شکاف زمانی بهطور قابلتوجهی گستردهتر میشود.
آیا یک مرکز ماشینکاری سیانسی نوع گنتری میتواند تمام انواع قطعات پیچیده را پردازش کند؟
مرکز ماشینکاری سیانسی نوع گنتری در انجام عملیات فرزکاری، متهکاری، سوراخکاری و رزوهکاری روی ریختهگریها، زدهگریها و اجزای سازهای بزرگ برجسته است. این ماشین برای عملیات تراشکاری یا قطعاتی که دقت بسیار بالایی فراتر از محدوده پایداری حرارتی آن نیاز دارند، کمتر مناسب است. جنس مواد، ابعاد قطعه و پیچیدگی ویژگیهای آن، تعیینکننده این است که آیا استفاده از مرکز ماشینکاری سیانسی نوع گنتری بهترین انتخاب در مقایسه با فرآیندهای جایگزین است یا خیر.
برای به حداکثر رساندن بهرهوری مرکز ماشینکاری سیانسی نوع گنتری، اپراتورها چه مهارتهایی نیاز دارند؟
اپراتورها و برنامهنویسان باید از برنامهنویسی سیانسی، انتخاب ابزارها و راهبردهای بهینهسازی آگاه باشند تا بتوانند بهطور کامل از مرکز ماشینکاری سیانسی نوع گنتری استفاده کنند. آشنایی با قابلیتهای ماشین، ویژگیهای سیستم کنترل آن و ادغام با نرمافزار CAM به تیمهای متخصص اجازه میدهد تا فرصتهای صرفهجویی در زمان را شناسایی کرده و راهبردهای پیشرفتهای را اجرا کنند که در برنامهنویسی معمولی نادیده گرفته میشوند.

