
 EN



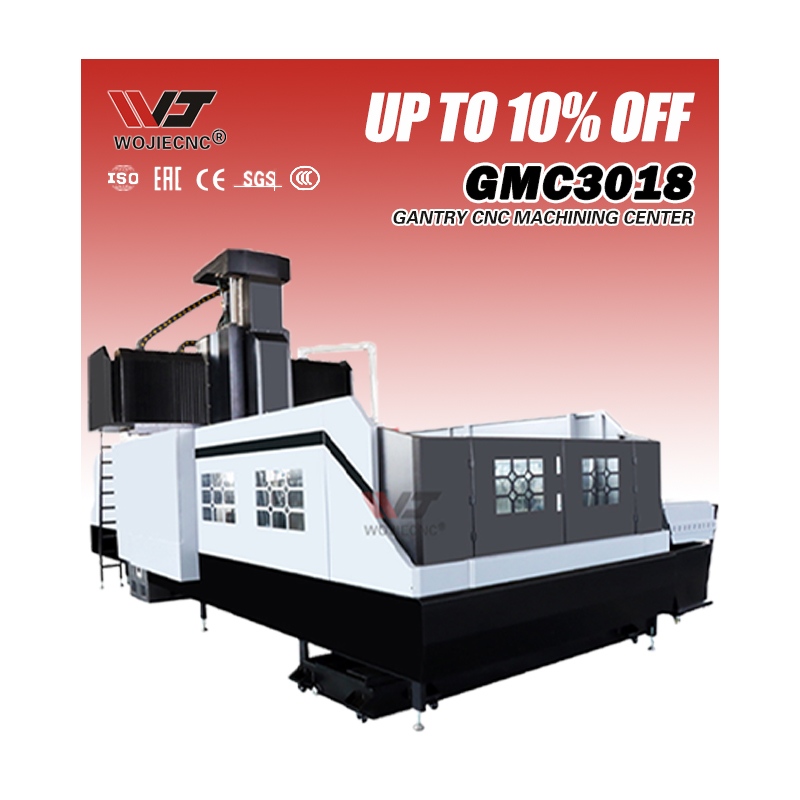
Het vervaardigen van complexe onderdelen heeft altijd precisie, geduld en geschoolde operators vereist die urenlang werken om nauwe toleranties te bereiken. De uitdaging wordt groter wanneer de productietijdschema’s strakker worden en de onderdeelcomplexiteit toeneemt tot een niveau dat traditionele gereedschapsmachines niet meer efficiënt kunnen verwerken. Een Cnc portaal bewerkingscentrum verandert dit landschap fundamenteel door een stijve constructie, meervoudige asbewegingen en geautomatiseerde precisie te combineren, waardoor de bewerkingsduur aanzienlijk wordt verkort zonder in te boeten op oppervlaktekwaliteit en dimensionale nauwkeurigheid.

Begrijpen hoe een CNC-gantrybewerkingscentrum de bewerkingstijd verkort, vereist een onderzoek naar de technologische voordelen die deze machines onderscheiden van conventionele frees- en draaibanken. De gantryarchitectuur biedt uitzonderlijke stijfheid, gelijktijdige beweging over meerdere assen en de mogelijkheid om complexe vormen in één opspanning te bewerken. Deze kenmerken vertalen zich direct in minder gereedschapswisselingen, minder onderdelenhantering, minimale overgangen tussen opspanningen en aanzienlijk kortere cyclustijden voor ingewikkelde industriële componenten.
Stijve gantryconstructie en machinestabiliteit
Grondslag voor hoge snelheid en precisie
De structurele stijfheid van een CNC-gantrybewerkingscentrum onderscheidt het van conventionele verticale freesmachines en kleinere bewerkingsplatforms. Het C-vormige of kastbalk-gantryontwerp verdeelt de freeskrachten over een groter oppervlak, waardoor doorbuiging en trillingen worden geminimaliseerd, zelfs bij agressieve freesparameters. Deze superieure stijfheid stelt operators in staat hogere spindelsnelheden en voedingssnelheden aan te houden zonder afbreuk te doen aan de oppervlakteafwerking of nauwkeurigheid, wat direct leidt tot een kortere materiaalverwijderingstijd per werkstuk.
Wanneer een CNC-gantrybewerkingscentrum werkt met minimale spindelrunout en thermische uitzetting, kan de machine snellere doorgangen en zwaardere sneden uitvoeren. Complexe onderdelen die traditioneel meerdere lichtere doorgangen op kleinere freesmachines vereisten, kunnen nu in minder, maar agressievere bewerkingen worden afgewerkt. De stabiliteit zorgt ook voor consistente gereedschapslevensduur, waardoor onverwachte breuk en ongeplande stilstand—die anders de totale bewerkingstijd zouden verlengen—worden verminderd.
Invloed op dimensionele controle
Een stijve constructie in een CNC-gantrybewerkingscentrum zorgt ervoor dat de afmetingsconsistentie tijdens grote productielopen hoog blijft. Minder trillingen en trillen betekenen een nauwkeurigere controle op de positie van onderdelen en de oppervlaktekwaliteit, wat herwerk en afval minimaliseert. Onderdelen die bij de eerste productieronde aan de specificaties voldoen, voorkomen secundaire afwerkingsprocessen, inspectierondes en correctiecycli die verborgen tijd toevoegen aan de productietijd.
Mogelijkheid tot gelijktijdige beweging op meerdere assen
Consolidatie van bewerkingen in één opspanning
Een CNC-gantriesbewerkingscentrum beschikt doorgaans over vier tot vijf assen die gelijktijdig kunnen bewegen, waardoor complexe vormen kunnen worden bewerkt zonder dat het werkstuk opnieuw hoeft te worden gepositioneerd. Deze mogelijkheid is revolutionair voor ingewikkelde onderdelen met kenmerken op meerdere zijden, schuin geplaatste vlakken en uitsparingen in verschillende richtingen. In plaats van afzonderlijke instelbewerkingen te programmeren op een drie-assige freesmachine, kan een CNC-gantriesbewerkingscentrum alle kenmerken in één doorlopend programma bewerken, waardoor insteltijd, heropspanning van het onderdeel en herstel van de referentiepunten overbodig worden.
De efficiëntiewinst door meerdere opspanningen te consolideren tot één bewerkingscyclus is onderschat niet. Elke overgang tussen opspanningen op traditionele machines vereist aanpassing van de opspanning, compensatie van de gereedschapsafmetingen, herstel van het coördinatensysteem en verificatie door de operator. Een CNC-portaalbewerkingscentrum elimineert deze repetitieve stappen doordat het werkstuk stationair blijft terwijl de spindel en assen in gecoördineerde banen bewegen om achtereenvolgens alle benodigde oppervlakken te bereiken.
Minder gereedschapswisseling en minder niet-productieve tijd
Complexe onderdelen vereisen vaak tientallen verschillende gereedschappen—boorbeetjes, freesgereedschappen, taps en gespecialiseerde frezen—om alle kenmerken te bewerken. Een CNC-gantrybewerkingscentrum beschikt over grote automatische gereedschapswisselaars die honderden gereedschappen kunnen opslaan, waardoor de frequentie van handmatige gereedschapsinstallatie en -verificatie afneemt. De machine haalt elk vereist gereedschap automatisch op, meet het en past het gereedschappad binnen enkele seconden aan. Voor een CNC-gantrybewerkingscentrum dat ingewikkelde componenten bewerkt, levert deze automatisering aanzienlijke cumulatieve tijdswinst ten opzichte van handmatig gereedschapsbeheer op oudere machines.
Geavanceerde besturingssystemen en geoptimaliseerde gereedschappadgeneratie
Intelligente voedingssnelheidsregeling
Moderne CNC-poortbewerkingscentrum-besturingssystemen zijn uitgerust met adaptieve voedingssnelheidsalgoritmes die de snijomstandigheden in real time optimaliseren. Deze systemen monitoren de asbelasting, trillingen en temperatuur en passen de voedingssnelheden automatisch aan om een agressieve materiaalverwijdering te behouden binnen veilige snijparameters. Een operator of programmeur van een CNC-poortbewerkingscentrum kan doelvoedingssnelheden instellen op basis van de mogelijkheden van gereedschap en materiaal, en het besturingssysteem handhaaft deze optimale snelheden gedurende het gehele programma, waardoor knelpunten worden voorkomen waarbij de machine buitensporig vertraagt vanwege conservatieve veiligheidsmarges.
Snelbewerkingsstrategieën verhogen de productiviteit verder in een CNC-poortfreessysteem. Kleinere overlappingsafstanden, snelle helicale interpolatie voor uitsparingen en geoptimaliseerde aanloopbewegingen verminderen de belasting op gereedschappen en machineconstructie, terwijl hogere snelheden mogelijk blijven. Deze gereedschapspaden houden de spindel onder constante belasting, waardoor aarzeling en versnellingvertragingen worden voorkomen die tijd toevoegen aan traditionele programma’s.
CAM-software-integratie
Software voor computerondersteunde fabricage genereert nu sterk geoptimaliseerde gereedschapspaden die specifiek zijn ontworpen voor de mogelijkheden van een CNC-poortfreessysteem. Geavanceerde CAM-pakketten simuleren de volledige bewerkingscyclus, identificeren mogelijke botsingen, optimaliseren de gereedschapsbeweging door de ruimte en verminderen de afstand van snelle verplaatsingsbewegingen. Een CNC-poortfreessysteem dat is geprogrammeerd met AI-augmenteerde gereedschapspaden kan onderdelen produceren in slechts een fractie van de tijd die conventioneel geprogrammeerde machines nodig hebben, omdat de software continu op zoek is naar efficiëntiewinsten gedurende de gehele bewerking.
Praktische verminderingen van de bewerkingstijd voor complexe onderdelen
Realistische prestatiewinsten
Industriële gebruikers melden dat een CNC-portaalbewerkingscentrum de cyclustijd met 40 tot 60 procent vermindert voor complexe lucht- en ruimtevaartgietstukken, automobielmotorblokken en matrijscomponenten in vergelijking met conventionele freesmachines. Deze verminderingen zijn direct het gevolg van de gecombineerde voordelen van een stijve constructie, meervoudige asfunctionaliteit en geautomatiseerd gereedschapsbeheer. Een onderdeel dat op een traditionele verticale drie-assige freesmachine 8 uur nodig heeft, kan op een CNC-portaalbewerkingscentrum in 3 tot 4 uur worden afgewerkt, mits gelijkwaardige gereedschapskeuze en programmeeroptimalisatie.
De tijdwinst wordt nog indrukwekkender wanneer onderdelen vijfassige bewerkingen of ingewikkelde holtebewerkingen vereisen, die anders meerdere machines en ingrijpen van de operator zouden vergen. De mogelijkheid van een CNC-gantrybewerkingscentrum om de spindel te kantelen of het werkstuk op gecontroleerde wijze te roteren betekent dat complexe ondercuts, schuin geplaatste gaten en gevormde oppervlakken in geoptimaliseerde posities worden bewerkt, waarbij elke as bijdraagt aan het verwijderen van materiaal in plaats van tegen de geometrie in te werken.
Secundair voordeel: Verminderde instel- en omschakeltijd
Buiten de eigenlijke bewerkingscyclus vermindert een CNC-gantrybewerkingscentrum de menselijke inspanning die vereist is vóór en na de bewerking aanzienlijk. Grote werkstukken kunnen één keer worden gemonteerd en vastgezet voor het gehele programma, waardoor meerdere kleminstellingen overbodig worden. De herhaalbaarheid van de machine betekent dat opvolgende onderdelen in een partij slechts minimale herinstelling nodig hebben; het besturingssysteem van het CNC-gantrybewerkingscentrum past geleerde correcties en adaptieve aanpassingen automatisch toe, waardoor het verschil tussen onderdeel één en onderdeel vijftig in een productierun kleiner wordt.
Veelgestelde vragen
Hoeveel sneller is een CNC-gantrybewerkingscentrum vergeleken met een handmatige freesmachine?
Een CNC-gantrybewerkingscentrum levert doorgaans 5 tot 10 keer kortere cyclus tijden dan handmatige freesmachines bij complexe onderdelen, omdat het menselijke tempo bij instellen, gereedschapswisseling en herpositioneren wordt geëlimineerd. Bij eenvoudige onderdelen is het voordeel kleiner; bij ingewikkelde vormen die op een handmatige machine meerdere instellingen vereisen, wordt het tijdsverschil aanzienlijk groter.
Kan een CNC-portaalbewerkingscentrum alle soorten complexe onderdelen verwerken?
Een CNC-portaalbewerkingscentrum is bijzonder geschikt voor frezen, boren, boringen en taps maken op grote gietstukken, smeedstukken en constructie-onderdelen. Het is minder geschikt voor draaibewerkingen of onderdelen die een extreem hoge precisie vereisen buiten het bereik van de thermische stabiliteit van de machine. Het materiaal, de afmetingen van het onderdeel en de complexiteit van de functies bepalen of een CNC-portaalbewerkingscentrum de optimale keuze is ten opzichte van alternatieve bewerkingsmethoden.
Welke vaardigheden hebben operators nodig om de productiviteit van een CNC-portaalbewerkingscentrum maximaal te benutten?
Operators en programmeurs moeten CNC-programmering, gereedschapsselectie en optimalisatiestrategieën begrijpen om een CNC-portaalbewerkingscentrum volledig te benutten. Kennis van de mogelijkheden van de machine, de functies van het besturingssysteem en integratie met CAM-software stelt ervaren teams in staat om tijdbesparende mogelijkheden te identificeren en geavanceerde strategieën toe te passen die standaardprogrammering over het hoofd ziet.

