
 EN



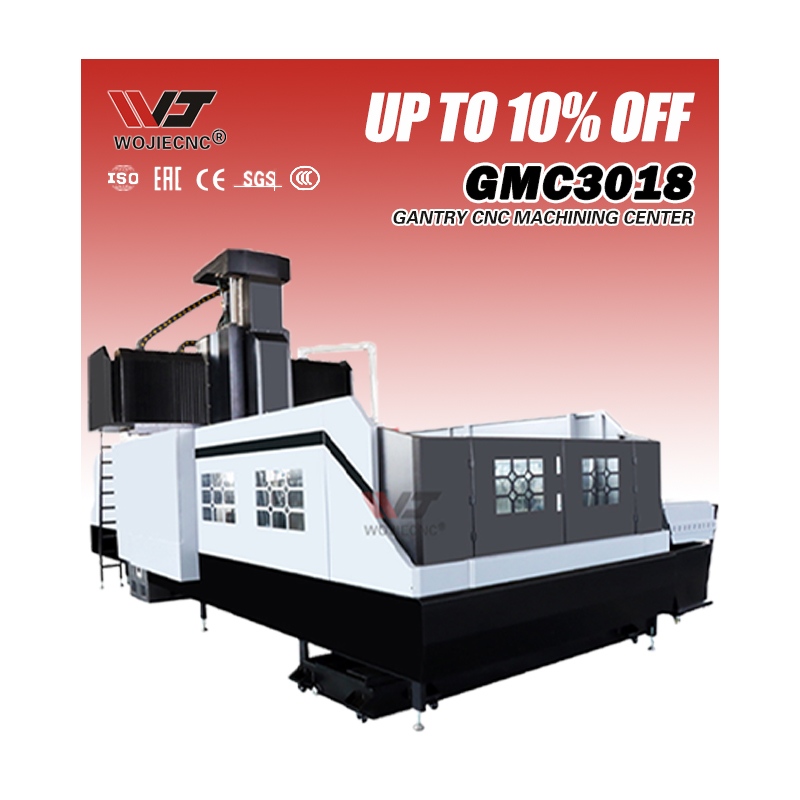
Բարդ մասերի արտադրությունը միշտ պահանջել է ճշգրտություն, համբերություն և մասնագետ օպերատորներ, որոնք երկար ժամեր են աշխատում ստանալու ստիպված թույլատրելի շեղումներ: Մարտահրավերը ավելի է սրվում, երբ արտադրության վերջնաժամկետները սեղմվում են և մասերի բարդությունը գերազանցում է այն, ինչ ավանդական մեքենաները կարող են արդյունավետ մեքենայավորել: CNC գանտրի մշակման կենտրոն այն հիմնարարորեն փոխակերպում է այս տեսարանը՝ միավորելով կոշտ կառուցվածքը, բազմաառանցքային հնարավորությունները և ավտոմատացված ճշգրտությունը՝ մեքենայավորման ժամանակը կրճատելու համար՝ միաժամանակ պահպանելով գերազանց մակերևույթի վերջնամշակումը և չափային ճշգրտությունը:

Մեքենայի մշակման ժամանակի կրճատման սկզբունքները հասկանալու համար, որոնք բնորոշ են CNC գանտրի մշակման կենտրոններին, անհրաժեշտ է վերլուծել այն տեխնոլոգիական առավելությունները, որոնք այդ սարքավորումները տարբերում են սովորական ֆրեզերային և պտտվող կենտրոններից: Գանտրի կառուցվածքը ապահովում է բացառիկ կայունություն, միաժամանակյա շարժում բազմաթիվ առանցքներով և բարդ երկրաչափական ձևերի մշակման հնարավորություն մեկ տեղադրման մեջ: Այս հատկանիշները ուղղակիորեն հանգեցնում են գործիքների փոխարինումների քանակի նվազեցմանը, մասերի մշակման նվազեցմանը, տեղադրման փոփոխությունների նվազեցմանը և բարդ արդյունաբերական մասերի ցիկլի տևողության կտրուկ կրճատմանը:
Կայուն գանտրի կառուցվածք և մեքենայի կայունություն
Բարձր արագությամբ ճշգրտության հիմք
CNC գանտրի մեքենայի կառուցվածքային կայունությունը այն տարբերում է սովորական ուղղահայաց միլերից և փոքր մեքենայացման հարթակներից: C-ձև կամ տուփաձև ճարտարապետական գանտրի դիզայնը կտրման ուժերը բաշխում է ավելի մեծ տարածքով, նվազեցնելով ճկումն ու թարթումը՝ նույնիսկ ագրեսիվ կտրման պարամետրերի դեպքում: Այս գերազանց կայունությունը հնարավորություն է տալիս օպերատորներին պահպանել բարձր սպինդլի պտտման արագություններ և մեքենայացման արագություններ՝ առանց մակերևույթի վերջնամշակման որակի կամ ճշգրտության վատացման, ինչը ուղղակիորեն նվազեցնում է յուրաքանչյուր մշակվող մասից մետաղի հեռացման համար անհրաժեշտ ժամանակը:
Երբ CNC գանտրի մեքենայի սպինդլի շեղումը և ջերմային ընդլայնումը նվազագույն են, մեքենան կարող է կատարել ավելի արագ անցումներ և ծանր կտրումներ: Բարդ մասերը, որոնք ավանդաբար պահանջում էին մի քանի թեթև անցումներ փոքր միլերով, կարող են մշակվել ավելի քիչ, սակայն ավելի ագրեսիվ գործողություններով: Կայունությունը նաև հնարավորություն է տալիս ապահովել գործիքների համասեռ ծառայության ժամանակը, նվազեցնելով անսպասելի կոտրվելը և պլանավարված չլինելու պատճառով առաջացած կանգառները, որոնք հակառակ դեպքում կերկարեին ընդհանուր մեքենայացման ժամանակը:
Չափային վերահսկման վրա ազդեցությունը
Դիտարկված կառուցվածքը համակարգչային կառավարվող մեքենայացման կենտրոնում ապահովում է չափսերի համապատասխանության բարձր մակարդակ մեծ արտադրական շարքերի ընթացքում: Շփոթման և թրթռման նվազեցումը նշանակում է ավելի ճշգրիտ վերահսկողություն մասերի դիրքավորման և մակերեսի որակի վրա, ինչը նվազեցնում է վերամշակման և անվայել մասերի քանակը: Այն մասերը, որոնք առաջին անգամ համապատասխանում են սահմանված պահանջներին, խուսափում են երկրորդային մշակման գործողություններից, ստուգման ցիկլերից և ուղղող գործընթացներից, որոնք ավելացնում են թաքնված ժամանակ արտադրության ժամանակագրության մեջ:
Բազմաառանցք միաժամանակյա շարժման հնարավորություն
Գործողությունների միավորում մեկ տեղադրման մեջ
CNC գանտրի մեքենայավարման կենտրոնը սովորաբար ունի չորս կամ հինգ առանցքի միաժամանակյա շարժում, ինչը հնարավորություն է տալիս մշակել բարդ երկրաչափական ձևեր՝ առանց մշակվող մասի վերադասավորման: Այս հնարավորությունը հեղափոխական է բարդ մասերի համար, որոնք ունեն բազմաթիվ մակերեսների վրա տեղադրված տարրեր, թեք մակերևույթներ և տարբեր ուղղություններով գտնվող խոռոչներ: Երեք առանցքանի ֆրեզերային մեքենայի վրա առանձին սեղմանային գործողություններ ծրագրավորելու փոխարեն CNC գանտրի մեքենայավարման կենտրոնը կարող է կատարել բոլոր տարրերի մշակումը մեկ անընդհատ ծրագրով, ինչը վերացնում է սեղմանային ժամանակը, մասի վերակայումը և հաշվարկման սկզբնակետի վերասահմանումը:
Մեկ մշակման ցիկլի մեջ մի քանի տեղադրումների միավորման արդյունավետության աճը չի կարելի գերագնահատել: Ավանդական մեքենաների վրա յուրաքանչյուր տեղադրման փոխանակում պահանջում է ամրացման սարքի ճշգրտում, գործիքի շեղման ճշգրտում, կոորդինատային համակարգի վերահաստատում և օպերատորի ստուգում: CNC գանտրի մշակման կենտրոնը վերացնում է այս կրկնվող քայլերը՝ պահելով մշակվող մասը անշարժ, իսկ սպինդելը և առանցքները շարժվում են համակարգված ճանապարհներով՝ հաջորդաբար հասնելով բոլոր անհրաժեշտ մակերեսներին:
Գործիքների փոխանակումների և անարդյունավետ ժամանակի նվազեցում
Բարդ մասերը հաճախ պահանջում են տասնյակ տարբեր գործիքներ՝ պտտվող գործիքներ, ֆրեզերներ, մետաղական մասերի մեջ մտցնելու գործիքներ և մասնագիտացված կտրող գործիքներ՝ բոլոր հատկանիշները ավարտելու համար: CNC գանտրի մեքենայավարման կենտրոնը թույլ է տալիս օգտագործել մեծ չափսի ինքնաշխատ գործիքների փոխարինման համակարգեր, որոնք կարող են պահել հարյուրավոր գործիքներ, ինչը նվազեցնում է ձեռքով գործիքների տեղադրման և ստուգման հաճախականությունը: Մեքենան ինքնաշխատ կերպով վերցնում է յուրաքանչյուր անհրաժեշտ գործիք, չափում է այն և ճշգրտում է գործիքի շարժման ճանապարհը վայրկյանների ընթացքում: CNC գանտրի մեքենայավարման կենտրոնի համար, որը մշակում է բարդ մասեր, այս ինքնաշխատացումը զգալի ընդհանուր ժամանակի խնայողություն է տալիս համեմատած հին սարքավորումների վրա ձեռքով գործիքների կառավարման հետ:
Զարգացած կառավարման համակարգեր և օպտիմալ գործիքի շարժման ճանապարհի ստեղծում
Ինտելեկտուալ մատակարարման արագության կառավարում
Ժամանակակից CNC գանտրի մեքենայավարման կենտրոնների կառավարման համակարգերը ներառում են հարմարվողական մեքենայավարման ալգորիթմներ, որոնք իրական ժամանակում օպտիմալացնում են կտրման պայմանները: Այս համակարգերը հսկում են սպինդլի բեռնվածությունը, թրթռումը և ջերմաստիճանը՝ ինքնաբերաբար հարմարեցնելով մեքենայավարման արագությունները՝ ապահովելու համար ագրեսիվ նյութի հեռացումը անվտանգ կտրման պարամետրերի սահմաններում: CNC գանտրի մեքենայավարման կենտրոնի օպերատորը կամ ծրագրավորողը կարող է սահմանել նպատակային մեքենայավարման արագություններ՝ հիմնված գործիքի և նյութի հնարավորությունների վրա, իսկ կառավարման համակարգը պահպանում է այդ օպտիմալ արագությունները ամբողջ ծրագրի ընթացքում՝ կանխելով մեքենայի չափազանց դանդաղեցումը պահպանողական անվտանգության մեջրոցների պատճառով առաջացող խցանումները:
Բարձրագույն արագությամբ մեքենայացման ռազմավարությունները հետագայում բարձրացնում են արտադրողականությունը CNC գանտրի մեքենայացման կենտրոնում: Փոքր քայլի հեռավորությունները, գրանցված հելիկոիդային ինտերպոլյացիան խորշերի համար և օպտիմալացված թեքված մուտքի շարժումները նվազեցնում են սարքավորումների և մեքենայի կառուցվածքի վրա գործադրվող լարվածությունը՝ միաժամանակ թույլ տալով ավելի բարձր արագություններ: Այս գործիքային ճանապարհները պահում են սպինդելը հաստատուն բեռնվածության տակ, վերացնելով կասեցումները և արագացման դանդաղեցումները, որոնք ավանդական ծրագրերին ավելացնում են ժամանակ:
CAM ծրագրային ապահովման ինտեգրում
Հիմա համակարգչային օգնությամբ մշակման ծրագրային ապահովումը ստեղծում է բարձր օպտիմալացված գործիքային ճանապարհներ՝ հատուկ նախագծված CNC գանտրի մշակման կենտրոնների հնարավորությունների համար: Ընդարձակ CAM ծրագրերը նմանակում են ամբողջ մշակման ցիկլը՝ նույնականացնելով հնարավոր բախումները, օպտիմալացնելով գործիքի շարժումը տարածության մեջ և նվազեցնելով արագ տեղափոխման հեռավորությունները: AI-ով բարելավված գործիքային ճանապարհներով ծրագրավորված CNC գանտրի մշակման կենտրոնը կարող է մասերի արտադրությունն ավարտել սովորական ծրագրավորված մեքենաների համեմատ շատ ավելի կարճ ժամանակում, քանի որ ծրագրային ապահովումը ամբողջ գործողության ընթացքում անընդհատ որոնում է արդյունավետության բարելավման հնարավորություններ:
Բարդ մասերի համար գործնական մշակման ժամանակի նվազեցում
Իրական աշխարհում ստացված արդյունքներ
Արդյունաբերական օգտագործողները հաղորդում են, որ CNC գանտրի մեքենայացման կենտրոնը նվազեցնում է ցիկլի տևողությունը 40–60 տոկոսով բարդ աերոտարածական լիցքավորված մասերի, ավտոմեքենաների շարժիչների մարմինների և ձուլակաղապարների համար՝ համեմատած սովորական միլների հետ: Այս նվազեցումները առաջանում են անմիջապես ճկուն կառուցվածքի, բազմաառանցք հնարավորության և ավտոմատացված գործիքների կառավարման միավորված առավելություններից: Մաս, որը սովորական երեք առանցքանի ուղղահայաց միլով մշակելու համար անհրաժեշտ է 8 ժամ, կարող է մշակվել 3–4 ժամում CNC գանտրի մեքենայացման կենտրոնով՝ ենթադրելով համարժեք գործիքավորում և ծրագրավորման օպտիմիզացիա:
Ժամանակի խնայողությունը դառնում է ավելի նկատելի, երբ մասերը պահանջում են հինգ առանցքանի մշակում կամ բարդ խոռոչային մշակում, որը սովորաբար պահանջում է մի քանի սարքեր և օպերատորի միջամտություն։ CNC գանտրի մշակման կենտրոնի հնարավորությունը ճկուն կերպով թեքել սղոցի առանցքը կամ պտտել մշակվող մասը նշանակում է, որ բարդ ենթակտումները, անկյունագծային անցքերը և ձևավորված մակերևույթները մշակվում են օպտիմալ դիրքերում, իսկ յուրաքանչյուր առանցք նպաստում է նյութի հեռացմանը՝ այլ ուղղությամբ չհակազդելով մասի երկրաչափական ձևին։
Երկրորդային առավելություն՝ կայանավորման և փոխարկման ժամանակի կրճատում
Մեքենայի ստուգման ցիկլից դուրս, CNC գանտրի մեքենայավարման կենտրոնը զգալիորեն նվազեցնում է մեքենայավարման առաջ և հետո անհրաժեշտ մարդկային ջանքերը: Մեծ մասերը կարող են մեկ անգամ տեղադրվել և ամրացվել ամբողջ ծրագրի ընթացքում, ինչը վերացնում է բազմակի ամրացման ճշգրտումները: Մեքենայի կրկնելիությունը նշանակում է, որ սերիայի հետագա մասերը պահանջում են նվազագույն վերակարգավորում. CNC գանտրի մեքենայավարման կենտրոնի կառավարման համակարգը ինքնաբերաբար կիրառում է սովորված շեղումները և հարմարվողական ճշգրտումները, ինչը փոքրացնում է արտադրական շարքում առաջին և հիսուներորդ մասերի միջև եղած տարբերությունը:
Հաճախակի տրվող հարցեր
CNC գանտրի մեքենայավարման կենտրոնը որքանո՞վ ավելի արագ է ձեռքի միլի համեմատ:
CNC գանտրի մեքենայավարման կենտրոնը սովորաբար 5–10 անգամ ավելի արագ ցիկլեր է ապահովում, քան ձեռքի միլը՝ բարդ մասերի վրա, քանի որ այն վերացնում է մարդկային արագությամբ կատարվող սարքավորման, գործիքների փոխարինման և վերադասավորման աշխատանքները: Պարզ մասերի դեպքում առավելությունը փոքր է. իսկ բարդ երկրաչափական ձևեր պահանջող մասերի համար, որոնք ձեռքի մեքենայով պահանջում են բազմակի սարքավորում, ժամանակային տարբերությունը զգալիորեն մեծանում է:
Կարո՞ղ է CNC գանտրի մեքենան մշակել բոլոր տեսակի բարդ մասերը:
CNC գանտրի մեքենան հիասքանչ է մեծ լիցքավորված մասերի, մետաղաձուլված մասերի և կառուցվածքային մասերի վրա միլլինգի, պատրաստման, մեծացման և մետաղագործական մշակման գործողությունների կատարման համար: Այն ավելի քիչ հարմար է պտտման գործողությունների կամ այն մասերի համար, որոնք պահանջում են ավելի բարձր ճշգրտություն, քան նրա ջերմային կայունության շրջանակն է: Մեքենայի օպտիմալ ընտրությունը կախված է նյութից, մասի չափսերից և առանձնահատկությունների բարդությունից՝ համեմատած այլ մշակման եղանակների հետ:
Ի՞նչ հմտություններ են անհրաժեշտ օպերատորներին՝ CNC գանտրի մեքենայի արտադրողականությունը մաքսիմալացնելու համար:
Օպերատորները և ծրագրավորողները պետք է լավ իմանան CNC ծրագրավորումը, գործիքների ընտրությունը և օպտիմալացման ռազմավարությունները՝ CNC գանտրի մեքենայի լիարժեք օգտագործման համար: Մեքենայի հնարավորությունների, կառավարման համակարգի հատկանիշների և CAM-ի ինտեգրման մասին գիտելիքները թույլ են տալիս մասնագետ թիմերին նկատել ժամանակ խնայողական հնարավորություններ և իրականացնել առաջադեմ ռազմավարություններ, որոնք ստանդարտ ծրագրավորումը հաճախ բաց է թողնում:

