
 EN



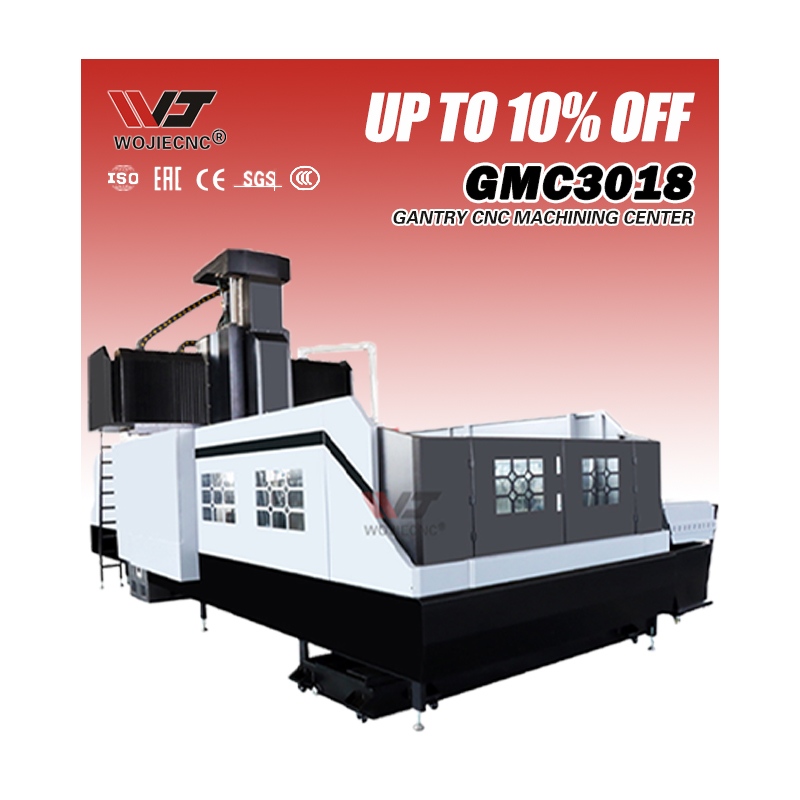
A bonyolult alkatrészek gyártása mindig pontosságot, türelmet és képzett munkavállalókat igényelt, akik hosszú órákat dolgoztak a szigorú tűrések eléréséért. A kihívás tovább súlyosbodik, amikor a gyártási határidők szűkülnek, és az alkatrészek bonyolultsága meghaladja azt, amit a hagyományos megmunkáló gépek hatékonyan kezelni tudnak. Egy CNC Kocsis Megmunkáló Központ alapvetően átalakítja ezt a helyzetet a merev szerkezet, a többtengelyes képesség és az automatizált pontosság kombinációjával, így jelentősen csökkenti a megmunkálási időt, miközben kiváló felületminőséget és méretbeli pontosságot biztosít.

Annak megértéséhez, hogyan csökkenti a CNC kívülállós megmunkálóközpont a megmunkálási időt, meg kell vizsgálni azokat a technológiai előnyöket, amelyek ezt a berendezést elkülönítik a hagyományos marógépektől és esztergagépektől. A kívülállós szerkezet kiváló merevséget, többtengelyes egyidejű mozgást és a bonyolult geometriák egyszeri befogásban történő megmunkálásának képességét biztosítja. Ezek a jellemzők közvetlenül kevesebb szerszámcserét, csökkent alkatrészkezelést, minimalizált beállítási átmeneteket és drasztikusan rövidebb ciklusidőket eredményeznek bonyolult ipari alkatrészek esetében.
Merev kívülállós szerkezet és gépállvány-stabilitás
A nagysebességű pontosság alapja
Egy CNC hídmaróközpont szerkezeti merevsége megkülönbözteti a hagyományos függőleges marógépektől és a kisebb méretű maróplatformoktól. A C-keretes vagy dobozszerű hídtervezés a vágóerőket egy nagyobb alapterületre osztja el, így minimalizálja a deformációt és a rezgést akkor is, ha agresszív vágási paramétereket alkalmaznak. Ez a kiváló merevség lehetővé teszi az operátorok számára, hogy magasabb forgószár- sebességeket és előtolási sebességeket alkalmazzanak anélkül, hogy a felületminőség vagy a pontosság romlana, közvetlenül csökkentve ezzel az egyes munkadarabokról eltávolítandó anyag feldolgozási idejét.
Amikor egy CNC hídmaróközpont minimális forgószár-kibillenéssel és hőtágulással működik, a gép gyorsabb átvonásokat és nehezebb vágásokat is képes végrehajtani. Olyan összetett alkatrészek, amelyeket korábban több, enyhébb átvonással kellett megmarni kisebb méretű marógépeken, most kevesebb, de agresszívebb művelettel készíthetők el. A stabilitás továbbá biztosítja a szerszámélettartam egyenletességét, csökkentve a váratlan töréseket és a tervezetlen leállásokat, amelyek máskülönben meghosszabbítanák a teljes megmunkálási időt.
Hatás a méretmeghatározásra
A mere számvezérelt marógép-központban végzett merev szerkezetkialakítás biztosítja a méretpontosság magas szintjét nagy tételnagyságú gyártási sorozatok esetén. A csökkenő rezgés és a kis zajszint pontosabb ellenőrzést tesz lehetővé a geometriai elemek helyzetére és a felületminőségre vonatkozóan, ami csökkenti az újrafeldolgozást és a selejtet. Az első gyártási ciklusban már megfelelő méretű alkatrészek elkerülik a másodlagos felületkezelési műveleteket, az ellenőrzési ciklusokat és a korrekciós folyamatokat, amelyek rejtett időtartamot adnak hozzá a gyártási ütemtervhez.
Többtengelyes egyidejű mozgásképesség
Műveletek összevonása egyetlen beállításba
Egy CNC kapus megmunkálóközpont általában négy–öt tengely egyidejű mozgását teszi lehetővé, így összetett geometriájú alkatrészeket lehet megmunkálni a munkadarab újraorientálása nélkül. Ez a képesség forradalmian megváltoztatja az olyan bonyolult alkatrészek gyártását, amelyek több felületen is rendelkeznek részletekkel, ferde felületekkel és különböző irányítású mélyedésekkel. Egy háromtengelyes marógépen külön beállítási műveleteket kellene programozni, míg egy CNC kapus megmunkálóközpont minden részletet egy folyamatos programmal tud megmunkálni, így megszünteti a beállítási időt, a munkadarab újrafogását és a kiindulási pont újra-meghatározását.
A több beállítás egyetlen megmunkálási ciklusba való összevonásából származó hatékonyságnövekedés nem hangsúlyozható elég erősen. A hagyományos gépeken minden beállításváltás fixtúrák beállítását, szerszámeltérések korrekcióját, koordináta-rendszer újra-beállítását és az operátor ellenőrzését igényli. Egy CNC darugép-megmunkáló központ ezt a sok ismétlődő lépést megszünteti úgy, hogy a munkadarabot mozdulatlanul tartja, miközben a szerszámtartó és a tengelyek koordinált pályán mozognak, hogy sorrendben elérjék az összes szükséges felületet.
Szerszámcserek és a nem termelő idő csökkentése
A bonyolult alkatrészek gyártása gyakran tucatnyi különböző szerszámot igényel – fúrókat, marókat, menetfúrókat és speciális vágószerszámokat – az összes geometriai jellemző elkészítéséhez. Egy CNC kapus gép központi egység nagy automatikus szerszámcserélőt fogad el, amely százakban tárolhat szerszámokat, csökkentve ezzel a kézi szerszámbeállítások és ellenőrzések gyakoriságát. A gép minden szükséges szerszámot automatikusan lekér, megméri, és másodpercek alatt korrigálja a szerszámpályát. Egy CNC kapus gép központi egység esetében bonyolult alkatrészek feldolgozásakor ez az automatizálás jelentős összesített időmegtakarítást eredményez a régi berendezéseken alkalmazott kézi szerszámkezeléssel szemben.
Fejlett vezérlőrendszerek és optimalizált szerszámpálya-generálás
Intelligens előtolás-kezelés
A modern CNC híd-szerű megmunkálóközpont vezérlőrendszerei adaptív előtolási sebesség-algoritmusokat tartalmaznak, amelyek valós idejűben optimalizálják a vágási körülményeket. Ezek a rendszerek figyelik a szerszámtartó terhelését, rezgését és hőmérsékletét, és automatikusan módosítják az előtolási sebességet, hogy agresszív anyagleválasztást biztosítsanak a biztonságos vágási paramétereken belül. Egy CNC híd-szerű megmunkálóközpont kezelője vagy programozója beállíthatja a cél-előtolási sebességeket a szerszám és az anyag képességei alapján, és a vezérlőrendszer ezeket az optimális sebességeket fenntartja az egész program során, így megakadályozza a szűk keresztmetszeteket, ahol a gép túlzottan lelassulna konzervatív biztonsági tartalékok miatt.
A nagysebességű megmunkálási stratégiák tovább növelik a termelékenységet egy CNC kapus megmunkálóközpontban. Kisebb lépésközök, gyors spirális interpoláció zsebekhez és optimalizált lejtős belépési mozgások csökkentik az eszközök és a gépszerkezet terhelését, miközben lehetővé teszik a magasabb sebességeket. Ezek a szerszámpályák állandó terhelés alatt tartják a főorsót, így kiküszöbölik a habozást és a gyorsítási késleltetéseket, amelyek időt adnak hozzá a hagyományos programokhoz.
CAM-szoftver integráció
A számítógéppel segített gyártási szoftverek ma már rendkívül optimalizált szerszámpályákat generálnak, amelyeket kifejezetten egy CNC kapus megmunkálóközpont képességeire terveztek. A fejlett CAM-csomagok szimulálják a teljes megmunkálási ciklust, azonosítják a lehetséges ütközéseket, optimalizálják a szerszám térbeli mozgását és csökkentik a gyors üresjáratok távolságát. Egy mesterséges intelligenciával kiegészített szerszámpályákkal programozott CNC kapus megmunkálóközpont a részgyártást egy tört részére tudja csökkenteni annak az időnek, amelyet a hagyományosan programozott gépek igényelnének, mert a szoftver folyamatosan keresi az egész műveleten belüli hatékonyságnövekedési lehetőségeket.
Gyakorlati megmunkálási idő csökkentések összetett alkatrészek esetén
Valós világbeli teljesítmény-növekedések
Ipari felhasználók jelentik, hogy egy CNC híd típusú megmunkálóközpont 40–60 százalékkal rövidíti le a ciklusidőt összetett légi- és űrhajóipari öntvények, autóipari motorblokkok és szerszámkockák esetében a hagyományos marógépekhez képest. Ezek a csökkentések közvetlenül a merev szerkezet, a többtengelyes képesség és az automatizált szerszámmenedzsment együttes előnyeiből fakadnak. Egy olyan alkatrész, amelynek megmunkálása egy hagyományos háromtengelyes függőleges marógépen 8 órát vesz igénybe, ugyanazzal a szerszámozással és programozási optimalizációval egy CNC híd típusú megmunkálóközponton 3–4 óra alatt készül el.
Az időmegtakarítás egyre drámaibb lesz, ha az alkatrészek öt tengelyes műveleteket vagy bonyolult üregmunkákat igényelnek, amelyeket máskülönben több gép és műszaki személyzet beavatkozása nélkül nem lehetne elvégezni. Egy CNC híd típusú megmunkálóközpont képessége a szerszámtartó döntésére vagy a munkadarab forgatására vezérelt módon azt jelenti, hogy összetett alávágások, szögelt furatok és szobrászi felületek optimális tájolásban kerülnek megmunkálásra, és minden tengely hozzájárul a anyagleválasztáshoz, nem pedig ellenszegül a geometriának.
Másodlagos előny: A beállítási és átállási idő csökkenése
A CNC híd típusú megmunkálóközpont a tényleges vágási cikluson túl drámaian csökkenti az emberi erőfeszítést a megmunkálás előtt és után. A nagy méretű munkadarabokat egyszer kell felszerelni, és az egész programhoz rögzíteni, így elkerülhetők a többszörös befogási beállítások. A gép ismételhetősége azt jelenti, hogy egy sorozatban készülő következő daraboknál minimális újraeltolás szükséges; a CNC híd típusú megmunkálóközpont vezérlőrendszere automatikusan alkalmazza a megtanult eltolásokat és az adaptív korrekciókat, így csökken a különbség az első és az ötvenedik darab között egy gyártási folyamatban.
GYIK
Mennyivel gyorsabb egy CNC híd típusú megmunkálóközpont egy kézi marógépnél?
Egy CNC híd típusú megmunkálóközpont általában 5–10-szer gyorsabb ciklusidőt nyújt összetett alkatrészeknél, mint egy kézi marógép, mert kiküszöböli az emberi tempóhoz igazodó felállítást, szerszámváltást és újrapozícionálást. Egyszerű alkatrészeknél ez az előny kisebb; olyan bonyolult geometriájú daraboknál viszont, amelyeket kézi gépen több felállítással kell megmunkálni, a időbeli különbség lényegesen megnő.
Képes egy CNC híd típusú megmunkálóközpont mindenféle összetett alkatrész feldolgozására?
Egy CNC híd típusú megmunkálóközpont kiválóan alkalmazható nagy méretű öntvények, kovácsolt darabok és szerkezeti elemek marására, fúrására, furatkibővítésére és menetkészítésére. Kevesebb alkalmas forgácsolásra vagy olyan alkatrészek megmunkálására, amelyek szélsőséges pontosságot igényelnek a termikus stabilitási tartományán túl. Az anyag, az alkatrész mérete és a geometriai összetettség dönti el, hogy egy CNC híd típusú megmunkálóközpont a legmegfelelőbb választás-e más folyamatokkal szemben.
Milyen képességekre van szükség az operátoroknak a CNC híd típusú megmunkálóközpontok termelékenységének maximalizálásához?
Az operátoroknak és programozóknak ismerniük kell a CNC programozást, a szerszámok kiválasztását és optimalizálási stratégiákat ahhoz, hogy teljes mértékben kihasználják egy CNC híd típusú megmunkálóközpont lehetőségeit. A gép képességeinek, vezérlőrendszer-funkcióinak és CAM-integrációjának ismerete lehetővé teszi a szakértő csapatok számára, hogy időt megtakarító lehetőségeket azonosítsanak, és olyan fejlett stratégiákat valósítsanak meg, amelyeket a szokásos programozás általában figyelmen kívül hagy.

