
 EN



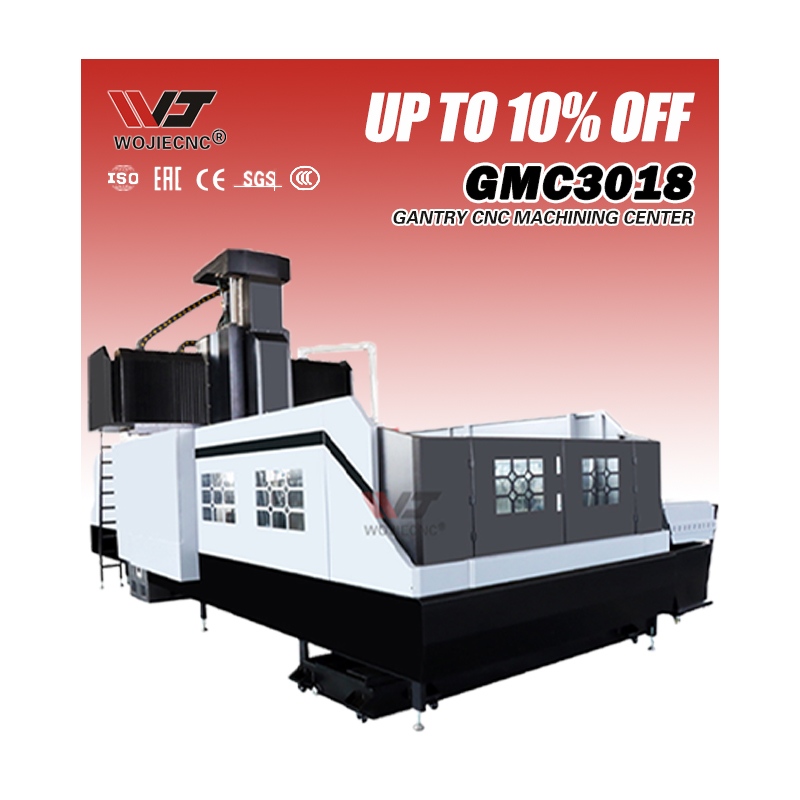
Produksjon av komplekse deler har alltid krevd presisjon, tålmodighet og erfarne operatørar som jobbar lange timar for å oppnå smale toleransar. Utfordringa blir større når leveringsfrister krympar og delkompleksitet aukar utover det tradisjonelle verktøyutstyret kan handtera effektivt. Ei Cnc portal maskineringssenter fundamental endring i dette landskapet skjer ved å kombinere ein stiv konstruksjon, fleirakse-kapabilitet og automatisert presisjon for å redusere gjæringstid samtidig som overflatekvalitet og dimensjonell nøyaktigheit opprettheldast.

Å forstå hvordan et CNC-gittermaskinsenter reduserer bearbeidingstiden krever en undersøkelse av de teknologiske fordelene som skiller denne utstyret fra konvensjonelle fresemaskiner og dreiemaskiner. Gitterarkitekturen gir eksepsjonell stivhet, samtidig bevegelse over flere akser og muligheten til å bearbeide komplekse geometrier i én enkelt oppsett. Disse egenskapene fører direkte til færre verktøybytter, redusert håndtering av deler, minimerte overganger mellom oppsett og betydelig kortere syklustider for intrikate industrielle komponenter.
Stiv gitterstruktur og maskinstabilitet
Grunnlaget for høyhastighetspresisjon
Stivheten i en CNC-portalmaskin skiller den fra konvensjonelle vertikale fresemaskiner og mindre bearbeidingsplattformer. Portalkonstruksjonen med C-ramme eller boksbjelke fordeler skjærekreftene over et større grunnflateområde, noe som minimerer deformasjon og vibrasjoner selv ved aggressive skjæreprametre. Denne overlegne stivheten lar operatørene opprettholde høyere spindelhastigheter og fremføringshastigheter uten å ofre overflatekvalitet eller nøyaktighet, noe som direkte reduserer tiden som kreves for å fjerne materiale fra hver arbeidsstykk.
Når en CNC-portalmaskin opererer med minimal spindelavvik og termisk utvidelse, kan maskinen utføre raskere passeringer og tyngre skjæringer. Kompliserte deler som tradisjonelt krever flere lette passeringer på mindre fresemaskiner kan fullføres i færre, mer aggressive operasjoner. Stabiliteten muliggjør også konsekvent verktøylevetid, noe som reduserer uventet brudd og uplanlagt nedetid som ellers ville utvide den totale bearbeidingstiden.
Effekt på dimensjonell kontroll
Stiv konstruksjon i et CNC-portalmaskinsenter sikrer høy dimensjonell konsistens over store serier. Redusert vibrasjon og svingning gir bedre kontroll over posisjonering av detaljer og overflatekvalitet, noe som minimerer omfremstilling og utslag. Deler som oppfyller spesifikasjonene ved første fremstilling unngår sekundære ferdigstillingsoperasjoner, inspeksjonsløkker og korrektive sykluser som legger til skjult tid i produksjonstidslinjen.
Mulighet for samtidig bevegelse på flere akser
Konsolidering av operasjoner til én monteringsprosess
Et CNC-portalmaskinsenter har vanligvis fire til fem akser som beveger seg samtidig, noe som gjør det mulig å bearbeide komplekse geometrier uten å omposisjonere arbeidsstykket. Denne evnen er omveltende for intrikate deler med detaljer på flere flater, skrå overflater og lommor i ulike retninger. I stedet for å programmere separate oppsettoperasjoner på en tre-akset fresemaskin kan et CNC-portalmaskinsenter utføre all detaljbearbeiding i ett sammenhengende program, noe som eliminerer oppsetttid, gjenfesting av delen og gjenoppretting av referanseplan.
Effektivitetsgevinsten ved å konsolidere flere oppsett til én enkelt bearbeidelsessyklus kan ikke overdrives. Hver overgang mellom oppsett på tradisjonelle maskiner krever justering av fastspenningsutstyr, verktøyforskyvning, gjenoppretting av koordinatsystemet og operatørverifikasjon. En CNC-portalmaskin reduserer disse gjentakende stegene ved å holde arbeidsstykket i ro, mens spindelen og aksene beveger seg i koordinerte baner for å nå alle nødvendige flater sekvensielt.
Redusere verktøybytter og ikke-produktiv tid
Kompliserte deler krever ofte dusinvis av ulike verktøy – bor, fræser, gjengerør og spesialiserte skjæreværktøy – for å ferdigstille alle funksjoner. En CNC-portalmaskin har plass til store automatiske verktøyskifter som kan lagre hundrevis av verktøy, noe som reduserer behovet for manuell installasjon og verifikasjon av verktøy. Maskinen henter automatisk hvert nødvendige verktøy, måler det og justerer verktøybanen innen få sekunder. For en CNC-portalmaskin som bearbeider intrikate komponenter, sparer denne automatiseringen betydelig samlet tid sammenlignet med manuell verktøyhåndtering på eldre utstyr.
Avanserte kontrollsystemer og optimalisert verktøybane-generering
Intelligent fremdriftshastighetsstyring
Moderne CNC-portalgangmaskinsenterstyringssystemer inneholder adaptive fremdriftshastighetsalgoritmer som optimaliserer skjæringen i sanntid. Disse systemene overvåker spindellast, vibrasjoner og temperatur, og justerer automatisk fremdriftshastigheten for å opprettholde aggressiv materialefjerning innenfor trygge skjæreprammetilstander. En operatør eller programmerer av et CNC-portalgangmaskinsenter kan angi målfremdriftshastigheter basert på verktøy- og materialkapasiteter, og styringssystemet opprettholder disse optimale hastighetene gjennom hele programmet, slik at flaskehalser unngås der maskinen bremser unødig mye på grunn av konservative sikkerhetsmarginer.
Høyhastighetsbearbeidingsstrategier forbedrer ytelsen ytterligere i et CNC-portalmaskinsenter. Mindre stegvidder, rask spiralformet interpolasjon for lommekutter og optimaliserte innføringsskråninger reduserer belastningen på verktøy og maskinstruktur samtidig som de muliggjør høyere hastigheter. Disse verktøybanene holder spindelen under konstant belastning, noe som eliminerer nøling og akselerasjonsforsinkelser som legger til tid i tradisjonelle programmer.
CAM-programvareintegrasjon
Programvare for datamaskinstøttet produksjon genererer nå svært optimaliserte verktøybaner som er spesielt utformet for kapasiteten til et CNC-portalmaskinsenter. Avanserte CAM-pakker simulerer hele bearbeidingscyklusen, identifiserer potensielle kollisjoner, optimaliserer verktøybevegelsen gjennom rommet og reduserer avstandene for hurtigforskyvning. Et CNC-portalmaskinsenter programmert med AI-forsterkede verktøybaner kan fullføre delproduksjonen på en brøkdel av den tiden som kreves av konvensjonelt programmerte maskiner, fordi programvaren kontinuerlig søker etter effektivitetsgevinster over hele operasjonen.
Praktiske reduksjoner i bearbeidingstid for komplekse deler
Gevinst i virkelig ytelse
Industrielle brukere rapporterer at en CNC-portalmaskin reduserer syklustiden med 40 til 60 prosent for komplekse luftfartsstøpinger, bilmotorblokker og støpeformkomponenter sammenlignet med konvensjonelle fresemaskiner. Disse reduksjonene skyldes direkte den kombinerte fordelen med en stiv konstruksjon, flerakset kapasitet og automatisk verktøyhåndtering. En del som krever 8 timer på en tradisjonell treakset vertikal fresemaskin kan ferdigstilles på 3 til 4 timer på en CNC-portalmaskin, forutsatt like verktøy og optimal programmering.
Tidsbesparelsene blir enda mer betydelige når deler krever fem-akse-operasjoner eller intrikate hulromsarbeider som ellers ville krevd flere maskiner og manuell inngrep fra operatører. En CNC-portalmaskins evne til å kantet spindelen eller rotere arbeidsstykket på kontrollerte måter betyr at komplekse underkutter, skråboringer og skulpterte overflater bearbeides i optimalt orienterte stillinger, der hver akse bidrar til materialfjerning i stedet for å gå imot geometrien.
Sekundær fordel: Redusert oppsett- og byttetid
Utenfor selve skjæringssyklusen reduserer en CNC-portalmaskin betydelig mengden menneskelig innsats som kreves før og etter bearbeiding. Store arbeidsstykker kan monteres én gang og sikres for hele programmet, noe som eliminerer flere innspenningsjusteringer. Maskinens gjentagelighet betyr at påfølgende deler i et parti krever minimal ny justering av nullpunkt; kontrollsystemet i CNC-portalmaskinen anvender automatisk lærte justeringer og adaptive korreksjoner, noe som reduserer forskjellen mellom del én og del femti i en produksjonsrunde.
Ofte stilte spørsmål
Hvor mye raskere er en CNC-portalmaskin sammenlignet med en manuell fresemaskin?
En CNC-portalmaskin gir typisk 5–10 ganger raskere sykeltider enn manuelle fresemaskiner på komplekse deler, fordi den eliminerer menneskeavhengig oppsett, verktøybytte og omposisjonering. For enkle deler er fordelen mindre; for intrikate geometrier som krever flere oppsett på en manuell maskin, øker tidsforskjellen betydelig.
Kan et CNC-portalmaskinsenter håndtere alle typer komplekse deler?
Et CNC-portalmaskinsenter er svært godt egnet for fresing, boremåling, boring og gjengskjæring av store støpe- og smiedeler samt konstruksjonskomponenter. Det er mindre egnet for dreieoperasjoner eller deler som krever ekstrem nøyaktighet utover dets termiske stabilitetsområde. Materiale, delstørrelse og funksjonskompleksitet avgjør om et CNC-portalmaskinsenter er det optimale valget i forhold til alternative prosesser.
Hva slags ferdigheter trenger operatører for å maksimere produktiviteten til et CNC-portalmaskinsenter?
Operatører og programmerere må forstå CNC-programmering, verktøyvalg og optimaliseringsstrategier for å utnytte et CNC-portalmaskinsenter fullt ut. Kunnskap om maskinens evner, kontrollsystemets funksjoner og CAM-integrasjon gir kompetente team mulighet til å identifisere tidsbesparende muligheter og implementere avanserte strategier som standardprogrammering ikke tar hensyn til.

