
 EN



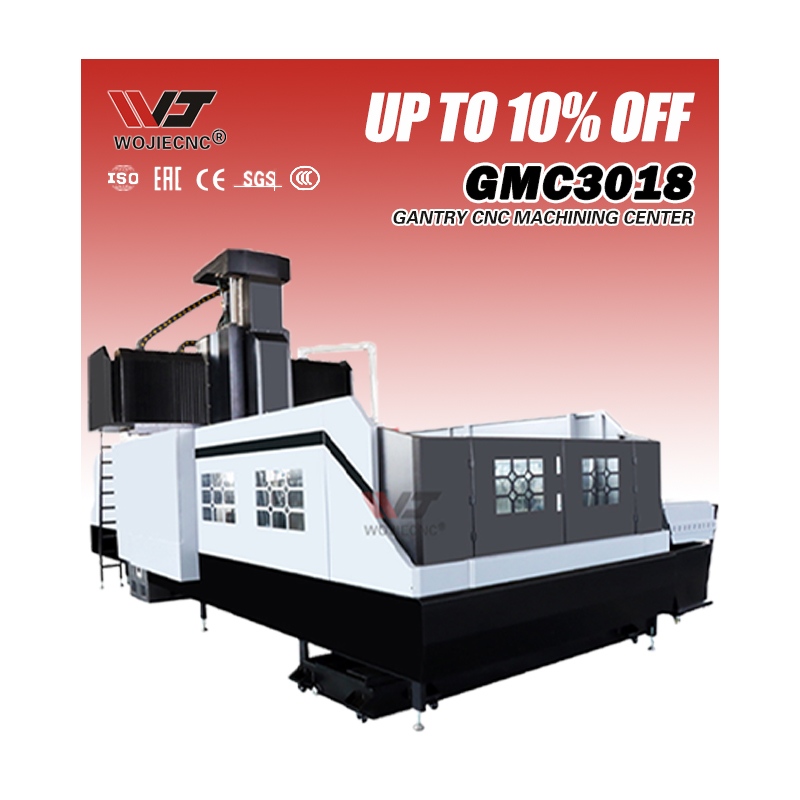
Რთული დეტალების წარმოება ყოველთვის მოითხოვს სიზუსტეს, მოთმინებას და კვალიფიციური ოპერატორების გრძელი სამუშაო საათებს საჭიროებული სიზუსტის მისაღებად. ეს გამოწვევა კიდევ უფრო მძაფრდება, როდესაც წარმოების ვადები მოკლედება და დეტალების რთულობა იმ დონეს აღწევს, რომელსაც ტრადიციული მექანიკური საშუალებები ეფექტურად ვერ ახერხებენ. Cnc სატანკო დამუშავების ცენტრი ეს სიტუაცია საერთოდ იცვლება CNC განტრის მექანიკური ცენტრების მეშვეობით, რომლებიც მკვრივი სტრუქტურის, მრავალღერძიანი შესაძლებლობის და ავტომატიზებული სიზუსტის კომბინაციით შეამცირებენ დამუშავების დროს, ხოლო ზედაპირის ხარისხი და განზომილებების სიზუსტე მაღალ დონეზე რჩება.

CNC განტრის მექანიკური ცენტრის მეშვეობით დამუშავების დროის შემცირების მექანიზმის გაგება მოითხოვს ამ აღჭურვილობის ტექნოლოგიური უპირატესობების გამოკვლევას, რომლებიც მას ჩვეულებრივი ფრეზერებისა და ტრანსფორმაციის ცენტრებისგან გამოარჩევს. განტრის არქიტექტურა უზრუნველყოფს განსაკუთრებულ სიმტკიცეს, რამდენიმე ღერძზე ერთდროულ მოძრაობას და სირთულის მაღალი დონის გეომეტრიული ფორმების დამუშავების შესაძლებლობას ერთი დაყენების ფარგლებში. ამ მახასიათებლები პირდაპირ იწვევს ინსტრუმენტების ცვლილებების რაოდენობის შემცირებას, ნაკეთობის მოძრაობის შემცირებას, დაყენების გადასვლების მინიმიზაციას და სირთულის მაღალი დონის სამრეწველო კომპონენტების ციკლის დროის დრამატულად შემცირებას.
Მტკიცე განტრის სტრუქტურა და მანქანის სტაბილურობა
Სისწრაფის და სიზუსტის საფუძველი
CNC განტრის მექანიკური მყარობა განასხვავებს მას ჩვეულებრივი ვერტიკალური ფრეზებისა და პატარა მექანიკური პლატფორმებისგან. C-ფორმის ან ყუთ-საბრძნელო განტრის დიზაინი ჭრის ძალებს უფრო დიდ ფართობზე ანაწილებს, რაც მინიმიზაციას ახდენს დეფორმაციასა და ვიბრაციას აგრესიული ჭრის პარამეტრების შემთხვევაშიც კი. ეს უმაღლესი მყარობა საშუალებას აძლევს ოპერატორებს შეინარჩუნონ უფრო მაღალი სპინდელის სიჩქარე და მიმოსვლის სიჩქარე ზედაპირის ხარისხის ან სიზუსტის დაკარგვის გარეშე, რაც პირდაპირ ამცირებს მასალის მოშორების დროს თითოეული ნაკეთობის დასამუშავებლად სჭირდებარი დროს.
Როდესაც CNC განტრის მექანიკური ცენტრი მუშაობს მინიმალური სპინდელის გადახრით და თერმული გაფართოებით, მან შეიძლება შეასრულოს უფრო სწრაფი გასვლები და მძიმე ჭრები. რთული ნაკეთობები, რომლებიც ტრადიციულად მოითხოვდნენ რამდენიმე მსუბუქ გასვლას პატარა ფრეზებზე, შეიძლება დასრულდეს ნაკლები, მაგრამ უფრო აგრესიული მოქმედებებით. სტაბილურობა ასევე საშუალებას აძლევს სამუშაო ინსტრუმენტების სტაბილური სიცოცხლის ხანგრძლივობის მიღწევას, რაც ამცირებს უცებ გატეხვას და განუსაზღვრელ შეჩერებას, რომელიც საერთო მექანიკური დროს გაზრდის.
Ზომის კონტროლზე მოქმედება
Საკონტროლო მანქანების სახელური ცენტრში მყოფი მყარი კონსტრუქცია უზრუნველყოფს განზომილებათა სტაბილურობას დიდი წარმოების სერიების განმავლობაში. ხმაურისა და ვიბრაციის შემცირება ნიშნავს უკეთეს კონტროლს ელემენტების მდებარეობასა და ზედაპირის ხარისხზე, რაც ამცირებს ხელახლა დამუშავებას და მისაღებარობის დაკარგვას. პირველი გაშვების დროს სპეციფიკაციებს შემდგომი დამუშავების ოპერაციების, შემოწმების ციკლების და შესწორების ციკლების გარეშე აკმაყოფილებადი ნაკეთობები წარმოების გრაფიკში დამალულ დროს არ ამატებენ.
Მრავალღერძიანი ერთდროული მოძრაობის შესაძლებლობა
Ოპერაციების ერთ დაყენებაში გაერთიანება
CNC განტრის მექანიკური ცენტრი ჩვეულებრივ ახდენს ოთხიდან ხუთ ღერძზე ერთდროულ მოძრაობას, რაც საშუალებას აძლევს მონაკვეთის გადაადგილების გარეშე რთული გეომეტრიის დამუშავებას. ეს შესაძლებლობა გარდაიქმნება რთული ნაკეთობების დამუშავების პროცესში, რომლებსაც მრავალი სახე, კუთხით დახრილი ზედაპირები და სხვადასხვა მიმართულებით განლაგებული ღრმა ადგილები ახასიათებს. სამღერძიანი ფრეზერის ცალკე დაყენების ოპერაციების პროგრამირების ნაცვლად, CNC განტრის მექანიკური ცენტრი შეძლებს ყველა ელემენტის დამუშავებას ერთ უწყვეტ პროგრამაში, რაც აცილებს დაყენების დროს, ნაკეთობის ხელახლა მიმაგრებას და სათანადო წერტილების ხელახლა დადგენას.
Რამდენად ეფექტურია რამდენიმე დაყენების გაერთიანება ერთ მშენებლობის ციკლში, ამ საკითხს ვერ შეიძლება საკმარისად აღნიშნა. ტრადიციულ მანქანებზე თითოეული დაყენების შეცვლა მოითხოვს მოწყობილობის რეგულირებას, ხელსაწყოების წანაცვლებას, კოორდინატთა სისტემის ხელახლა დამყარებას და ოპერატორის შემოწმებას. CNC განტრის მშენებლობის ცენტრი ამ მეორეულ ეტაპებს აერთიანებს, რადგან ნაკეთობა უძრავად რჩება, ხოლო სპინდელი და ღერძები კოორდინირებული ტრაექტორიებით მოძრაობენ, რათა თანმიმდევრულად მიაღწიონ საჭიროების შესაბამის ყველა ზედაპირს.
Ხელსაწყოების შეცვლების და არაპროდუქტიული დროის შემცირება
Რთული ნაკეთობანი ხშირად მოითხოვს ათეულობით სხვადასხვა საჭრელი ინსტრუმენტს — გამავრელებს, ფრეზებს, მეტრიკულ საჭრელ ინსტრუმენტებს და სპეციალიზებულ საჭრელ ინსტრუმენტებს — ყველა მახასიათებლის დასამზადებლად. CNC განტრის მექანიკური ცენტრი მოიცავს დიდი ზომის ავტომატურ ინსტრუმენტების შეცვლის სისტემას, რომელიც შეიძლება შეინახოს ასობით ინსტრუმენტი, რაც შემცირებს ხელით ინსტრუმენტების დაყენებისა და შემოწმების სიხშირეს. მანქანა ავტომატურად ამოიღებს თითოეულ საჭიროებულ ინსტრუმენტს, გაზომავს მას და აკეთებს ინსტრუმენტის ტრაექტორიის კორექციას წამებში. CNC განტრის მექანიკური ცენტრის მიერ რთული კომპონენტების დამუშავების დროს ეს ავტომატიზაცია მნიშვნელოვნად ზრდის ეფექტურობას ძველი ტექნიკის ხელით ინსტრუმენტების მართვასთან შედარებით.
Სამართავი სისტემების განვითარება და ინსტრუმენტის ტრაექტორიის გენერირების ოპტიმიზაცია
Ინტელექტუალური სიჩქარის მართვა
Თანამედროვე CNC განტრის მექანიკური ცენტრების მართვის სისტემები შეიცავს ადაპტურ სიჩქარის ალგორითმებს, რომლებიც რეალურ დროში ოპტიმიზაციას ახდენენ კვეთის პირობებს. ეს სისტემები მონიტორინგს ახდენენ სპინდელის ტვირთს, ვიბრაციას და ტემპერატურას და ავტომატურად არეგულირებენ სიჩქარეს, რათა შენარჩუნდეს აგრესიული მასალის მოშორება უსაფრთხო კვეთის პარამეტრების ფარგლებში. CNC განტრის მექანიკური ცენტრის ოპერატორი ან პროგრამისტი შეიძლება დააყენოს სამიზნე სიჩქარეები ინსტრუმენტისა და მასალის შესაძლებლობების მიხედვით, ხოლო მართვის სისტემა ამ საუკეთესო სიჩქარეებს შენარჩუნებს მთელი პროგრამის განმავლობაში, რაც თავიდან აიცილებს ბოტლნექებს, სადაც მანქანა ჭარბად ნელდება კონსერვატიული უსაფრთხოების ზღვრების გამო.
Სიჩქარის მაღალი დამუშავების სტრატეგიები კიდევა აძლიერებს წარმოებლობის ეფექტურობას CNC განტრის დამუშავების ცენტრში. პატარა ნაბიჯის მანძილები, სათავსების სწრაფი სპირალური ინტერპოლაცია და ოპტიმიზებული შესვლის მოძრაობები ამცირებენ ხელსაწყოებზე და მანქანის სტრუქტურაზე დატვირთვას, რაც საშუალებას აძლევს მაღალი სიჩქარით მუშაობას. ამ ხელსაწყოების ტრაექტორიები საჭიროებენ სპინდელის მუდმივ დატვირთვას, რაც არიდებს შეჩერებას და აჩქარების დაყოვნებას, რომელიც ტრადიციულ პროგრამებში დამატებით დროს ითხოვს.
CAM პროგრამული უზრუნველყოფის ინტეგრაცია
Კომპიუტერით დახმარებული წარმოების პროგრამული უზრუნველყოფა ახლა ქმნის მაღალი ეფექტურობის ხელსაწყოების ტრაექტორიებს, რომლებიც სპეციალურად შეიმუშავებულია CNC განტრის მანქანების შესაძლებლობების მიხედვით. განვითარებული CAM პაკეტები სიმულირებენ სრულ მანქანების ციკლს, ამოაჩენენ შესაძლო შეჯახებებს, ოპტიმიზირებენ ხელსაწყოების მოძრაობას სივრცეში და ამცირებენ სწრაფი გადაადგილების მანძილებს. CNC განტრის მანქანა, რომელსაც აი-გაძლიერებული ხელსაწყოების ტრაექტორიებით აპროგრამებენ, შეიძლება დაამთავროს ნაკეთობის წარმოება ჩვეულებრივად აპროგრამებული მანქანების მიერ სჭირდებარე დროს მხოლოდ ნაკლები ნაკლები დროში, რადგან პროგრამული უზრუნველყოფა მთლიანი ოპერაციის განმავლობაში უწყვეტად ეძებს ეფექტურობის გაუმჯობესების შესაძლებლობებს.
Რთული ნაკეთობების პრაქტიკული მანქანების დროში შემცირებები
Რეალური სიკეთეში მომატებები
Ინდუსტრიული მომხმარებლები აცხადებენ, რომ CNC განტრის მექანიკური ცენტრი აკლებს ციკლის ხანგრძლივობას 40–60 პროცენტით რთული აეროკოსმოსური საყრელი ნაკეთობების, ავტომობილების ძრავის ბლოკებისა და ფორმების კომპონენტების დამუშავების დროს ჩვეულებრივი ფრეზების შედარებით. ეს შემცირება პირდაპირ მომდინარეობს მყარი სტრუქტურის, მრავალღერძიანი შესაძლებლობისა და ავტომატიზებული ინსტრუმენტების მართვის კომბინირებული უპირატესობებიდან. ნაკეთობა, რომელსაც ტრადიციული სამღერძიანი ვერტიკალური ფრეზით 8 საათი სჭირდება, CNC განტრის მექანიკური ცენტრით 3–4 საათში შეიძლება დამუშავდეს, თუ ინსტრუმენტები და პროგრამირების ოპტიმიზაცია ეკვივალენტურია.
Დროის ეკონომია უფრო მკვეთრად იზრდება, როცა დეტალების დამუშავება მოითხოვს ხუთღერძიან მოქმედებას ან სირთულის მაღალი დონის ცარცის დამუშავებას, რაც სხვა შემთხვევაში მოითხოვდა რამდენიმე მანქანის გამოყენებას და ოპერატორის ჩარევას. კომპიუტერით მართვადი განტრის დამუშავების ცენტრის შესაძლებლობა შეამციროს სპინდელის კუთხე ან შეამობრუნოს დამუშავების საგანი კონტროლირებული გზით ნიშნავს, რომ სირთულის მაღალი დონის ქვექედები, კუთხით გაკეთებული ხვრელები და ფორმირებული ზედაპირები დამუშავდება საუკეთესო მიმართულებით, ხოლო ყველა ღერძი მონაწილეობს მასალის მოშორებაში, არ ეწინააღმდევებს გეომეტრიას.
Მეორადი სარგებელი: დაყენებისა და რეჟიმის შეცვლის დროს შემცირება
Კონტროლირებადი რიცხვითი მანქანა (CNC) განტრის მექანიზირებული ცენტრი არ აჩანენს მხოლოდ ფაქტობრივი დაჭრის ციკლის განმავლობაში, არამედ მნიშვნელოვნად ამცირებს ადამიანის შრომის ხარჯს მექანიზაციის წინა და შემდეგ. დიდი სამუშაო ნაკრებები შეიძლება ერთხელ დამაგრდეს და მთელი პროგრამის განმავლობაში დაფიქსირდეს, რაც არიდებს მრავალჯერად მიმაგრების რეგულირებას. მანქანის განმეორებადობა ნიშნავს, რომ სერიული წარმოების შემდეგი ნაკრებების ხელახლა განსაზღვრა მინიმალურია; CNC განტრის მექანიზირებული ცენტრის მართვის სისტემა ავტომატურად აყენებს წინასწარ შესწავლილ გადახრებს და ადაპტურ კორექციებს, რაც მნიშვნელოვნად ამცირებს პირველი და მხოლოდ ხუთასეულე ნაკრებს შორის განსხვავებას წარმოების სერიაში.
Ხშირად დასმული კითხვები
Რამდენად სწრაფად მუშაობს CNC განტრის მექანიზირებული ცენტრი ხელით მართვადი მილის შედარებით?
CNC განტრის მექანიზირებული ცენტრი ჩვეულებრივ 5–10-ჯერ უფრო სწრაფად ასრულებს ციკლებს ვიდრე ხელით მართვადი მილი რთული ნაკრებების შემთხვევაში, რადგან ის არიდებს ადამიანის სიჩქარით მომზადებას, ინსტრუმენტების შეცვლას და ხელახლა დასადგენად გადაადგილებას. მარტივი ნაკრებების შემთხვევაში უპირატესობა ნაკლებად გამოხატულია; ხოლო რთული გეომეტრიის მქონე ნაკრებების შემთხვევაში, რომლებიც ხელით მართვადი მილზე რამდენიმე მომზადების ეტაპს მოითხოვენ, დროის სხვაობა მკვეთრად იზრდება.
Შეუძლია თუ არა CNC განტრის მექანიკური ცენტრს დამუშავება ყველა ტიპის რთული ნაკეთობების?
CNC განტრის მექანიკური ცენტრი განსაკუთრებით კარგად უმკლავდება დიდი სიდიდის სასროლების, შემდგომების და სტრუქტურული კომპონენტების ფრეზერების, ხვრელების გაკეთების, გაფართოების და სარეზორების ოპერაციებს. ის ნაკლებად შესაფერებელია მობრუნების ოპერაციებისთვის ან იმ ნაკეთობებისთვის, რომლებსაც სჭირდება მის თერმული სტაბილურობის საზღვრებს გასცდომი სიზუსტე. ნაკეთობის მასალა, ზომა და დეტალების რთულობა განსაზღვრავს, არის თუ არ არჩევანი CNC განტრის მექანიკური ცენტრი საუკეთესო არჩევანი სხვა პროცესების წინააღმდეგ.
Რა უნარები არის საჭიროებული ოპერატორებისთვის, რათა მაქსიმალურად გამოიყენონ CNC განტრის მექანიკური ცენტრის სიმძლავრე?
Ოპერატორებსა და პროგრამისტებს უნდა გამოიყენონ CNC პროგრამირების, ინსტრუმენტების არჩევის და ოპტიმიზაციის სტრატეგიების ცოდნა, რათა სრულად გამოიყენონ CNC განტრის მექანიკური ცენტრი. მანქანის შესაძლებლობების, მართვის სისტემის ფუნქციების და CAM-ის ინტეგრაციის ცოდნა შესაძლებლობას აძლევს კვალიფიციურ გუნდებს დროს შემახორცელებელი შესაძლებლობების აღმოჩენის და სტანდარტული პროგრამირების მიერ გამოტოვებული მეტად რთული სტრატეგიების განხორციელების.

