
 EN



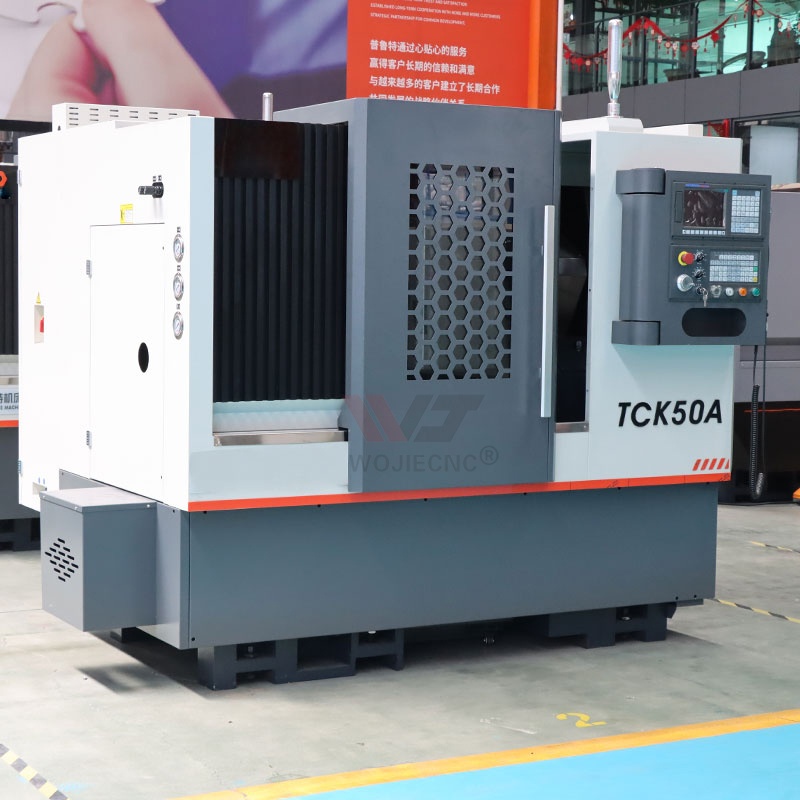
Industriella köpare står inför ett betydande beslut när de investerar i tillverkningsutrustning, och valet av rätt CNC-svängbänk med lutande bädd kan direkt påverka produktionseffektiviteten, produktkvaliteten och den långsiktiga lönsamheten. En CNC-svängbänk med lutande bädd utgör en betydande kapitalinvestering, och konsekvenserna av att välja fel maskin sträcker sig långt bortom det ursprungliga inköpspriset. Att förstå vilka faktorer som är mest avgörande vid utvärdering av en CNC-svängbänk med lutande bädd säkerställer att er anläggning får en konkurrensfördel samtidigt som avkastningen på investeringen maximeras under maskinens driftslivslängd.
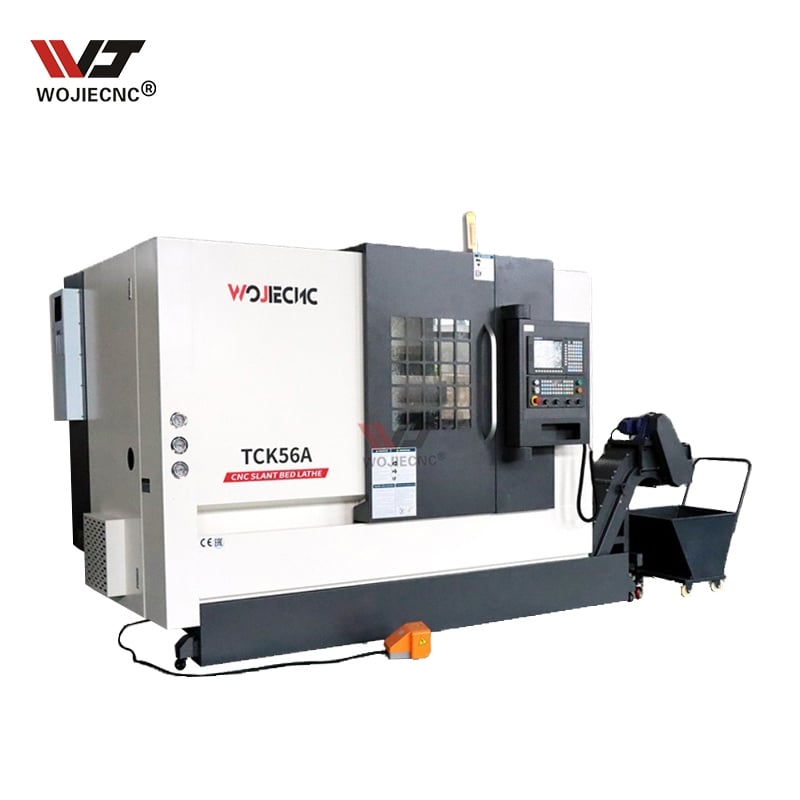
Designen för CNC-svarv med lutande bädd har blivit den föredragna plattformen i moderna tillverkningsverk eftersom dess geometri naturligt optimerar verktygsvinklar, spåntransport och tillväxt till spindeln. När du utvärderar ett CNC-svarv med lutande bädd för ditt verksamhetsområde framträder flera sammanlänkade prioriteringar: spindelns effekt- och hastighetskapacitet, termisk stabilitet, arbetsområdets dimensioner samt kvaliteten på styrsystemen. Den här guiden leder industriella köpare genom de avgörande beslutsfaktorer som bör forma ert val av CNC-svarv med lutande bädd.
Krav på precision och noggrannhet
Förstå toleransspecifikationerna för era delar
Den första prioriteringen vid valet av en CNC-svarv med lutande bädd är att anpassa maskinens precision till de faktiska toleranskraven för dina delar. Inte alla tillverkningsoperationer kräver submikronnoggrannhet, men hög precision kostar pengar både vid inköp av maskinen och vid pågående underhåll. En CNC-svarv med lutande bädd som kan hålla toleranser på ±0,0001 tum har en annan prisnivå och kräver andra operatörskompetenser än en maskin som är utformad för arbete med toleranser på ±0,001 tum. Industriella köpare måste ärligt bedöma om deras nuvarande och framtida delar verkligen kräver hög precision, eller om marknadsföringspåståenden om noggrannhet överstiger den verkliga affärsmässiga nödvändigheten.
Termisk stabilitet utgör en avgörande del av precisionsprestandan för alla CNC-svarv med lutande bädd. Maskinens bäddtemperatur, spindelns utvidgning under belastning och verktygets böjning samverkar till en total toleransstack som påverkar den slutliga delens noggrannhet. Ett CNC-svarv med lutande bädd som har överlägsna termiska kompensationssystem upprätthåller strängare toleranser under längre produktionstider jämfört med maskiner utan aktiv temperaturhantering. När du utvärderar olika modeller bör du begära dokumentation om termisk prestanda under dina vanliga skärningsförhållanden i stället för att enbart lita på publicerade specifikationsblad.
Ytfinish och verktygslivslängdsimplikationer
En CNC-svarv med lutande bädd har en geometrisk design som naturligt ger bättre ytytor jämfört med horisontella bäddar, tack vare gynnsamma verktygsgeometrivinklar. Men de faktiska resultaten för ytytan beror i hög grad på spindelns runout, fördelningshastighetskapacitet och styvhet genom hela maskinens struktur. Industriella köpare bör verifiera specifikationerna för spindelns runout (vanligtvis 0,0002–0,0005 tum för kvalitetsmaskiner), eftersom runout direkt påverkar synlig variation i ytråhet på färdiga delar. Begär demonstrationskörningar på verkliga delar som liknar era produktionsdelar innan ni bestämmer er för att köpa någon CNC-svarv med lutande bädd.
Verktygets livslängd är av stor betydelse eftersom kostnaderna för skärverktyg ofta överstiger kostnaderna för maskinens drifttid vid högvolymproduktion. En styv snedbeds CNC-torn tillåter mer aggressiv matning, vilket ökar genomströmningen men kan minska den enskilda verktygets livslängd om inte skärparametrarna optimeras. Kontrollsystemet på din snedbeds CNC-torn ska ge optimeringsmöjligheter för matningshastighet och verktygsskador för att förlänga verktygets livslängd och upprätthålla delkonsistens över produktionskörningar. Industriella köpare som fokuserar på kostnaden per del bör prioritera maskiner med reaktiva styrsystem som möjliggör snabb justering av parametrar.
Produktionskapacitet och spindelprestanda
Spindelkraft och -hastighet för att öka produktionseffektiviteten
Spindelförmågan är kanske den mest synliga skillnaden mellan de modeller av snäva CNC-maskinmaskiner som finns på den industriella marknaden. Den sneda CNC-spindeln måste ge tillräckligt med hästkraft för de skäroperationer som dina delar kräver, samtidigt som man behåller hastighetsintervaller som är lämpliga för din materialblandning. En spindel med 5 hästkrafter som körs med maximal hastighet passar olika materialkvaliteter än en spindel med 10 hästkrafter som körs med måttlig hastighet. Industriella köpare bör beräkna skärhastighet och matningshastigheter för dina mest krävande delar, och sedan kontrollera att den sneda CNC-tornmaskinen du överväger kan leverera dessa parametrar utan termisk belastning.
Flexibiliteten i hastighetsområdet gör att en CNC-svarv med lutande bädd kan hantera både grova bearbetningar av stordiameterdelar och finbearbetning av smalare delar effektivt. Många produktionsförhållanden omfattar delar som gynnas av höghastighetsfinbearbetning (8 000 rpm eller högre), följt av långsammare, kraftfullare grovbearbetningspass på samma maskin. En CNC-svarv med lutande bädd som har ett begränsat hastighetsområde tvingar dig att acceptera underoptimala fördjupningar och snittgeschwindigheter för vissa operationer, vilket minskar den totala genomströmningen och kvalitetskonsekvensen. Spindlar med frekvensomriktare på modern utrustning möjliggör jämn acceleration och retardation, vilket förbättrar ytytan och minskar stötförda belastningar på skärande verktyg.
Arbetsvolym och munsmedskapacitet
Arbetsområdet för en CNC-svarv med lutande bädd avgör direkt vilka delar er anläggning kan tillverka på den maskinen. Industriella köpare måste jämföra inte bara spindelns borrningsdiameter och avståndet mellan centrum, utan även det effektiva arbetsområdet efter att ha tagit hänsyn till tornets placering, stödblockets interferens och chuckens geometri. En CNC-svarv med lutande bädd som kan hantera arbetsstycken med en diameter på 3 tum kräver tillräcklig chuckkapacitet, och kraftchuckens spännkraft är av stor betydelse för delarnas säkerhet under aggressiv bearbetning. Se till att den valda konfigurationen för CNC-svarven med lutande bädd kan hantera era största och minsta diameterdelar utan att kräva dyra byten av torn eller begränsa spindelhastigheten.
Verktygstornets kapacitet och indexhastighet påverkar både flexibiliteten och produktionshastigheten för en CNC-svarv med lutande bädd. Ett 12-plats-torn möjliggör fler verktygskombinationer än ett 8-plats-torn, medan snabbare indexering förbättrar cykeltiden för delar som kräver många verktyg. Industriella köpare bör dock inse att ett CNC-svarv med lutande bädd med för många tornpositioner skapar underhållskomplexitet om positionerna inte används. Utvärdera dina vanliga verktygsbehov realistiskt i stället för att köpa en tornkapacitet som du aldrig kommer att utnyttja på ett CNC-svarv med lutande bädd.
Maskinens styvhet och långsiktiga tillförlitlighet
Konstruktion och kvalitet på gjutjärn
En snedbäddad CNC-svarvarens grundstyvhet påverkar direkt noggrannhetskonsekvensen, verktygslivslängden och den totala produktionseffektiviteten. Gjutkvaliteten, väggtjockleksfördelningen och spänningsavlastningsprocesserna som används under tillverkningen avgör hur väl en snedbäddad CNC-svarvare bibehåller sin noggrannhet under långvariga skärbelastningar. Industriella köpare bör granska gjutdokumentationen och inhämta information om spänningsavlastningsmetoder; tryckavlastningstekniker ger stabilare bäddar än enkel termisk cykling. Premium gjutjärn förhindrar vibrationsförstärkning som försämrar ytytan och accelererar verktygsslitage på en snedbäddad CNC-svarvare.
Förhållandet mellan bäddmassa och spännkraft påverkar i hög grad maskinens totala prestanda. En snedbädds-CNC-svarv med otillräcklig bäddmassa i förhållande till spännkraftens effekt tenderar att vibrera vid avbrutna skärningar och har svårt att hantera tunga grovsvarvningsoperationer. Industriköpare som jämför specifikationer för snedbädds-CNC-svarvar bör verifiera förhållandet mellan bäddmassa och spännkraft; kvalitetsleverantörer anger vanligtvis mass- och effektspecifikationer som indikerar en balanserad konstruktion. Att besöka en tillverkningsanläggning eller prata med befintliga kunder som kör liknande modeller av snedbädds-CNC-svarvar ger värdefull insikt i den pålitlighet man kan förvänta sig.
Styrsystemets pålitlighet och support
Styrsystemet på din CNC-svarv med lutande bädd blir det nervsystem som styr daglig produktion och förtjänar noggrann utvärdering. Moderna CNC-svarvar med lutande bädd erbjuder styrprogram med programmeringsflexibilitet, diagnostikfunktioner och anslutningsmöjligheter som avsevärt förbättrar drifttid och produktivitet. Industriella köpare bör kontrollera att reservdelar och servicestöd finns lokalt eller via tillförlitliga kanaler för det aktuella styrsystemets varumärke. En CNC-svarv med lutande bädd som har banbrytande styrfunktioner men ett svagt serviceunderlag skapar sårbarhet vid driftstopp.
Tillverkaren påverkar kraftigt operatörens kompetens och maskinens drifttid. Industriella köpare bör begära omfattande bruksanvisningar på er anläggnings huvudspråk samt tillgång till online-resurser eller lutande bädd CNC-drehmaskin utbildningssupport från tillverkaren påverkar kraftigt operatörens kompetens och maskinens drifttid. Industriella köpare bör begära omfattande bruksanvisningar på er anläggnings huvudspråk samt tillgång till online-resurser eller vIDEO utbildningsmaterial. Tillverkarens tekniska supportresponsivitet är särskilt viktig under de första månaderna av drift, när operatörer stöter på oväntade situationer. Granska garantivillkoren noggrant, eftersom vissa tillverkare av snedbäddade CNC-svarv begränsar täckningens varaktighet eller utesluter specifika komponenter från skydd.
Ekonomiska och integrationsrelaterade faktorer
Total ägarkostnad utöver inköpspriset
Köpsumman för en snedbäddad CNC-svarv utgör endast den första delen av den totala ägandekostnaden. Industriella köpare måste ta hänsyn till installations- och inställningskostnader, som vanligtvis ligger mellan 5 och 15 procent av maskinens kostnad beroende på anläggningens infrastrukturberedskap. Elkrav, kylvätskesystem, spåntransport och operatörsträning ökar alla de initiala projektkostnaderna utöver själva snedbäddade CNC-svarven. Underhålls- och reservdelsbudgetar bör omfatta schemalagda serviceintervall och potentiell komponenters utbyte under maskinens 10–15 år långa driftsliv.
Energiförbrukning utgör en ofta överlookad kostnadsfaktor som ackumuleras betydligt under åren av drift. En sluttande CNC-svarvmaskin som körs kontinuerligt förbrukar betydlig elektrisk effekt, särskilt vid höghastighetsdrift av spindeln och snabba rörelser längs axlarna. Industriella köpare kan begära specifikationer för effektförbrukning och beräkna årliga elkostnader baserat på er anläggnings elpriser och förväntade drifttimmar. Nyare modeller av sluttande CNC-svarvmaskiner inkluderar allt oftare energieffektiva komponenter som minskar driftkostnaderna jämfört med äldre generationer, vilket ofta ger återbetalning inom flera år.
Integration med befintliga tillverkningssystem
Hur väl en CNC-svarv med lutande bädd integreras med er befintliga produktionsgolfsinfrastruktur och informationssystem påverkar den totala effektiviteten och dataernas korrekthet. Modern utrustning erbjuder alltmer nätverksanslutning och möjligheter att samla in data, vilket matar produktionsinformation till ledningssystemen. Industriella köpare bör kontrollera att den potentiella CNC-svarven med lutande bädd som ni överväger erbjuder kompatibla datautmatningsformat och kommunikationsprotokoll som stämmer överens med era nuvarande system. Integrationsförmågan möjliggör övervakning i realtid av maskinutnyttjandet, verktygsnötningstrender och produktionsmått, vilket stödjer initiativ för kontinuerlig förbättring.
Flexibiliteten när det gäller arbetsstyckehållare och perifera utrustningar varierar kraftigt mellan olika modeller av CNC-svarv med lutande bädd. Vissa tillverkare låser kunderna till egna tillbehör, medan andra stödjer branschstandardkomponenter. Industriella köpare bör klargöra om den CNC-svarv med lutande bädd som ni väljer tillåter tredjepartsuppdateringar av spännkäftar, olika typer av motspetsar och verktygshållare, eller om ni riskerar att hamna i en leverantörsberoende situation. Denna flexibilitet utökar ofta maskinens användbarhet när produktionskraven förändras under årens drift, utan att tvinga till dyra omkonstruktioner av maskinen.
Vanliga frågor
Vilken spännkraft bör en CNC-svarv med lutande bädd ha för allmän tillverkningsarbete?
För typiska allmänna tillverkningsapplikationer ger en CNC-svarv med lutande bädd och en spindel på 5–8 hästkrafter tillräcklig kapacitet för material som aluminium, mässing och rostfritt stål vid produktionspartistorlekar. Grova bearbetningsoperationer på järnhaltiga material drar ofta nytta av högre effekt, medan avslutande skärningar på mjuka material kräver mindre spindelkraft. Industriella köpare bör anpassa spindelns effekt till den mest krävande kombinationen av material och skärningsoperation; att välja för hög spindeleffekt ökar energikostnaderna, medan för låg effekt skapar produktionströsklar. Många verkstäder finner att en CNC-svarv med lutande bädd i mellanklassen med 7 hästkrafter och ett bra hastighetsområde hanterar olika delkrav effektivt.
Hur förbättrar en CNC-svarvsdesign med lutande bädd ytytan jämfört med horisontella bäddmaskiner?
Designen för CNC-svarv med lutande bädd placerar skärverktyget i en optimal vinkel i förhållande till arbetsstyckets rotation, vilket naturligt förbättrar spånformningen och minskar skärkrafterna som orsakar vibrationer. Denna geometri möjliggör bättre kylmedelsflöde till skärgen och främjar raktare spånevakuering, båda faktorer som förbättrar ytytan. En CNC-svarv med lutande bädd fördelar också skärkrafterna mer gynnsamt genom spindeln och bäddkonstruktionen, vilket minskar böjning som annars skulle orsaka variationer i ytråhet. Industriella köpare observerar konsekvent att identiska skärparametrar ger synligt bättre ytytor på en CNC-svarv med lutande bädd jämfört med konventionella horisontella maskiner.
Vilka service- och supportfaktorer bör industriella köpare ta hänsyn till innan de köper en CNC-svarv med lutande bädd?
Industriella köpare bör verifiera att reservdelar finns tillgängliga inom landet eller via etablerade distributionskanaler, för att säkerställa att komponentfel kan åtgärdas utan längre fördröjningar. Tillgängligheten av lokala service-tekniker är mycket viktig; en snedbäddad CNC-svarv kräver regelbunden underhåll och ibland reparationer, vilket gynnas av snabb teknisk support. Garantivillkor, utbildningsresurser och kvaliteten på teknisk dokumentation påverkar direkt er förmåga att driva och underhålla maskinen effektivt. Prata med befintliga kunder som kör samma modell av snedbäddad CNC-svarv för att förstå verklig supportkvalitet och pålitlighet innan ni gör ett inköpsbeslut.
Innehållsförteckning
- Krav på precision och noggrannhet
- Produktionskapacitet och spindelprestanda
- Maskinens styvhet och långsiktiga tillförlitlighet
- Ekonomiska och integrationsrelaterade faktorer
-
Vanliga frågor
- Vilken spännkraft bör en CNC-svarv med lutande bädd ha för allmän tillverkningsarbete?
- Hur förbättrar en CNC-svarvsdesign med lutande bädd ytytan jämfört med horisontella bäddmaskiner?
- Vilka service- och supportfaktorer bör industriella köpare ta hänsyn till innan de köper en CNC-svarv med lutande bädd?

