
 EN



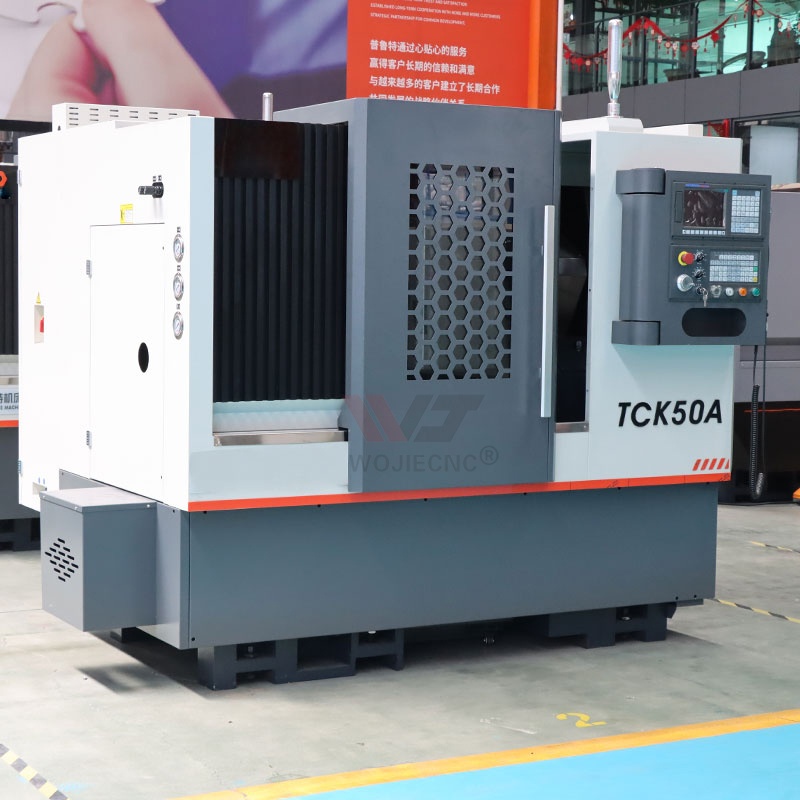
Az ipari vásárlók fontos döntést hoznak, amikor gyártóberendezésekre fektetnek be, és a megfelelő ferdeágyas CNC esztergagép kiválasztása közvetlenül befolyásolhatja a termelési hatékonyságot, a termékminőséget és a hosszú távú jövedelmezőséget. A ferdeágyas CNC esztergagép jelentős tőkebefektetést jelent, és a rossz gép kiválasztásának következményei messze túlmutatnak az elsődleges vásárlási áron. Annak megértése, hogy mely tényezők a legfontosabbak egy ferdeágyas CNC esztergagép értékelésekor, biztosítja, hogy üzemének versenyelőnyt szerezzen, miközben maximalizálja a berendezés üzemideje alatt elérhető megtérülést.
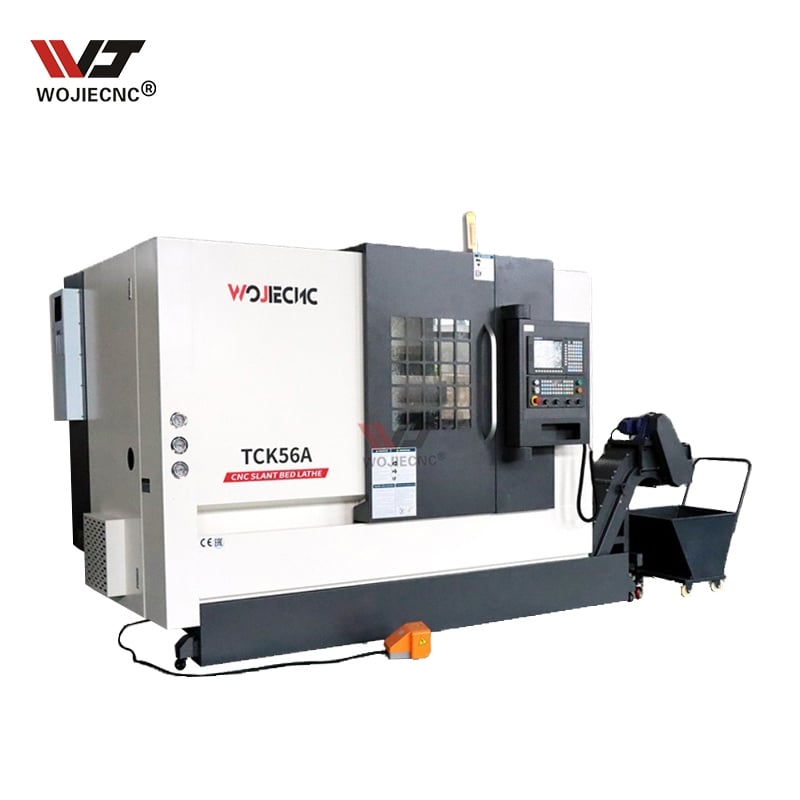
A ferde ágyas CNC esztergagépek tervezése a modern gyártóüzemekben az előnyösen alkalmazott platformmá vált, mert geometriájuk természetes módon optimalizálja a szerszámok szögét, a forgácseltávolítást és a tengelyhozáférést. Amikor egy ferde ágyas CNC esztergagépet értékel a saját üzeméhez, több összefüggő szempont is felmerül: a főtengely teljesítménye és fordulatszám-képessége, a hőmérsékleti stabilitás, a munkaterület méretei, valamint a vezérlőrendszerek minősége. Ez az útmutató az ipari vásárlókat vezeti végig a döntéshozatal kulcsfontosságú tényezőin, amelyeknek alakítaniuk kell a ferde ágyas CNC esztergagép kiválasztási folyamatát.
Pontossági és helyességi követelmények
A megmunkált alkatrészek tűréshatárainak megértése
A ferdeágyas CNC esztergagép kiválasztásának elsődleges szempontja a gép pontosságának összeegyeztetése az alkatrészek tényleges tűréshatáraival. Nem minden gyártási folyamat igényel szubmikronos pontosságot, ugyanakkor a pontosság pénzbe kerül – mind a gép beszerzése, mind az üzemeltetés és karbantartás szempontjából. Egy ferdeágyas CNC esztergagép, amely ±0,0001 hüvelyk (inch) tűrést képes tartani, más árkategóriába tartozik, és más szintű operátorkészséget igényel, mint egy olyan gép, amely ±0,001 hüvelykes feladatokra lett tervezve. Az ipari vásárlóknak őszintén fel kell mérniük, hogy jelenlegi és jövőbeni alkatrészeik valóban magas pontosságot igényelnek-e, vagy a pontosságra vonatkozó marketingállítások túllépik-e a valós üzleti szükségleteket.
A hőmérsékleti stabilitás a pontossági teljesítmény kritikus eleme bármely ferdeágyas CNC esztergánál. A gép ágyának hőmérséklete, a forgószár növekedése terhelés alatt, valamint az eszközök deformációja összegyűlnek egy teljes tűrés-halmozódási értékké, amely befolyásolja a végleges alkatrész pontosságát. Egy kiváló hőkompensációs rendszerrel felszerelt ferdeágyas CNC eszterga szigorúbb tűréseket tart fenn hosszabb gyártási ciklusok során is, mint azok a gépek, amelyek nem rendelkeznek aktív hőmérséklet-szabályozással. Különböző modellek értékelésekor kérjen dokumentációt a hőteljesítményről a tipikus megmunkálási körülményei mellett, ne csak a közzétett műszaki adatlapon szereplő adatokra támaszkodjon.
Felületminőség és szerszámélettartam hatásai
A csúszós ágyú CNC forgács geometriai kialakítása természetesen kiváló felületkifejezést hoz létre a vízszintes ágyú kialakításokhoz képest a kedvező szerszámgeometriai szögek miatt. A tényleges felületvételi eredmények azonban nagymértékben függnek a csavar kivonatától, az ellátási sebesség képességétől és a géppalépzet teljes merevségétől. Az ipari vásárlóknak ellenőrizniük kell a csavarcsúszó specifikációit (általában 0,0002-0,0005 hüvelyk minőségű gépek esetében), mivel a csavarcsúszó közvetlenül a kész alkatrészek látható felületi durvágási változásaira utal. Kérje a bemutató fut a tényleges részek hasonló a termelési munka előtt vállalja, hogy vásároljon bármely dőlt ágy cnc forgács.
A szerszámélettartam gazdasági tényezői jelentősen számítanak, mert a forgácsoló szerszámok költsége gyakran meghaladja a gépek üzemeltetési idejének költségét nagy tételű gyártás esetén. Egy merev ferdeágyas CNC esztergán lehetővé válik az agresszívebb előtolás, ami növeli a termelési teljesítményt, de csökkentheti az egyes szerszámok élettartamát, ha a forgácsolási paramétereket nem optimalizálják. A ferdeágyas CNC esztergájának vezérlőrendszere képesnek kell lennie az előtolási sebesség optimalizálására és a szerszámkopás kiegyenlítésére, hogy meghosszabbítsa a szerszámélettartamot és biztosítsa a gyártott alkatrészek konzisztenciáját a sorozatgyártás során. Az ipari vásárlóknak, akik a darabköltségre fókuszálnak, olyan gépeket kell elsődlegesen figyelniük, amelyek gyorsan reagáló vezérlőrendszerekkel rendelkeznek, és lehetővé teszik a paraméterek gyors beállítását.
Termelési kapacitás és orsóteljesítmény
Orsóteljesítmény és -fordulatszám a termelési hatékonyság érdekében
A forgószárképesség talán a legláthatóbb megkülönböztető jellemzője a ipari piacon kapható ferdeágyas CNC esztergák modelleinek. A ferdeágyas CNC eszterga forgószára elegendő teljesítményt (lóerőt) kell, hogy biztosítson az Ön alkatrészeihez szükséges vágási műveletekhez, miközben fenntartja a munkadarabok anyagösszetételének megfelelő sebességtartományokat. Egy 5 lóerős forgószár maximális fordulatszámon történő üzemeltetése más anyagminőségekhez alkalmazható, mint egy 10 lóerős forgószár közepes sebességen történő üzemeltetése. Az ipari vásárlóknak ki kell számítaniuk a legigényesebb alkatrészeikhez szükséges vágási sebességet és előtolási sebességet, majd ellenőrizniük kell, hogy a szóba jövő ferdeágyas CNC eszterga képes-e ezeket a paramétereket hőterhelés nélkül biztosítani.
A sebességtartomány rugalmassága lehetővé teszi, hogy a ferdeágyas CNC esztergák hatékonyan kezeljék a nagy átmérőjű durva megmunkálási műveleteket és a kis átmérőjű finomító vágásokat egyaránt. Számos gyártási forgatókönyv olyan alkatrészeket tartalmaz, amelyek profitálnak a nagysebességű finomítóból (8000 fordulat/perc vagy annál magasabb), majd ugyanazon a gépen lassabb, de erősebb durva megmunkáló menetekből. Egy rossz sebességtartománnyal rendelkező ferdeágyas CNC eszterga kényszeríti Önt arra, hogy néhány műveletnél aloptimum sebességeket és előtolásokat fogadjen el, ami csökkenti az összesített termelékenységet és a minőségi egyenletességet. A modern berendezések változó frekvenciájú hajtású orsók segítségével sima gyorsítást és lassítást biztosítanak, ami javítja a felületminőséget és csökkenti a vágószerszámokra ható ütőerőket.
Munkaterület és tokmánykapacitás
A ferdeágyas CNC esztergagép munkaterülete közvetlenül meghatározza, hogy milyen alkatrészeket tud gyártani a berendezés az Ön létesítményében. Az ipari vásárlóknak nemcsak a forgóorsó átmérőjét és a központok távolságát kell összehasonlítaniuk, hanem a torony pozícionálása, a hátsó csúcs interferenciája és az állítható befogó geometriája utáni tényleges munkaterületet is. Egy 3 hüvelykes átmérőjű alkatrészeket képes kezelni a ferdeágyas CNC esztergagép megfelelő állítható befogó-kapacitást igényel, és az erőbefogó befogóerő jelentős szerepet játszik az alkatrész biztonságában agresszív megmunkálás közben. Győződjön meg arról, hogy a kiválasztott ferdeágyas CNC esztergagép konfiguráció lehetővé teszi legnagyobb és legkisebb átmérőjű alkatrészei feldolgozását anélkül, hogy drága toronycserére vagy a forgóorsó fordulatszámának korlátozására lenne szükség.
Az esztergagép forgó szerszámtartójának kapacitása és pozicionálási sebessége egyaránt befolyásolja a ferdeágyas CNC-eszterga rugalmasságát és gyártási tempóját. Egy 12 állásos szerszámtartó több szerszámkombinációt tesz lehetővé, mint egy 8 állásos kialakítás, miközben a gyorsabb pozicionálás csökkenti a ciklusidőt azoknál a munkadaraboknál, amelyekhez számos szerszám szükséges. Az ipari vásárlóknak azonban tudatában kell lenniük annak, hogy egy ferdeágyas CNC-eszterga túlzottan sok szerszámtartó állással fenntartási bonyodalmakat okozhat, ha az állások nem kerülnek használatra. Értékeljék valósághűen tipikus szerszámkövetelményeiket, ne pedig olyan szerszámtartó-kapacitást vásároljanak, amelyet soha nem fognak kihasználni egy ferdeágyas CNC-esztergán.
Gép merevsége és hosszú távú megbízhatósága
Szerkezeti kialakítás és öntöttvas minősége
Egy ferdeágyas CNC esztergagép alapmerevsége közvetlenül befolyásolja a pontosság egyenletességét, az szerszámélettartamot és az általános gyártási hatékonyságot. Az öntvény minősége, a falvastagság-eloszlás és a gyártás során alkalmazott feszültségmentesítési eljárások határozzák meg, mennyire képes egy ferdeágyas CNC esztergagép fenntartani a pontosságot hosszantartó vágóterhelés mellett. Az ipari vásárlóknak meg kell vizsgálniuk az öntvény dokumentációját, és érdeklődniük kell a feszültségmentesítési módszerek iránt; a nyomásmentesítési technikák stabilabb ágyakat eredményeznek, mint az egyszerű hőciklusozás. A kiváló minőségű öntöttvas megakadályozza a rezgések erősítését, amelyek rombolják a felületi minőséget és gyorsítják a szerszámkopást egy ferdeágyas CNC esztergagépen.
A ágy tömege és a orsó teljesítménye közötti kapcsolat jelentősen befolyásolja a gép teljesítményét. Egy ferdeágyas CNC esztergánál a túl alacsony ágytömeg az orsó teljesítményéhez képest rezgést okozhat megszakított vágások során, és nehéz durva megmunkálási műveletek elvégzésére is alkalmatlan. Az ipari vásárlóknak, akik ferdeágyas CNC esztergák műszaki adatait hasonlítják össze, ellenőrizniük kell az ágy–orsó-teljesítmény arányt; a minőségi gyártók általában olyan tömeg- és teljesítményadatokat adnak meg, amelyek a kiegyensúlyozott tervezésre utalnak. Egy gyártó telephelyének meglátogatása vagy beszélgetés meglévő ügyfelekkel, akik hasonló ferdeágyas CNC esztergákat üzemeltetnek, értékes betekintést nyújt a várható megbízhatósági teljesítménybe.
Szabályozórendszer megbízhatósága és támogatása
A vezérlőrendszer a ferdeágyas CNC esztergán a napi gyártási műveletek idegrendszerévé válik, és alapos értékelést érdemel. A modern ferdeágyas CNC esztergák vezérlőrendszerei programozási rugalmasságot, diagnosztikai képességeket és csatlakoztatási funkciókat kínálnak, amelyek jelentősen növelik a gép üzemidejét és termelékenységét. Az ipari vásárlóknak ellenőrizniük kell, hogy a megfontolás alatt álló vezérlőrendszer márkájához helyileg vagy megbízható csatornákon keresztül elérhető-e alkatrész- és szerviztámogatás. Egy olyan ferdeágyas CNC eszterga, amelynek vezérlőrendszere vezető technológiával rendelkezik, de gyenge a szervizinfrastruktúrája, kritikus kiesési helyzetekben sebezhetőséget teremt.
Gyártótól származó dőltágyas CNC eszterga dokumentáció minősége és a képzési támogatás lényegesen befolyásolja az üzemeltetők jártasságát és a gép üzemidejét. Az ipari vásárlóknak részletes kezelési útmutatókat kell kérniük a gyártóhelyük fő nyelvén, valamint hozzáférést az online erőforrásokhoz vagy vIDEÓ képzési anyagok. A gyártó műszaki támogatásának reagálási sebessége különösen fontos az üzembe helyezés első hónapjaiban, amikor a kezelők váratlan helyzetekbe kerülnek. Ellenőrizze alaposan a garancia feltételeit, mert egyes ferdeágyas CNC esztergák gyártói korlátozzák a fedettség időtartamát, vagy kizárják bizonyos alkatrészeket a védelem alól.
Gazdasági és integrációs tényezők
Tulajdonlási teljes költség – a vételár fölé
A ferdeágyas CNC eszterga vételára csupán az összköltség első eleme. Az ipari vásárlóknak figyelembe kell venniük a telepítési és beállítási költségeket is, amelyek általában a gép árának 5–15 százalékát teszik ki, a létesítmény infrastruktúrájának készségi szintjétől függően. Az elektromos igények, a hűtőfolyadék-rendszerek, a forgácseltávolítás és a kezelők képzése mindegyike további költséget jelent a ferdeágyas CNC esztergán kívül az induló projektben. A karbantartási és pótalkatrész-költségek költségvetésébe be kell építeni a rendszeres szervizidőszakokat és az esetleges alkatrész-cseréket a gép 10–15 éves üzemideje alatt.
Az energiafogyasztás gyakran figyelmen kívül hagyott költségelem, amely az üzemeltetés évei során jelentősen növekszik. Egy folyamatosan működő ferdeágyas CNC esztergagép jelentős elektromos energiát fogyaszt, különösen a nagysebességű orsóforgás és a gyors tengelymozgás idején. Az ipari vásárlók kérhetik a fogyasztási adatokat, és kiszámíthatják az éves villamosenergia-költséget a saját létesítményük áramárán és az elvárt üzemidőn alapulva. A legújabb ferdeágyas CNC esztergagép-modellek egyre gyakrabban rendelkeznek energiatakarékos alkatrészekkel, amelyek csökkentik az üzemeltetési költségeket az előző generációkhoz képest, gyakran néhány év alatt megtérülést biztosítva.
Meglévő gyártórendszerekkel való integráció
Annak mértéke, hogy egy ferdeágyas CNC eszterga mennyire illeszkedik a meglévő gyártóüzemi infrastruktúrába és információs rendszerekbe, hatással van az általános hatékonyságra és az adatpontosságra. A modern berendezések egyre gyakrabban kínálnak hálózati kapcsolatot és adatgyűjtési lehetőséget, amelyek a gyártási információkat a vezetői rendszerekbe juttatják. Az ipari vásárlóknak ellenőrizniük kell, hogy a szóba jövő ferdeágyas CNC eszterga kompatibilis adatkimeneti formátumokat és kommunikációs protokollokat biztosít-e a meglévő rendszerekkel összhangban. Az integrációs képesség lehetővé teszi a gépkihasználtság, az eszközkopás irányzatainak és a gyártási mutatók valós idejű figyelését, amelyek támogatják a folyamatos fejlesztési kezdeményezéseket.
A ferdeágyas CNC esztergák munkadarab-rögzítő kiegészítői és perifériás berendezései tekintetében a rugalmasság jelentősen eltér az egyes modellek között. Egyes gyártók zárt, saját kiegészítőrendszerre kötelezik ügyfeleiket, míg mások ipari szabványoknak megfelelő alkatrészeket is támogatnak. Az ipari vásárlóknak tisztázniuk kell, hogy a kiválasztott ferdeágyas CNC eszterga támogatja-e harmadik fél által gyártott tokmányfrissítéseket, farktartó-változatokat és szerszámtartó-opciókat, vagy éppen gyártói zártságot (vendor lock-in) eredményez. Ez a rugalmasság gyakran meghosszabbítja a gép hasznos élettartamát, mivel a gyártási igények évek során változhatnak, anélkül, hogy drága újraforgácsolásra vagy gépátalakításra lenne szükség.
GYIK
Mekkora orsóteljesítményre van szükség egy ferdeágyas CNC esztergának általános gyártási feladatokhoz?
Tipikus általános gyártási alkalmazásokhoz egy ferdeágyas CNC esztergagép 5–8 lóerős orsóval elegendő kapacitást biztosít az alumíniumhoz, a sárgarézhez és a rozsdamentes acélhoz kis- és közepes méretű sorozatgyártáshoz. A vasalapú anyagok durva megmunkálása gyakran nagyobb teljesítményt igényel, míg a lágy anyagok finom megmunkálásához kevesebb orsóerő szükséges. Az ipari vásárlóknak az orsóteljesítményt a legigényesebb anyagukhoz és vágási műveletükhöz kell igazítaniuk; a túlméretezett orsóteljesítmény növeli az energiafelhasználást, míg a túl kis teljesítmény termelési szűk keresztmetszetet eredményez. Sok gyártóüzem úgy találja, hogy egy közepes teljesítményű, 7 lóerős ferdeágyas CNC esztergagép jó sebességtartománnyal hatékonyan kezeli a különféle alkatrész-követelményeket.
Hogyan javítja a ferdeágyas CNC esztergagép kialakítása a felületminőséget a vízszintes ágyas gépekhez képest?
A lejtős ágyas CNC esztergagép tervezése úgy helyezi el a vágószerszámot a munkadarab forgása viszonyában, hogy az optimális szöget alkossa, ami természetes módon javítja a forgácsképződést, és csökkenti a rezgést okozó vágóerőket. Ez a geometria lehetővé teszi a hűtőfolyadék jobb áramlását a vágóélhez, valamint egyenesebb forgácseltávolítási mintázatot eredményez, mindkét tényező hozzájárul a felületminőség javulásához. A lejtős ágyas CNC esztergagép emellett kedvezőbb módon osztja el a vágóerőket a főorsó és az ágy szerkezetén keresztül, csökkentve azokat a deformációkat, amelyek egyébként felületi érdesség-ingadozást okoznának. Az ipari vásárlók folyamatosan megfigyelik, hogy azonos vágási paraméterek mellett a lejtős ágyas CNC esztergagépen létrehozott felületminőség láthatóan jobb, mint a hagyományos vízszintes gépeken.
Milyen szerviz- és támogatási tényezőket kell figyelembe venniük az ipari vásárlóknak egy lejtős ágyas CNC esztergagép megvásárlása előtt?
Az ipari vásárlóknak ellenőrizniük kell, hogy a pótalkatrészek elérhetők-e hazai szinten vagy megbízható disztribúciós csatornákon keresztül, így biztosítható, hogy az alkatrész-hibák kezelésére ne kerüljön sor hosszabb késésekkel. A helyi szerviztechnikusok elérhetősége jelentős tényező; egy ferdeágyas CNC eszterga időszakos karbantartást és időnként javítást igényel, amelyekhez gyors reakcióképes műszaki támogatás szükséges. A garancia feltételei, a képzési anyagok és a műszaki dokumentáció minősége közvetlenül befolyásolja a gép hatékony üzemeltetését és karbantartását. Beszéljen megbízott ügyfelekkel, akik ugyanazt a ferdeágyas CNC eszterga modellt üzemeltetik, hogy megismerje a gyakorlatban tapasztalt támogatási színvonalat és megbízhatóságot a vásárlás előtt.
Tartalomjegyzék
- Pontossági és helyességi követelmények
- Termelési kapacitás és orsóteljesítmény
- Gép merevsége és hosszú távú megbízhatósága
- Gazdasági és integrációs tényezők
-
GYIK
- Mekkora orsóteljesítményre van szükség egy ferdeágyas CNC esztergának általános gyártási feladatokhoz?
- Hogyan javítja a ferdeágyas CNC esztergagép kialakítása a felületminőséget a vízszintes ágyas gépekhez képest?
- Milyen szerviz- és támogatási tényezőket kell figyelembe venniük az ipari vásárlóknak egy lejtős ágyas CNC esztergagép megvásárlása előtt?

