
 EN



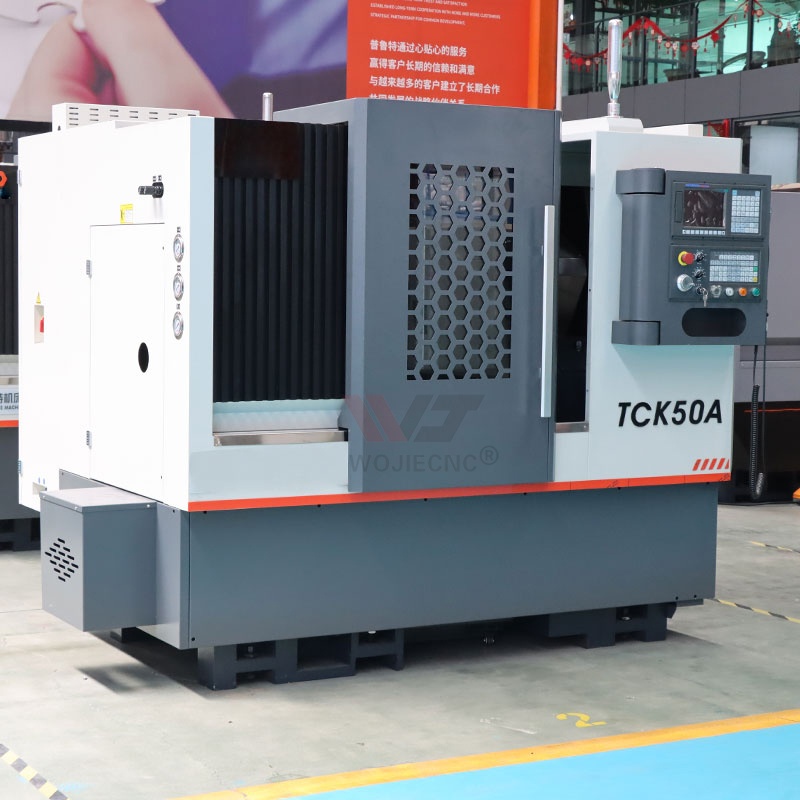
Les acheteurs industriels font face à une décision majeure lorsqu’ils investissent dans des équipements de fabrication, et le choix du tour à commande numérique à lit incliné approprié peut directement influencer l’efficacité de la production, la qualité des produits et la rentabilité à long terme. Un tour à commande numérique à lit incliné constitue un investissement en capital important, et les conséquences d’un mauvais choix vont bien au-delà du prix d’achat initial. Comprendre quels facteurs sont les plus déterminants lors de l’évaluation d’un tour à commande numérique à lit incliné garantit que votre installation obtient un avantage concurrentiel tout en maximisant le retour sur investissement sur la durée de vie opérationnelle de la machine.
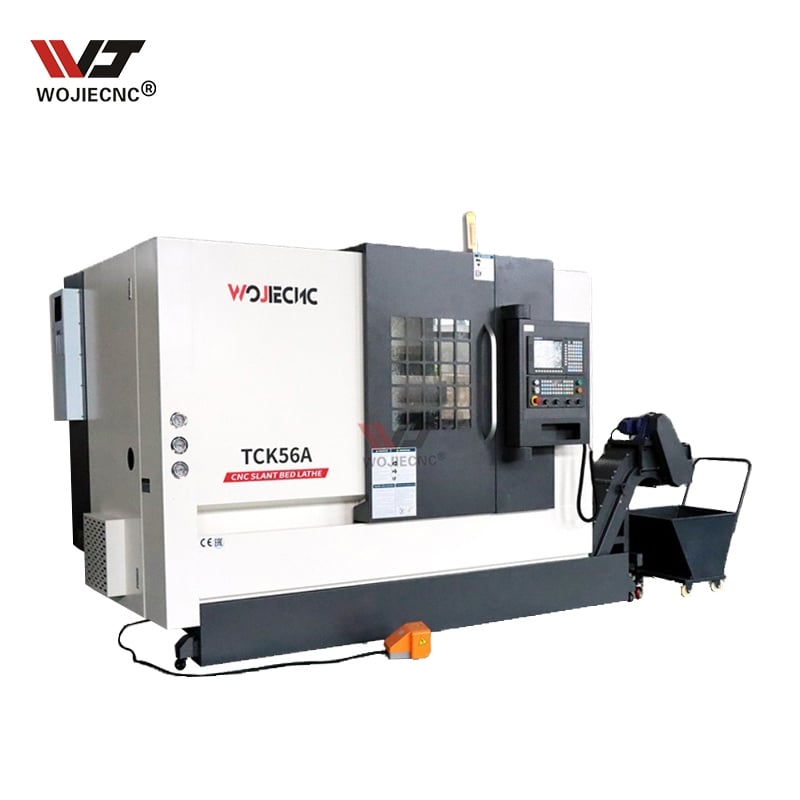
La conception des tours à commande numérique à lit incliné est devenue la plateforme privilégiée dans les ateliers de fabrication moderne, car sa géométrie optimise naturellement les angles d’outillage, l’évacuation des copeaux et l’accès à la broche. Lorsque vous évaluez un tour à commande numérique à lit incliné pour votre installation, plusieurs priorités interconnectées apparaissent : la puissance et la plage de vitesses de la broche, la stabilité thermique, les dimensions de l’enveloppe de travail et la qualité des systèmes de commande. Ce guide accompagne les acheteurs industriels à travers les facteurs décisionnels essentiels qui doivent orienter votre processus de sélection d’un tour à commande numérique à lit incliné.
Exigences de précision et d'exactitude
Comprendre les spécifications de tolérance pour vos pièces
La première priorité lors de la sélection d’un tour à commande numérique à lit incliné consiste à adapter la précision de la machine aux exigences réelles de tolérance de vos pièces. Toutes les opérations de fabrication ne nécessitent pas une précision inférieure au micromètre, or cette précision a un coût, tant à l’achat qu’en maintenance continue. Un tour à commande numérique à lit incliné capable de maintenir des tolérances de ±0,0001 pouce se situe dans une fourchette de prix différente et exige un niveau de compétence opératoire distinct de celui conçu pour des travaux à ±0,001 pouce. Les acheteurs industriels doivent évaluer honnêtement si leurs pièces actuelles et prévues requièrent réellement une haute précision, ou si les allégations marketing relatives à l’exactitude dépassent les besoins réels de leur activité.
La stabilité thermique constitue un élément critique de la performance précise sur tout tour à commande numérique à lit incliné. La température du lit de la machine, la dilatation de la broche sous charge et la déformation de l’outil s’accumulent pour former une tolérance globale qui affecte la précision finale de la pièce. Un tour à commande numérique à lit incliné doté de systèmes de compensation thermique supérieurs maintient des tolérances plus serrées tout au long de séries de production prolongées, comparé aux machines ne disposant pas d’une gestion active de la température. Lors de l’évaluation de différents modèles, demandez une documentation relative aux performances thermiques dans vos conditions d’usinage habituelles, plutôt que de vous fier uniquement aux fiches techniques publiées.
Conséquences sur la finition de surface et la durée de vie des outils
La conception géométrique d’un tour à commande numérique à lit incliné produit naturellement des finitions de surface supérieures à celles des tours à lit horizontal, grâce à des angles géométriques favorables de l’outil. Toutefois, les résultats réels en matière de finition de surface dépendent fortement de la concentricité de la broche, de la capacité en vitesse d’avance et de la rigidité de l’ensemble de la structure de la machine. Les acheteurs industriels doivent vérifier les spécifications de concentricité de la broche (généralement comprises entre 0,0002 et 0,0005 pouce pour les machines de qualité), car cette concentricité se traduit directement par des variations visibles de rugosité de surface sur les pièces finies. Demandez des essais sur des pièces réelles similaires à celles destinées à votre production avant de vous engager à acheter un tour à commande numérique à lit incliné.
L’économie de la durée de vie des outils est très importante, car les coûts des outils de coupe dépassent souvent ceux du temps de fonctionnement des machines dans les productions à grand volume. Un tour à commande numérique à lit incliné rigide permet des avances plus agressives, ce qui augmente le débit mais peut réduire la durée de vie individuelle des outils, sauf si les paramètres de coupe sont optimisés. Le système de commande de votre tour à commande numérique à lit incliné doit offrir des fonctions d’optimisation de la vitesse d’avance et de compensation de l’usure des outils afin de prolonger la durée de vie des outils et de garantir la constance des pièces tout au long des séries de production. Les acheteurs industriels axés sur le coût par pièce doivent privilégier des machines dotées de systèmes de commande réactifs, permettant un réglage rapide des paramètres.
Capacité de production et performance de la broche
Puissance et vitesse de la broche pour une efficacité de production
La capacité de la broche représente sans doute le critère le plus visible permettant de distinguer les modèles de tours à commande numérique à lit incliné présents sur le marché industriel. La broche du tour à commande numérique à lit incliné doit fournir une puissance suffisante, exprimée en chevaux-vapeur, pour les opérations d’usinage requises par vos pièces, tout en maintenant des plages de vitesse adaptées à votre gamme de matériaux. Une broche de 5 chevaux-vapeur tournant à sa vitesse maximale convient à des nuances de matériaux différentes de celles pour lesquelles une broche de 10 chevaux-vapeur fonctionnant à des vitesses modérées est appropriée. Les acheteurs industriels doivent calculer les vitesses de coupe et les avances pour leurs pièces les plus exigeantes, puis vérifier que le tour à commande numérique à lit incliné envisagé est capable de fournir ces paramètres sans subir de contrainte thermique.
La flexibilité de la plage de vitesses permet à un tour à CNC à lit incliné d’effectuer efficacement à la fois des opérations d’ébauche sur des pièces de grand diamètre et des passes de finition sur des pièces de petit diamètre. De nombreux scénarios de production impliquent des pièces qui profitent d’une finition à haute vitesse (8 000 tr/min ou plus), suivie de passes d’ébauche plus lentes mais plus puissantes, le tout sur la même machine. Un tour à CNC à lit incliné doté d’une plage de vitesses limitée vous oblige à accepter des avances et des vitesses de coupe sous-optimales pour certaines opérations, ce qui réduit le débit global et la constance de la qualité. Les broches à entraînement à fréquence variable équipant les machines modernes permettent une accélération et une décélération fluides, améliorant ainsi la finition de surface et réduisant les chocs subis par les outils de coupe.
Volume de travail et capacité de la mandrine
L’enveloppe de travail du tour à commande numérique à lit incliné détermine directement les pièces que votre installation peut produire sur cette machine. Les acheteurs industriels doivent comparer non seulement le diamètre de l’alésage de la broche et la distance entre pointes, mais aussi l’enveloppe de travail effective, une fois prises en compte la position de la tourelle, les interférences du contre-pointeau et la géométrie du mandrin. Un tour à commande numérique à lit incliné capable de traiter des pièces de 3 pouces de diamètre nécessite une capacité de mandrin adéquate, et la force de serrage du mandrin hydraulique ou pneumatique est cruciale pour assurer la stabilité des pièces pendant des opérations d’usinage intensives. Vérifiez que la configuration du tour à commande numérique à lit incliné que vous sélectionnez permet de traiter vos pièces aux diamètres maximal et minimal sans exiger de changements coûteux de tourelle ni limiter la vitesse de la broche.
La capacité de la tourelle-outil et sa vitesse d’indexage influencent à la fois la flexibilité et le rythme de production d’un tour à chariot incliné à commande numérique. Une tourelle à 12 postes permet davantage de combinaisons d’outils qu’une configuration à 8 postes, tandis qu’un indexage plus rapide réduit le temps de cycle pour les pièces nécessitant de nombreux outils. Toutefois, les acheteurs industriels doivent savoir qu’un tour à chariot incliné à commande numérique doté d’un trop grand nombre de postes sur la tourelle augmente la complexité de la maintenance si certains postes restent inutilisés. Évaluez objectivement vos besoins habituels en outils plutôt que d’acheter une capacité de tourelle que vous n’utiliserez jamais sur un tour à chariot incliné à commande numérique.
Rigidité de la machine et fiabilité à long terme
Conception structurelle et qualité de la fonte
La rigidité de la structure d’un tour à commande numérique à lit incliné influence directement la constance de la précision, la durée de vie des outils et l’efficacité globale de la production. La qualité de la fonte, la répartition de l’épaisseur des parois et les procédés de détente des contraintes appliqués lors de la fabrication déterminent dans quelle mesure un tour à commande numérique à lit incliné conserve sa précision sous des charges d’usinage prolongées. Les acheteurs industriels doivent examiner la documentation relative à la fonte et s’enquérir des méthodes de détente des contraintes ; les techniques de décompression produisent des lits plus stables que le simple cyclage thermique. Une fonte supérieure empêche l’amplification des vibrations, ce qui préserve la finition de surface et ralentit l’usure des outils sur un tour à commande numérique à lit incliné.
La relation entre la masse du bâti et la puissance de la broche a une incidence majeure sur les performances globales de la machine. Un tour à commande numérique à bâti incliné dont la masse du bâti est insuffisante par rapport à la puissance de la broche a tendance à vibrer lors d’usinages interrompus et éprouve des difficultés lors d’opérations d’ébauche lourdes. Les acheteurs industriels qui comparent les caractéristiques techniques de tours à commande numérique à bâti incliné doivent vérifier le rapport masse du bâti / puissance de la broche ; les fabricants de qualité fournissent généralement des spécifications précises concernant la masse et la puissance, ce qui témoigne d’un équilibre de conception. Visiter les installations d’un fabricant ou échanger avec des clients existants utilisant des modèles similaires de tours à commande numérique à bâti incliné permet d’obtenir des renseignements précieux sur la fiabilité attendue.
Fiabilité et assistance du système de commande
Le système de commande de votre tour à chariot incliné à commande numérique par ordinateur constitue le système nerveux des opérations de production quotidiennes et mérite une évaluation attentive. Les systèmes de commande modernes pour tours à chariot incliné à commande numérique par ordinateur offrent une grande souplesse en programmation, des fonctions de diagnostic avancées et des fonctionnalités de connectivité qui améliorent sensiblement la disponibilité et la productivité. Les acheteurs industriels doivent vérifier que des pièces détachées et un service après-vente sont disponibles localement ou via des canaux fiables pour la marque de système de commande envisagée. Un tour à chariot incliné à commande numérique par ordinateur doté de capacités de commande de pointe, mais soutenu par une infrastructure de service défaillante, crée une vulnérabilité critique lors des pannes imprévues.
Qualité de la documentation et le soutien à la formation fournis par le tour CNC à lit incliné fabricant influencent fortement la compétence des opérateurs et la disponibilité de la machine. Les acheteurs industriels doivent demander des manuels complets rédigés dans la langue principale utilisée sur leur site, ainsi qu’un accès aux ressources en ligne ou à vidéo matériel de formation. La réactivité du support technique du fabricant est particulièrement importante durant les premiers mois d’exploitation, lorsque les opérateurs font face à des situations imprévues. Vérifiez soigneusement les conditions de garantie, car certains fabricants de tours CNC à lit incliné limitent la durée de couverture ou excluent certains composants de la protection.
Facteurs économiques et d’intégration
Coût total de possession au-delà du prix d'achat
Le prix d’achat d’un tour CNC à lit incliné ne représente que la première composante du coût total de possession. Les acheteurs industriels doivent intégrer les frais d’installation et de mise en service, qui s’élèvent généralement entre 5 % et 15 % du coût de la machine, selon le niveau de préparation des infrastructures du site. Les exigences électriques, les systèmes de lubrifiant, l’évacuation des copeaux et la formation des opérateurs augmentent tous les coûts initiaux du projet, au-delà du tour CNC à lit incliné lui-même. Les budgets dédiés à la maintenance et aux pièces détachées doivent tenir compte des intervalles de service planifiés ainsi que du remplacement éventuel de composants au cours de la durée de vie opérationnelle de la machine, estimée entre 10 et 15 ans.
La consommation d’énergie représente un élément de coût souvent sous-estimé, qui s’accumule considérablement sur plusieurs années d’exploitation. Un tour à chariot incliné à commande numérique fonctionnant en continu consomme une quantité importante d’électricité, notamment lors du fonctionnement à grande vitesse de la broche et des déplacements rapides des axes. Les acheteurs industriels peuvent demander les spécifications relatives à la consommation électrique et calculer les coûts annuels liés à l’alimentation électrique, en se basant sur les tarifs électriques applicables à leur installation ainsi que sur le nombre d’heures de fonctionnement prévu. Les modèles récents de tours à chariot incliné à commande numérique intègrent de plus en plus de composants écoénergétiques, ce qui réduit les coûts d’exploitation par rapport aux générations précédentes, permettant souvent un retour sur investissement en quelques années.
Intégration avec les systèmes de fabrication existants
La manière dont un tour à chariot incliné à commande numérique s’intègre à l’infrastructure existante de votre atelier et à vos systèmes d’information influence l’efficacité globale et la précision des données. Les équipements modernes offrent de plus en plus une connectivité réseau et des fonctionnalités de collecte de données qui alimentent les systèmes de gestion avec des informations sur la production. Les acheteurs industriels doivent vérifier que le tour à chariot incliné à commande numérique envisagé fournit des formats de sortie de données compatibles et des protocoles de communication adaptés à vos systèmes actuels. Cette capacité d’intégration permet une surveillance en temps réel de l’utilisation des machines, des tendances d’usure des outils et des indicateurs de production, ce qui soutient les initiatives d’amélioration continue.
La flexibilité concernant les accessoires de fixation des pièces et les équipements périphériques varie considérablement d’un modèle de tour à chariot incliné CNC à l’autre. Certains fabricants enferment leurs clients dans l’usage d’accessoires propriétaires, tandis que d’autres acceptent des composants conformes aux normes industrielles. Les acheteurs industriels doivent vérifier si le tour à chariot incliné CNC retenu autorise des mises à niveau de mandrins tiers, des variantes de contre-pointe et des options de porte-outils, ou s’il entraîne une dépendance vis-à-vis d’un fournisseur unique. Cette souplesse prolonge souvent la durée d’utilité de la machine à mesure que les exigences de production évoluent au fil des années d’exploitation, sans imposer de coûteuses reconceptions.
FAQ
Quelle puissance de broche un tour à chariot incliné CNC doit-il offrir pour des travaux de fabrication générale ?
Pour les applications typiques de fabrication générale, un tour à commande numérique à lit incliné doté d’une broche de 5 à 8 chevaux-vapeur offre une capacité suffisante pour usiner des matériaux tels que l’aluminium, le laiton et l’acier inoxydable, dans des séries de production courantes. Les opérations d’ébauche sur des matériaux ferreux profitent souvent d’une puissance supérieure, tandis que les passes de finition sur des matériaux tendres exigent moins d’effort de la broche. Les acheteurs industriels doivent adapter la puissance de la broche à la combinaison la plus exigeante de matériau et d’opération d’usinage ; choisir une broche trop puissante augmente les coûts énergétiques, tandis qu’une broche sous-dimensionnée crée des goulots d’étranglement en production. De nombreux ateliers constatent qu’un tour à commande numérique à lit incliné de gamme moyenne, équipé d’une broche de 7 chevaux-vapeur et offrant une bonne plage de vitesses, répond efficacement à des exigences variées de pièces.
En quoi la conception d’un tour à commande numérique à lit incliné améliore-t-elle la finition de surface par rapport aux machines à lit horizontal ?
La conception du tour à commande numérique à lit incliné positionne l’outil de coupe à un angle optimal par rapport à la rotation de la pièce, ce qui améliore naturellement la formation des copeaux et réduit les efforts de coupe responsables des vibrations. Cette géométrie permet un meilleur écoulement du liquide de coupe vers le tranchant et favorise l’évacuation plus rectiligne des copeaux, deux facteurs qui améliorent la finition de surface. Un tour à commande numérique à lit incliné répartit également les efforts de coupe de façon plus favorable à travers la broche et la structure du lit, réduisant ainsi la déformation qui, autrement, provoquerait des variations de rugosité de surface. Les acheteurs industriels constatent systématiquement que des paramètres de coupe identiques produisent, sur un tour à commande numérique à lit incliné, une finition de surface nettement supérieure à celle obtenue sur des machines horizontales conventionnelles.
Quels facteurs liés au service et au soutien doivent prendre en compte les acheteurs industriels avant d’acquérir un tour à commande numérique à lit incliné ?
Les acheteurs industriels doivent vérifier que les pièces de rechange sont disponibles localement ou via des canaux de distribution établis, afin de pouvoir traiter les pannes de composants sans retards prolongés. La disponibilité locale de techniciens de service est très importante : un tour à chariot incliné nécessite une maintenance périodique et des réparations occasionnelles, pour lesquelles un soutien technique réactif est essentiel. Les conditions de garantie, les ressources de formation et la qualité de la documentation technique influencent directement votre capacité à exploiter et entretenir efficacement la machine. Interrogez des clients existants utilisant le même modèle de tour à chariot incliné afin d’évaluer la qualité réelle du support et la fiabilité de l’équipement avant de finaliser votre achat.
Table des matières
- Exigences de précision et d'exactitude
- Capacité de production et performance de la broche
- Rigidité de la machine et fiabilité à long terme
- Facteurs économiques et d’intégration
-
FAQ
- Quelle puissance de broche un tour à chariot incliné CNC doit-il offrir pour des travaux de fabrication générale ?
- En quoi la conception d’un tour à commande numérique à lit incliné améliore-t-elle la finition de surface par rapport aux machines à lit horizontal ?
- Quels facteurs liés au service et au soutien doivent prendre en compte les acheteurs industriels avant d’acquérir un tour à commande numérique à lit incliné ?

