
 EN




ข่าวสาร
ศูนย์กลึงแบบแนวตั้ง (VMC): วิธีอ่านแผ่นข้อมูลจำเพาะก่อนตัดสินใจซื้อ
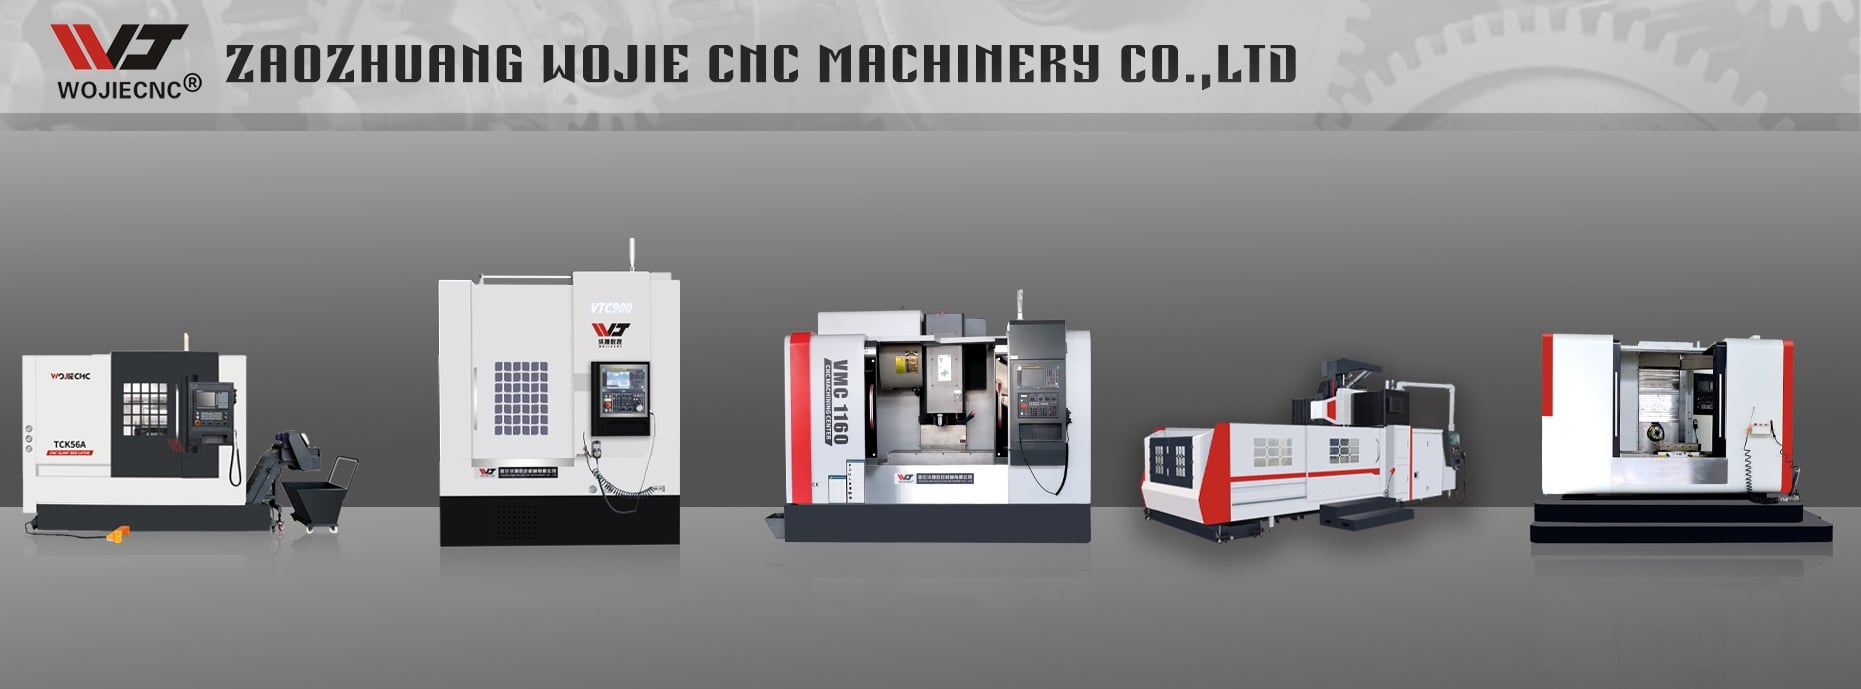
ศูนย์กลึงแบบแนวตั้ง (VMC) คือเครื่องกัด CNC ที่มีแกนหมุนในแนวดิ่งพร้อมระบบเปลี่ยนเครื่องมืออัตโนมัติ ซึ่งค่าข้อมูลจำเพาะที่กำหนดว่าเครื่องจะรักษาความแม่นยำได้หรือไม่นั้น ไม่ใช่ความเร็วรอบของแกนหมุน — แต่เป็นการรวมกันของขนาดพื้นที่ทำงาน ประเภทของรางนำทาง ความแม่นยำในการจัดตำแหน่ง และการทดสอบรับรองที่อยู่เบื้องหลังตัวเลขเหล่านั้น
อ่านแผ่นข้อมูลจำเพาะของ VMC ตามลำดับนี้: (1) ขนาดโต๊ะและระยะเคลื่อนที่แกน X/Y/Z เทียบกับชิ้นงานที่ใหญ่ที่สุดของคุณ; (2) ลักษณะปลอกแกนหมุนและช่วงความเร็วรอบเทียบกับวัสดุที่คุณใช้; (3) ประเภทของรางนำทางเทียบกับความรุนแรงของการตัด; (4) ความแม่นยำในการจัดตำแหน่ง และ มาตรฐานที่ใช้วัด; (5) ความจุของคลังเครื่องมือเมื่อเปรียบเทียบกับจำนวนการดำเนินงานของคุณ ส่วนที่เหลือทั้งหมด — ยี่ห้อของระบบควบคุม สายพานลำเลียงเศษชิ้นงาน และหัววัด — ถือเป็นส่วนของการกำหนดค่า
คู่มือนี้อธิบายความหมายของแต่ละบรรทัด แสดงตัวอย่างการประมวลผลจริงจากแผ่นข้อมูลจำเพาะ และระบุรายการตรวจสอบตามสัญญาทั้งห้าข้อที่คุณต้องดำเนินการก่อนวางเงินมัดจำ
เครื่องมิลลิ่งแนวตั้งคืออะไร — และเมื่อใดที่มันไม่ใช่เครื่องที่เหมาะสม
เครื่องมิลลิ่งแนวตั้งจะยึดชิ้นงานไว้บนโต๊ะในแนวนอน แล้วนำแกนหมุนแนวตั้งลงมาทำงานกับชิ้นงาน โดยเปลี่ยนเครื่องมืออัตโนมัติจากคลังเครื่องมือ โครงสร้างเช่นนี้เหมาะสำหรับชิ้นงานแบบปริซึม เช่น แผ่น ฝาครอบ โครงยึด แม่พิมพ์ แคม และชิ้นงานใด ๆ ที่มีทิศทางการกลึงหลักมาจากด้านบน
มันไม่ใช่เครื่องที่เหมาะสมในสามสถานการณ์ ดังนี้
- ชิ้นงานเป็นเพลาหรือจาน การกลึงแบบหมุน (turning) มีประสิทธิภาพมากกว่า เนื่องจากเครื่องกลึงจะหมุนชิ้นงานแทนที่จะเคลื่อนที่แบบแทรกค่ารอบชิ้นงาน
- ชิ้นงานเป็นกล่องขนาดใหญ่ที่ต้องการการกลึงบนผิวหน้าสี่หรือห้าด้าน ศูนย์กัดแนวนอน (HMC) หมุนชิ้นงานบนโต๊ะหมุนและรักษาแกนหมุนให้อยู่ในแนวระดับ ซึ่งช่วยขจัดความจำเป็นในการเคลื่อนที่ตามแกน Z แบบสูง และลดความจำเป็นในการใช้เครื่องมือที่ยาว
- ชิ้นงานมีขนาดเล็ก แบนเรียบ และเรียบง่าย ผลิตในปริมาณต่ำ เครื่องกัด CNC แบบ 3 แกนที่ไม่มีระบบเปลี่ยนเครื่องมือมีราคาถูกกว่า และอาจเพียงพอต่อการใช้งาน
ข้อได้เปรียบแท้จริงของเครื่องกัดแนวตั้ง (VMC) คือ การรวมขั้นตอนการตั้งค่าไว้ในครั้งเดียว: การเจาะ การกัด การไส หรือการตกแต่งผิวภายในรู และการตอกเกลียวแบบแข็งแรง ทั้งหมดนี้ทำได้ในหนึ่งครั้งของการจับชิ้นงาน ซึ่งความแม่นยำที่แท้จริงก็มาจากการทำเช่นนี้ — เพราะทุกครั้งที่ต้องจับชิ้นงานใหม่ คือโอกาสที่จะสูญเสียความแม่นยำ
ข้อกำหนด 9 ประการที่กำหนดความแม่นยำ
สองข้อนี้มักถูกอ่านผิดบ่อยครั้ง ระยะการเคลื่อนที่ไม่ใช่ขนาดของโต๊ะ — โต๊ะขนาด 800 × 320 มม. ไม่ได้หมายความว่าการเคลื่อนที่ตามแกน X จะยาวถึง 800 มม. และส่วนต่างนั้นคือสิ่งที่ทำให้คุณไม่สามารถกลึงปลายของชิ้นงานที่ยาวได้ ทั้งนี้และ ความแม่นยำในการจัดตำแหน่งโดยไม่มีมาตรฐานการทดสอบที่ระบุไว้ ถือว่าไม่สามารถตรวจสอบความผิดพลาดได้ ±0.0075 มม. ที่วัดตามมาตรฐานที่ระบุไว้อย่างชัดเจน ถือเป็นข้อกำหนดทางเทคนิค แต่ตัวเลขเดียวกันนี้หากไม่มีการอ้างอิงมาตรฐานใดๆ ถือเป็นเพียงการกล่าวอ้างเท่านั้น
แบบบ็อกซ์เวย์ กับแบบไลเนียร์ไกด์เวย์: ทางเลือกที่กำหนดลักษณะของเครื่องจักร
นี่คือการตัดสินใจที่ผู้ซื้อมักถกเถียงกันมากที่สุด และโดยทั่วไปแล้ว การถกเถียงนั้นมักถูกวางกรอบผิด
เคนต์ ซีเอ็นซี อธิบายกลไกทั้งสองแบบอย่างตรงไปตรงมา บ็อกซ์เวย์ คือ "พื้นผิวโลหะที่ผ่านการขัดตกแต่งด้วยความแม่นยำคู่หนึ่ง ซึ่งมีฟิล์มน้ำมันหล่อลื่นบางๆ แทรกอยู่ระหว่างกลาง" โดยทั่วไปจะมีชั้นวัสดุทูร์ไซต์ (Turcite) และมีร่องเก็บน้ำมันที่ขัดแต่งด้วยมือ รางเลื่อนเส้นตรง ทำงาน "คล้ายลูกกลิ้งหรือลูกกลิ้งเข็ม แต่ทำให้แบนราบ" — คือรถลากแบริ่งที่เลื่อนไปบนรางที่ยึดแน่นกับโครงหล่อ ( Kent CNC ).
ผลลัพธ์เชิงปฏิบัติ ตามกรอบแนวคิดของเคนต์เอง:
ข้อสรุปของเคนต์คือสิ่งที่ควรอ้างอิงถึงผู้จัดจำหน่ายทุกราย: "สิ่งที่สำคัญที่สุดในเครื่องจักรกลใดๆ คือคุณภาพโดยรวม มากกว่าเทคโนโลยีเฉพาะเจาะจงใดๆ" เครื่องจักรกัดแนวเส้นตรง (linear VMC) ที่ผลิตอย่างดีจะให้สมรรถนะเหนือกว่าเครื่องจักรกัดแบบรางสี่เหลี่ยม (box-way machine) ที่ผลิตอย่างไม่ดี และในทางกลับกันก็เช่นกัน ประเภทของรางนำทางบ่งบอกว่าผู้ผลิตเลือกเน้นการปรับสมดุลแบบใด — ไม่ใช่ระดับความแม่นยำในการผลิต
ตัวอย่างเชิงปฏิบัติ: การอ่านแผ่นข้อมูลจำเพาะจริง
คำแนะนำเชิงทฤษฎีนั้นให้ได้ง่าย ต่อไปนี้คือการตีความบรรทัดทั้งเก้าจากแผ่นข้อมูลจำเพาะของเครื่องจักรกัดแนวตั้งระดับเริ่มต้นจริงๆ รุ่น VMC640 เพื่อให้ท่านเห็นภาพว่าคำว่า "เฉพาะเจาะจง" นั้นหมายถึงอะไร
อ่านแบบนั้น แผ่นข้อมูลจำเพาะจะบอกคุณว่าเครื่องจักรนี้คืออะไร สำหรับ : ชิ้นส่วนปริซึมขนาดเล็กถึงกลาง อลูมิเนียมและเหล็กเบา การผลิตเป็นจำนวนมากที่ความเร็วในการเคลื่อนที่ระหว่างจุดสำคัญมีความสำคัญ โดยมีโต๊ะหมุนแกนที่ 4 เป็นตัวเลือกเสริม แผ่นข้อมูลจำเพาะยังบ่งบอกด้วยว่าเครื่องจักรนี้ไม่เหมาะสำหรับงานประเภทใด ไม่ สำหรับ: แม่พิมพ์หนัก การตัดแบบหยุดและเริ่มใหม่ลึกในเหล็กที่ผ่านการรักษาความแข็งแล้ว หรือชิ้นส่วนที่ต้องใช้เครื่องมือมากกว่า 16 ชิ้น
นี่คือระดับของการอ่านที่คุณควรใช้กับใบเสนอราคาทุกฉบับที่คุณได้รับ แผ่นข้อมูลจำเพาะที่คุณไม่สามารถตีความได้ในลักษณะนี้ คือแผ่นข้อมูลจำเพาะที่คุณไม่สามารถเปรียบเทียบกับฉบับอื่นได้
VMC เทียบกับ HMC: แบบไหนเหมาะกับชิ้นส่วนของคุณ?
กฎการตัดสินใจ: หากมากกว่าครึ่งหนึ่งของกระบวนการผลิตของคุณดำเนินการบนพื้นผิวเดียว ให้เลือกซื้อเครื่องกัดแนวตั้ง (VMC) แต่ถ้าชิ้นงานต้องการขึ้นรูปบนพื้นผิวสี่หรือห้าด้าน และคุณต้องจับยึดใหม่ซ้ำๆ หลายครั้ง เครื่องกัดแนวนอน (HMC) จะคืนทุนให้คุณเองจากการลดเวลาในการตั้งค่า
สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
การตรวจสอบห้าข้อ ตามลำดับผลกระทบเชิงกลยุทธ์:
- ข้อมูลผลการทดสอบด้านเรขาคณิตและการจัดตำแหน่ง สำหรับเครื่องกัดอัตโนมัติ กลุ่มมาตรฐานที่เกี่ยวข้องคือ ISO 10791 — สภาวะการทดสอบสำหรับเครื่องกัดอัตโนมัติ ซึ่งรวมถึง ISO 10791-7 สำหรับความแม่นยำในการตัดบนเครื่องจักรที่มีแกนพร้อมกัน 3 ถึง 5 แกน ( ISO ) โปรดขอรายงาน ไม่ใช่เพียงตัวเลข
- การทดสอบการวิ่งออก (run-off test) ด้วยหมายเลขซีเรียลของท่าน ชิ้นส่วนต้นแบบที่กำหนดไว้ ซึ่งถูกตัดบนเครื่องจักรที่ท่านกำลังซื้อ พร้อมผลการวัดมิติที่มีลายเซ็นรับรอง ไม่ใช่การสาธิต วิดีโอ .
- การตรวจสอบหัวจับและเรขาคณิตขณะติดตั้ง การปรับระดับ ความตั้งฉาก การสั่นของหัวจับ และการตัดชิ้นงานชิ้นแรก บันทึกไว้ในรายงานการติดตั้ง
- ความสอดคล้องตามข้อกำหนดตลาด เครื่องหมาย CE สำหรับสหภาพยุโรป — และโปรดทราบว่า ระเบียบ (EU) 2023/1230 จะมีผลบังคับใช้โดยสมบูรณ์ตั้งแต่วันที่ 20 มกราคม 2570 แทนคำสั่ง 2006/42/EC (EUR-Lex ) ยืนยันว่าไฟล์ทางเทคนิคจะได้รับการปรับปรุงก่อนวันที่ท่านติดตั้ง
- ข้อผูกพันเป็นลายลักษณ์อักษรเกี่ยวกับอะไหล่สำรองและการตอบสนอง ระยะเวลาจัดส่งหัวจับ รางนำทาง และสกรูบอล รวมทั้งช่วงเวลาที่ระบุไว้สำหรับการตอบสนอง
เพิ่มอีกหนึ่งสิ่งที่ผู้ซื้อมักลืม: ระบบควบคุมหลังการประมวลผล (post-processor) . เครื่องจักรที่ควบคุมด้วย FANUC กับเครื่องจักรที่ควบคุมด้วย SYNTEC ไม่สามารถใช้แทนกันได้จากมุมมองของโปรแกรมเมอร์ CAM ของคุณ โปรดยืนยันว่ามี post-processor ที่รองรับก่อนเลือกระบบควบคุม เพื่อประหยัดค่าใช้จ่าย
โครงสร้างของเครื่อง VMC รุ่น Wojie
Wojie CNC (Zaozhuang Wojie CNC Machinery Co., Ltd.) ผลิตเครื่องกัดแนวตั้ง (vertical machining centers) บนช่วงขนาดที่แบ่งเป็นขั้นตอน แทนที่จะใช้แพลตฟอร์มเดียว ซึ่งทำให้การเลือกรุ่นเป็นเรื่องง่ายขึ้น:
- VMC640 — ระดับเริ่มต้น หัวจับ BT40 รางเลื่อนแบบเชิงเส้น (linear guideways) บนแกนทั้งสาม แม็กกาซีน 16 ตำแหน่ง (สามารถเลือกเพิ่มแขนเปลี่ยนเครื่องมือแบบ 24 ตำแหน่งได้) และมีโต๊ะหมุนแกนที่ 4 ให้เลือก ใช้งานได้ดีกับชิ้นส่วนทรงปริซึมขนาดเล็กและงานแม่พิมพ์
- VMC850 / VMC1160 — ขนาดพื้นที่ทำงานระดับกลาง เหมาะสำหรับแผ่นและฝาครอบขนาดใหญ่ขึ้น โดยมีตัวเลือกเดียวกันทั้งในส่วนของระบบควบคุมและรางเลื่อน
- VMC1270 — การจัดวางแบบห้าแกน (five-axis) สำหรับงานรูปทรงเรขาคณิตที่ซับซ้อน ซึ่งสามารถทำได้ครบในหนึ่งครั้งของการตั้งค่า
ตัวเลือกการตั้งค่าทั่วไปที่มีในทุกรุ่น ได้แก่ ระบบควบคุมจาก FANUC, Siemens, Mitsubishi, GSK หรือ SYNTEC การควบคุมแบบ 3, 4 หรือ 5 แกน และชุดหัวหมุนที่ผลิตด้วยหัวหมุน HIMIN และตลับลูกปืน NSK ระดับ P4 บริษัทมีฐานการผลิตจำนวนหกแห่ง มีใบรับรองมาตรฐาน ISO 9001 และ CE และให้บริการ OEM/ODM รวมถึงการปรับแต่งสี ฟังก์ชัน และการจัดวางโครงสร้างตามความต้องการของลูกค้าผู้ต้องการเครื่องจักรที่สอดคล้องกับเซลล์การผลิตที่มีอยู่แล้ว แทนที่จะใช้รุ่นที่ระบุไว้ในแคตตาล็อก
สำหรับผู้ซื้อ คุณค่าเชิงปฏิบัติของรุ่นที่มีการแบ่งขั้นตอนอย่างชัดเจนคือ สามารถระบุรุ่นตามประเภทของชิ้นงานได้ เช่น ใช้รุ่น VMC640 สำหรับชิ้นงานขนาดเล็ก หรือรุ่น VMC850/1160 สำหรับชิ้นงานขนาดกลาง โดยไม่จำเป็นต้องจ่ายเงินเพิ่มสำหรับพื้นที่ทำงานที่ไม่ได้ใช้งานจริง
คำถามที่พบบ่อย
vMC ย่อมาจากอะไร ศูนย์กลึงแนวตั้ง — เครื่องกัดแบบ CNC ที่มีหัวหมุนตั้งอยู่ในแนวดิ่งและมีระบบเปลี่ยนเครื่องมืออัตโนมัติ การจัดวางหัวหมุนในแนวดิ่งช่วยให้แรงโน้มถ่วงช่วยให้เศษโลหะหลุดออกได้ง่ายขึ้น และทำให้ผู้ปฏิบัติงานมองเห็นบริเวณที่กำลังตัดได้ชัดเจน จึงเป็นรูปแบบที่พบได้บ่อยที่สุดในโรงงานรับจ้างกลึง
2. รางเลื่อนแบบกล่องหรือรางเลื่อนแบบเชิงเส้นแบบวีเอ็มซีแบบไหนดีกว่ากัน ไม่มีแบบใดดีกว่ากันโดยทั่วไป รางเลื่อนแบบเชิงเส้นช่วยให้ความเร็วในการเคลื่อนที่สูงขึ้นและลดปรากฏการณ์การติด-หลุด (stick-slip) จึงเหมาะกับงานผลิตและการแปรรูปอลูมิเนียม ส่วนรางเลื่อนแบบกล่องสามารถรับน้ำหนักได้มากกว่าและต้านทานการสั่นสะเทือน (chatter) ได้ดีกว่าเมื่อตัดวัสดุหนักหรือตัดแบบหยุดๆ หายๆ สิ่งที่สำคัญกว่าประเภทของรางเลื่อนคือคุณภาพของการออกแบบและสร้างเครื่องจักรรอบระบบดังกล่าว
3. ควรเลือกหัวจับแกนหมุนแบบใด — BT40 หรือ HSK BT40 คือทางเลือกที่เหมาะสมและใช้งานได้จริงทั่วไป: มีระบบนิเวศของอุปกรณ์ต่อพ่วงหลากหลาย ความแข็งแรงเพียงพอสำหรับงานส่วนใหญ่ และต้นทุนอุปกรณ์ต่ำกว่า ส่วน HSK-A63 ให้สมรรถนะที่เหนือกว่าในการทำงานที่ความเร็วสูง และให้ความแม่นยำที่สอดคล้องกันทุกครั้งในการเปลี่ยนเครื่องมือ แต่มีต้นทุนอุปกรณ์สูงกว่า จึงควรเลือก HSK ก็ต่อเมื่องานของคุณต้องการความเร็วจริงๆ
4. ความแม่นยำในการกำหนดตำแหน่งระดับใดจึงถือว่าดีสำหรับวีเอ็มซี เครื่องจักรระดับเริ่มต้นมักระบุค่าความคลาดเคลื่อนประมาณ ±0.0075 มิลลิเมตร ส่วนเครื่องจักรระดับกลางจะมีค่าแคบกว่านั้น อย่างไรก็ตาม ค่าที่ระบุนั้นมีความสำคัญน้อยกว่ามาตรฐานที่ใช้วัดค่าดังกล่าว และไม่ว่าจะระบุค่าความซ้ำได้ (repeatability) ร่วมด้วยหรือไม่ — เนื่องจากความสม่ำเสมอในการผลิต ค่าความซ้ำได้แบบสองทิศทาง (bi-directional repeatability) จึงเป็นค่าที่มีประโยชน์มากกว่า
5. ต้องการแม็กกาซีนที่รองรับเครื่องมือกี่ชิ้น นับจำนวนขั้นตอนการปฏิบัติงานในกระบวนการของท่าน แล้วเพิ่มอีกสองถึงสามชิ้นเพื่อสำ dựอง แม็กกาซีนแบบ 16 ตำแหน่งเหมาะกับชิ้นส่วนที่เรียบง่าย ส่วนแม็กกาซีนแบบ 24 ตำแหน่งขึ้นไปมีมูลค่าคุ้มค่าหากท่านต้องการให้เครื่องทำงานโดยไม่ต้องมีผู้ควบคุม เพราะทุกครั้งที่หลีกเลี่ยงการเปลี่ยนเครื่องมือ หมายถึงลดการแทรกแซงด้วยมือลงหนึ่งครั้ง
6. เครื่องจักรกัดแนวตั้ง (VMC) สามารถทำงานแบบ 5 แกนได้หรือไม่ ได้ ด้วยสองวิธี คือ (1) เครื่องจักร 3 แกนที่ติดตั้งโต๊ะหมุน 4 แกนและแท่นรองรับแบบ trunnion (สามารถหมุนแบบจับจุดหรือหมุนพร้อมกันได้ ขึ้นอยู่กับระบบควบคุม) หรือ (2) เครื่องจักรแบบ 5 แกนที่ออกแบบมาเฉพาะ โปรดตรวจสอบให้แน่ชัดว่าใบเสนอราคาอ้างถึงแบบใด — คำว่า "รองรับการทำงานแบบ 5 แกน" (5-axis capable) มีความกำกวม และราคาอาจต่างกันมาก
7. ควรตรวจสอบอะไรบ้างหลังติดตั้งเครื่องจักรกัดแนวตั้ง (VMC) เริ่มด้วยการปรับระดับและตรวจสอบเรขาคณิตก่อน ตามด้วยการวัดความคลาดเคลื่อนของแกนหมุน (spindle runout) แล้วจึงทำการตัดชิ้นงานต้นแบบครั้งแรกให้สอดคล้องกับค่าความคลาดเคลื่อนที่ระบุในแบบแปลน จากนั้นวัดการเปลี่ยนแปลงจากความร้อน (thermal drift) ระหว่างการทำงานอย่างต่อเนื่องเป็นระยะเวลาหนึ่ง บันทึกผลทั้งสี่รายการนี้ไว้ในรายงานการติดตั้ง — เอกสารฉบับนี้คือหลักฐานเชิงประจักษ์ที่ใช้ยืนยันข้อพิพาทเกี่ยวกับค่าความคลาดเคลื่อนในอนาคต ไม่ใช่เพียงการอภิปรายทั่วไป
สรุป: ห้าขั้นตอนการตรวจสอบ
- อ่านระยะการเคลื่อนที่ ไม่ใช่ขนาดโต๊ะ — และยืนยันว่าเครื่องมือสามารถเข้าถึงทุกองค์ประกอบได้
- เลือกแบบของปลอกแกนหมุน (spindle taper) และความเร็วรอบให้สอดคล้องกับวัสดุที่ใช้งาน ไม่ใช่ตามหัวข้อโปรโมชันในโบรชัวร์
- เลือกประเภทของรางนำทาง (guideway) ตามความรุนแรงของการตัด แล้วประเมินผลลัพธ์ที่ได้จริง ไม่ใช่เทคโนโลยีที่ใช้
- เรียกร้องข้อมูลการทดสอบตามมาตรฐาน ISO 10791 พร้อมทั้งการทดสอบปฏิบัติจริง (run-off) ด้วยหมายเลขซีเรียลของเครื่องคุณ
- ยืนยันสถานะการรับรอง CE ให้สอดคล้องกับกำหนดเส้นตายวันที่ 20 มกราคม พ.ศ. 2570 และจัดทำรายงานการวางระบบให้เสร็จสมบูรณ์
ศูนย์กลึงแนวตั้ง (VMC machining center) เป็นทรัพย์สินที่ใช้งานได้นานสิบปี แผ่นข้อมูลจำเพาะ (spec sheet) คือจุดเดียวที่คุณยังสามารถปรับเปลี่ยนผลลัพธ์ได้โดยไม่มีค่าใช้จ่าย



