
 EN




اخبار
مرکز ماشینکاری VMC: چگونه برگه مشخصات فنی را قبل از خرید بخوانیم
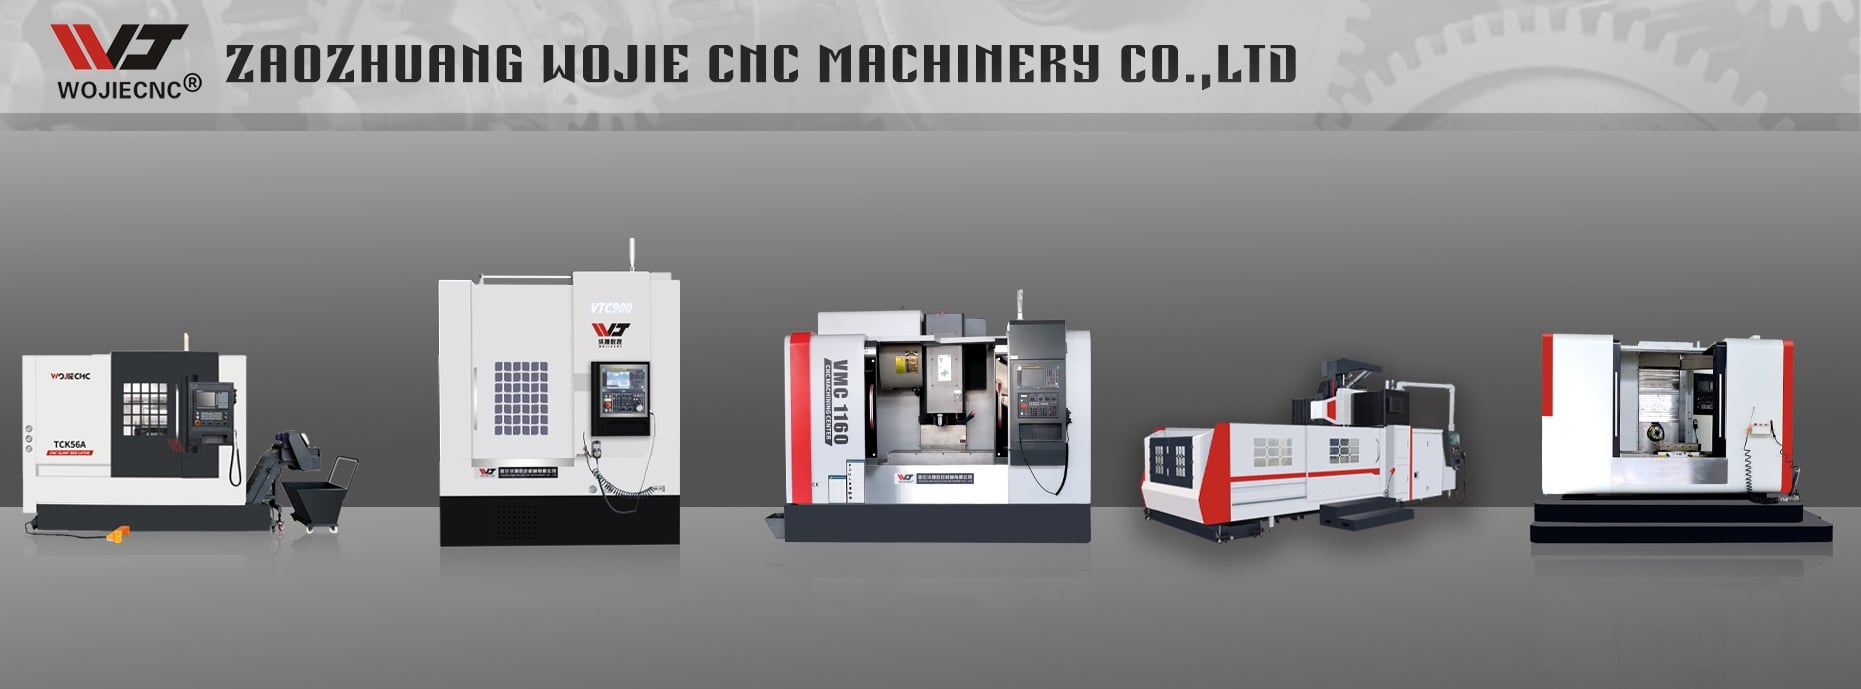
مرکز ماشینکاری VMC یک فرز سیانسی با محور عمودی و تغییردهنده خودکار ابزار است؛ و مشخصهای که تعیین میکند آیا این دستگاه تلرانس مورد نظر را حفظ میکند یا نه، سرعت محور اصلی نیست — بلکه ترکیبی از حجم کار، نوع راهنمایی، دقت موقعیتیابی و آزمون پذیرش انجامشده برای این اعداد است.
برگه مشخصات فنی VMC را به این ترتیب بخوانید: (۱) اندازه میز و حرکتهای X/Y/Z در مقایسه با بزرگترین قطعه شما؛ (۲) شیب محور اصلی و محدوده سرعت آن در مقایسه با جنس مادهی شما؛ (۳) نوع راهنمایی در مقایسه با شدت برش شما؛ (۴) دقت موقعیتیابی و استانداردی که بر اساس آن اندازهگیری شده است؛ (۵) ظرفیت ذخیرهسازی ابزار در برابر تعداد عملیات شما. سایر موارد — برند کنترل، نوار حمل براده، پروب — مربوط به پیکربندی هستند.
این راهنما توضیح میدهد که هر خط چه معنایی دارد، یک مثال کاربردی را روی یک صفحه مشخصات واقعی نشان میدهد و پنج بررسی قراردادی را که باید قبل از پرداخت سپرده انجام دهید فهرست میکند.
VMC چیست — و زمانی که این ماشین مناسب نیست
مرکز ماشینکاری عمودی قطعه کار را روی یک میز افقی نگه میدارد و یک مغزل عمودی را به سمت آن پایین میآورد و بهصورت خودکار ابزارها را از یک مخزن تعویض میکند. این معماری برای قطعات منشوری مناسب است: صفحات، پوستهها، نگهدارندهها، قالبها، کامها و هر قطعهای که جهت اصلی ماشینکاری آن از بالا باشد.
این ماشین در سه موقعیت مناسب نیست:
- قطعه کار یک شفت یا یک دیسک است. ماشینکاری چرخشی (تُرنینگ) کارآمدتر است؛ در یک دستگاه تراش، قطعه کار میچرخد نه اینکه ابزار دور آن حرکت اینترپولیشنی انجام دهد.
- قطعه کار یک جعبه بزرگ است که نیاز به ماشینکاری روی چهار یا پنج وجه دارد. مرکز ماشینکاری افقی (HMC) قطعه را روی میز چرخان تنظیم میکند و محور اصلی را در وضعیت افقی نگه میدارد؛ این امر نیاز به حرکت عمودی بلند (Z) و ابزارهای دراز را از بین میبرد.
- قطعه کوچک، تخت و ساده است و تولید آن با حجم پایین انجام میشود. فرز سیانسی سهمحوری بدون تعویضکننده ابزار هزینه کمتری دارد و ممکن است برای کار مورد نیاز کافی باشد.
مزیت واقعی ماشین فرز عمودی (VMC) تلفیق تنظیمات است: سوراخکاری، فرزکاری، گشادکاری، شیارزنی و رزوهکوبی سفت — همه در یک بار جابهجایی قطعه؛ و دقیقاً این تلفیق است که دقت را تأمین میکند — زیرا هر بار نصب مجدد قطعه فرصتی برای از دست دادن دقت است.
نه مشخصهای که دقت را تعیین میکنند
دو مورد از این موارد معمولاً اشتباه خوانده میشوند. مسافت حرکت، اندازه میز نیست — یک میز به ابعاد ۸۰۰ × ۳۲۰ میلیمتر به معنای داشتن حرکت ۸۰۰ میلیمتری در جهت X نیست، و تفاوتِ این دو همان چیزی است که مانع پردازش انتهای قطعات بلند میشود. و دقت موقعیتیابی بدون استاندارد آزمون مربوطه غیرقابلردکردن است ؛ ±۰٫۰۰۷۵ میلیمتر که بر اساس استانداردی اعلامشده اندازهگیری شده باشد، یک مشخصهفنی است، اما همین عدد بدون اشاره به استاندارد، صرفاً یک ادعاست.
راهانداز جعبهای در مقابل راهانداز خطی: انتخابی که ماشین را تعریف میکند
این تصمیم مهمترین موضوع بحث خریداران است، و معمولاً این بحث از زاویهای نادرست طرح میشود.
کنت سیانسی دو مکانیسم را بهصورت ساده و روشن توصیف میکند. راهنمایهای جعبهای «دو سطح فلزی با دقت بالا که لایهای نازک از روغن روانکننده بین آنها قرار دارد»، معمولاً با لایهای از مادهٔ تورسایت و جیبهای روغنی که بهصورت دستی روی سطح حکاکی شدهاند. راهروی خطی بهصورتی کار میکنند که «شبیه به یاتاقانهای غلطکی یا سوزنی است، اما بهصورت تخت ساخته شدهاند» — وسایل حملونقل یاتاقانی که روی ریلهایی بستهشده به قالب ریختهگری حرکت میکنند ( کنت سیانسی ).
پیامدهای عملی، به بیان خود کنت:
نتیجهگیری کنت این است که ارزش نقلقول کردن از هر تأمینکنندهای دارد: «مهمترین چیز در هر ابزار ماشین، کیفیت کلی آن است نه هیچ فناوری خاصی.» یک ماشین VMC خطی با ساختار خوب، عملکردی بهتر از یک ماشین VMC با راهنمایی جعبهای (box-way) با ساختار ضعیف دارد و بالعکس. نوع راهنمایی نشاندهندهٔ آن ترجیحی است که سازنده در طراحی اعمال کرده — نه اینکه چقدر خوب آن را اجرا کرده است.
مثال کاربردی: خواندن یک برگهٔ مشخصات واقعی
مشورت انتزاعی آسان است. در اینجا نحوهٔ خواندن نُه خط از یک برگهٔ مشخصات واقعی ماشین VMC سطح پایه — یعنی مدل VMC640 — آورده شده تا بتوانید ببینید «مشخص» در عمل چگونه به نظر میرسد.
با این تفسیر، برگهٔ مشخصات به شما میگوید دستگاه چیست برای یعنی قطعات منشوری کوچک تا متوسط، آلومینیوم و فولاد سبک، تولید انبوهی که در آن سرعت حرکت سریع اهمیت دارد، و همچنین وجود امکان انتخابی میز چرخان چهارمحوره. همچنین به شما میگوید دستگاه برای چه کاری نیست نه برای: قالبهای سنگین، برشهای عمیق و قطعهقطع در فولاد سختشده، یا قطعاتی که نیازمند بیش از ۱۶ ابزار هستند.
این سطح از تفسیر باید برای هر پیشفاکتوری که دریافت میکنید اعمال شود. برگهٔ مشخصاتی که نتوانید به این شکل تفسیر کنید، برگهای است که نمیتوانید آن را با سایر برگهها مقایسه کنید.
VMC در مقابل HMC: کدام پیکربندی با قطعات شما سازگان دارد؟
قاعده تصمیمگیری: اگر بیش از نیمی از عملیات شما روی یک وجه انجام میشود، یک ماشین فرز عمودی (VMC) بخرید. اگر قطعه به چهار یا پنج وجه نیاز دارد و شما بهطور مکرر آن را دوباره در جایگاهگذاری میکنید، ماشین فرز افقی (HMC) خود را تنها از طریق صرفهجویی در زمان راهاندازی جبران میکند.
مواردی که باید پیش از سفارش تأیید شوند
پنج بررسی، به ترتیب اهمیت اثرگذاری:
- دادههای آزمون هندسی و موقعیتیابی. برای ماشینهای مرکزی فرز، خانوادهٔ مربوطه عبارت است از استاندارد ایزو ۱۰۷۹۱ — شرایط آزمون برای مراکز ماشینکاری که شامل استاندارد ایزو ۱۰۷۹۱-۷ برای دقت برش در ماشینهای دارای ۳ تا ۵ محور همزمان ( ایزو<br> ). گزارش را درخواست کنید، نه شمارهٔ استاندارد.
- آزمون اجرا پس از راهاندازی (Run-off test) روی شمارهٔ سریال شما. قطعهٔ آزمون تعریفشدهای که روی ماشینی که خریداری میکنید اجرا میشود و نتایج ابعادی آن با امضا ثبت شدهاند. نه یک نمایشدهنده (دمو). فیلم .
- تأیید صحت مهرهٔ چرخشی (اسپیندل) و هندسهٔ ماشین در زمان نصب. ترازبندی، زاویهٔ قائمه، انحراف دورانی اسپیندل و اولین قطعهٔ تولیدشده، که در گزارش راهاندازی ثبت شدهاند.
- هماهنگی با بازار. نشانCE برای اتحادیهٔ اروپا — و توجه داشته باشید که آییننامهٔ (اتحادیهٔ اروپا) ۲۰۲۳/۱۲۳۰ از ۲۰ ژانویهٔ ۲۰۲۷ الزامی میشود و جایگزین دستورالعمل ۲۰۰۶/۴۲/EC میگردد (EUR-Lex ). تأیید کنید که پروندهٔ فنی پیش از تاریخ نصب شما بهروزرسانی خواهد شد.
- قطعات یدکی و تعهدات پاسخدهی بهصورت کتبی. زمانهای تحویل مهره، راهنمای سطحی و پیچ گلولهای، همراه با پنجرهٔ زمانی مشخصشدهٔ پاسخدهی.
یک مورد دیگر اضافه کنید که خریداران فراموش میکنند: پردازندهٔ پساز کنترل سیستم . یک ماشین تحت کنترل فانوک و یک ماشین تحت کنترل سینتک از دید برنامهنویس CAM شما قابل تعویض نیستند. پیش از انتخاب سیستم کنترل، وجود پردازندهٔ پساز کنترل را تأیید کنید تا هزینهها کاهش یابد.
ساختار محدودهٔ VMC ووجی
شرکت ووجی سیانسی (شرکت ماشینآلات سیانسی زائوزوانگ ووجی محدود) مراکز ماشینکاری عمودی را در یک طیف گامبهگام (نه بر پایهٔ یک پلتفرم واحد) تولید میکند؛ این امر گفتوگوی انتخاب را سادهتر میسازد:
- VMC640 — ردهٔ ورودی: اتصال BT40، راهنمای سطحی خطی روی هر سه محور، ماگزین ۱۶ جایگاهی (با امکان انتخاب ماگزین ۲۴ جایگاهی با بازو)، صفحهٔ چرخان محور چهارم قابل ارائه. مناسب برای قطعات پریزمی کوچک و کارهای قالبسازی.
- VMC850 / VMC1160 — محدودهٔ کاری میانی برای صفحات و پوستههای بزرگتر، با همان گزینههای سیستم کنترل و راهنمای سطحی.
- VMC1270 — پیکربندی پنج محوره برای هندسههای پیچیده در یک نصبگذاری.
گزینههای رایج پیکربندی در سرتاسر این مجموعه شامل کنترلرهای فانوک، زیمنس، میتسوبیشی، جیاسکی یا سینتک، کنترل سه، چهار یا پنج محوره و مجموعههای شفت با شفتهای هیمین و یاتاقانهای اناسکی درجهی پی۴ است. این شرکت شش مرکز تولید دارد، گواهینامههای آیاساو ۹۰۰۱ و سیای را داراست و خدمات سازنده تجهیزات اصلی (اوئیام) و سازنده طرف قرارداد (اودیام) را ارائه میدهد؛ همچنین سفارشیسازی رنگ، عملکرد و پیکربندی را برای خریدارانی که نیاز به تطبیق ماشین با سلول موجود دارند — نه با واحدی از فهرست محصولات — فراهم میکند.
ارزش عملی یک مجموعهٔ گامبهگام برای خریدار این است که میتوانید بر اساس خانوادهٔ قطعات مشخص کنید — مثلاً ویامسی۶۴۰ برای کارهای کوچک، ویامسی۸۵۰ یا ۱۱۶۰ برای کارهای میانی — بهجای اینکه برای فضایی که هرگز استفاده نخواهید کرد هزینه بپردازید.
سوالات متداول
۱. ویامسی مخفف چیست؟ مرکز ماشینکاری عمودی — دستگاه فرز سیانسی با محور چرخش عمودی و تعویضکنندهٔ خودکار ابزار. جهتگیری عمودی به دلیل کمک گرانش در ریزش برادهها و دید واضحتر اپراتور از ناحیهٔ برش، رایجترین پیکربندی در کارگاههای تولیدی است.
۲. آیا مرکز ماشینکاری عمودی با راهنمای جعبهای یا راهنمای خطی بهتر است؟ هیچکدام، بهصورت انتزاعی. راهنمایهای خطی سرعت حرکت بالاتری را امکانپذیر میسازند و پدیدهٔ چسبش-لغزش را کاهش میدهند؛ بنابراین برای کارهای تولیدی و آلومینیوم مناسباند. راهنمایهای جعبهای بارهای سنگینتری را تحمل میکنند و در برابر لرزش در برشهای سنگین یا ناپیوسته مقاومت بیشتری دارند. آنچه از نوع راهنمایی مهمتر است، کیفیت ساخت دستگاه حول آن است.
۳. چه شیبی برای محور اصلی انتخاب کنم — BT40 یا HSK؟ BT40 گزینهٔ عملی و پیشفرض است: اکوسیستم گستردهای از ابزارها، سفتی کافی برای اکثر کارها و هزینهٔ پایینتر ابزار. HSK-A63 عملکرد بهتری در سرعتهای بالا و دقت بالاتری در تعویض مکرر ابزار ارائه میدهد، اما هزینهٔ ابزار آن بیشتر است. تنها در صورتی HSK را انتخاب کنید که کار شما واقعاً به سرعت بالا نیاز داشته باشد.
۴. دقت موقعیتیابی مناسب برای یک ماشین تراش عمودی (VMC) چقدر است؟ ماشینهای سطح ورودی معمولاً دقتی حدود ±۰٫۰۰۷۵ میلیمتر را اعلام میکنند، در حالی که ماشینهای میانرده دقت بهتری دارند. این مقدار خود بهتنهایی کمتر اهمیت دارد تا استانداردی که بر اساس آن اندازهگیری شده و اینکه آیا تکرارپذیری نیز همراه آن ذکر شده است — زیرا برای ثبات تولید، تکرارپذیری دوطرفه عدد مفیدتری محسوب میشود.
۵. چند ابزار در مخزن ابزار نیاز دارم؟ تعداد عملیات موجود در فرآیند خود را بشمارید، سپس دو یا سه ابزار اضافی برای پوشش احتمالی اضافه کنید. مخزن ۱۶ جایگاهی برای قطعات ساده مناسب است؛ اما اگر قصد اجرای بیوقفه را دارید، مخزن ۲۴ جایگاهی یا بزرگتر ارزش پرداخت دارد، زیرا هر تغییر ابزاری که اجتناب از آن ممکن شود، یک مداخلهٔ دستی غیرضروری را حذف میکند.
۶. آیا یک VMC میتواند کارهای ۵ محوره انجام دهد؟ بله، به دو روش: اول، یک ماشین ۳ محوره با میز چرخان ۴ام و سیستم ترونیون (با قابلیت اندیسگذاری یا همزمان، بسته به نوع کنترل)، و دوم، یک ماشین اختصاصی ۵ محوره. حتماً بررسی کنید که پیشفاکتور مربوط به کدام یک از این دو نوع است — عبارت «قابلیت انجام کار ۵ محوره» مبهم است و تفاوت قیمتی بین این دو قابل توجه است.
۷. چه مواردی را باید هنگام نصب VMC بررسی کنم؟ اول ترازبندی و هندسه، سپس انحراف محور چرخش، سپس انجام یک برش آزمایشی اولیه با دقتی مطابق با تلرانس نقشهٔ شما، و در نهایت اندازهگیری انحراف حرارتی در طول یک دورهٔ کار طولانی. تمام این چهار مورد را در گزارش راهاندازی ثبت کنید — این سند تنها مدرکی است که هر اختلافی دربارهٔ تلرانسها را به جای یک گفتوگوی غیررسمی، به یک مناقشهٔ مبتنی بر واقعیت تبدیل میکند.
خلاصه: پنج بررسی
- مسافت حرکت را بخوانید، نه اندازهٔ میز — و تأیید کنید که ابزار به تمام ویژگیها دسترسی دارد.
- شیب مخروطی و سرعت اسپیندل را با توجه به جنس مادهٔ شما تنظیم کنید نه با توجه به عنوان جذاب روی بروشور.
- نوع راهنمایی را بر اساس شدت برش انتخاب کنید سپس اجرا را ارزیابی کنید، نه فناوری.
- دادههای آزمون ISO 10791 و همچنین یک آزمون عملیاتی روی شمارهٔ سریال خود را از تأمینکننده درخواست کنید.
- وضعیت CE را در مقایسه با مهلت ۲۷ دی ۱۴۰۵ تأیید کنید و تنظیم گزارش راهاندازی.
یک مرکز ماشینکاری عمودی (VMC) دارای عمری حدود ده سال است. صفحهٔ مشخصات تنها جایی است که هنوز میتوانید بدون هیچ هزینهای نتیجهٔ نهایی را تغییر دهید.



