
 EN




الأخبار
مركز تشغيل آلي من نوع VMC: كيفية قراءة ورقة المواصفات قبل الشراء
مركز تشغيل آلي من نوع VMC هو مخرطة تحكم رقمي حاسوبي (CNC) ذات محور رأسي ومزودة بمغير أدوات تلقائي، والمواصفة التي تحدد ما إذا كان يحافظ على التحمل المطلوب ليست سرعة المحور — بل هي مجموعة من العوامل تشمل حجم منطقة العمل، ونوع الممرات الإرشادية، ودقة التموضع، والاختبار التقبّلي الذي يقف خلف هذه الأرقام.
اقرأ ورقة مواصفات مركز VMC بالترتيب التالي: (١) حجم الطاولة ومسافات الحركة على المحاور X/Y/Z مقارنةً بأكبر قطعة ستُشغَّل؛ (٢) شكل وتدرّج محور الدوران ومدى سرعته مقارنةً بالمادة المستهدفة؛ (٣) نوع الممرات الإرشادية مقارنةً بشدة عملية القطع؛ (٤) دقة التموضع و المعيار الذي قيست عليه؛ (٥) سعة مخزن الأدوات بالنسبة إلى عدد العمليات التي تُنفَّذ. أما كل ما عدا ذلك — مثل علامة التحكم، وناقل الرقائق، والمجس — فهو يتعلَّق بالتكوين.
يوضِّح هذا الدليل معنى كل بندٍ، ويقدِّم مثالاً تطبيقيًّا على ورقة مواصفات فعلية، ويعدد خمسة فحوصات تعاقدية يجب إجراؤها قبل دفع أي مبلغ تأمين.
ماهية مركز التشغيل الرأسي — ولماذا قد يكون غير مناسب في بعض الحالات
يُثبِّت مركز التشغيل الرأسي القطعة المراد تشغيلها على طاولة أفقية، ويُنزِل عمودًا رأسيًّا عليها تلقائيًّا مع تبديل الأدوات تلقائيًّا من المخزن. وتتناسب هذه البنية مع الأجزاء المُضلَّعة: كالألواح والغلاف والدعائم والقوالب والكماشات وأي جزءٍ آخر تكون فيه الاتجاه السائد للتشغيل من الأعلى.
وهو غير مناسب في ثلاث حالات:
- إذا كانت القطعة عبارة عن عمود أو قرص. فالتشكيـل بالدوران أكثر كفاءة؛ إذ يدور المخرطة القطعة بدلًا من تحريك الأداة حولها.
- إذا كانت القطعة صندوقًا كبيرًا يتطلَّب تشغيل أربعة أو خمسة أوجه. مركز تشغيل أفقي (HMC) يُدوّر القطعة على طاولة دوارة ويحافظ على المحور الأفقي، مما يلغي الحاجة إلى حركة رأسية طويلة (Z) وأدوات طويلة.
- القطعة صغيرة ومسطحة وبسيطة، وبكميات منخفضة. مِخرطة CNC ثلاثية المحاور بدون جهاز تبديل أدوات تكون أقل تكلفة وقد تكفي للاستخدام.
الميزة الحقيقية لمِخرطة التشغيل الرأسية (VMC) تكمن في دمج عمليات الإعداد: الحفر، والتنعيم، والتكبير، والتشطيب الدقيق، والثقب الصلب، كل ذلك في تثبيت واحد — ومن هنا تنشأ الدقة فعليًّا؛ إذ إن كل إعادة تثبيت تمثل فرصة لفقدان هذه الدقة.
التسع مواصفات التي تحدد الدقة
اثنتان من هذه البنود تُفسَّران عادةً خطأً مسافات الحركة ليست هي حجم الطاولة — طاولة مقاسها ٨٠٠ × ٣٢٠ مم لا تعني أن مدى الحركة على المحور سيني هو ٨٠٠ مم، والفرق بينهما هو ما يمنعك من تشغيل نهايات قطعة طويلة. و دقة التموضع دون معيار اختبار مُحدَّد لا يمكن دحضها أو إثباتها ؛ ±٠٫٠٠٧٥ مم مقاسة وفق معيار مذكور هي مواصفة فنية، أما نفس القيمة دون الإشارة إلى معيار فهي ادعاء.
الطريقة المربعة مقابل الطريقة الخطية للإرشاد: القرار الذي يُحدِّد طبيعة الآلة
هذا هو القرار الذي يتجادل فيه المشترون أكثر ما يتجادلون، والجدال عادةً ما يُطرح بطريقة خاطئة.
توضِّح شركة كينت سي إن سي الآليتين ببساطة. الأدلة الصندوقية هي «زوج من الأسطح المعدنية المُصقولة بدقة، وبينهما طبقة رقيقة من زيت التشحيم»، وغالبًا ما تشمل طبقة من مادة تيركايت وجيبات زيتية محفورة يدويًّا. مسارات إرشادية خطية تعمل «على غرار المحامل الدوَّارة أو محامل الإبرة، لكنها مسطَّحة الشكل» — أي عربات تحمل تتحرك على قضبان مثبتة باللحام أو البرغي على الهيكل المسبوك ( كينت سي إن سي ).
والنتائج العملية، وفق الصياغة التي قدَّمتها كينت نفسها:
استنتاج كينت هو الاستنتاج الذي يستحق الاقتباس لأي مورد: «ما هو الأهم في أي أداة آلة هو جودتها العامة وليس أي تكنولوجيا محددة». فآلة VMC خطية مبنية جيدًا تتفوق على آلة ذات طريقة صندوقية (box-way) مبنية بشكل رديء، والعكس صحيح. ونوع المجرى الإرشادي يُظهر لك أي مقايضة ركّز عليها الصانع — وليس مدى جودة تنفيذه لها.
مثال تطبيقي: قراءة ورقة مواصفات فعلية
النصائح النظرية سهلة. وإليك كيف تبدو البنود التسعة على ورقة مواصفات فعلية لآلة VMC ابتدائية المستوى — وهي طراز VMC640 — كي ترى بنفسك ما المقصود بعبارة «محددة».
إذا قرأتَها بهذه الطريقة، فإنّ ورقة المواصفات تُخبرك بما هي عليه الآلة لـ : أجزاء أولية ومتوسطة الحجم ذات أشكال هندسية، وألمنيوم وصلب خفيف، ودورات إنتاج تتطلّب سرعة في الحركة الخطية، مع إمكانية تزويد الآلة بطاولة دوّارة رباعية المحاور كخيار إضافي. كما تُخبرك أيضًا بما هي عليه الآلة لا لهذا الغرض: القوالب الثقيلة، والقطع المتقطّعة العميقة في الصلب المعالج حراريًّا، أو الأجزاء التي تحتاج إلى أكثر من ١٦ أداة.
وهذا هو المستوى الذي يجب أن تطبّقه عند قراءة كل عرض سعر تتلقّاه. فورقة المواصفات التي لا يمكنك تفسيرها بهذه الطريقة هي ورقة مواصفات لا يمكنك مقارنتها.
ماكينة طحن رأسية مقابل ماكينة طحن أفقية: أي تكوين يناسب أجزاءك؟
قاعدة اتخاذ القرار: إذا تمت أكثر من نصف عملياتك على وجه واحد، فاشترِ مركز تشغيل رأسيًّا (VMC). أما إذا احتاج الجزء إلى تشغيل أربعة أو خمسة وجوه، وقمت بإعادة تثبيته مرارًا وتكرارًا، فإن مركز التشغيل الأفقي (HMC) يُغطّي تكلفته عبر توفير وقت الإعداد.
ما يجب التحقق منه قبل الطلب
خمسة اختبارات، مرتبة حسب درجة التأثير:
- بيانات الاختبار الهندسية وبيانات تحديد المواقع. بالنسبة لمراكز التشغيل، فإن المجموعة القياسية ذات الصلة هي ISO 10791 — شروط الاختبار لمراكز التشغيل ، والذي يشمل ISO 10791-7 لضبط الدقة في الآلات ذات المحاور المتزامنة الثلاثة إلى الخمسة ( ISO اطلب التقرير، وليس الرقم.
- اختبار التشغيل على رقم التسلسل الخاص بك. جزء اختبار مُعرَّف مقطوع على الجهاز الذي تشتريه، مع نتائج أبعادية موقَّعة. وليس عرضًا توضيحيًّا. فيديو .
- التحقق من المغزل والهندسة عند التركيب. تحقيق التسوية، والتعامد، وانحراف دوران المغزل، وقطع أول قطعة، مع تسجيل كل ذلك في تقرير التأهيل.
- الامتثال للسوق. علامة CE للاتحاد الأوروبي — ولاحظ أن يصبح اللائحة (الاتحاد الأوروبي) 2023/1230 إلزاميًّا في ٢٠ يناير ٢٠٢٧، مستبدلةً بالتوجيه ٢٠٠٦/٤٢/EC. (EUR-Lex تأكيد تحديث الملف التقني قبل تاريخ تركيبك.
- قطع الغيار والالتزامات المتعلقة بالاستجابة، مكتوبةً بشكل رسمي. أوقات التوريد للمغزل، وأسطح التوجيه، والبرغي الكروي، بالإضافة إلى نافذة زمنية محددة للاستجابة.
أضف بندًا إضافيًّا ينساه المشترون غالبًا: المعالج اللاحق لنظام التحكم آلة خاضعة للتحكم من شركة فانوك وآلة خاضعة للتحكم من شركة سينتيك ليستا قابلتين للتبديل من وجهة نظر مبرمج نظام التصنيع بمساعدة الحاسوب (كَام). تأكّد من توفر المعالج اللاحق قبل اختيار نظام التحكم لتوفير المال.
كيفية هيكلة نطاق ماكينات التشغيل العمودية من شركة ووجي
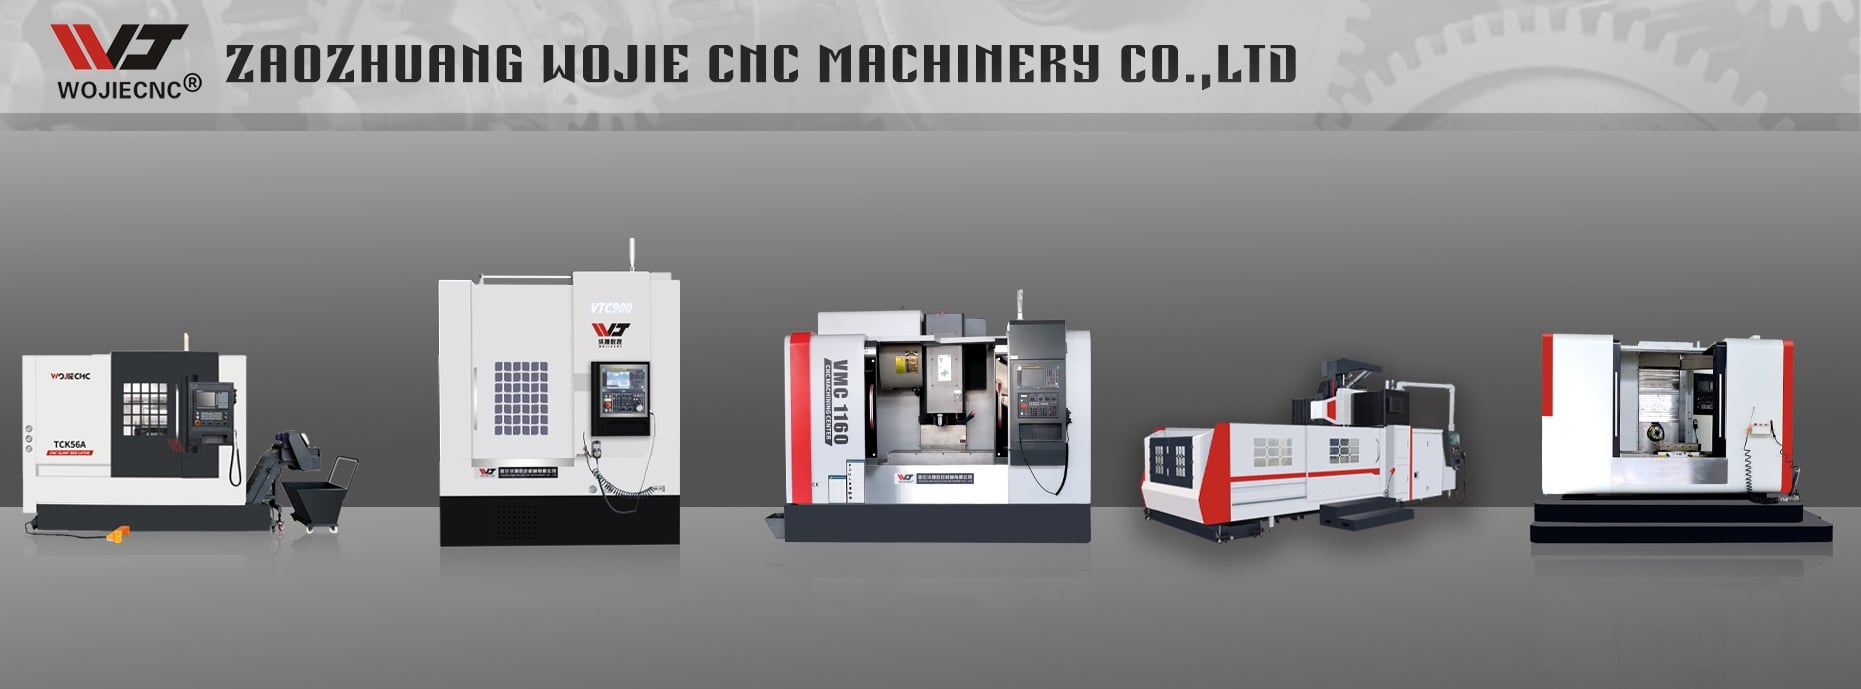
تُصنّع شركة ووجي لآلات التحكم العددي (ووجي سي إن سي، المحدودة في زاوتشوانغ) ماكينات التشغيل العمودية ضمن نطاق متدرج بدلًا من منصة واحدة، مما يبسّط عملية الاختيار:
- VMC640 — فئة المبتدئين: معيار BT40، مسار دليل خطي على المحاور الثلاثة، مجلة ذات ١٦ محطة (يمكن اختيار مجلة ذات ذراع ٢٤ محطة)، وجهاز دوران رأسي للمحور الرابع متاح. وهي مناسبة للأجزاء المنشورية الصغيرة وأعمال القوالب.
- VMC850 / VMC1160 — نطاقات عمل متوسطة الحجم لألواح أكبر وعلب غلاف أكبر، مع نفس خيارات نظام التحكم ومسارات الدليل.
- VMC1270 — تكوين خماسي المحاور لمعالجة الأشكال الهندسية المعقدة في إعداد واحد.
تشمل خيارات التكوين المشتركة عبر المجموعة وحدات تحكم من شركات فانوك، سيمينز، ميتسوبيشي، جي إس كيه أو سينتيك، والتحكم في ٣ أو ٤ أو ٥ محاور، وتجميعات المغزل المصنوعة باستخدام مغازل هيمن ومحامل إن إس كيه من الدرجة بي ٤. وتدير الشركة ست قواعد إنتاج، وتحصل على شهادات آيزو ٩٠٠١ و سي إي، وتوفر خدمات التصنيع حسب الطلب (أو إي إم) والتصنيع حسب التصميم (أو دي إم)، بالإضافة إلى تخصيص الألوان والوظائف والتكوين للعملاء الذين يحتاجون إلى تكييف الجهاز مع خلية إنتاج قائمة بدلًا من شراء وحدة جاهزة من الكتالوج.
أما القيمة العملية لمجموعة ذات درجات متدرجة بالنسبة للمشتري فهي أن بإمكانه تحديد النوع حسب عائلة القطع — مثل طراز في إم سي ٦٤٠ للأعمال الصغيرة، وطرازي في إم سي ٨٥٠ و ١١٦٠ للأعمال متوسطة الحجم — بدل دفع ثمن حيز تشغيلي لن يستخدمه أبدًا.
الأسئلة الشائعة
١. ما المقصود بـ في إم سي؟ مركز تصنيع عمودي — وهي آلة طحن رقمية تحكمها الحاسوب مزودة بمغزل مُوجَّه بشكل عمودي ومغيّر أدوات آلي. ويُسهِّل التوجيه العمودي لمحور المغزل سقوط الرقائق بفعل الجاذبية، كما يوفّر للمُشغِّل رؤية واضحة لمنطقة القطع، ولذلك فهو التكوين الأكثر انتشارًا في ورش العمل.
٢. أيُّ نوعٍ أفضل: ماكينة تشغيل عمودية ذات مسار صندوقي أم ذات مسار خطي؟ لا أحد منهما، بشكل مجرد. فالمسارات الخطية تسمح بسرعات انتقال أعلى وتقلل ظاهرة الالتصاق-الانزلاق، لذا فهي مناسبة لأعمال الإنتاج وللمعالجة على الألومنيوم. أما المسارات الصندوقية فتحمل أحمالاً أعلى وتقاوم الاهتزازات بشكل أفضل عند التشغيل الثقيل أو عند القطع المتقطِّع. وما يهم أكثر من النوع هو جودة التصنيع والتصميم المحيط بالآلة.
٣. أي نوع من التدرّج المحوري يجب أن أختاره: BT40 أم HSK؟ BT40 هو الخيار العملي الافتراضي: فهو يتمتّع بنظام واسع من أدوات التثبيت، وصلابة كافية لمعظم المهام، وتكلفة أقل لأدوات التثبيت. أما HSK-A63 فيقدّم أداءً أفضل عند السرعات العالية ودقة متكررة في تغيير الأدوات، لكن بتكلفة أعلى لأدوات التثبيت. اختر HSK فقط إذا كانت مهامك تتطلّب فعلاً تلك السرعات.
٤. ما دقة التموضع الجيدة لماكينة التشغيل العمودية؟ تتراوح دقة آلات الفئة المبتدئة عادةً حول ±٠٫٠٠٧٥ مم، بينما تكون دقة الآلات متوسطة المدى أكثر ضيقًا. وليست القيمة بحد ذاتها هي الأهم، بل المعيار الذي قيست وفقه والسؤال عما إذا كانت تكرارية الأداء مذكورة معها أم لا — فلتثبيت الجودة في الإنتاج، تُعد التكرارية ثنائية الاتجاه المؤشر الأكثر فائدة.
٥. كم عدد الأدوات المطلوبة في المجلة؟ عد العمليات في عمليتك، ثم أضف اثنين أو ثلاثة أدوات احتياطيًّا. وتصلح مجلة من ١٦ محطة للأجزاء البسيطة؛ أما عند الرغبة في التشغيل غير المراقب، فيُوصى باقتناء مجلة من ٢٤ محطة فأكثر، لأن كل تغيير لأداة تتجنبه يعني تدخلًا يدويًّا لا حاجة له.
٦. هل يمكن لآلة طحن رأسية (VMC) تنفيذ أعمال خمسية المحاور؟ نعم، وبطريقتين: إما آلة ثلاثية المحاور مزوَّدة بطاولة دورانية محورها الرابع ومحور ترنون (إما مُؤشَّر أو متزامن، حسب نوع وحدة التحكم)، أو آلة مخصصة تمامًا لخمسة محاور. وتأكد من نوع الآلة المذكورة في العرض السعري — فعبارة «قادرة على العمل خمسي المحاور» غامضة، والفرق في السعر كبير جدًّا.
٧. ما الذي يجب أن تتحقق منه عند تركيب آلة الطحن الرأسية (VMC)؟ أولاً، التسوية والهندسة، ثم انحراف المغزل، ثم قطع أول عينة ضمن تحمل الرسم الهندسي الخاص بك، ثم قياس الانجراف الحراري خلال تشغيل مستمر. سجّل جميع القياسات الأربعة في تقرير التسليم — فهذه الوثيقة هي ما يجعل أي نزاع لاحق حول التحمل أمراً واقعياً وليس مجرد حديث.
ملخّص: الخمسة فحوصات
- اقرأ مسافات الحركة، وليس حجم الطاولة — وتأكد من أن الأداة تصل إلى كل عنصر من عناصر القطعة.
- اختر مقطع المغزل وسرعته بما يناسب مادتك وليس بما يناسب العنوان الجذّاب في الكتيب.
- اختر نوع السكة الإرشادية حسب شدة القطع ثم قدّر جودة التنفيذ، وليس نوع التقنية المستخدمة.
- اطلب بيانات اختبار ISO 10791 بالإضافة إلى اختبار تشغيلي على رقمك التسلسلي.
- تحقق من حالة الامتثال لعلامة CE مقابل الموعد النهائي في ٢٠ يناير ٢٠٢٧ ووقِّع تقرير التشغيل الأولي.
مركز التشغيل العمودي (VMC) هو أصلٌ يستخدم لمدة عشر سنوات. وورقة المواصفات هي المكان الوحيد الذي لا تزال فيه قادرًا على تغيير النتيجة مجاناً.



