
 EN



Обробка довгих валів створює унікальні виклики в сучасному виробництві. Деталі, що перевищують стандартну довжину ліжка, потребують спеціального обладнання, розробленого для обробки розтягнутих заготовок із збереженням точності та стабільності. Пресний ліжковий ЧПК-токарний верстат безпосередньо вирішує ці виклики, забезпечуючи міцну платформу, спеціально розроблену для надійної обробки компонентів у вигляді довгих валів. Розуміння того, як пресний ліжковий ЧПК-токарний верстат забезпечує таку надійність, допомагає виробникам оптимізувати свої виробничі процеси й досягати стабільної якості навіть для деталей із розтягнутими геометричними параметрами.
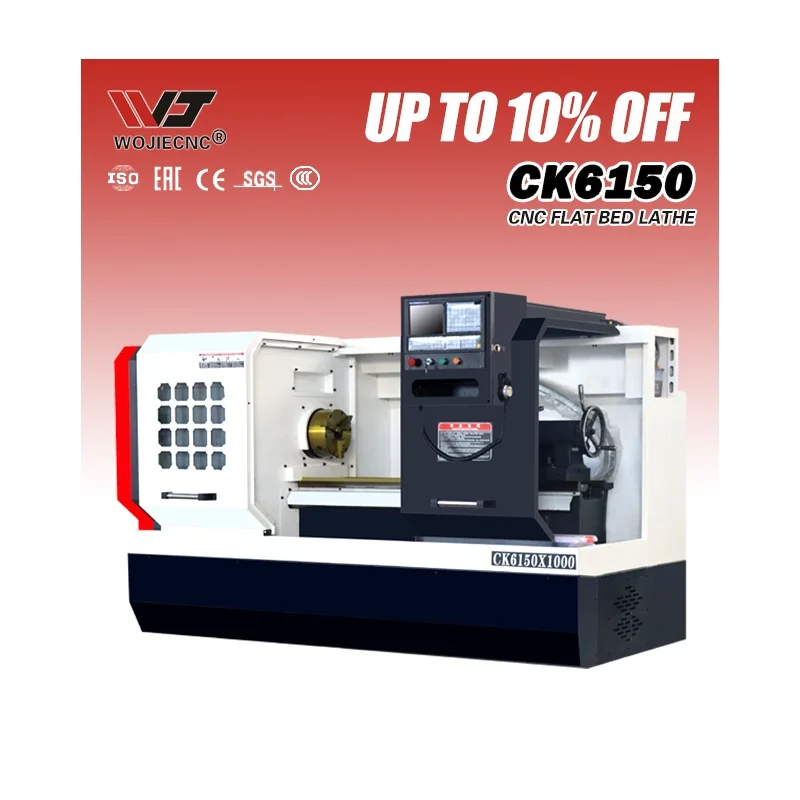
Плоский токарний верстат з ЧПУ принципово відрізняється від вертикальних або компактних конструкцій підходом до конструктивної підтримки довгих заготовок. Протяжна горизонтальна ліжкова платформа мінімізує прогин під впливом різальних сил, забезпечуючи, що плоский токарний верстат з ЧПУ зберігає розмірну точність від першого різання до останньої операції. Ця конструкторська філософія робить плоский токарний верстат з ЧПУ переважним вибором для авіаційно-космічної, автомобільної та промислової галузей, де потрібне точне виготовлення довгих валів.
Конструктивна стабільність та підтримка довгих валів
Конструкція протяжної ліжкової платформи
Основою надійного оброблення довгих валів є сама конструкція ліжка. Токарний верстат з ЧПУ з плоским ліжком має жорстку й протяжну платформу, яка охоплює всю довжину заготовки й запобігає навантаженню на консоль, що призводить до прогину. На відміну від компактних токарних верстатів, де виступна частина викликає вібрації й неточності, токарний верстат з ЧПУ з плоским ліжком рівномірно розподіляє підтримку, дозволяючи сприймати різальні зусилля по всій довжині ліжка. Саме ця здатність до протяжної підтримки робить токарний верстат з ЧПУ з плоским ліжком стабільно ефективнішим за інші конфігурації під час оброблення деталей довжиною понад 500 мм.
Інтеграція люнета й підпорної бабки
Плоскоподібний ЧПК-токарний верстат зазвичай має кілька точок опори вздовж заготовки, у тому числі точні задні бабки та додаткові підтримувальні люнети. Ці додаткові опори виступають як проміжні точки підтримки, що зменшують вібрацію та запобігають прогину або відхиленню в середніх ділянках довгих валів. Використовуючи плоскоподібний ЧПК-токарний верстат із синхронізованим розташуванням задньої бабки та підтримувальних люнетів, оператори можуть забезпечити високу точність розмірів деталей, яку неможливо досягти на коротших верстатах через втрату концентричності.
Точність і висока точність завдяки жорсткій конструкції
Биття шпинделя та контроль концентричності
Деталі з довгою віссю вимагають надзвичайної стабільності шпинделя, оскільки навіть незначне биття посилюється на великих довжинах заготовки. Токарний верстат з ЧПУ з плоскою станиною забезпечує це за рахунок прецизійних підшипників шпинделя та жорсткого корпусу шпинделя, що зберігає концентричність у межах мікрометрів. Коли токарний верстат з ЧПУ з плоскою станиною працює на контрольованих швидкостях, підібраних відповідно до геометрії заготовки, биття шпинделя залишається сталим, забезпечуючи однакові умови різання по всій довжині вала. Ця точність особливо важлива для застосувань, таких як карданні вали, валів насосів і прецизійних тримачів інструментів, де коливання або биття призводять до функціонального виходу з ладу або неприйнятної якості поверхні.
Точність траєкторії руху інструменту та якість поверхні
Жорстка основа токарного верстата з ЧПУ з плоскою станиною дозволяє системам ЧПУ точно виконувати траєкторії руху інструменту, не компенсуючи прогин або вібрацію. Подача й оберти шпинделя, запрограмовані в токарному верстаті з ЧПУ з плоскою станиною, залишаються сталими, оскільки конструкція верстата зберігає задану геометрію навіть під навантаженням різання. Ця стабільність забезпечує передбачувану якість поверхні, повторювану точність розмірів і зменшення зносу інструменту протягом усього виробничого циклу. Виробники, що використовують токарні верстати з ЧПУ з плоскою станиною, можуть досягати значень шорсткості поверхні Ra 0.4–0.8 мікрометра на довгих валках, що відповідає суворим вимогам до прецизійних зборок.
Тепловий контроль та стабільність у тривалих виробничих циклах
Циркуляція охолоджуючої рідини та виведення тепла
Розширені операції різання на деталях із довгими валами викликають значне виділення тепла, яке потрібно контролювати, щоб запобігти тепловому розширенню та втраті точності. ЧПК-токарний верстат із плоскою станиною має централізовану систему подачі охолоджувальної рідини, що постійно заллює зону різання, негайно видаляючи тепло й підтримуючи сталу температуру заготовки. Конструкція ЧПК-токарного верстата із плоскою станиною дозволяє охолоджувальній рідині рухатися вздовж усієї довжини станини, забезпечуючи однакові температурні умови для довгих валів. Коли ЧПК-токарний верстат із плоскою станиною працює з достатніми витратами та ефективним керуванням охолоджувальною рідиною, теплове зміщення залишається мінімальним, а розмірна стабільність зберігається від першого різального проходу до остаточного чистового.
Стратегії компенсації теплового розширення
Навіть за наявності чудового керування охолоджувальною рідиною тривале оброблення може спричиняти незначне теплове розширення корпусів шпинделя та структур станини. Сучасні токарний верстат з плоским ліжком системи включають алгоритми термокомпенсації, які контролюють температуру шпинделя й автоматично коригують зміщення. Комп’ютерне керування плоскоподібним ЧПУ-токарним верстатом зчитує дані з датчиків і прогнозує моделі теплового розширення, вносячи корективи в реальному часі для збереження розмірної точності навіть під час тривалої роботи. Ця адаптивна здатність забезпечує виготовлення остаточних деталей у межах заданих специфікацій навіть після виробничих циклів тривалістю шість, вісім або десять годин.
Практичні застосування та виробничі переваги
Галузеві вимоги до довгих валів
Плоскоподібний ЧПК-токарний верстат використовується в різноманітних галузях, де критично важливими є деталі з довгими валами. У виробництві авіаційної техніки плоскоподібний ЧПК-токарний верстат виготовляє валів шасі, гідравлічні циліндри та прецизійні шпінделя, для яких допуск биття може становити 0,05 мм або менше на довжині 1200 мм. У автомобільному виробництві плоскоподібний ЧПК-токарний верстат обробляє валів коробки передач, вихідні валів та компоненти проміжного валу, що вимагають стабільних градієнтів твердості й якісної шорсткості поверхні. Здатність плоскоподібного ЧПК-токарного верстата надійно підтримувати довгі деталі без втрати точності робить його стандартним вибором для цих високонавантажених застосувань.
Ефективність виробництва та оптимізація інструментів
Плоскоподібний ЧПК-токарний верстат максимізує ефективність виробництва, дозволяючи виконувати кілька операцій за один раз. Оскільки верстат зберігає жорсткість по всій довжині заготовки, оператори можуть проводити чернове, напівчистове та чистове оброблення довгих валів без проміжного переустановлення або використання додаткового обладнання. Розширена потужність плоскоподібного ЧПК-токарного верстата скорочує час на підготовку, мінімізує обробку деталей і знижує загальні виробничі витрати. Сучасні системи плоскоподібних ЧПК-токарних верстатів інтегрують транспортери стружки, автоматичні змінники інструментів та програмне забезпечення ЧПК, яке автоматично оптимізує режими різання, скорочуючи тривалість циклу й одночасно забезпечуючи надійність, яку вимагають клієнти, що виготовляють довгі вали.
Питання та відповіді
Що робить плоскоподібний ЧПК-токарний верстат кращим за вертикальний верстат для обробки довгих валів?
Плоскостний ЧПК-токарний верстат забезпечує горизонтальну опору, яка рівномірно розподіляє вагу заготовки та різальні сили по всій довжині ліжка, тоді як вертикальні токарні верстати концентрують навантаження на патроні, що призводить до прогину в непідтримуваних виступах. Конструкція плоскостного ЧПК-токарного верстата мінімізує вібрації й зберігає концентричність, забезпечуючи вищу точність при обробці довгих деталей. Вертикальні конфігурації не можуть ефективно підтримувати довгі валів без надмірного прогину й биття, тому плоскостний ЧПК-токарний верстат — єдиний практичний вибір для точного виробництва довгих валів.
Як плоскостний ЧПК-токарний верстат зберігає точність під час тривалих циклів обробки?
Плоскоподібний ЧПК-токарний верстат використовує кілька стратегій, у тому числі термокомпенсацію, циркуляцію охолоджувальної рідини та моніторинг стабільності шпинделя. Система ЧПК-керування відстежує температуру й автоматично коригує зміщення інструментів, щоб компенсувати теплове розширення, забезпечуючи збереження розмірної точності плоскоподібного ЧПК-токарного верстата навіть під час виробничих циклів тривалістю до десяти годин. Стійкі підпори та прецизійні задні бабки, які є невід’ємною частиною конструкції плоскоподібного ЧПК-токарного верстата, забезпечують проміжну підтримку, що запобігає прогину та накопиченню биття вздовж довжини заготовки.
Чи може плоскоподібний ЧПК-токарний верстат ефективно обробляти деталі, коротші за довжину його ліжка?
Так, токарний верстат з ЧПУ з плоскою станиною ефективно адаптується до коротших деталей за рахунок регульованих підпорних центрів, позиціонування хвостової бабки та розміщення патрона для створення спеціальної зони підтримки. Програмне забезпечення керування токарним верстатом з ЧПУ з плоскою станиною дозволяє операторам визначати параметри робочої довжини, тому коротші деталі отримують ту саму точність і стабільність без зайвого витрачання часу циклу. Універсальність токарного верстата з ЧПУ з плоскою станиною робить його економічним інвестиційним рішенням навіть для майстерень із різною довжиною заготовок, оскільки такий верстат однаково добре справляється як із довгими валами, так і з завданнями універсальних майстерень, що потребують гнучкості.

