
 EN



Გრძელი ღერძების დამუშავება თანამედროვე წარმოებაში უნიკალურ გამოწვევებს წარმოადგენს. სტანდარტული საწოლის სიგრძეზე მეტი ნაკეთობები საჭიროებენ განსაკუთრებულ აღჭურვილობას, რომელიც გაფართოებული ნაკეთობების დამუშავებას უზრუნველყოფს სიზუსტისა და სტაბილურობის შენარჩუნების პირობებში. Ფლეტ-ბედის მქონე CNC ტარაზი პირდაპირ ამ გამოწვევებს ამოხსნის მიზნით მიაწოდებს მძლავრ პლატფორმას, რომელიც გრძელი ღერძების ნაკეთობების სანდო დამუშავებისთვის განკუთვნილია. ფლეტ-ბედის მქონე CNC ტარაზის სანდობილობის მიღების მექანიზმის გაგება საშუალებას აძლევს წარმოებლებს თავიანთი წარმოების პროცესების ოპტიმიზაციას და გაფართოებული ნაკეთობების გეომეტრიის გასწვრივ მუდმივი ხარისხის მიღებას.
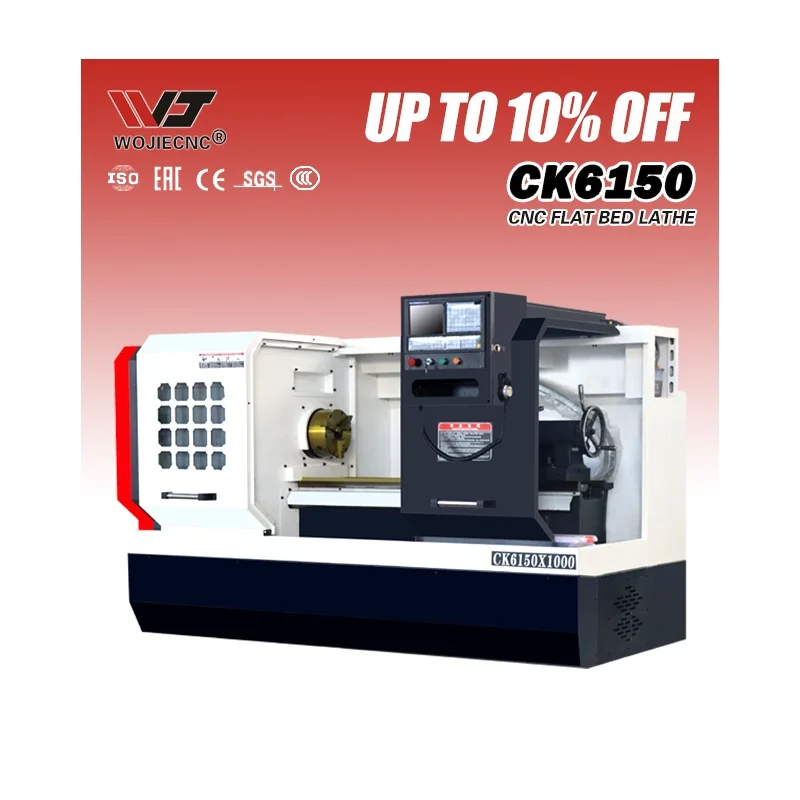
Ბრტყელი საწოლის მქონე CNC ტორნი ძირესად განსხვავდება ვერტიკალური ან კომპაქტური დიზაინებისგან თავისი სტრუქტურული მიდგომით გრძელი ნაკეთობების მხარდაჭერის შესახებ. გაფართოებული ჰორიზონტალური საწოლის პლატფორმა მინიმიზაციას ახდენს დაჭერის ძალების ქვეშ დეფორმაციას, რაც უზრუნველყოფს ბრტყელი საწოლის მქონე CNC ტორნს განზომილებითი სიზუსტის შენარჩუნებას პირველი დაჭერიდან ბოლო ოპერაციამდე. ეს დიზაინის ფილოსოფია ხდის ბრტყელი საწოლის მქონე CNC ტორნს აეროკოსმოსური, ავტომობილისა და საინდუსტრიო გამოყენების პრეფერირებულ არჩევანს, სადაც სჭირდება სიზუსტის მოთხოვნების მქონე გრძელი ღერძების წარმოება.
Სტრუქტურული სტაბილურობა და გრძელი ღერძების მხარდაჭერა
Გაფართოებული საწოლის პლატფორმის დიზაინი
Სანდლის სტრუქტურა თვითონ არის სანდო გრძელი ვალის მექანიკური დამუშავების საფუძველი. ბრტყელი სანდლის CNC ტორნი შეიცავს მტკიცე, გაგრძელებულ პლატფორმას, რომელიც მთლიანად მოიცავს დამუშავების ნაკერის სიგრძეს და თავიდან არიდებს კონსოლურ ტვირთვას, რომელიც წინააღმდეგ შემთხვევაში გამოიწვევს დეფორმაციას. კომპაქტური ტორნებისგან განსხვავებით, სადაც გამოკიდებული სიგრძე იწვევს ვიბრაციას და სიზუსტის დაკარგვას, ბრტყელი სანდლის CNC ტორნი მხარდაჭერას თანაბრად ანაწილებს და საჭრელი ძალების მიღებას სრული სანდლის სიგრძეზე ახდენს. ამ გაგრძელებული მხარდაჭერის შესაძლებლობა არის ის, რამაც ბრტყელი სანდლის CNC ტორნი მუდმივად აღმატებს სხვა კონფიგურაციებს 500 მმ-ზე მეტი სიგრძის ნაკერების დამუშავების დროს.
Ფარეხის და სტაბილიზატორის ინტეგრაცია
Ბრტყელი საძირკვლის CNC ტორნი ჩვეულებრივ მოიცავს რამდენიმე მხარდაჭერის წერტილს დამუშავების ნაკეთობაზე, მათ შორის სიზუსტის მაღალი დონის ბოლო გარემოს და არჩევითი სტაბილიზატორებს. ეს მეორადი მხარდაჭერები მოქმედებენ როგორც შუალედური მხარდაჭერის წერტილები, რაც ამცირებს ვიბრაციას და თავისუფლებს გრძელი ღეროების შუა ნაკვეთებს გამოხრას ან დეფორმაციას. ბრტყელი საძირკვლის CNC ტორნის გამოყენებით, რომელშიც ბოლო გარემოს პოზიციონირება და სტაბილიზატორების მოთავსება კოორდინირებულია, ოპერატორებს შეუძლიათ მკაცრი დაშვების ზღვრების შენარჩუნება ნაკეთობებზე, რომლებიც მოკლე აღჭურვილობაზე კონცენტრულად შეკავება შეუძლებელი იქნებოდა. ბრტყელი საძირკვლის CNC ტორნის არქიტექტურა ამ დამატებითი მხარდაჭერების მოთავსებას უზრუნველყოფს ჩაკის წვდომის ან ხელსაწყოების სივრცის შეზღუდვის გარეშე.
Სიზუსტე და სიზუსტის უზრუნველყოფა მყარი დიზაინით
Სპინდლის გადახრა და კონცენტრულობის კონტროლი
Გრძელი საყრდენი კომპონენტების დამუშავების დროს საჭიროებულია განსაკუთრებული საყრდენის სტაბილურობა, რადგან მცირე ხარვეზი საყრდენის გარეთ გასვლა გრძელი ნაკეთობის სიგრძეზე გამრავლდება. ბრტყელი საყრდენის მქონე CNC ტორნი ამ პრობლემას ამოხსნის სიზუსტის საყრდენის ბერძენებისა და მტკიცე საყრდენის სახურავის მეშვეობით, რომელიც მოცემულია მიკრომეტრების ფარგლებში კონცენტრისიტეტს. როდესაც ბრტყელი საყრდენის მქონე CNC ტორნი მუშაობს ნაკეთობის გეომეტრიას შესატყოლებლად დამუშავებულ სიჩქარეებზე, საყრდენის გარეთ გასვლა მუდმივი რჩება და მთელი საყრდენის სიგრძეზე ერთნაირი დამუშავების პირობები უზრუნველყოფს. ეს სიზუსტე განსაკუთრებით მნიშვნელოვანია მაგალითად მექანიკური გადაცემის საყრდენების, წყალგამატების საყრდენების და სიზუსტის საჭიროების მქონე ხელსაწყოების მოჭიდვის საყრდენების შემთხვევაში, სადაც საყრდენის შეკუმშვა ან გარეთ გასვლა გამოიწვევს ფუნქციონირების უარყოფით შედეგებს ან მიუღებარ ზედაპირის ხარისხს.
Ხელსაწყოს ტრაექტორიის სიზუსტე და ზედაპირის ხარისხი
Ბრტყელი საძირკვლის ცნს ტორნის მყარი საძირკველი საშუალებას აძლევს ცნს სისტემებს სრული სიზუსტით შეასრულონ ხელსაწყოების ტრაექტორიები დეფორმაციის ან ვიბრაციის კომპენსირების გარეშე. ბრტყელი საძირკვლის ცნს ტორნში შეყვანილი მიმაგრების სიჩქარეები და საჭიროების სიჩქარეები მუდმივი რჩება, რადგან მანქანის სტრუქტურა შენარჩუნებს მის საწყის გეომეტრიას კვეთის ტვირთების ქვეშ. ეს მუდმივობა იგულისხმებს წინასწარ განსაზღვრულ ზედაპირულ სიბრტყეს, განმეორებად ზომის სიზუსტეს და საწარმოების სერიებში ხელსაწყოების მცირე აბრაზიულ მოხმარებას. ბრტყელი საძირკვლის ცნს ტორნზე დამოკიდებული წარმოებლები შეძლებენ გრძელი ღერების ზედაპირული ხარხნის მნიშვნელობების მიღებას Ra 0.4–0.8 მიკრომეტრის ფარგლებში, რაც შეესაბამება სიზუსტის მაღალი მოთხოვნილებების მქონე საკრეფი კომპონენტების მოთხოვნებს.
Თერმული მართვა და გრძელვადი წარმოების სტაბილურობა
Გაცხადების ცირკულაცია და სიცივის გამოწვევა
Გრძელი საღეროების გაფართოებული დამუშავების პროცესები წარმოქმნის მნიშვნელოვან სითბოს, რომელსაც სითბური გაფართოებისა და სიზუსტის კარგვის თავიდან ასაცილებლად უნდა მართავდეს. ბრტყელი საძირის კომპიუტერით მართვადი ტარების მანქანები მოიცავს ცენტრალიზებულ სითბოს მოსაშორებლად სითხის მიწოდების სისტემებს, რომლებიც უწყვეტად ავსებენ დაჭრის ზონას, სითბოს მისაღებად და სამუშაო ნაკერის სტაბილური ტემპერატურის შესანარჩუნებლად. ბრტყელი საძირის კომპიუტერით მართვადი ტარების მანქანების დიზაინი საშუალებას აძლევს სითხეს მთელი საძირის სიგრძით გადიოდეს, რაც უზრუნველყოფს გრძელი საღეროების ტემპერატურის ერთგვაროვნებას. როდესაც ბრტყელი საძირის კომპიუტერით მართვადი ტარების მანქანა მუშაობს საკმარისი სითხის მიწოდების სიჩქარით და სითხის მართვით, სითბური გადახვევა მინიმალური რჩება და გაზომვის სტაბილურობა მოქმედებს პირველი დაჭრიდან ბოლო სასწორო გადაკეთებამდე.
Სითბური გაზრდის კომპენსაციის სტრატეგიები
Სითხის მართვის განსაკუთრებული ხარისხის მიუხედავად, გრძელვადი დამუშავება შეიძლება გამოიწვიოს სპინდელის სახურავებსა და საძირის სტრუქტურებში მცირე სითბური გაზრდა. თანამედროვე ბრტყელი საწოლის cnc ტრიალების მანქანა სისტემები შეიცავს თერმული კომპენსაციის ალგორითმებს, რომლებიც მონიტორინგს ახდენენ სპინდელის ტემპერატურას და ავტომატურად აგრესირებენ წანაცვლებას. ბრტყელი საძირკვლის CNC ტარების კომპიუტერული მართვა კი წაკითხავს სენსორების მონაცემებს და წინასწარ იგებს თერმული გაფართოების მოდელებს, რაც საშუალებას აძლევს რეალურ დროში შესრულებული კორექციებით შენარჩუნდეს გაზომვის სიზუსტე გასაგრძელებლად მუშაობის დროს. ეს ადაპტური შესაძლებლობა უზრუნველყოფს, რომ ბრტყელი საძირკვლის CNC ტარები საბოლოო ნაკეთობებს სპეციფიკაციების შესაბამად წარმოებს ექვს, რვა ან ათსაათიანი წარმოების ციკლების შემდეგაც.
Პრაქტიკული გამოყენებები და წარმოების უპირატესობები
Ინდუსტრია-სპეციფიკური გრძელი ღეროების მოთხოვნილებები
Ბრტყელი საწოლის მქონე CNC ტორნი გამოიყენება სხვადასხვა სამრეწველო დარგში, სადაც გრძელი ღერების კომპონენტები განსაკუთრებით მნიშვნელოვანია. აეროკოსმოსური მწარმოებლობის სფეროში ბრტყელი საწოლის მქონე CNC ტორნი აწარმოებს მოსადგომი საყრდენების ღერებს, ჰიდრავლიკურ ცილინდრებს და სიზუსტის სპინდელებს, სადაც ბრტყელობის დაშორების დაშვებული მნიშვნელობა შეიძლება იყოს 0,05 მმ-ზე ნაკლები 1200 მმ სიგრძეზე. ავტომობილების წარმოებლობაში ბრტყელი საწოლის მქონე CNC ტორნი მოიცავს გადაცემათა ღერებს, გამომავალ ღერებს და ჯეკშაფტის კომპონენტებს, რომლებსაც სჭირდება მუდმივი სიმტკიცის გრადიენტები და ზედაპირის სიზუსტე. ბრტყელი საწოლის მქონე CNC ტორნის შესაძლებლობა გრძელი ნაკეთობების მხარდაჭერას სიზუსტის შენარჩუნებით ამ მოთხოვნით სავსე გამოყენებებში მის სტანდარტულ არჩევანად აქცევს.
Წარმოების ეფექტურობა და ინსტრუმენტების ოპტიმიზაცია
Ბრტყელი საწოლის მქონე CNC ტორნი მაქსიმიზაციას ახდენს წარმოების ეფექტურობას, რადგან ერთ დაყენებაში შეძლებს რამდენიმე ოპერაციის შესრულებას. მანქანის მთლიანი სიგრძის გასწვრივ მყოფი სიმტკიცის წყალობით ოპერატორებს შეუძლიათ გრძელი ღერების წინარე დამუშავება, ნახევარდასრულება და სრულება შუალედური ხელახლა დაყენების ან მეორადი აღჭურვილობის გარეშე. ბრტყელი საწოლის მქონე CNC ტორნის გაფართოებული შესაძლებლობები ამცირებს დაყენების დროს, მინიმიზაციას ახდენს ნაკეთობის მოძრაობას და ამცირებს სრულ წარმოების ხარჯებს. თანამედროვე ბრტყელი საწოლის მქონე CNC ტორნის სისტემები ინტეგრირებენ ნაკეთობის ჩიპების გადამტანებს, ავტომატიზებულ ინსტრუმენტების შეცვლის სისტემებს და CNC პროგრამირებას, რომელიც ავტომატურად ოპტიმიზაციას ახდენს კვეთის პარამეტრებს, ციკლის დროს ამცირებს და ინარჩუნებს იმ სიმდგრადობას, რომელსაც გრძელი ღერების მომხმარებლები მოითხოვენ.
Ხშირად დასმული კითხვები
Რა აკეთებს ბრტყელი საწოლის მქონე CNC ტორნს გრძელი ღერების დამუშავების დროს ვერტიკალურ ტორნზე უკეთესს?
Ბრტყელი საწოლის მქონე CNC ტორნი აძლევს ჰორიზონტალურ მხარდაჭერას, რომელიც სამუშაო ნაკრების წონასა და კვეთის ძალებს თანაბრად ანაწილებს მთლიანი საწოლის სიგრძეზე, ხოლო ვერტიკალური ტორნები ტვირთს კონცენტრირებენ ჩაკის ადგილას, რაც მიუხედავად მხარდაჭერის გარეშე გამომავალი ნაკრების დეფორმაციას იწვევს. ბრტყელი საწოლის მქონე CNC ტორნის კონსტრუქცია მინიმიზაციას ახდენს ვიბრაციას და შენარჩუნებს კონცენტრის სიზუსტეს, რაც გრძელი ნაკრებების დამუშავების დროს უმაღლეს სიზუსტეს უზრუნველყოფს. ვერტიკალური კონფიგურაციები არ შეძლებენ გრძელი ღერძების ეფექტურ მხარდაჭერას ჭარბი დეფორმაციისა და რანაუტის გარეშე, რაც ბრტყელი საწოლის მქონე CNC ტორნს სიზუსტის მოთხოვნილებების მიხედვით გრძელი ღერძების წარმოების ერთადერთ პრაქტიკულ არჩევანად აქცევს.
Როგორ შენარჩუნებს ბრტყელი საწოლის მქონე CNC ტორნი სიზუსტეს გრძელი დამუშავების ციკლების დროს?
Ბრტყელი საწოლის მქონე CNC ტორნი იყენებს რამდენიმე სტრატეგიას, მათ შორის სითბოს კომპენსაციას, გაგრილების სითხის მიმოქცევას და საძრავის სტაბილურობის მონიტორინგს. CNC მართვის სისტემა აკონტროლებს ტემპერატურას და ავტომატურად აგრესირებს ხელსაწყოების წანაცვლებას სითბოს გაფართოების კომპენსაციის მიზნით, რაც უზრუნველყოფს ბრტყელი საწოლის მქონე CNC ტორნის განზომილებით სიზუსტის შენარჩუნებას ათსაათიანი წარმოების ციკლების განმავლობაშიც. სტაბილური საყრდენები და სიზუსტის მაღალი დონის ბოლოსაყრდენები, რომლებიც ბრტყელი საწოლის მქონე CNC ტორნის დიზაინის განუყოფელი ნაკრებია, უზრუნველყოფს საშუალო მხარდაჭერას, რაც თავიდან აიცილებს დეფორმაციას და ბრუნვის გადახრის გამოხატულებას დამუშავებული ნაკეთობის სიგრძეზე მთლიანად.
Შეუძლია თუ არა ბრტყელი საწოლის მქონე CNC ტორნს ეფექტურად დამუშავება ნაკეთობები, რომლებიც მოკლეა მის საწოლზე?
Კი, ბრტყელი საძირკვლის CNC ტორნი ეფიკასურად ადაპტირდება მოკლე ნაკეთობებზე რეგულირებადი სტაციონარული საყრდენების, ხელოვნური საყრდენის პოზიციონირებისა და ჩაკის განლაგების გამოყენებით, რათა შეიქმნას მოწყობილობის მიხედვით შესატყორნებლად მორგებული საყრდენი ზონა. ბრტყელი საძირკვლის CNC ტორნის მართვის პროგრამული უზრუნველყოფა საშუალებას აძლევს ოპერატორებს განსაზღვრონ მუშაობის სიგრძის პარამეტრები, ამიტომ მოკლე ნაკეთობები იგივე სიზუსტითა და სტაბილურობით ისარგებლებენ, არ მოიხმარენ დამატებით ციკლის დროს. ბრტყელი საძირკვლის CNC ტორნის მრავალფეროვნება მის ეკონომიურ ინვესტიციას ხდის მაგალითად საწარმოებში, სადაც ნაკეთობების სიგრძე სხვადასხვაა, რადგან ბრტყელი საძირკვლის CNC ტორნი ერთნაირად კარგად უმკლავდება როგორც გრძელი ღერების დამუშავებას, ასევე მრავალფეროვანი მოთხოვნების მქონე საწარმოებს.
Სარჩევი
- Სტრუქტურული სტაბილურობა და გრძელი ღერძების მხარდაჭერა
- Სიზუსტე და სიზუსტის უზრუნველყოფა მყარი დიზაინით
- Თერმული მართვა და გრძელვადი წარმოების სტაბილურობა
- Პრაქტიკული გამოყენებები და წარმოების უპირატესობები
-
Ხშირად დასმული კითხვები
- Რა აკეთებს ბრტყელი საწოლის მქონე CNC ტორნს გრძელი ღერების დამუშავების დროს ვერტიკალურ ტორნზე უკეთესს?
- Როგორ შენარჩუნებს ბრტყელი საწოლის მქონე CNC ტორნი სიზუსტეს გრძელი დამუშავების ციკლების დროს?
- Შეუძლია თუ არა ბრტყელი საწოლის მქონე CNC ტორნს ეფექტურად დამუშავება ნაკეთობები, რომლებიც მოკლეა მის საწოლზე?

