
 EN



Координатно-станина токарна верстатна машина з похилим ліжком є значним досягненням у технології точного виробництва, що надає виробникам можливість виконувати складні багатоінструментальні обробні операції з вражаючою ефективністю й точністю. На відміну від традиційних токарних верстатів із горизонтальною віссю, координатно-станина токарна верстатна машина з похилим ліжком має кутове розташування ліжка шпинделя, що забезпечує краще видалення стружки, полегшення доступу до різальних інструментів та покращення ергономіки для оператора. Така конструкторська філософія робить координатно-станину токарну верстатну машину з похилим ліжком особливо придатною для застосувань, які вимагають швидкої заміни інструментів, складної геометрії деталей та жорстких розмірних допусків у кількох обробних операціях під час одного налаштування.
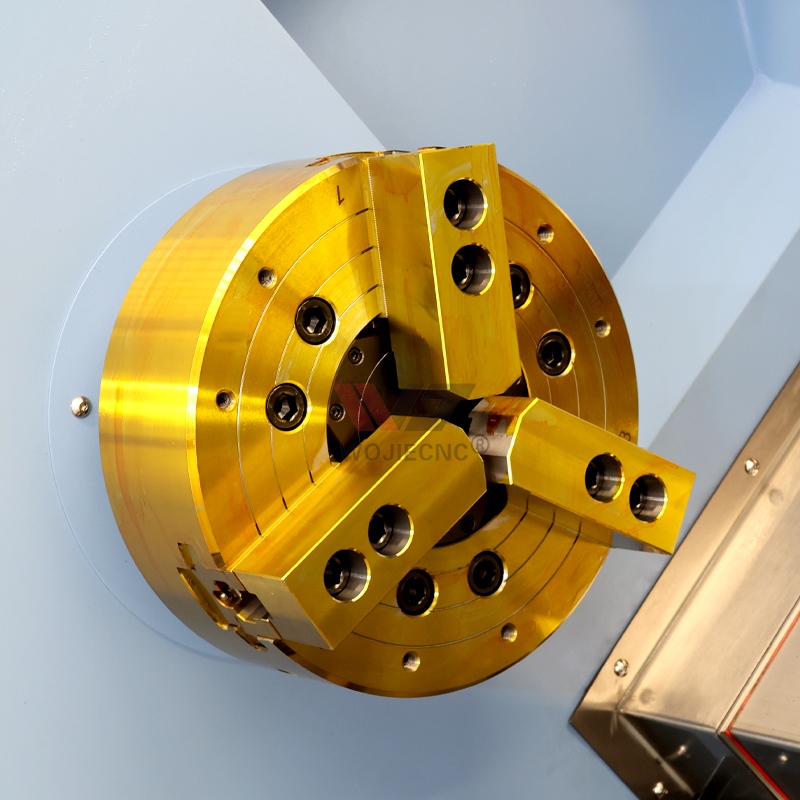
Здатність токарного верстата з похилим ліжком з ЧПК підтримувати багатоінструментальне оброблення випливає з його складної архітектури управління інструментами та передових систем керування. Сучасні реалізації токарних верстатів з похилим ліжком з ЧПК інтегрують автоматичні змінники інструментів, компенсацію зміщень інструментів у реальному часі та інтелектуальну логіку послідовності, що значно скорочує час без різання й покращує загальну ефективність обладнання. Виробники, які використовують токарні верстати з похилим ліжком з ЧПК, можуть об’єднати робочі процеси, для яких раніше потрібно було кілька верстатів, скоротивши вимоги до площі підлоги, складність транспортування матеріалів та трудомісткість налаштування, при цьому забезпечуючи стабільну якість готових деталей.
Конструктивна конструкція та оптимізація доступу до інструментів
Переваги конфігурації з похилим ліжком
Похиле розташування ліжка токарного верстата з ЧПУ з похилим ліжком забезпечує відразу кілька експлуатаційних переваг, що безпосередньо підвищують ефективність багатоінструментального оброблення. Коли вісь шпінделя нахиляється під певним кутом — зазвичай між 30 й 45 градусами — стружка, що утворюється під час різання, під дією сили тяжіння природним чином відпадає від робочої зони, що усуває необхідність ручного видалення стружки й скорочує простої верстатів. Таке видалення стружки за допомогою сили тяжіння особливо корисне під час тривалих циклів безперервного виробництва на токарному верстаті з ЧПУ з похилим ліжком, оскільки накопичення стружки не може завадити точному позиціонуванню інструментів або якості виготовлюваних деталей. Крім того, похила конструкція токарного верстата з ЧПУ з похилим ліжком дозволяє операторам та пристроям зміни інструментів наближатися до робочої зони з кількох боків, забезпечуючи вільні й необмежені шляхи для швидкої заміни інструментів і візуального огляду без потреби переорієнтувати заготовку.
Інтеграція пристрою зміни інструментів та його доступність
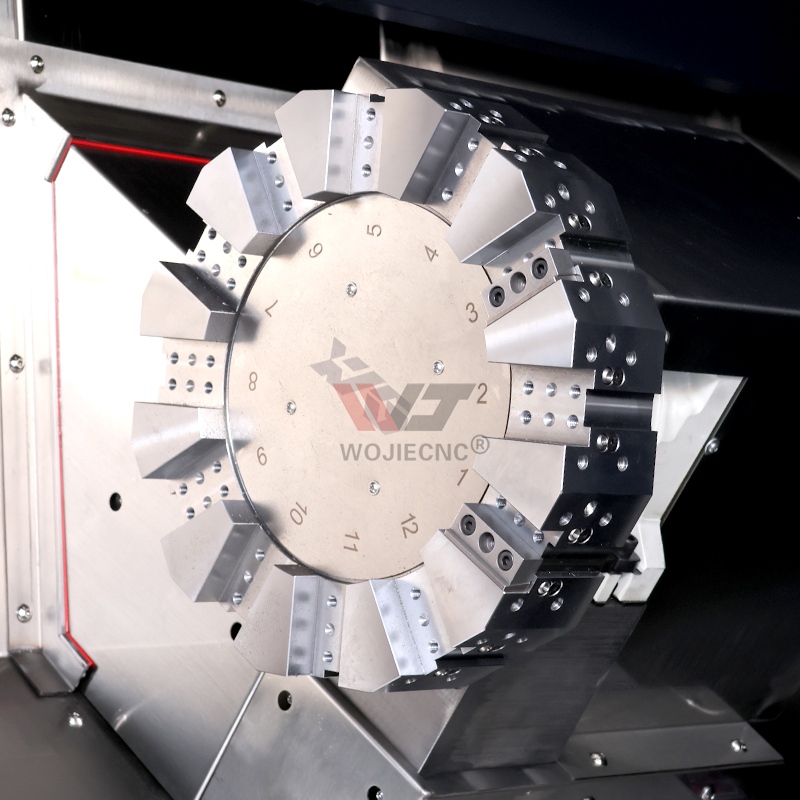
Сучасні реалізації токарних верстатів з ЧПУ з похилим ліжком, як правило, мають системи зберігання інструментів у вигляді каруселі або лінійні системи, розташовані поруч із похилим ліжком. Геометричний зазор, забезпечений конструкцією токарного верстата з ЧПУ з похилим ліжком, гарантує, що зміна інструментів відбувається з мінімальним перешкодженням, що дозволяє обмінювати інструменти за менше ніж п’ять секунд на високопродуктивних верстатах. Коли токарний верстат з ЧПУ з похилим ліжком оснащений карусельною системою на вісім, дванадцять або навіть більше інструментів, верстат може виконувати операції точіння, нарізання різьби, свердлення, розточування та остаточного оброблення послідовно без будь-якого ручного втручання. Така інтеграція безпосередньо задовольняє вимоги до багатоінструментального оброблення, оскільки токарний верстат з ЧПУ з похилим ліжком усуває механічні обмеження, які інакше обмежували б продуктивність системи зміни інструментів на звичайних верстатах.
Робочий процес і логіка керування багатоінструментальним обробленням
Автоматизоване послідовне використання інструментів та керування зміщеннями
Справжня потужність токарного верстата з похилим ліжком з ЧПУ у багатоінструментальних середовищах виникає завдяки складній логіці системи керування, яка керує зміщеннями інструментів, компенсує їх знос та автоматично впорядковує операції. Коли система керування токарного верстата з похилим ліжком з ЧПУ отримує багатоінструментальну програму, вона обчислює оптимальну послідовність інструментів, попередньо компенсує розмірні характеристики кожного інструмента та планує заміну інструментів так, щоб мінімізувати простої шпінделя. Кожен інструмент, встановлений на токарному верстаті з похилим ліжком з ЧПУ, вимірюється й реєструється в бібліотеці зміщень верстата, що дозволяє системі керування застосовувати точні корекції положення для кожної різальної кромки без втручання оператора. Такий системний підхід до управління інструментами означає, що токарний верстат з похилим ліжком з ЧПУ може виконувати двадцять або більше різних різальних операцій на одній деталі за один раз затискування, значно скорочуючи загальний час механічної обробки порівняно з верстатами, які вимагають кількох установок або зовнішньої заміни інструментів.
Здатність до одночасного виконання операцій та адаптивні стратегії різання
Сучасні токарний верстат з похилим станом системи підтримують одночасне використання інструментів у спеціалізованих конфігураціях, коли верстат координує кілька незалежних шпинделів або баштових інструментальних головок для обробки різних поверхонь паралельно. Ця можливість виходить за межі традиційної послідовної різання й дозволяє виконувати такі операції, як одночасне нарізання різьби та торцеве точіння або сумісне розточування й остаточна обробка — що неможливо на верстатах з одним інструментом. Система керування токарним CNC-верстатом з похилим ліжком у реальному часі контролює навантаження на шпиндель, температуру інструментів та сили різання, динамічно коригуючи подачу й частоту обертання, щоб забезпечити оптимальні умови різання для всіх активних інструментів. Такий адаптивний підхід до керування максимізує термін служби інструментів, запобігає тепловим пошкодженням і гарантує стабільну якість деталей навіть під час швидкої зміни різноманітних матеріалів, поперечних перерізів або геометрії інструментів.
Точність, продуктивність та промислові застосування
Розмірна точність у багатоопераційних процесах
Похила станина ЧПК-токарного верстата забезпечує виняткову стабільність розмірів під час багатоінструментальних операцій завдяки міцній конструкції, мінімальному тепловому розширенню та шпинделю високої жорсткості. Похила станина ЧПК-токарного верстата зменшує згинальні моменти під навантаженням різання, що дозволяє використовувати тонші стінки без втрати жорсткості порівняно з горизонтальними верстатами. Коли ЧПК-токарний верстат із похилою станиною виконує двадцять або більше змін інструменту на одному виробі, накопичені похибки через проблеми з повторюваністю зазвичай посилюються, проте сучасні ЧПК-токарні верстати із похилою станиною зберігають допуски ±0,001 дюйма або краще протягом усього циклу. Ця перевага у точності є критично важливою для застосувань, таких як компоненти автомобільних коробок передач, вали медичних пристроїв та корпуси гідравлічних клапанів, де кілька елементів мають оброблятися з взаємопов’язаними допусками, які не можуть допускати похибок через варіації налаштувань.
Ефективність виробництва та скорочення термінів виконання
Виробники, що впроваджують токарні верстати з ЧПУ з похилим ліжком для багатоінструментальних застосувань, постійно повідомляють про скорочення тривалості виробничого циклу на 40–60 % порівняно з традиційними верстатними центрами або переносними верстатами. Токарний верстат з ЧПУ з похилим ліжком усуває необхідність у кількох окремих операціях, оскільки один верстат послідовно виконує токарну обробку, розточування, нарізання різьби, обробку торця та остаточну шліфувальну обробку без виймання деталі. Час підготовки значно скорочується, оскільки для токарного верстата з ЧПУ з похилим ліжком потрібна лише одна операція кріплення заготовки, одне ініціювання програми обробки деталі та один остаточний контроль замість багаторазового переміщення деталі між різними верстатами. Зниження обсягу ручного переміщення матеріалів у поєднанні з використанням токарного верстата з ЧПУ з похилим ліжком також зменшує ризик пошкодження деталей, знижує витрати на робочу силу та покращує виконання замовлень у встановлені строки. Галузі, що охоплюють постачальників автокомпонентів, виробників медичного обладнання та виробників сільськогосподарської техніки, покладаються на токарні верстати з ЧПУ з похилим ліжком для скорочення термінів виготовлення й забезпечення більшої гнучкості у відповіді на ринковий попит.
Часті запитання
Які типи різальних інструментів можна встановлювати на ЧПК-токарному верстаті з похилим ліжком?
ЧПК-токарний верстат з похилим ліжком підтримує широкий спектр геометрій різальних інструментів, у тому числі пластина для точіння, різьбонакатні інструменти, свердла, розточні тримачі, інструменти для пазування та рухомі інструменти з двигунами на шпинделі. Інтерфейс тримача інструментів на ЧПК-токарному верстаті з похилим ліжком зазвичай відповідає промисловим стандартам, наприклад VDI, ISO або власним системам швидкої заміни, що дозволяє оперативно міняти збірки інструментів без повного вивантаження каруселі. Сучасні моделі ЧПК-токарних верстатів з похилим ліжком підтримують позиції рухомих інструментів, які дозволяють виконувати фрезерні операції, свердлення поперечних отворів та різання під кутом — операції, для яких зазвичай потрібні додаткові верстати.
Як ЧПК-токарний верстат з похилим ліжком забезпечує точність при послідовному використанні кількох інструментів?
Система керування токарним верстатом з похилим ліжком з ЧПУ забезпечує точність за допомогою кількох механізмів: кожний інструмент вимірюється окремо, а його зміщення зберігається в бібліотеці верстата; верстат безперервно контролює навантаження на шпиндель та тепловий стан; адаптивні стратегії різання корегують параметри в реальному часі. Повторюваність повернення шпинделя у токарному верстаті з похилим ліжком з ЧПУ зазвичай становить не більше 0,0001 дюйма, що гарантує відсутність позиційних похибок під час заміни інструментів. Коли токарний верстат з похилим ліжком з ЧПУ завершує одну операцію й переходить до нового інструмента, система керування автоматично застосовує відповідні зміщення перед початком різання, усуваючи накопичені похибки протягом усього циклу роботи з інструментами.
Чи підходить токарний верстат з похилим ліжком з ЧПУ для виробництва невеликих партій або одиничних спеціальних деталей?
Так, токарний верстат з ЧПК і похилим ложементом дуже ефективний для виготовлення малих партій і спеціальних виробів, оскільки його гнучкість у виборі інструментів та швидка підготовка скорочують час переходу між різними конструкціями деталей. Хоча токарний верстат з ЧПК і похилим ложементом вимагає капітальних інвестицій, його комплексна обробна здатність означає, що за кожну годину налаштування виготовляється більше готової геометрії порівняно з традиційними комбінаціями верстатів. Для розробки прототипів і виробництва невеликими партіями токарний верстат з ЧПК і похилим ложементом усуває складність і витрати, пов’язані з координацією роботи кількох верстатів, що робить виготовлення спеціальних виробів швидшим і економічнішим.
Зміст
- Конструктивна конструкція та оптимізація доступу до інструментів
- Робочий процес і логіка керування багатоінструментальним обробленням
- Точність, продуктивність та промислові застосування
-
Часті запитання
- Які типи різальних інструментів можна встановлювати на ЧПК-токарному верстаті з похилим ліжком?
- Як ЧПК-токарний верстат з похилим ліжком забезпечує точність при послідовному використанні кількох інструментів?
- Чи підходить токарний верстат з похилим ліжком з ЧПУ для виробництва невеликих партій або одиничних спеціальних деталей?

