
 EN



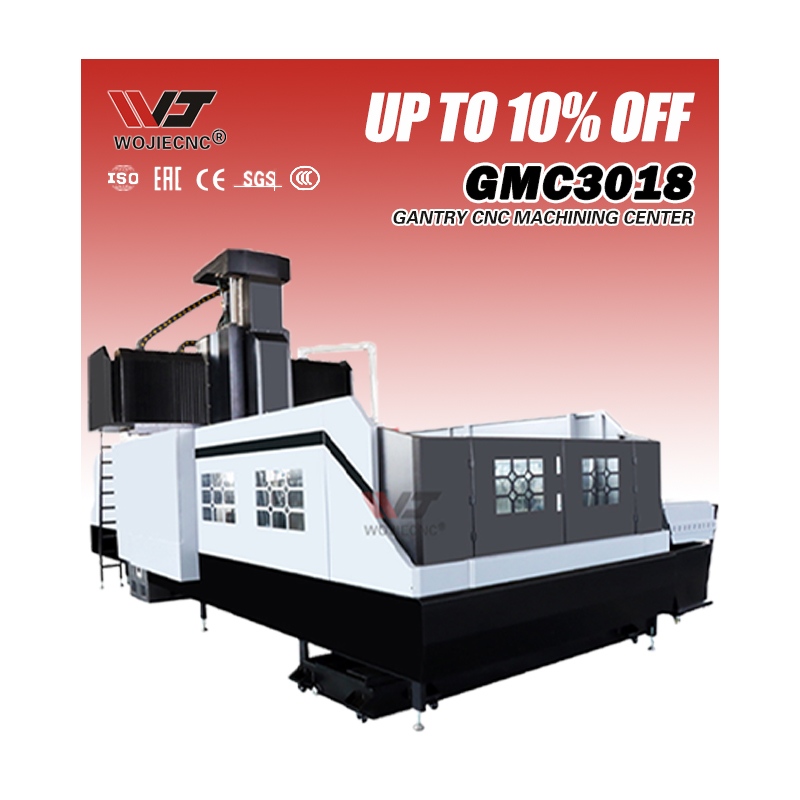
Produksjon av overdimensjonerte arbeidsstykker stiller unike ingeniørutfordringer som krever spesialisert utstyr. En Cnc portal maskineringssenter utmerker seg som den optimale løsningen for denne krevende søknad . Arkitekturen og driftsdesignet til en CNC-portalmaskin tar opp de grunnleggende begrensningene ved tradisjonelle vertikale bearbeidingsmaskiner når det gjelder deler som overstiger standardkapasitetskravene.
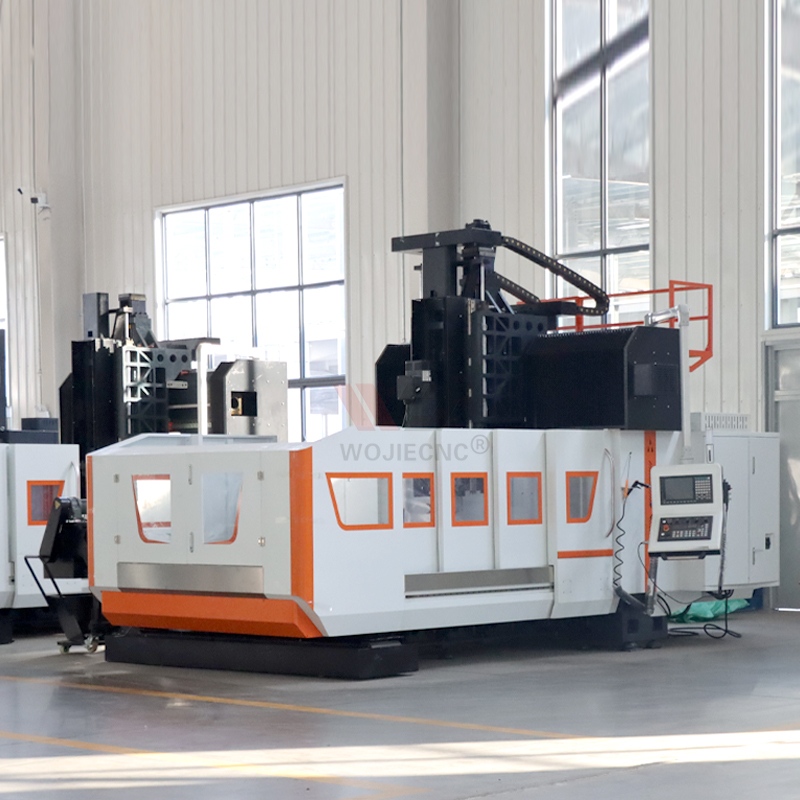
Konfigurasjonen av CNC-portalmaskinsenteret gir overlegen strukturell stivhet og uovertruffet arbeidsområdekapasitet som konvensjonelle maskiner ikke kan etterligne. Denne spesialiserte utstyppstypen forandrer mulighetene for høyvolumproduksjon med presisjon av deler som måler flere meter i lengde eller bredde. Å forstå de spesifikke fordelene med et CNC-portalmaskinsenter er avgjørende for produsenter som vurderer investering i kapasitetsutvidelse eller teknologisk oppgradering.
Strukturelle designfordeler med et CNC-portalmaskinsenter
Stiv ramme og fordelt støtte
Den grunnleggende fordelen med et CNC-portalmaskinsenter ligger i dets strukturelle geometri. I motsetning til tradisjonelle vertikale fresemaskiner, der spindelen beveger seg vertikalt på en kolonne, plasserer et CNC-portalmaskinsenter spindelmonteringen på en horisontal bro eller portalkonstruksjon som strekker seg over hele bredden på arbeidsbordet. Denne konstruksjonen fordeler skjærekreftene over et mye større grunnflateområde, noe som reduserer avbøyning og vibrasjoner betydelig under bearbeidingsoperasjoner. Den utvidede støttekonstruksjonen til et CNC-portalmaskinsenter sikrer konsekvent forhold mellom verktøy og arbeidsstykke, selv ved bearbeiding av tunge og ujevnt formede komponenter.
Utvidet arbeidsrom og effektiv maskinbyggestørrelse
Et CNC-portalmaskinsenter kan håndtere arbeidsstykker som det ville vært umulig å fastholde og bearbeide på konvensjonell utstyr. Det store, flate arbeidsbordet på et CNC-portalmaskinsenter kan støtte overdimensjonerte deler uten å miste presisjon. Mange modeller av CNC-portalmaskinsentre har modulære borddesign som tillater at flere arbeidsstykker kan plasseres samtidig, noe som maksimerer produksjonshastigheten under produksjonsløpene. Den åpne arkitekturen på et CNC-portalmaskinsenter forenkler også lasting og lossing, noe som er avgjørende for håndtering av store, tunge komponenter i produksjonsmiljøer.
Presisjon og ytelsesegenskaper
Nøyaktighet under tunge skjærelaster
Maskinering av overdimensjonerte arbeidsstykker krever ofte aggressive fremdriftshastigheter og spindelhastigheter for å opprettholde økonomisk produktivitet. En CNC-portalmaskin er konstruert for å tåle disse krevende forholdene samtidig som den beholder dimensjonell nøyaktighet og overflatekvalitet. De robuste kulegjengerne, lineære veiledningene og spindellagerne i en CNC-portalmaskinsystem er spesielt valgt for tungt arbeid. Termisk stabilitet er en annen avgjørende fordel; den større massen og stive konstruksjonen til en CNC-portalmaskin absorberer varme mer effektivt, noe som forhindrer dimensjonell skifting som svekker presisjonen på mindre maskiner som behandler overdimensjonerte deler.
Flere akser og fleksibilitet i verktøybanen
Moderne CNC-portalgangmaskinsenter-installasjoner har vanligvis tre eller flere akser med samtidig bevegelse, noe som gjør det mulig å bearbeide komplekse delgeometrier med færre oppsett. Denne evnen er spesielt verdifull ved arbeid med overdimensjonerte arbeidsstykker der omposisjon av tunge komponenter blir tidkrevende og kostbar. Kontrollsystemene for CNC-portalgangmaskinsentre integrerer avanserte algoritmer for verktøybanens optimalisering som tilpasser seg maskinens geometri, og sikrer konstant fremdriftshastighet og overflatekvalitet gjennom utvidede bearbeidingsoperasjoner. Fem-akse-CNC-portalgangmaskinsenter-varianter muliggjør skrå skjæringstilnærminger som reduserer slitasje på verktøy og forbedrer overflatekvaliteten på intrikate detaljer i massive deler.
Produksjonseffektivitet og avkastning på investering
Gjennomstrømningsfordeler for storsskala produksjon
Ved fremstilling av overdimensjonerte arbeidsstykker er produksjonstiden per del betydelig, noe som gjør maskinutnyttelsen avgjørende for lønnsomheten. En CNC-portalmaskin løser dette ved hjelp av rask posisjoneringshastighet, optimaliserte verktøybyttesystemer og minimal ikke-skråingstid. Arbeidsområdet til en CNC-portalmaskin gjør ofte det mulig å plassere flere mindre detaljer eller deler på ett enkelt overdimensjonert utgangsmateriale, noe som maksimerer materialutnyttelsen. Automatiserte verktøymagasin-systemer på avanserte modeller av CNC-portalmaskiner reduserer ytterligere innstillingsiden mellom operasjoner, noe som direkte forbedrer den effektive timenytten og senker kostnaden per ferdig komponent.
Kostnadsgrunnlag i spesialiserte anvendelser
Kapitalinvesteringen i et CNC-portalmaskinsenter er betydelig, men for produsenter som er forpliktet til nøyaktig bearbeiding av ekstra store arbeidsstykker rettferdiggjør avkastningen utgiftene. Et CNC-portalmaskinsenter eliminerer behovet for flere mindre maskiner eller manuelle, arbeidskrevende ferdigbearbeidingsoperasjoner. Ved å unngå underleveranser av ekstra store deler beholder bedriften både inntekter og kvalitetskontroll internt. Bransjer som luft- og romfart, vindenergi, skipsbygging, tung utstyrproduksjon og støpe- og formproduksjon er avhengige av evnene til CNC-portalmaskinsentre for å forbli konkurransedyktige og oppfylle kundenes leveringskrav.
Ofte stilte spørsmål
Hvilke arbeidsstykke-dimensjoner anses som ekstra store for tradisjonelle CNC-maskiner?
Konvensjonelle vertikale eller horisontale CNC-fresemaskiner kan vanligvis håndtere arbeidsstykker på opptil ca. 2–3 meter i lengde og 1–1,5 meter i bredde, avhengig av det spesifikke maskinmodellen. Alt som overstiger disse grensene krever ofte en CNC-portalmaskin. En CNC-portalmaskin kan behandle deler på 5–10 meter eller lengre, samtidig som den opprettholder full presisjon over hele arbeidsområdet.
Hvordan opprettholder en CNC-portalmaskin nøyaktighet under utvidede fresesykler?
En CNC-portalmaskin inneholder termiske styringssystemer, automatiske kompenseringsalgoritmer og høyoppløselige tilbakemeldingsenheter for å opprettholde dimensjonell nøyaktighet gjennom utvidede operasjoner. Den stive konstruksjonen til en CNC-portalmaskin minimerer deformasjon under skjærelaster, og moderne styresystemer overvåker kontinuerlig posisjonen og justerer verktøybaner i sanntid for å kompensere for termisk utvidelse eller spindelslitasje.
Er et CNC-portalgrep egnet for små serier eller enkeltstående overdimensjonerte deler?
Et CNC-portalgrep er økonomisk optimalt for produksjon i middels til høy volum; likevel benytter mange verkstedbedrifter tjenester fra CNC-portalgrep på kontraktbasis for enkeltstående, komplekse deler. Den innledende programmerings- og oppsettinvesteringen er betydelig, så virkelig enkeltstående bestillinger kan dra nytte av alternative tilnærminger, med mindre kravene til presisjon og overflatekvalitet rettferdiggjør investeringen i CNC-portalgrepskapasiteten.

